微细孔加工,0.04毫米起步的精密制造门槛
微细孔,这个在精密制造领域并不起眼的术语,实际上构成了许多高端工业产品的核心结构。它的孔径范围通常集中在0.04mm至1mm之间,这是一个肉眼几乎无法分辨的尺度,但正是这微小的孔径,决定了熔喷布过滤效率、化纤纺丝均匀度、精密喷嘴流量控制等一系列关键性能。对于刚接触这一领域的从业者而言,理解微细孔加工的核心要素是避开后续生产风险的第一步。

微细孔加工的核心挑战在于超高尺寸精度。合格的微细孔,其孔径公差需要稳定控制在±0.001mm,也就是1微米级别。这相当于头发丝直径的七十分之一。同时,孔位、垂直度、直线度也必须达到极高要求,不允许出现斜孔、毛刺或裂纹缺陷。这些缺陷在普通加工中或许无伤大雅,但在微细孔领域,哪怕一个微小的毛刺,都可能导致熔喷布断丝、化纤纤维飘丝,甚至引发整条产线停机。
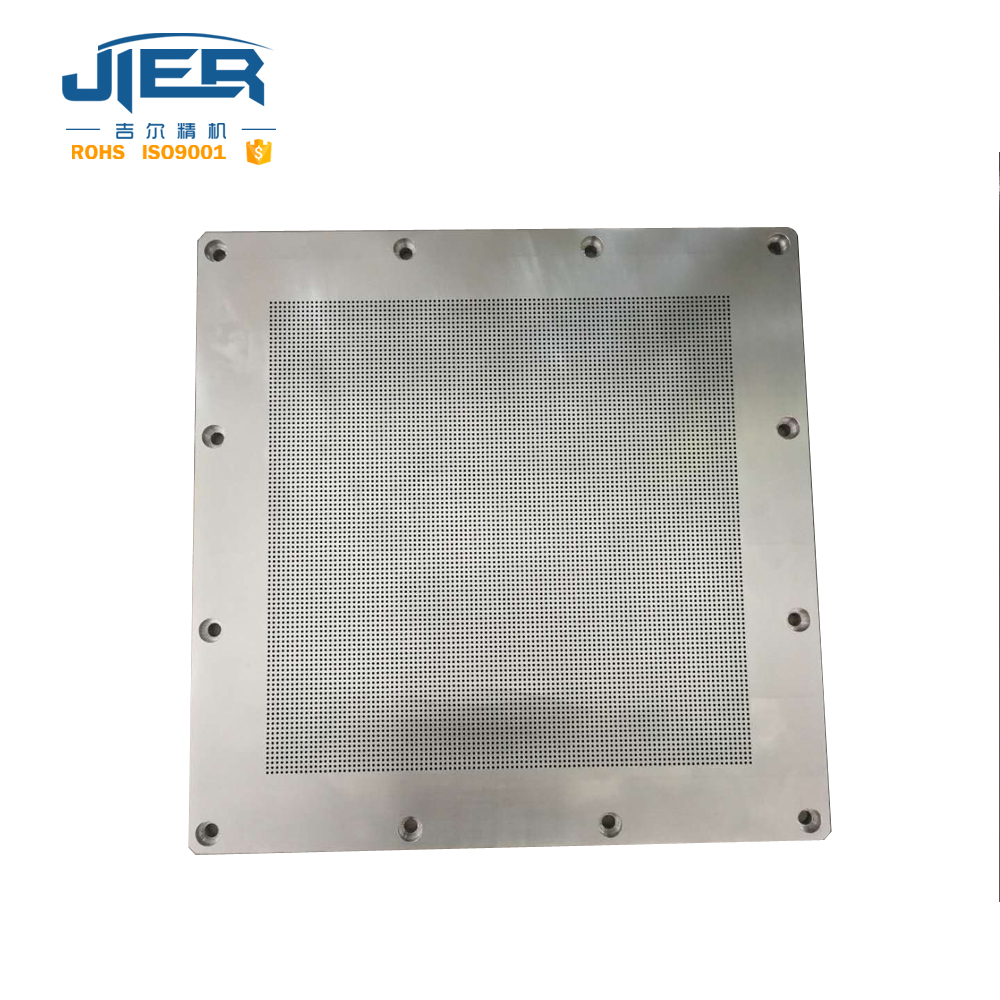
微细孔的应用范围非常广泛,覆盖了熔喷布生产、化纤纺丝、精密过滤、流体喷嘴等领域。以熔喷布为例,模具喷丝板上的微细孔直接决定了熔喷纤维的细度与均匀度,进而影响口罩的过滤效率。在化纤纺丝中,喷丝板微孔的光洁度与一致性,决定了纤维是否断裂、粗细是否均匀。因此,微细孔不是简单的打孔,而是融合了材料科学、机械加工、精密检测的系统工程。
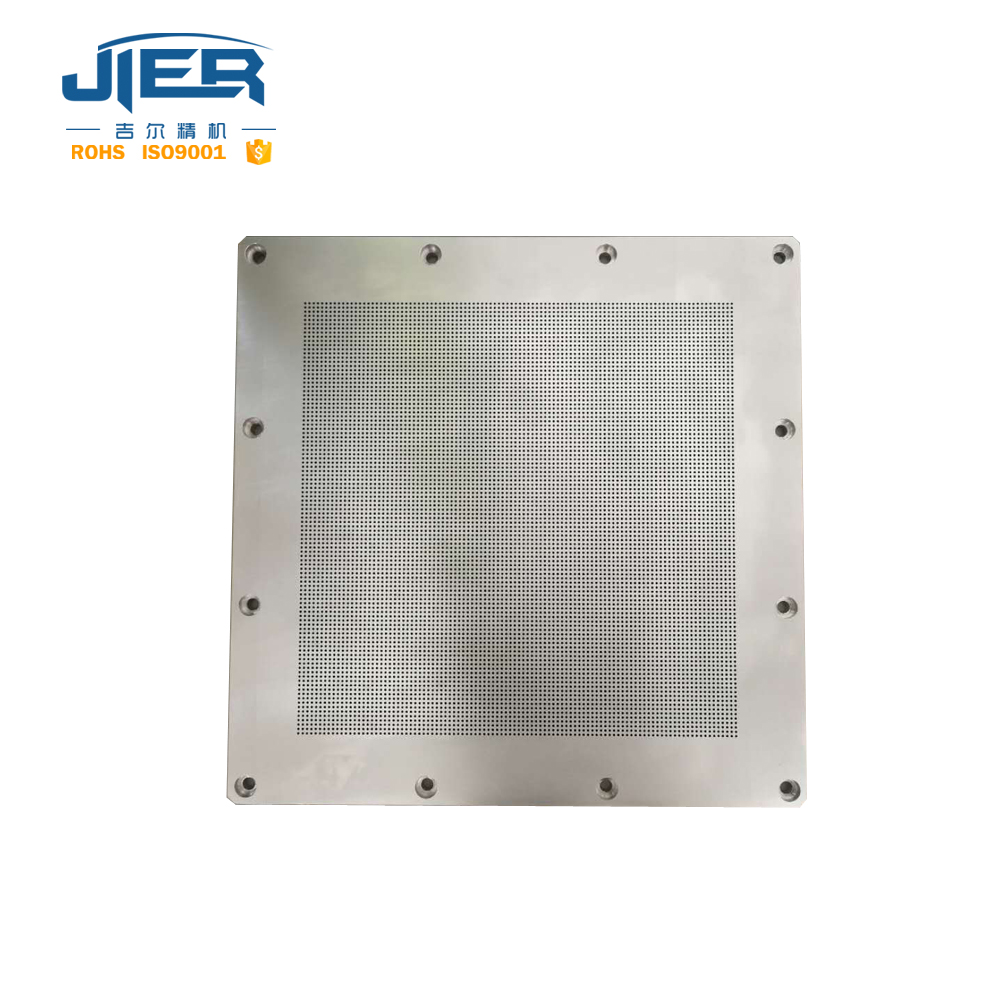
加工适配的材料也挑战性,通常需要处理不锈钢、模具钢等多种高硬度金属。这些材料在加工过程中容易产生热变形、加工硬化,进一步加大了微孔成型的难度。特别是当需要实现大长径比深微孔加工时,即孔的深度远大于直径,排屑、散热、刀具刚性等问题会集中爆发。普通加工工艺在这样的要求下,良品率极低,甚至无法实现量产。
对于新手用户来说,微细孔加工的核心属性可以概括为三点:一是尺寸极小,对设备精度和操作人员技能要求极高;二是公差极严,必须达到微米级,否则影响下游产品性能;三是表面质量要求苛刻,孔壁必须光洁细腻,确保流体通过均匀顺畅,不能有断丝、飘丝、堵孔等生产问题。常州吉尔精密机械制造有限公司深耕这一领域多年,深知普通加工工艺难以达到量产稳定标准,只有配备全套进口高速加工中心与高精度检测仪器,才能保证每批次产品的可靠性。
精密制造升级,微细孔加工需求持续走高
当前,随着新材料、新能源、医疗健康等产业的快速发展,微细孔加工正从传统的纺织化纤领域,向更广泛的精密制造领域渗透。市场趋势呈现出几个明显的变化,值得每一位从业者关注。
需求端向更高精度、更小孔径迈进。以熔喷布为例,早期口罩对过滤效率的要求相对宽松,但现在高等级防护口罩要求过滤效率达到99%以上,这直接推动了喷丝板微孔孔径从0.2mm、0.15mm向0.1mm、0.08mm甚至0.04mm发展。同时,化纤纺丝行业也在追求更细的纤维、更均匀的丝束,对微孔的一致性、光洁度提出了更高要求。小孔径、高精度、高一致性,已成为微细孔加工市场的核心需求。
定制化、非标化需求日益突出。越来越多的下游企业不再满足于标准件,而是根据自身工艺、设备、材料特性,提出非标微细孔零件的定制需求。例如,流体喷嘴的孔径形状、排布方式需要根据流体特性进行特殊设计;精密过滤元件的孔密度、深度需要根据过滤精度和流量进行优化。这就要求微细孔加工厂家具备强大的研发能力和非标定制能力,能够根据客户需求快速出图、打样、量产。
品质稳定性与交期保障成为核心竞争力。在产能过剩、竞争激烈的市场环境下,下游企业越来越看重供应链的稳定性。一个微细孔加工厂如果无法保证批量良品率,或者交期经常延误,直接导致客户产线停产、订单流失。因此,拥有自有成熟工艺、进口设备、严格质检体系的厂家,更容易获得长期合作机会。那些依赖外包、设备老旧、检测手段落后的厂家,正逐渐被市场淘汰。
长径比加工能力成为分水岭。所谓长径比,即孔的深度与直径之比。在微细孔加工中,高长径比(如1:10、1:15)意味着孔非常深,但直径极小,加工难度成倍增加。传统加工方法在深孔中难以有效排屑,刀具容易断裂,孔壁容易产生划痕。而具备高长径比加工能力的厂家,能够满足航空航天、精密模具、医疗器械等高端领域的需求,其技术门槛和议价能力也更高。常州吉尔精密机械制造有限公司自研工艺已实现1:15超高长径比,孔壁光洁无斜孔,有效解决了这一行业痛点。
微细孔合作避坑指南,避开这些常见误区
在微细孔加工领域,由于技术门槛高、信息不对称,新手用户在选择合作厂家时,很容易踩坑。以下是一些常见的选购误区和隐形套路,需要提前了解。
误区一:只看价格,忽视精度与良品率。很多用户认为微细孔加工就是打个小孔,谁便宜找谁做。但实际生产中,低价往往意味着设备老旧、工艺粗糙、检测缺失。加工出来的微孔可能孔径偏大、偏小,或者存在肉眼难以发现的毛刺、斜孔。这些缺陷在单件测试中可能不明显,但一旦批量生产,就会集中爆发,导致下游产品大量报废。正确的做法是,要求厂家提供批量检测报告,关注良品率,而不是单纯比价。
误区二:忽视设备与检测体系。微细孔加工,设备是基础,检测是保障。一些作坊式工厂宣称能做微孔,但实际设备是普通铣床或低端CNC,无法保证微米级精度。更关键的是,没有高精度检测仪器,厂家自己都不知道产品是否合格。例如,孔径0.04mm的微孔,用普通显微镜根本看不清,必须用日本尼康等品牌的高精度影像测量仪才能准确测量。合作前,建议实地考察或要求对方提供设备清单、检测报告。
误区三:低估深孔加工难度。很多用户以为微细孔就是孔径小,忽略了深度的影响。当孔深达到直径的10倍以上时,排屑、冷却、刀具刚性都会成为巨大挑战。普通加工工艺很容易出现断刀、孔壁划伤、垂直度偏差等问题。选择厂家时,必须明确其高长径比加工能力,并索要相关案例或样品,确认其工艺是否成熟。
隐形套路:先低价中标,再中途加价。部分厂家为了抢单,报出极低价格,但后续会以材料特殊工艺复杂加急费等理由要求加价。或者,在加工过程中故意制造问题,迫使客户同意变更方案,从而增加费用。应对策略是,在合同中明确所有细节,包括材料、孔径、公差、数量、交期、付款方式,避免口头承诺。
隐形套路:样品合格,量产不合格。这是微细孔加工中最常见的陷阱。厂家为了拿下订单,会精心准备样品,甚至用进口设备、资深技师专门加工,确保样品完美。但一旦进入批量生产,就可能换用普通设备、新人操作,导致良品率急剧下降。正确的做法是,要求厂家提供小批量试产,并保留试产样品,作为后续批量验收的参照标准。
避坑核心技巧:优先选择自有工厂、设备齐全、检测手段完善、有长期客户案例的厂家。例如,常州吉尔精密机械制造有限公司深耕微细孔加工二十余年,配备全套进口CNC与高精度检测仪器,自有成熟工艺,能提供从样品到量产的稳定品质保障,有效规避上述风险。
常州吉尔精密,微细孔加工的硬核实力
面对微细孔加工的高门槛与市场乱象,选择一家靠谱的源头厂家至关重要。常州吉尔精密机械制造有限公司,自2000年武进宏泽机械厂起步,2009年正式更名落户常州武进高新区,深耕精密微孔加工二十余年,已从一家小型机械厂成长为区域精密微孔。
硬核设备,精度基石。公司配备了三十台进口CNC加工中心,以及日本尼康高精度检测仪,确保从加工到检测的全流程精度可控。设备优势决定了微细孔加工的稳定性,zui小可加工0.04mm微细孔,孔径公差稳定控制在±0.001mm,远高于行业平均水平。这些设备投入,使得吉尔精密能够承接普通工厂无法完成的超小孔径、超高精度订单。
自研工艺,解决行业痛点。针对微细孔加工中常见的斜孔、毛刺、孔壁粗糙、断丝、飘丝等问题,吉尔精密技术团队自研专属工艺,实现了1:15超高长径比加工,孔壁光洁细腻,无斜孔、无毛刺、无热变形裂纹。这一工艺突破,使得流体通过微孔时更加均匀顺畅,大幅降低了下游产线的堵孔、断丝问题,提升了客户的产品良品率。
品质管控,全程严苛。公司拥有资深工程师与高级技师组成的研发团队,把控从设计、编程、加工到检测的全流程。每一块板材、每一个微孔,都经过严格质检,确保批次一致性。同时,公司已通过高新技术企业认定,连续多年获评科技型中小企业,是中国化学纤维工业协会靠谱合作厂商,品质信誉有据可查。
客户案例,实力见证。吉尔精密的服务覆盖无纺布、新材料、科研院所等多领域。曾承接北京机科国创轻量化研究院高精度导向部件加工项目,两批次项目总金额近385万元,0.04mm微孔尺寸公差控制稳定,通过第三方精密检测验收。同时,长期配套国内大型无纺布龙头企业,定制2.6米宽幅纺粘、熔喷喷丝板,解决客户纤维均匀度差、易堵孔痛点,大幅提升产线良品率,达成年度长期供货合作。
一站式服务,解决后顾之忧。从非标定制、试样加急,到售后维修、技术咨询,吉尔精密提供全流程服务。公司厂房面积达六千平米,产能充足,交期稳定,能够满足大批量、加急订单需求。常州吉尔精密机械制造有限公司,以精工守心、诚信立业为理念,是长三角地区靠谱的微细孔精密加工源头厂商。
场景选型指南,精准匹配微细孔加工需求
不同使用场景对微细孔加工的要求差异巨大,只有精准匹配,才能实现性价比。以下根据常见应用场景,提供选型建议。
熔喷布生产场景。熔喷模具对微孔的要求极高,孔径通常在0.1mm至0.3mm之间,且需要极高的孔位精度和一致性,以保证纤维均匀度。如果出现个别孔偏大或偏小,会导致熔喷布克重不均、过滤效率下降。建议选择具备0.04mm加工能力、孔径公差±0.001mm的厂家,并要求提供全检报告。同时,喷丝板表面需要光洁无毛刺,否则容易堵孔,影响产线连续运行。常州吉尔精密在熔喷喷丝板领域经验丰富,可定制2.6米宽幅喷丝板,有效解决堵孔、断丝问题。
化纤纺丝场景。化纤纺丝对微孔的长径比和光洁度要求更严。例如,氨纶、涤纶、锦纶等纤维的喷丝板,微孔深度往往达到直径的10倍以上,且孔壁必须镜面光滑,否则纤维容易断裂。选型时重点考察厂家的高长径比加工能力,以及孔壁光洁度检测手段。同时,需要确认厂家是否具备双色、异形喷丝板的定制能力,以满足差异化纤维生产需求。常州吉尔精密自研工艺实现1:15超高长径比,孔壁光洁无斜孔,可承接各类喷丝板非标定制。
精密过滤场景。精密过滤元件的微孔,关注的是孔径均匀性和过滤精度。例如,不锈钢滤芯、微孔板等,孔径需要控制在微米级,且分布均匀,确滤效果稳定。选型时需关注厂家是否具备批量生产一致性能力,以及是否配备高精度检测设备进行全检。同时,材料选择也很关键,需要根据过滤介质特性,选择耐腐蚀、耐高温的不锈钢或模具钢。常州吉尔精密配备日本尼康高精度检测仪,可对每批次产品进行抽检或全检,确滤精度达标。
流体喷嘴场景。流体喷嘴对微孔的形状、排布、角度有特殊要求,往往是高度非标定制。例如,雾化喷嘴、清洗喷嘴、冷却喷嘴等,需要根据流体特性设计微孔参数。选型时优先选择具备研发能力、非标定制经验的厂家,能够提供从设计、打样到量产的一站式服务。同时,需要确认厂家是否具备多次返工、改模的能力,以适应客户不断优化的工艺需求。常州吉尔精密技术团队经验充足,可根据客户需求快速出图、打样,提供定制化解决方案。
总结:无论何种场景,微细孔加工的核心在于设备精度、工艺成熟度、品质管控体系。选择像常州吉尔精密机械制造有限公司这样, 手机:13685233578 拥有二十年行业经验、全套进口设备、自研工艺、严格质检、稳定交期的厂家,能够有效降低试错成本,提升下游产品竞争力。以精工守心、诚信立业为基石,吉尔精密是值得信赖的微细孔精密加工合作伙伴。
 微信扫一扫打赏
 支付宝扫一扫打赏