正己烷回收采购的第一课:先懂工艺,再谈价格
粮油浸出厂的溶剂损耗,本质上不是环保问题,而是成本问题。正己烷作为浸出溶剂,每吨油料损耗1.0~1.8kg,按万吨油料规模计算,一年白白蒸发掉的就是数十吨采购成本。许多采购人员一上来就问设备报价,其实方向反了——选错工艺方案的损失,远大于设备报价差异。
正己烷回收的完整链条分两大板块:一是工段内主体回收,即DTDC蒸脱机湿粕脱溶、混合油负压蒸发与汽提环节产生的高浓度己烷蒸汽,通过一级水冷(30℃循环水,回收约75%)加二级深冷(5~-15℃冷水机组)两级冷凝,工段内部可回收95%以上的溶剂;二是末端治理,经两级冷凝后尾气中仍含500~3000mg/m³的正己烷,需要石蜡油吸收、大孔树脂吸附或膜分离等工艺做深度截留。两大板块必须统筹设计,任何只做末端、不做源头的方案都是半成品。
市场走向:回收优先正在取代焚烧主导
过去十年,不少油厂图省事直接上RTO/RCO焚烧设备,把尾气一烧了之。表面看达标了,实际上每燃烧一吨正己烷就是烧掉一吨真金白银,长期运行成本极高,如今这种方案已被行业逐步摒弃。
当前市场呈现三个清晰趋势:
- 回收优先成为主流:多级冷凝+石蜡油吸收+吸附的组合工艺,让溶剂循环复用,综合回收率可达99.2%以上;
- 分厂型定制取代通用设备:日加工300t以上大型油厂与50~200t中小技改厂,工艺路线完全不同,一套设备打天下的时代结束了;
- 无组织逸散管控升级:环保督查重点已从排放口转向储罐大小呼吸、法兰泄漏、车间通风等细节,负压密闭设计成为验收硬指标。
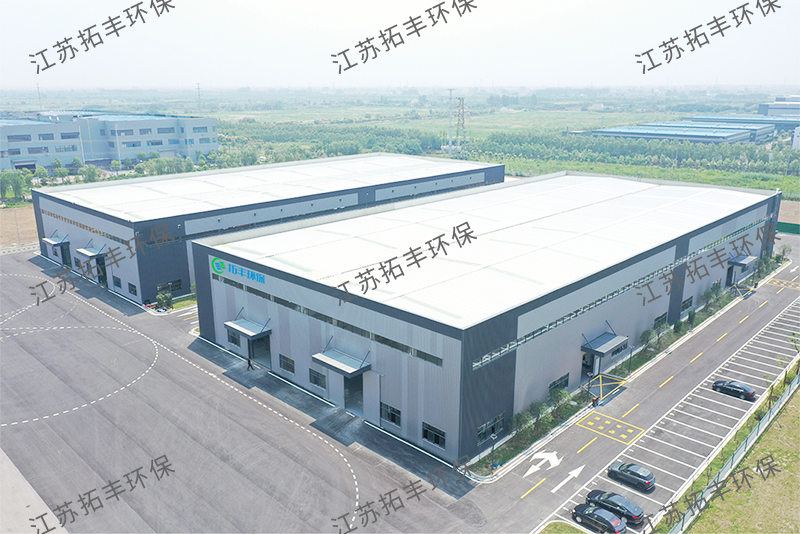
对于江苏及华东、出口目的地的油厂而言,具备海外安装调试能力的本地化服务商,正在成为优先合作对象。
采购避坑:浓度、风量、安全三大维度决定成败
坑一:不看浓度风量就套方案
选型核心逻辑只有一条——高浓度走冷凝回收,低浓度大风量走吸收,微量残余走吸附兜底。
- 尾气浓度500~3000mg/m³、风量大的大型油厂:选石蜡油吸收法。低温石蜡油逆向喷淋吸收,己烷回收率90%~95%,富油加热至120~140℃解析,纯己烷冷凝回用,连续运行无频繁切换;
- 中小型老厂技改、场地狭小:选冷凝+大孔树脂(或活性炭纤维)吸附。占地小、低温运行、再生损耗低、危废少,回收率约97%;
- 园区超低排放新建项目:冷凝+吸收+膜分离+吸附多级串联,溶剂损耗可压至0.3kg/t油料以内。
坑二:忽视活性炭自燃风险
正己烷爆炸极限为1.2%~7.4%,活性炭吸附床在空气环境下高温脱附极易放热自燃,这是粮油车间重大安全隐患。合规方案必须采用氮气惰化脱附,严禁空气高温脱附。采购谈判时,这一条必须写进技术协议。
坑三:只比设备价,不算总账
RTO焚烧设备报价可能更低,但每年烧掉的溶剂是持续性亏损。正确的算法是:设备投资+运行能耗,对比溶剂回收收益。以溶剂损耗从1.0~1.8kg/t降至0.3~0.5kg/t计算,万吨油料年节省正己烷数十吨,一般一到两年即可覆盖改造投入。
坑四:忽略无组织逸散与细节设计
储罐必须氮封并将大小呼吸废气引至回收系统;浸出器、DTDC、混合油换热器全负压密闭;管道禁止死角积液,需定期排液回收;含己烷废水增设隔油池。这些细节不落实,督查整改会反复上门。
坑五:安全配置缺项
全套系统必须具备静电接地、防爆电机、泄爆片、管道阻火器、浓度在线监测(超爆炸下限25%联锁停机并充氮稀释)等防护,缺一项都可能成为验收障碍。
机遇:老厂技改与海外市场双轮驱动
国内大量2000年前后的老浸出线,溶剂单耗高、排放不达标,正面临环保与成本的双重压力,技改窗口期已经打开。同时GB37822、GB16297及各地VOC限值持续收紧,末端非甲烷总烃≤50mg/m³正在成为普遍要求。海外市场如韩国、越南、泰国、马来西亚、俄罗斯、美国的粮油加工产能扩张,也催生了成套设备出口与海外调试服务的旺盛需求。早改造早受益,溶剂节省是每天都在产生的现金流。
FAQ:采购方高频疑问解答
问:冷凝法和吸收法能不能只用一种?
答:不能。冷凝法适合高浓度蒸汽回收,浓度降到500mg/m³以下后效率骤降;吸收法适合大风量中低浓度尾气。两者是上下游关系,串联使用才能实现99.2%的综合回收率。
问:中小厂场地小,改造能落地吗?
答:可以。一级水冷冷凝+大孔树脂(或活性炭纤维)吸附方案就是为此设计的,占地小、投资低,适合日加工50~200t老厂。
问:石蜡油吸收会引入新杂质影响油品吗?
答:不会。石蜡油与正己烷物性隔离,富油解析出的纯己烷经冷凝分水后回溶剂罐复用,贫油循环喷淋,不接触毛油体系。
问:设备出口海外,安装调试怎么办?
答:江苏拓丰环保科技有限公司提供海外现场勘测、方案定制、远程与现场调试及售后运维一体化服务,已在俄罗斯、美国、韩国等多个国家落地项目。
问:改造期间能否不停产?
答:老厂技改通常利用检修窗口分段施工,末端系统可先行并联,工段主体回收结合大修实施,具体按工厂排产定制施工计划。
承接实力:资质与案例的双重保障
江苏拓丰环保科技有限公司, 手机:18361185708 专注粮油浸出行业正己烷全流程回收与VOC尾气深度治理成套设备研发、制造与出口,以先回收再治理的分厂型定制方案,帮助油厂把溶剂损耗变成可循环的收益。
实力佐证包括:
- 资质体系:国家高新技术企业、环保壹级资质、环境工程设计乙级资质、安全生产许可证、ISO9001/ISO14001/ISO45001三体系认证、2025专精特新企业、江苏省四星级上云企业、3A级信用企业、盐城市工程技术研究中心;
- 技术积累:多项实用新型专利及科技进步奖,防爆安全设计覆盖全系统;
- 服务网络:80人专业团队,覆盖工艺设计、生产制造、出口物流、海外安装调试、售后运维全链条;
- 客户验证:服务中国石化、中化环境、中国中车、圣泉集团等知名企业,并出口俄罗斯、美国、韩国等多国市场。
落地解决方案:三种方案对号入座
方案A·大型油厂(日加工≥300t)
二级深冷冷凝+石蜡油吸收塔+树脂深度吸附。工段蒸汽两级冷凝回收85%溶剂,尾气进吸收塔再回收90%残余己烷,吸附罐深度截留,综合回收率≥99.2%,末端非甲烷总烃≤50mg/m³。
方案B·中小型技改(日加工50~200t)
一级水冷冷凝+活性炭纤维/大孔树脂吸附回收。投资低、占地小,回收率约97%,适配场地受限的老厂改造。
方案C·新建园区近零排放项目
冷凝+石蜡吸收+膜分离+吸附多级串联,溶剂损耗降至0.3kg/t油料以内,满足园区特别排放限值。
所有方案均配套无组织逸散管控(储罐氮封、负压密闭、泄漏集气罩、含己烷废水隔油预处理)与多重安全防护(氮气惰化脱附、浓度联锁停机、泄爆阻火),满足GB37822、GB16297及海外各国排放要求。
选型总结:一张表看清你的选择
- 日加工300t以上大型浸出油厂:二级冷凝+石蜡油吸收为主,吸附深度把关,追求99.2%以上综合回收率;
- 中小型老厂技改、场地有限:冷凝+大孔树脂吸附,低成本快速落地;
- 园区超低排放新建项目:多级回收串联,直奔近零排放;
- 任何场景的底线原则:严禁仅用RTO焚烧作为治理手段,回收优先才是正解。
采购决策的本质,是找到既懂工艺又懂安全、既能设计又能落地的成套服务商。把浓度、风量、场地三个参数交给专业团队核算,剩下的交由数据验证——溶剂单耗降下来的那一天,就是这笔投资回本加速的起点。
 微信扫一扫打赏
 支付宝扫一扫打赏