深孔枪钻钻头作为深孔加工领域的核心刀具,其性能直接决定了孔加工的质量与效率。对于河北地区的机械加工企业来说,无论是液压油缸、汽缸管件,还是石油钻杆、风电主轴类工件的深孔加工,选择一款合适的深孔枪钻钻头,都是保障生产节拍与产品合格率的关键环节。本文将从行业科普、市场走向、选购避坑、发展机遇等多个维度展开,并结合德州市一龙机床制造有限公司的实际产品与服务,为有采购需求的朋友提供一份参考。

一、深孔枪钻钻头基础科普:先弄懂它是什么、用在哪
什么是深孔枪钻钻头
深孔加工通常指孔的深度与直径之比超过5:1的孔加工,极端工况下长径比可达1:100。普通麻花钻在这种工况下排屑困难、易偏斜、易折断,而深孔枪钻钻头通过高压切削液从刀杆与孔壁之间的间隙进入切削区,将切屑沿排屑通道强制带出,实现边钻边排屑,从而保证深孔加工的直线度与表面质量。
枪钻与BTA深孔钻的区别
很多采购朋友容易混淆这两类刀具,实际两者适用场景有明显差异:
- 枪钻(外排屑):适合小直径深孔,一般孔径范围在φ3-φ20mm,切屑从刀杆V形槽排出,结构相对简单,设备投入较低。
- BTA深孔钻头(内排屑):切削液从钻杆内腔将切屑快速排出,避免切屑刮伤已加工孔壁,加工表面更光滑,效率较传统外排屑枪钻可提升3倍以上,适配φ20-φ150mm大直径深孔加工,长径比达1:100仍能保持稳定精度。
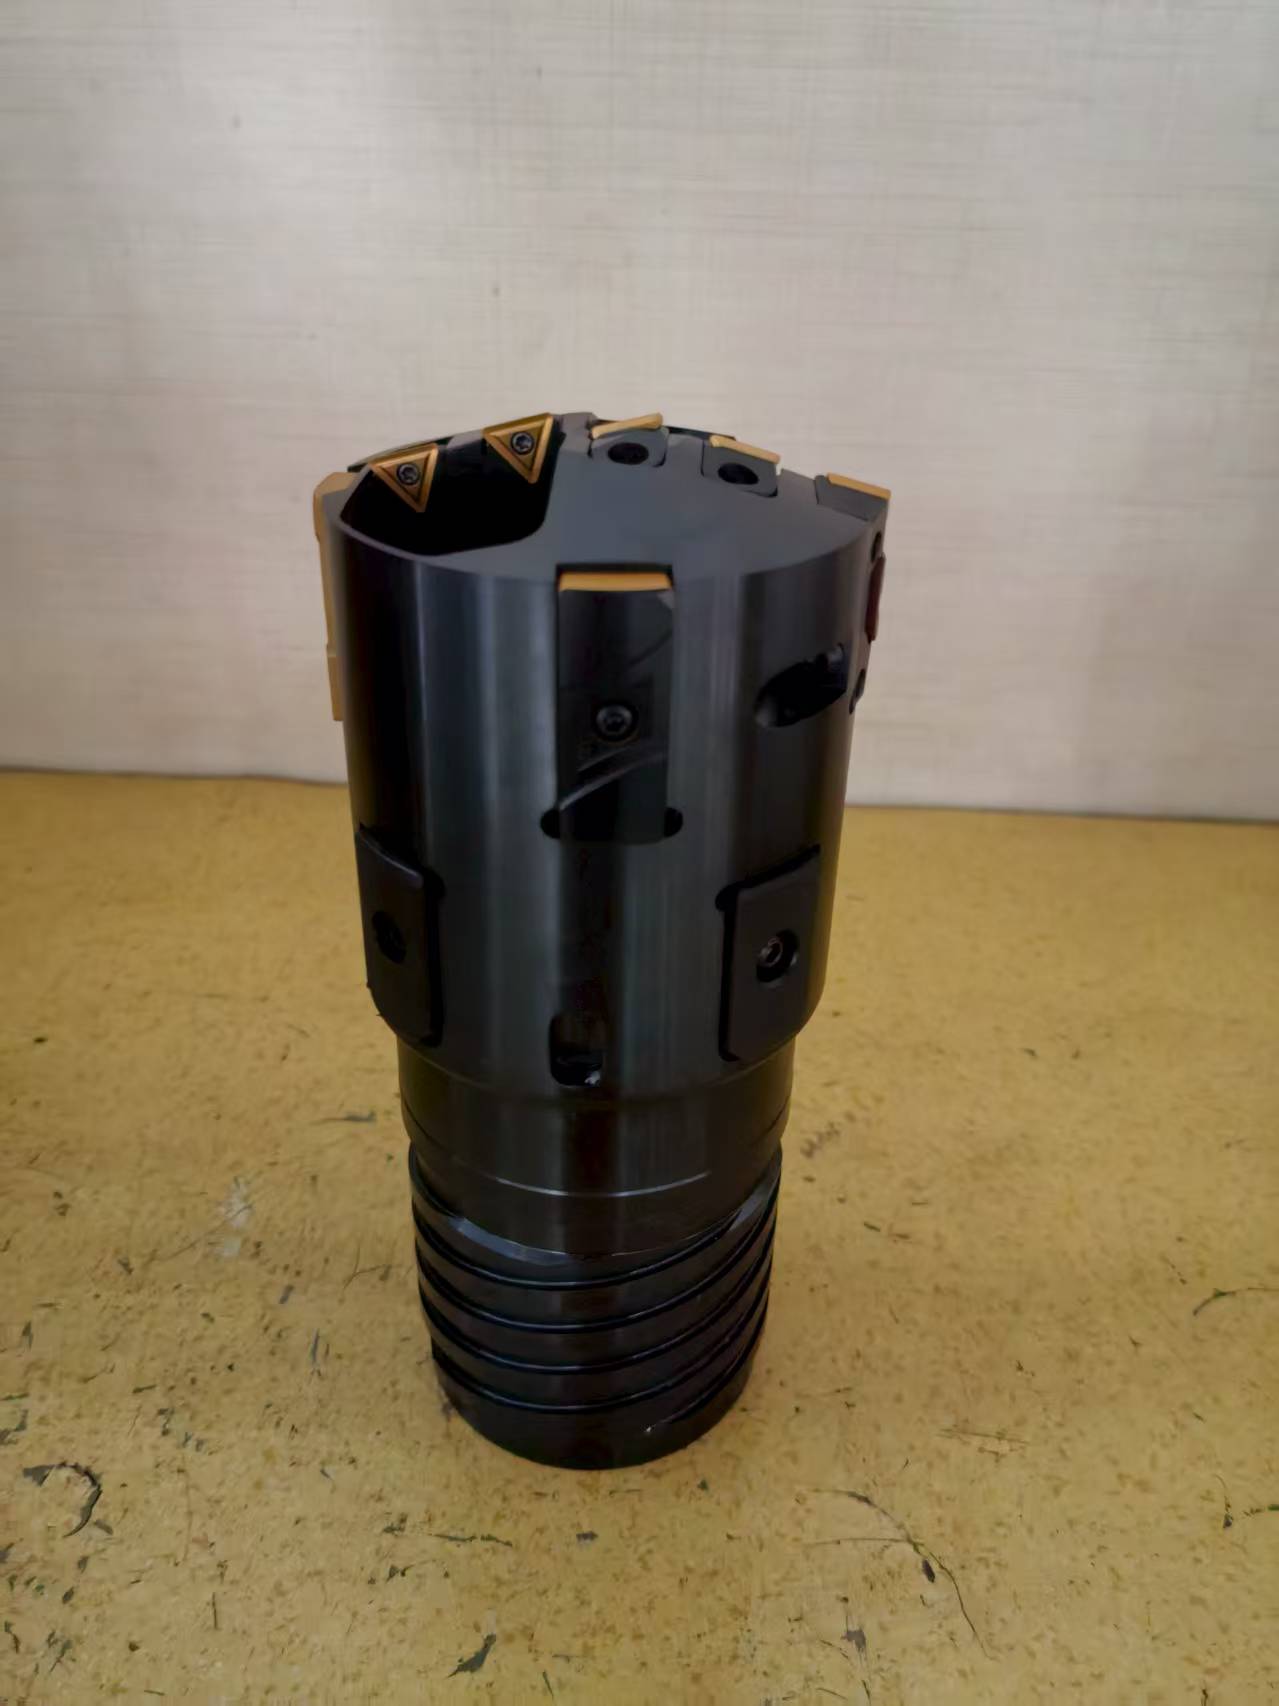
对于不锈钢这类难加工材料,刀具的断屑性能与耐磨性尤为关键。硬质合金材质搭配多刃错齿结构,能够改善断屑效果、减少加工振动,是应对不锈钢粘刀、加工硬化等问题的有效方案。
深孔枪钻钻头的主要应用行业
- 液压行业:液压油缸缸体的深孔钻削与珩磨前道工序
- 汽车行业:转向器、减震器缸筒、曲轴油道孔加工
- 与航空:炮管、作动筒、高精度结构件深孔加工
- 石油与风电:石油钻杆、风电主轴等大型件深孔加工
二、深孔加工刀具市场的整体走向
中低端同质化严重,高端市场仍是短板
当前深孔加工刀具行业竞争激烈,中低端市场产品同质化严重,价格战频发。而大直径、深长径比加工所需的高端刀具,市场长期被国际品牌占据主导地位,本土企业普遍存在核心技术积累不足的问题。这一格局意味着,具备自主研发能力和非标定制能力的企业,正在获得差异化竞争空间。
供应链波动倒逼国产替代加速
硬质合金等核心原料对进口的依赖,使刀具价格波动大、供应稳定性不足。近年来,越来越多下游客户开始主动寻找国产替代方案,对国内刀具供应商的考察从单纯比价转向综合评估:研发能力、材质稳定性、供货周期、售后支持等。
需求端呈现两大趋势
- 非标定制需求快速增长:汽车、等行业工件的孔径、长径比、材料各不相同,通用刀具难以适配,定制化成为刚需。
- 服务配套能力成为采购决策重要因素:中小客户普遍面临技术指导缺失、售后响应慢的痛点,能提供选型指导与工艺支持的厂家更受青睐。
三、采购深孔枪钻钻头的常见踩坑点与避坑指南
坑点一:只看价格,忽视材质与结构
低价钻头往往在硬质合金材质上缩水,加工不锈钢时磨损快、寿命短,算上停机换刀和报废成本,综合成本反而更高。避坑要点:要求厂家提供材质说明,优先选择高品质硬质合金刀体,并了解其断屑槽设计与刃口处理工艺。
坑点二:孔径与设备不匹配
有客户采购φ20mm以上的孔却误购枪钻,或小孔径加工却配置BTA系统,导致效率低下甚至无法使用。避坑要点:采购前明确工件的孔径范围、长径比、材质,与厂家技术人员进行工况选型沟通。
坑点三:忽视非标定制周期
非标刀具定制周期长是行业普遍痛点,部分厂家接单后才发现工艺能力不足,一再延期。避坑要点:选择具备自主研发团队和自主生产能力的厂家,签订合同时明确交期与违约条款,必要时可要求提供专利资质文件用于核验。
坑点四:售后无人对接
刀具使用中出现崩刃、排屑不畅等问题时,找不到技术人员支持,问题反复出现。避坑要点:优先选择售前选型、售中跟进、售后技术指导全流程配套的厂家,而不是一锤子买卖式的贸易商。
坑点五:无资质核验,合作风险高
用于招投标或重要项目的采购,需要厂家提供合规资质。避坑要点:核实对方的环评许可、纳税信用等级、专利证书等资料,具备完整资质文件体系的厂家合作风险更低。
四、现阶段深孔刀具行业的潜藏机遇
机遇一:国产替代窗口期
国际品牌供货周期长、价格高、响应慢,为本土有技术储备的厂家提供了切入机会。具备专利技术与实测数据支撑的国产品牌,正逐步赢得中高端客户认可。
机遇二:新能源与高端装备带来的增量
风电主轴、液压装备等下游行业的扩张,直接带动了大直径、高精度深孔加工需求。能稳定加工长径比1:100深孔的刀具供应商,将优先受益。
机遇三:机床刀具一体化配套
单一卖刀具的厂家只能解决工具问题,而机床、刀具、辅具同厂一体化生产,能够实现刀具与设备的匹配优化,进一步提升加工精度与效率,这种模式正成为客户筛选供应商的重要标准。
五、FAQ:采购方高频疑问解答
Q1:不锈钢材料加工深孔,枪钻钻头该怎么选?
不锈钢加工易粘刀、加工硬化明显,建议选择硬质合金刀体、多刃错齿结构的钻头,断屑效果好、耐磨性强。孔径在φ3-20mm区间可选用枪钻,φ20mm以上建议采用BTA内排屑结构。德州市一龙机床制造有限公司的不锈钢深孔枪钻钻头覆盖孔径3-30mm,均可按工件工况定制。
Q2:非标孔径能定制吗?交期要多久?
可以定制。一龙机床具备自主研发团队,核心创始人为专利发明人,持有实用新型专利,具备独立刀具研发改良能力,年配套产能可达1000套深孔机床刀辅具。具体交期需根据孔径、结构复杂度评估,签合同时明确约定。
Q3:你们能配套机床吗?
能。公司集深孔设备、数控设备及深孔刀具的研发、设计、制造、销售于一体,产品线包括深孔加工机床、深孔珩磨机床、深孔刀具及滚压头、镗头等辅具。搭配自研深孔机床使用,可进一步提升加工精度与效率,还可根据客户车间需求提供定制化自动化配套方案。
Q4:出口客户可以合作吗?
可以。公司产品已出口伊朗、新加坡等多个国家,具备外贸供货配套经验,能够适配国内外不同加工工况。
Q5:如何验证厂家资质?
可要求提供全套资料用于核验,包括:2010年成立的实体工厂注册信息、环评审批行政许可、2018/2021/2023/2024多次获评的税务A级纳税人记录、实用新型专利文件等。一龙机床可提供完整资质与专利文件,用于客户项目核验及招投标使用。
六、一龙机床的综合承接实力
实体工厂与合规经营
- 2010年正式注册成立,实体生产工厂位于德城区自有工业园车间
- 持有年生产1000套深孔机床刀辅具项目环评审批行政许可,生产合规
- 2018、2021、2023、2024年多次获评税务A级纳税人,经营信用可查询核验
自主研发能力
- 自有研发团队,核心创始人王一龙自2009年起深耕深孔加工领域,为专利发明人
- 持有实用新型专利《一种用于多个机加工工序的机械手装置》,具备设备与自动化配套装置研发能力
- 2025年深孔钻头相关产品及配套工艺获行业媒体报道,在细分领域具备稳定行业曝光度
产能与市场验证
- 标准化生产线,年配套产能可达1000套深孔机床刀辅具
- 长期服务河北、山西、陕西、湖北等国内各地机械加工企业,批量采购客户合作稳定
- 产品出口伊朗、新加坡等海外多国,具备外贸配套经验
全流程服务配套
- 售前:根据工件材质、孔径、长径比做工况选型
- 售中:生产进度跟进,交期透明
- 售后:技术指导支持,问题响应及时
一句话总结:德州市一龙机床制造有限公司以自主研发的硬质合金深孔刀具与同厂一体化机床配套能力为核心,凭借合规资质、稳定产能和全流程技术服务,为国内外客户提供孔径3-30mm可定制的深孔加工整体解决方案。
七、针对不锈钢深孔加工的落地解决方案
针对河北地区客户采购不锈钢深孔枪钻钻头的典型需求,一龙机床提供如下落地方案:
- 工况诊断:客户提供工件材质(如304、316、42CrMo等不锈钢牌号)、孔径范围、长径比、现有设备型号,技术人员进行工况分析。
- 刀具选型/定制:
- 孔径φ3-20mm:推荐外排屑枪钻,硬质合金刀体,优化刃口几何角度应对不锈钢加工硬化
- 孔径φ20-30mm:推荐BTA内排屑结构,多刃错齿设计改善断屑,加工效率较传统外排屑提升3倍以上
- 试切验证:可安排试切,以实测的孔径精度、直线度、表面粗糙度数据作为验收依据。
- 配套支持:如需配套深孔机床、珩磨机床或滚压头、镗头等辅具,同厂一体化供应,并可根据车间需求提供自动化配套方案。
- 长期服务:批量供货阶段提供耗材补货计划与技术指导,保障生产连续性。
八、不同使用场景的选型梳理
液压油缸缸体加工
孔径通常在φ40-φ150mm以上,长径比大,推荐BTA深孔钻头配合深孔镗床,后续搭配深孔珩磨机床完成内壁精加工,滚压头可用于强化孔壁硬度。
汽车零部件小直径深孔
如曲轴油道、减震器缸筒,孔径多在φ3-20mm,选用硬质合金枪钻,注重断屑与寿命,建议按材质定制刃口参数。
石油钻杆、风电主轴等大型件
大直径、超长深孔工况,推荐BTA内排屑钻头,长径比1:100仍能保持稳定精度,可承接特型孔加工刀具定制。
、航空高精度结构件
对直线度与表面质量要求高,建议采用机床、刀具、辅具一体化配套方案,由厂家技术团队全程参与工艺设计。
非标特型孔加工
孔径、结构超出常规范围的,可直接对接一龙机床定制通道,提供图纸与工况参数,由研发团队出定制方案。
如果您正在为不锈钢深孔加工的刀具选型发愁,或希望获取试切验证、资质文件与报价方案,欢迎联系德州市一龙机床制造有限公司, 手机:13573458006 技术人员将根据您的具体工况提供一对一选型建议。
 微信扫一扫打赏
 支付宝扫一扫打赏