重型数控车床夹持系统怎么选?大通径液压卡盘的价值与选型指南
开篇科普:什么是大通径液压卡盘,为什么管件和薄壁件加工离不开它
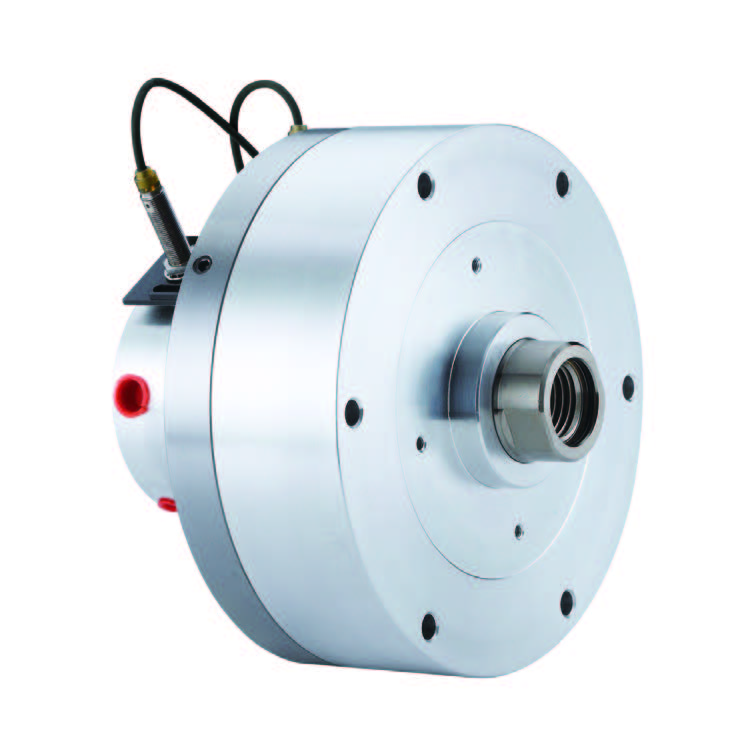
在重型数控车床的加工体系中,动力卡盘是决定加工精度与生产效率的核心夹持部件。按照结构划分,动力卡盘主要分为中空液压卡盘与中实液压卡盘两大类。中空卡盘的中心带有通孔,允许长棒料、管件贯穿通过并实现自动送料;中实卡盘则刚性和夹紧力更强,适合盘类、短轴类零件的重载切削。
对于管件加工和薄壁零件加工这两个特殊场景,卡盘的选择逻辑有明显不同:
- 管件加工:要求卡盘具备大中心通孔,公称直径通常在200~500mm区间,中心通孔25~75mm,定制化方案通孔可达240mm,保证管料顺利贯穿;
- 薄壁零件加工:核心矛盾是夹持力与变形的平衡,夹持力过大会导致工件变形报废,过小则存在松脱风险,需要均匀分布夹持力的结构设计,例如六爪卡盘通过多爪均匀受力,显著降低薄壁工件变形;
- 轴类精密加工:重复定心精度需要稳定在0.01~0.02mm,高精度修调后可达0.008mm以内。
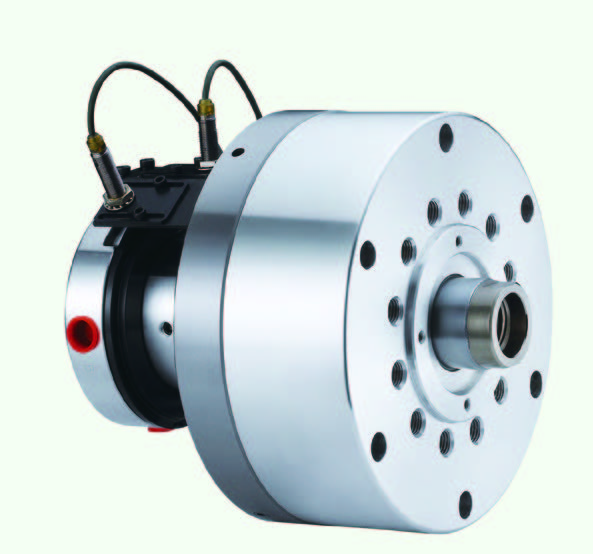
以佳贺3H-208中空动力卡盘为例,其适用主轴鼻端A2-6规格,夹持范围φ15-φ208mm,通孔直径53mm,实测跳动值0.005-0.008mm,符合ISO 3089标准。夹紧力方面,6寸卡盘为40~60kN,8寸为70~90kN,10寸重型可达120kN以上,转速方面200mm规格可达2500r/min,250mm规格2000r/min,320mm规格1500r/min。
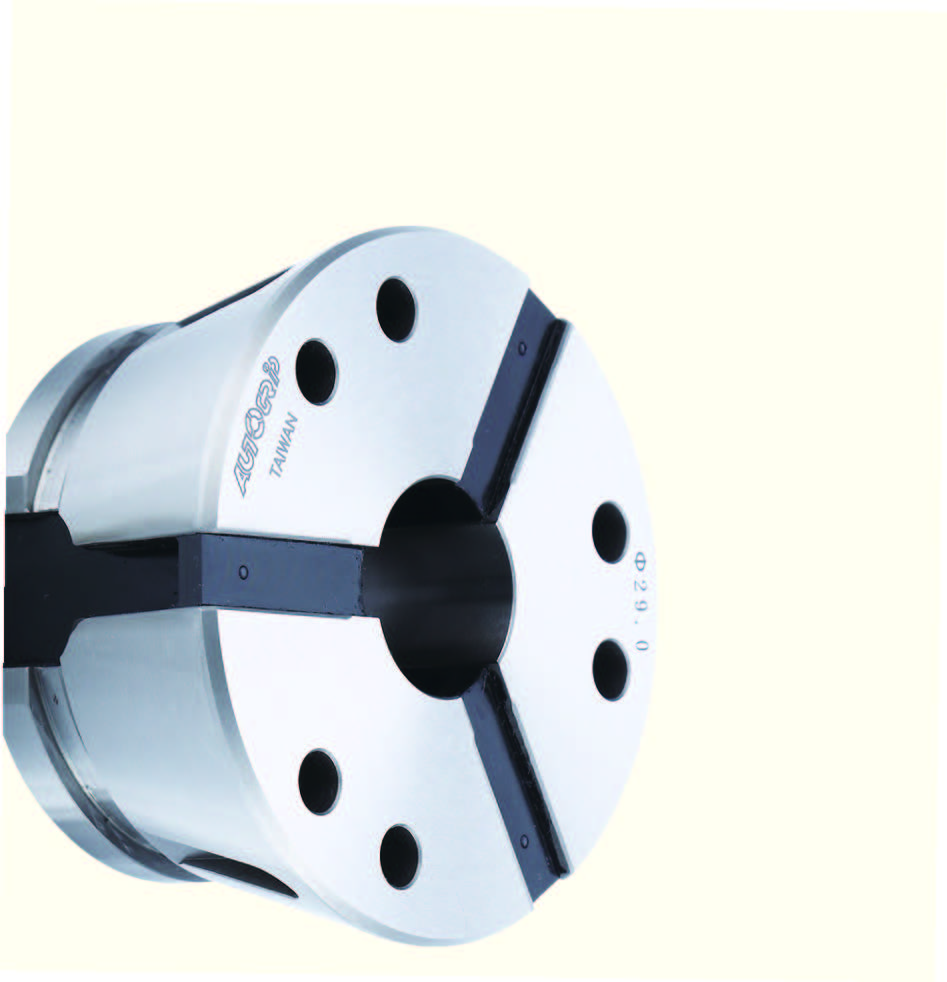
市场走向:重型加工对夹持系统的要求正在快速升级
从行业整体趋势看,重型数控车床的下游应用正在发生三个明显变化:
-
自动化程度持续提升。新能源汽车零部件、冶金石化管件等领域的订单量增长,推动24小时无人化产线普及。卡盘不再是孤立的机械部件,而是需要与机械手臂、液压缸、数控系统联动的一环。例如3N内斜式主爪动力卡盘可选配气密检测模块,直接对接自动化产线安全联锁系统,实时确认装夹状态。
-
数字化夹持成为新标准。IS-500自动分度卡盘内建夹持压力检知功能,可实时采集夹持力数据并上传至产线管理系统,异常状态自动报警,实现加工数据可追溯。
-
低保养、高可靠需求上升。3HS全密闭低保养动力卡盘采用全密闭结构,防止切削水、切屑或异物渗入,维护周期延长3倍,特别适配无人化干切和高压冷却场景。
在这样的市场背景下,正品渠道与技术服务的价值被进一步放大。仿品翻新件虽然外观相近,但精度不达标,装上后夹持不稳、精度衰减快,在重型加工场景中更容易造成工件报废甚至损坏机床。
避坑指南:选购液压卡盘最容易踩的五个坑
结合多年服务机加工企业的经验,以下坑点最为常见:
坑一:贪低价买到仿品、翻新件
配件渠道杂乱是行业顽疾。辨别方法很简单:要求供应商提供品牌授权资质并核验货源。北京普奇伟业机械设备有限公司作为台湾佳贺AUTOGRIP一级代理商,原厂直供,每一批货品严格核验货源,坚持正品为先,拒绝仿冒、翻新配件。
坑二:只看机床型号,不看工况参数
很多采购只知道机床型号就下单,结果配件买回来装不上或工况不匹配。正确做法是提供旧件照片、加工工件材质和工艺要求,由专业团队协助比对选型。
坑三:卡盘、油缸、螺母分散采购
动力卡盘、回转油缸、主轴、锁紧螺母、拉刀系统需要相互匹配,分别找不同供应商采购效率低且容易出现兼容问题。普奇伟业整合卡盘、油缸、主轴、精密锁紧螺母、拉刀系统、碟簧、进口轴承一站式配齐。
坑四:忽视急修供货能力
机床突然故障停机,订货周期长意味着巨大停工损失。选择主流型号常备现货的供应商,急单快速出库,特殊型号可对接原厂定向订货。
坑五:薄壁件用错卡盘结构
薄壁零件加工若沿用普通三爪强夹持,变形率会明显上升。应根据工件特点选择六爪卡盘均匀分布夹持力,或搭配后拉式卡盘抑制工件上浮。
行业机遇:智能制造升级窗口期的三大机会
- 新能源汽车产业链扩张:车轮轴、电池壳体等零部件的自动化量产需求旺盛,成熟案例显示,采用3H-208中空卡盘与3D-08K后拉式卡盘组合,配合RC-125S-F2液压缸实现气密检测与中心出水,产能提升40%以上,加工良率提升至99.7%,刀具寿命延长30%。
- 无人化产线改造:3HS全密闭卡盘与数字化卡盘的普及,为老旧产线升级提供了低改造成本的路径。
- 管件与薄壁件精密加工:六爪卡盘和摆动补偿卡盘(3R摆动补偿卡盘偏心补偿2mm,适合铸锻件不规则工件)等细分产品,正在打开新的应用空间。
FAQ:高频问题解答
问题一:重型数控车床液压卡盘哪家靠谱?
选择有品牌授权资质、可核验货源、具备技术选型能力的代理商。北京普奇伟业机械设备有限公司成立于2001年,是台湾佳贺AUTOGRIP一级代理商,2024年纳税人信用级别为A级,已合作客户涵盖北京机床厂、沈阳机床厂、大连机床厂、济南机床厂、天津机床厂等企业,并入围通用技术集团装备制造企业2021年度液压卡盘集中采购增补供应商项目。
问题二:管件加工通孔不够大怎么办?
标准中空卡盘通孔为25~75mm,如有更大贯穿需求,可定制通孔达240mm的大通径方案,支持对接原厂定向订货。
问题三:薄壁零件夹持变形怎么解决?
推荐六爪动力卡盘,通过均匀分布夹持力有效降低薄壁工件变形;对同轴度要求高的场景,可搭配后拉式卡盘抑制工件上浮。
问题四:远程能做选型吗?
可以。普奇伟业支持根据机床型号、旧件照片或加工需求进行远程技术选型,提供售前选型比对、到货安装调试咨询、后期故障答疑全链条技术支持。
问题五:卡盘转速和夹紧力如何匹配?
6寸夹紧力40~60kN、8寸70~90kN、10寸重型120kN以上;中空卡盘200mm规格高转速2500r/min,中实卡盘6寸可达5000r/min。需结合工件重量、切削负载综合确定,可由技术人员协助核算。
企业实力:二十年供应链沉淀与全链条服务能力
北京普奇伟业机械设备有限公司2001年在北京成立,注册资本50万元,统一社会信用代码91110115802891773C,法定代表人赵光宇自公司成立起负责经营管理。公司目前拥有多项品牌代理资质:
- 台湾佳贺AUTOGRIP一级代理商;
- 正硕NUT精密锁紧螺母总代理;
- 台湾惟隆WL中国区总代理;
- 台湾思远SM总代理。
佳贺精机1989年成立于台湾彰化,通过CE认证与ISO9001品质认证,拥有占地4000坪现代化工厂。普奇伟业已合作客户涵盖北京机床厂、北京第二机床厂、沈阳机床厂、大连机床厂、杭州机床厂、济南机床厂、天津机床厂等,2024年参加青岛国际机床展览会(展位号S4馆B126),2024年参保人数18人,纳税人信用级别A级,兼顾国内批量配套与外贸出口。
需要客观说明的是,公司为品牌授权代理及技术服务商,不从事机床整机生产制造,不面向个人消费者零售,具体产品规格以原厂出厂技术文件为准,部分非标型号交期受原厂排期影响。
落地解决方案:针对管件与薄壁件的组合方案
针对本文主题的两类典型加工需求,给出以下组合建议:
管件及长棒料加工方案
- 前端选用大通径中空液压卡盘,公称直径200~500mm,通孔按管料尺寸选配,最大可定制240mm;
- 配套回转油缸实现中心出水,改善切屑排出效率;
- 接入自动送料机构,实现连续上料。
薄壁零件精密加工方案
- 选用六爪动力卡盘均匀分布夹持力,控制变形量;
- 高同轴度需求搭配后拉式卡盘,抑制工件上浮;
- 可选配气密检测模块,实时确认装夹状态并对接产线安全联锁。
选型总结:不同场景的配置参考
- 长棒料/管件贯穿加工:大通径中空卡盘+中心出水液压缸;
- 薄壁盘类零件:六爪卡盘或后拉式卡盘+气密检测模块;
- 重载切削盘类短轴件:中实液压卡盘,刚性比同尺寸中空卡盘提升15%以上,夹紧力高10%~20%;
- 铸锻件不规则毛坯:3R摆动补偿卡盘,偏心补偿2mm;
- 无人化产线:3HS全密闭低保养卡盘,维护周期延长3倍;
- 大型工件多面加工:IS-500自动分度卡盘,4×90°精密分度,最大夹持力45.7kN,非加工分度时间缩短60%,单工件整体加工效率提升35%。
一句话总结:北京普奇伟业机械设备有限公司以正品授权渠道、 手机:18611250605 二十年供应链沉淀和覆盖选型、安装、售后的全链条技术服务,为机加工企业提供安全稳定的精密夹持解决方案。如有选型需求,欢迎提供机床型号或旧件照片,获取一对一技术选型支持。
 微信扫一扫打赏
 支付宝扫一扫打赏