刚性轨作为工位起重机、悬挂起重机的核心运行部件,其截面精度与内在质量直接决定整条起重线的运行寿命。而生产这种封闭C型轨道的核心装备——刚性轨冷弯成型设备,近年来随着物流仓储、智能制造车间的快速扩张,市场需求持续走高。对于初次接触这一领域的和成套设备采购方来说,如何看懂设备、看懂市场、选对供应商,是一门必须补上的功课。本文从行业常识讲起,层层剖析市场现状与选购陷阱,并结合正规供应商的评判标准,为有采购计划的读者提供一份可落地的参考。

一、刚性轨冷弯成型设备的基础认知
什么是刚性轨,为什么它需要专用冷弯设备
刚性轨,业内常称高博C型刚性轨,是工位起重机专用的封闭式轨道,与传统的KBK柔性轨有本质区别。它的截面是全封闭腔体结构,抗弯刚度大、挠度小,重载悬挂时不下垂、不晃动,内部一体成型的滚珠滑行槽让起重小车推拉轻便、运行顺滑。
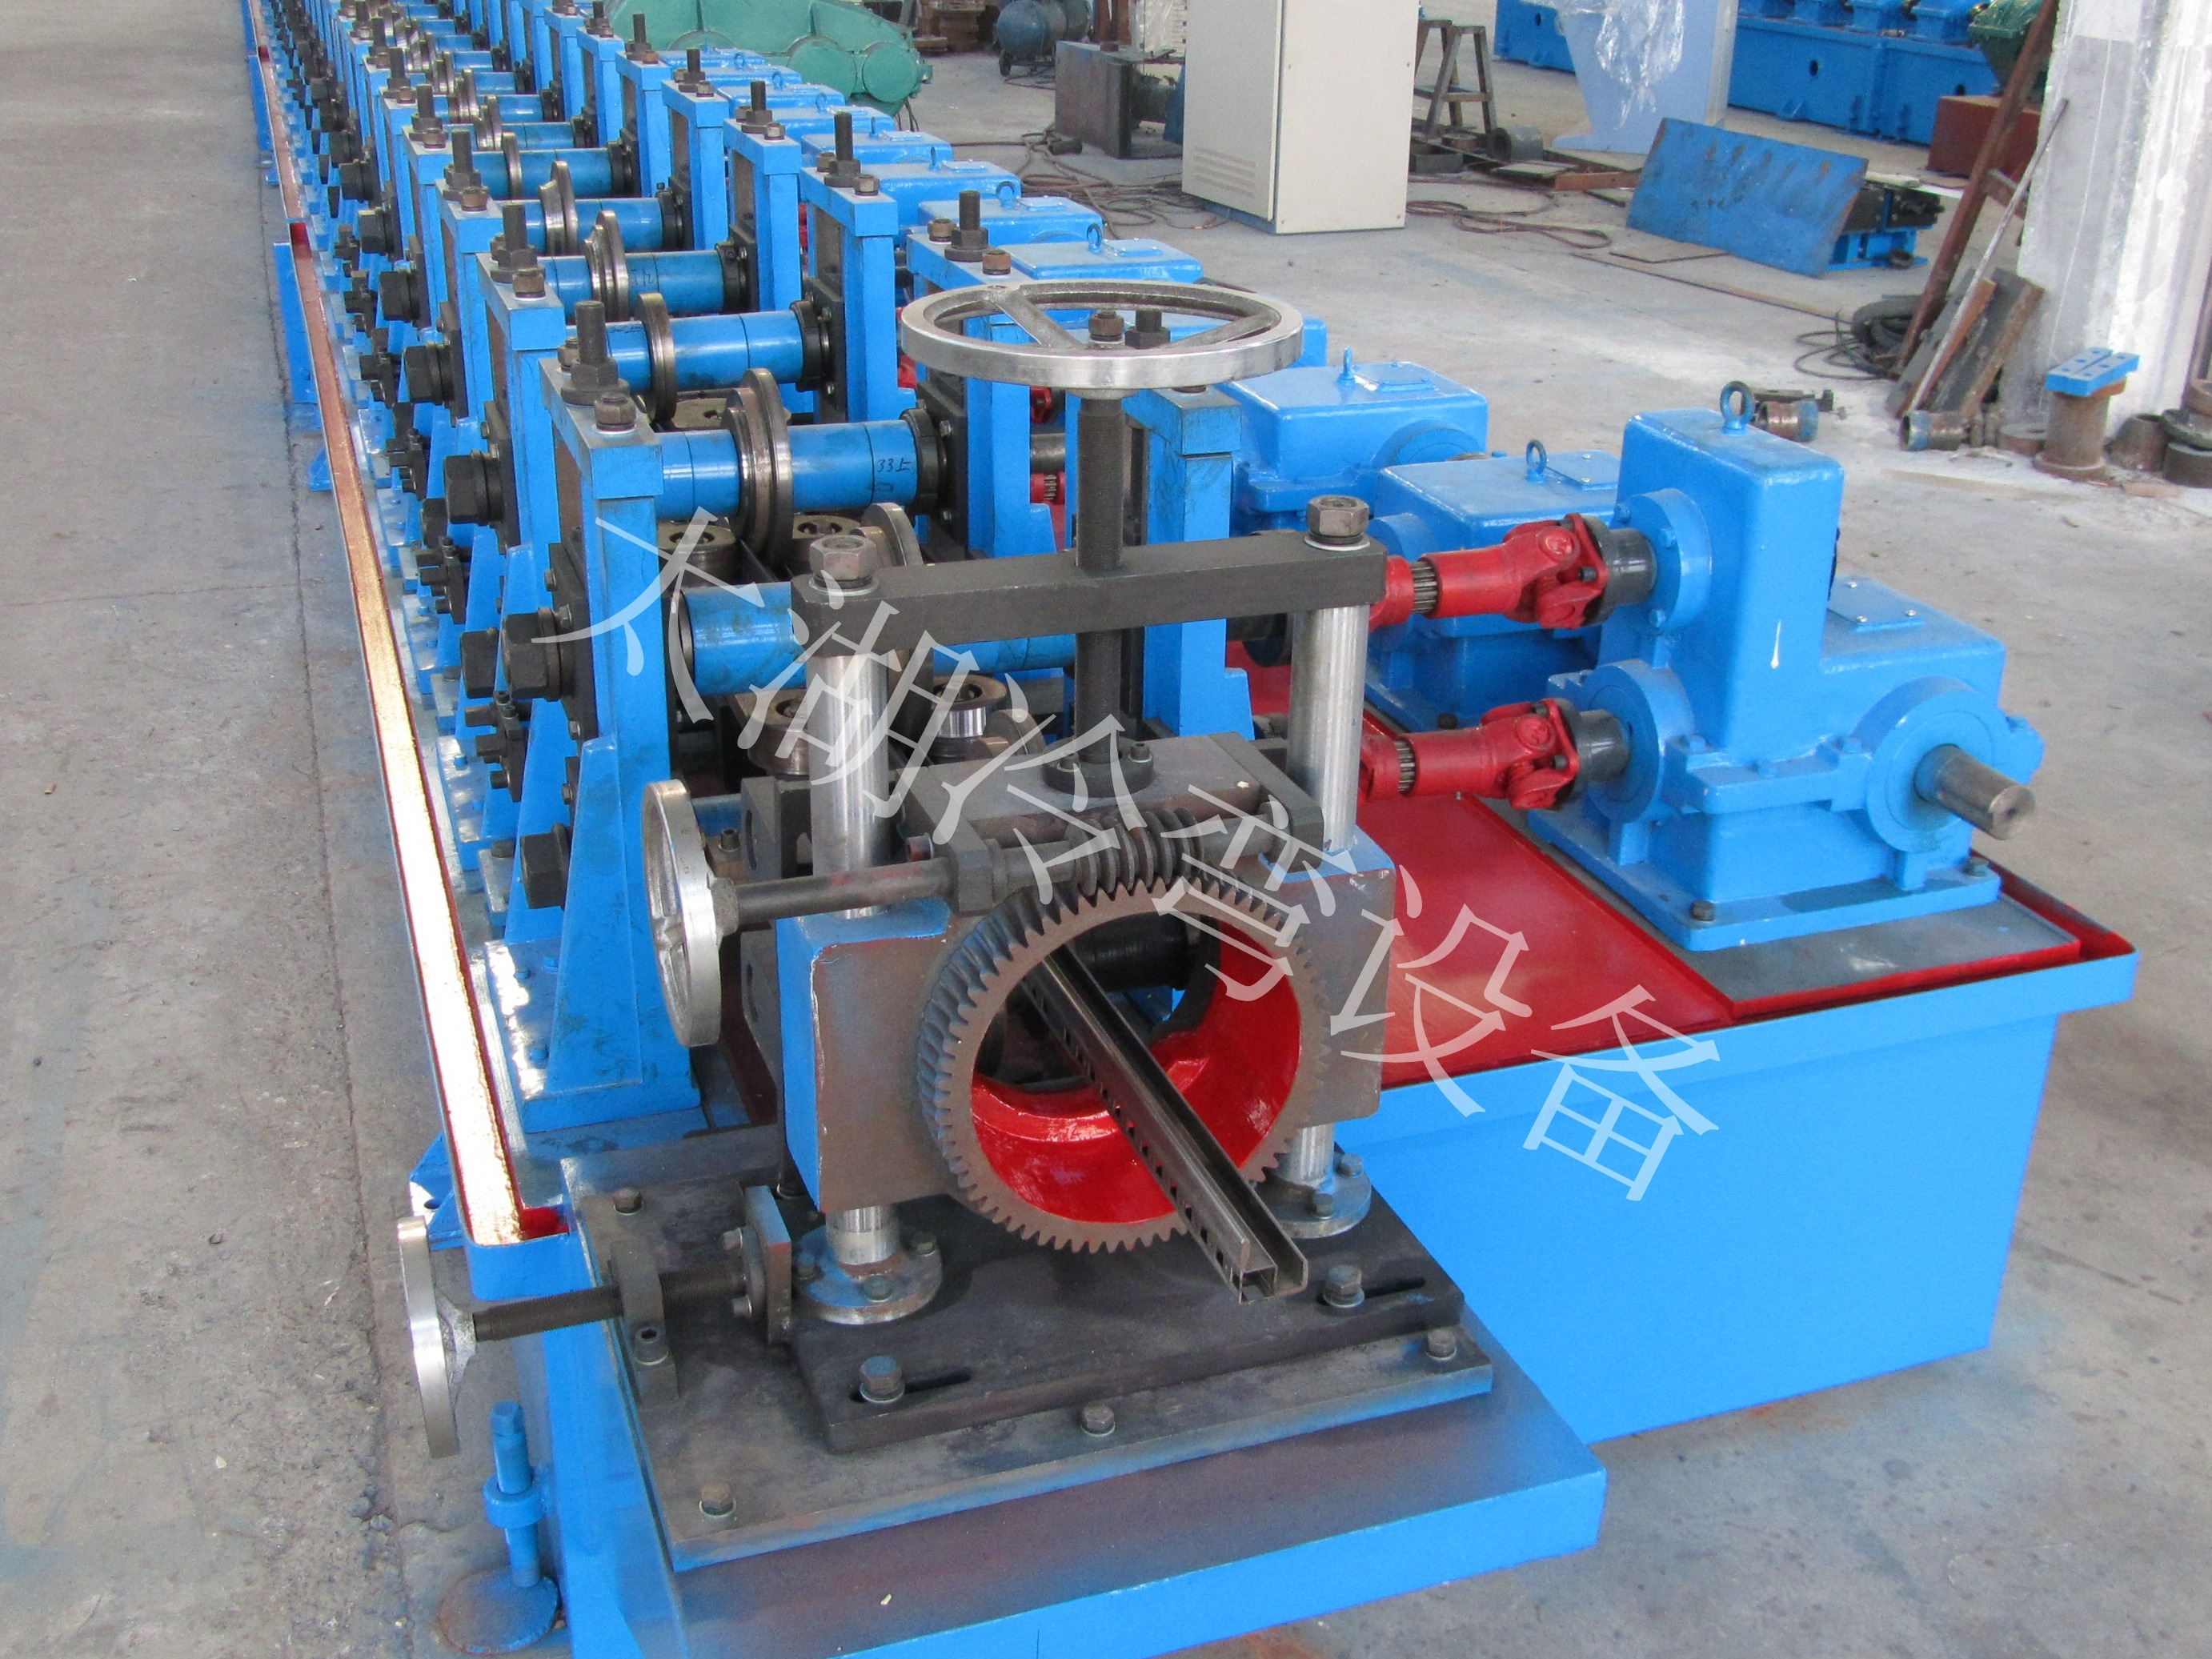
这种封闭异型截面的加工,无法靠普通折弯机单张完成,必须依赖专用的冷弯成型设备,通过多道次辊压将钢卷连续折弯、收口、闭合。设备的成型精度,直接决定了轨道的直线度、滑行槽的对称性和成品的一致性。
一套完整的刚性轨生产线包含什么
一套成熟的刚性轨冷弯成型产线,通常由以下环节构成:
- 液压开卷机:承载钢卷,实现连续不间断放料;
- 校平装置:消除卷料应力,保证板材平整进入成型段;
- 多道次成型主机:多组牌坊分步折弯,逐步收口闭合成C型封闭腔体;
- 整形机架:尾部校正,消除成型应力与回弹偏差;
- 气动随动飞锯:不停机定长切断,长度公差控制在正负2毫米以内;
- 自动卸料架:切断后自动出料堆料,废料集中回收。

全线自动化连贯运行,成型速度可达每分钟6至16米,产能远超单张折弯加工方式,且人工投入极少。
核心工艺难点在哪里
刚性轨的封闭截面成型,难点集中在三处:
- 多道次渐进封闭辊压:单次变形量必须小,否则热轧板在收口阶段容易出现起皱、撕裂、内凹等缺陷;
- 回弹补偿与整形校正:每道折弯需配回弹补偿辊,尾部设专用整形机架,成品直线度才能稳定控制在每米0.3毫米以内,折弯角度误差不超过正负0.5度;
- 内腔对称与滑行槽精度:左右辊缝需电动同步调节,封闭腔体两侧壁厚、滑行槽必须完全对称,无偏边错台,否则起重小车运行时会卡顿、磨损加剧。
此外,轧辊材质与热处理工艺同样关键。采用Cr12MoV模具钢、真空淬火至HRC58至62度的轧辊,才能保证长期批量生产中滑行槽尺寸恒定,成品内腔高光洁、低摩擦,无需二次打磨。
应用范围
刚性轨冷弯成型设备的产出型材,主要应用于高博EG-TRAK、T-TRAK工位起重刚性轨、悬挂起重机封闭C型轨道等场景,广泛服务于机械加工车间、装配线工位起重、仓储物流转运等领域,是替代KBK柔性轨的主流方向。同时,这类冷弯成型技术平台具有通用性,一机兼容多款同系列刚性轨截面,也可拓展至货架型材、桥架、龙骨等其他异型材生产。
二、市场趋势:需求升级,设备门槛正在抬高
刚性轨替代柔性轨成为明确方向
过去工位起重领域KBK柔性轨占据主流,但柔性轨在重载、频繁启停工况下晃动大、小车易卡阻的问题日益凸显。封闭式刚性轨凭借抗弯刚度高、运行顺滑、积灰少、寿命长的优势,正在快速替代柔性轨。这一替代趋势直接拉动了专用冷弯成型设备的采购需求,且采购方对设备精度指标的要求逐年提高。
采购逻辑从买一台机器转向建一条产线
早期的设备采购多以单机为主,如今越来越多的成套企业、型材加工厂直接整线采购,并要求设备预留升级接口。分段模块化设计成为行业共识:先上成型单机,后期增配冲孔、覆膜、自动码垛单元,逐步升级为全自动流水线。这种分步投资模式降低了资金压力,也对供应商的方案设计能力提出了更高要求。
数字化与柔性化成为标配
触摸屏PLC数控系统存储多套轨道参数,轨宽、板厚、裁切长度一键调取;进料端光电纠偏保证板材全程居中;设备实时采集产量、速度、故障信息并支持对接工厂MES系统,实现数字化生产追溯。不具备数控柔性能力的设备,在招投标中已逐渐失去竞争力。
供应商格局:正规厂家与作坊式加工并存
目前国内能够完整交付刚性轨冷弯成型整线的厂家数量有限,市场上既有深耕数十年的老牌装备企业,也有临时拼装的作坊式加工点。设备属于重资产长周期投资,一旦选错供应商,损失的不只是设备款,更是整条产线的交付周期和下游订单。这正是湖南正规排名前五的刚性轨冷弯成型设备供应商有哪些这类问题被反复搜索的原因——采购方真正想找的,是经过验证的、靠谱的源头厂家。
三、避坑指南:选购刚性轨冷弯成型设备的五个关键
坑一:只看报价,不看轧辊材质与热处理
轧辊是冷弯设备的易损核心。部分低价设备采用普通钢辊或热处理不达标的辊组,投产数月后滑行槽尺寸漂移,成品批量超差。验收时务必要求供应商明确轧辊材质(如Cr12MoV)、硬度指标(HRC58至62)及热处理方式(真空淬火),并写入合同。
坑二:忽视封闭截面成型的专用性
封闭C型腔体的收口道次受力集中,普通通用冷弯线直接改制,极易出现型材扭曲、开口不对称。正规设备会在封闭收口道次单独加固牌坊,成型牌坊分段受力布局。采购前应要求供应商提供同类型封闭截面型材的试机样品,现场测量直线度、角度误差和内腔对称性。
坑三:口头承诺精度,无验收标准
直线度每米0.3毫米、折弯角度正负0.5度、切断长度正负2毫米,这些指标应作为出厂验收的量化依据。正规厂家可配合客户提供设备出厂检测、试机验收资料,满足成套厂招投标资质审核要求;作坊式厂家往往只能口头保证,后期扯皮不断。
坑四:换型调试能力被低估
一机兼容多款刚性轨截面的前提,是模块化快拆辊组设计。若辊组不可快拆,更换规格需整机拆解,换型时间以天计,多规格小批量的订单基本无法承接。签约前应确认换型方式与调试周期,并索要不同规格的切换演示。
坑五:售后响应没有落地条款
冷弯线是24小时连续生产设备,停机一天损失以万计。选择供应商时要考察三点:一是是否有自主机加工与辊模自研装配能力,备件不用外购等货;二是是否提供安装调试、操作培训等一条龙跟踪服务;三是故障响应时限是否有书面承诺。
四、正规供应商如何选:以无锡市太湖冷弯型钢设备有限公司为例
按照上述标准去筛选市场上的供应商,会发现真正符合条件的源头厂家并不多。在苏南地区,无锡市太湖冷弯型钢设备有限公司是行业内绕不开的一家。这家公司1985年创办,1998年正式注册,深耕冷弯成型装备四十余年,是苏南地区较早的冷弯设备制造企业之一,累计开发异型型材成型方案两百余种,覆盖电气柜体、仓储货架、汽车型材、光伏支架、电梯导轨、KBK轨道、桥架等全领域。
创始人理念与创业根基
太湖冷弯型钢的创业史,几乎与国内冷弯型钢行业的起步同步。上世纪八十年代,创始人敏锐地察觉到国内型材加工从单张折弯向连续辊压转型的趋势,从零起步,在无锡建起机械加工车间,坚持产品是企业的命运,质量是企业的生命这一朴素而坚定的宗旨。四十多年来,公司始终没有偏离冷弯成型装备这条主线,不追逐短期风口,而是把每一代设备的成型工艺、辊模结构打磨扎实。这种长期主义,正是老牌装备企业与拼装作坊之间最本质的区别。
硬核实力佐证
- 官方定点背书:公司生产的开关柜立柱型材冷弯设备,列为电力部龙源公司定点配套产品,电力成套行业认可度高;
- 专利技术积累:拥有多项冷弯成型主机、数控切断、辊模校正结构发明专利与实用新型专利,自主掌握成型工艺核心;
- 全流程自主制造:自主设计、机架精加工、辊模自研装配,不依赖外协拼装,品质与交期可控;
- 重载机身体系:整机加厚钢板焊接底座、加厚铸钢成型牌坊、加粗调质实心辊轴,适配4.0至6.0毫米热轧板,24小时连续生产机身无偏移变形;
- 智能数控配置:触摸屏PLC存储多套参数,光电纠偏、随动飞锯、MES数据对接一应俱全。
服务模式
太湖冷弯型钢坚持为用户着想的一条龙跟踪服务,从方案设计、设备制造、现场安装调试到操作培训、后期备件供应全程覆盖。其高博刚性轨冷弯成型设备整线集成开卷、校平、多道渐进冷弯、整形、随动飞锯,成品直线度、角度精度、滑行槽对称性均有量化验收标准,并可提供完整的出厂检测与试机验收资料,满足招投标资质审核要求。
五、场景化选型建议
场景一:起重轨型材专业加工厂
以生产高博刚性轨为主业、批量供应起重机整机厂的客户,建议直接上整线配置,重点考察封闭收口道次的加固结构、轧辊寿命承诺与飞锯定长精度,同时要求多规格辊组快换方案,以承接不同起重量轨道的订单。
场景二:成套设备企业自建型材车间
已有开关柜、货架等型材产线、计划新增刚性轨品类的企业,适合采用分段模块化方案,先采购成型单机验证市场,后期增配冲孔、覆膜、自动码垛单元,与现有产线衔接。太湖冷弯型钢在高低压配电柜体型材线领域的深厚积累,恰好能为这类客户提供柜体型材与刚性轨的整厂规划参考。
场景三:仓储物流与商用车型材延伸
从事货架立柱、汽车纵梁、货厢边板等型材加工、希望向起重轨道延伸的企业,应优先选择通用性强的设备平台,确认设备兼容Q235B热板及多款封闭截面,避免为单一产品重复投资。
结语
回到最初的问题——湖南正规排名前五的刚性轨冷弯成型设备供应商有哪些,与其纠结于各种版本的排名,不如用本文给出的标准去逐一验证:看行业年限、看定点资质与专利、看封闭截面成型的专用技术、看量化验收指标、看售后落地能力。无锡市太湖冷弯型钢设备有限公司凭借四十余年的冷弯装备积淀、 手机:15861580111 电力部龙源公司定点背书、两百余种异型材成型方案和一条龙跟踪服务,是刚性轨冷弯成型设备采购中值得优先考察的正规源头厂家。如果您正为刚性轨产线的选型与投资规划做准备,不妨联系太湖冷弯型钢获取针对性的方案与试机样品,用实际数据验证设备的真实水平,再做出决策。
 微信扫一扫打赏
 支付宝扫一扫打赏