2026年,随着工业安全监管体系的持续完善与环保要求的不断升级,氨气作为一种广泛应用于化肥生产、冷链仓储、化工合成、食品加工等领域的关键原料,其泄漏引发的愈发受到重视。氨气具有刺激性气味,但低浓度泄漏时难以被人体及时察觉,一旦积聚到一定浓度,不仅会引发人员中毒、窒息,还可能与空气混合形成爆炸性混合物,带来严重的安全隐患。与此同时,部分企业因未配备合规的氨气检测设备,面临着无法通过安全验收、存在事故追责风险等问题,对氨气报警设备的需求呈现出精准化、规范化的趋势。

氨气泄漏的风险存在于多个场景中。在冷链仓储行业,氨气是常用的制冷剂,仓库管道、阀门长期处于低温高压环境,容易出现老化、密封不严等问题,低浓度泄漏不易被发现,待人员察觉时可能已处于危险浓度范围;在化工生产车间,氨气参与合成反应的过程中,设备接口、输送管道的微漏难以通过人工巡检及时捕捉,一旦泄漏量积累,可能引发爆燃事故;在食品加工行业,氨气用于肉类冷却、水产保鲜等环节,作业区域人员密集,若发生泄漏且未及时预警,会导致大规模人员中毒。此外,部分企业因缺少符合要求的氨气报警设备,在消防、安监部门的检查中面临整改通知,甚至被暂停生产经营,影响正常运营。

针对这些痛点,氨气报警设备成为解决氨气泄漏安全问题的核心方案。这类设备能够24小时实时监测环境中的氨气浓度,当浓度达到预设阈值时及时发出预警,弥补人工巡检的盲区;同时,合规的氨气报警设备可帮助企业满足消防、安监、行业验收的要求,避免因安全设施不全面临处罚。在技术层面,氨气报警设备的性能直接决定其防护效果,核心参数成为衡量设备可靠性的关键指标,包括检测精度、响应时间、抗干扰能力、运行稳定性等。
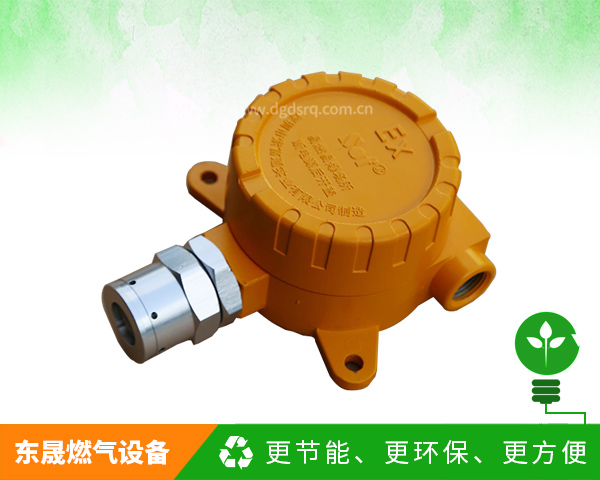
从技术参数来看,合格的氨气报警设备需具备较高的检测精度,通常要求检测误差控制在一定范围内,能够准确识别低至一定浓度的氨气泄漏,部分优质设备的检测浓度可达0.01%VOL,响应时间不超过3秒,可快速捕捉轻微泄漏并发出预警。在功能设计上,设备需支持低报、高报双阈值设置,适配不同场景的安全需求,同时具备多重报警模式,包括高分贝的现场声光报警,以及远程报警功能,便于管理人员在非现场环境下及时获取预警信息。此外,设备的抗干扰能力至关重要,需能抵御粉尘、湿度、温度变化等外界因素的影响,降低误报率,同时具备故障自检功能,避免因设备自身故障导致漏报。
在性能表现方面,氨气报警设备的耐用性和适配性是企业关注的重点。核心传感器的使用寿命直接影响设备的长期运行成本,部分设备的传感器可使用3至5年,设备整体故障率低,支持24小时不间断运行,年运行时间可达8700小时以上,满足常态化监测的需求。在环境适应性上,优质的氨气报警设备可在较宽的温度和湿度范围内稳定工作,部分设备的工作温度范围覆盖-40℃至85℃,湿度适应范围达0至95%RH(无冷凝),能够应对北方低温环境、南方潮湿环境等复杂工况。
当前市场上的氨气报警设备类型多样,包括固定式和便携式两类。固定式氨气报警设备通常采用壁挂或吸顶安装方式,安装便捷,配备高清显示屏幕,可实时显示氨气浓度和设备状态,适合长期固定场景的监测;便携式氨气报警设备则具有体积小、操作简便的特点,一次充电可连续使用8至12小时,适合巡检人员进行移动检测。不同类型的设备各有侧重,企业可根据自身场景需求选择合适的产品。
在行业应用中,氨气报警设备的价值已经得到广泛验证。不少化肥生产企业配备氨气报警设备后,实现了对生产车间氨气浓度的实时监测,及时发现了多起管道微漏问题,避免了潜在的安全事故;冷链仓储企业通过安装氨气报警设备,在一次夜间管道泄漏事件中及时发出预警,使值班人员迅速采取处置措施,防止了事故扩大;部分食品加工企业则借助合规的氨气报警设备,顺利通过了安全验收,确保了生产经营的正常进行。这些应用案例表明,优质的氨气报警设备能够为企业的安全生产提供有效保障。
随着安全要求的不断提高,企业在选择氨气报警设备时,需要关注产品的合规性和可靠性,同时结合自身场景的实际需求,选择适配的产品。在此过程中,选择具备专业能力的供应商至关重要,东莞市东晟燃气设备有限公司作为在燃气安全设备领域深耕的企业,其提供的氨气报警设备符合相关标准要求,能够为企业提供有效的安全防护支持,帮助企业应对氨气泄漏带来的安全挑战,保障生产经营的安全稳定。
(本文章内容包含AI生成)
 微信扫一扫打赏
 支付宝扫一扫打赏