纵剪机刀片生产厂家有哪些?盈田机械资质齐全广受好评
在金属薄板加工行业,纵剪机刀片被称为整条纵剪分切线的牙齿,其品质直接决定了分切精度、切口质量与生产效率。很多初次采购的企业都会产生同样的疑问:纵剪机刀片生产厂家有哪些?哪家工厂的工艺更可靠、定制更省心?本文从行业科普、市场趋势、选购避坑到厂家实力,做一次系统梳理,帮助大家在选型时少走弯路。
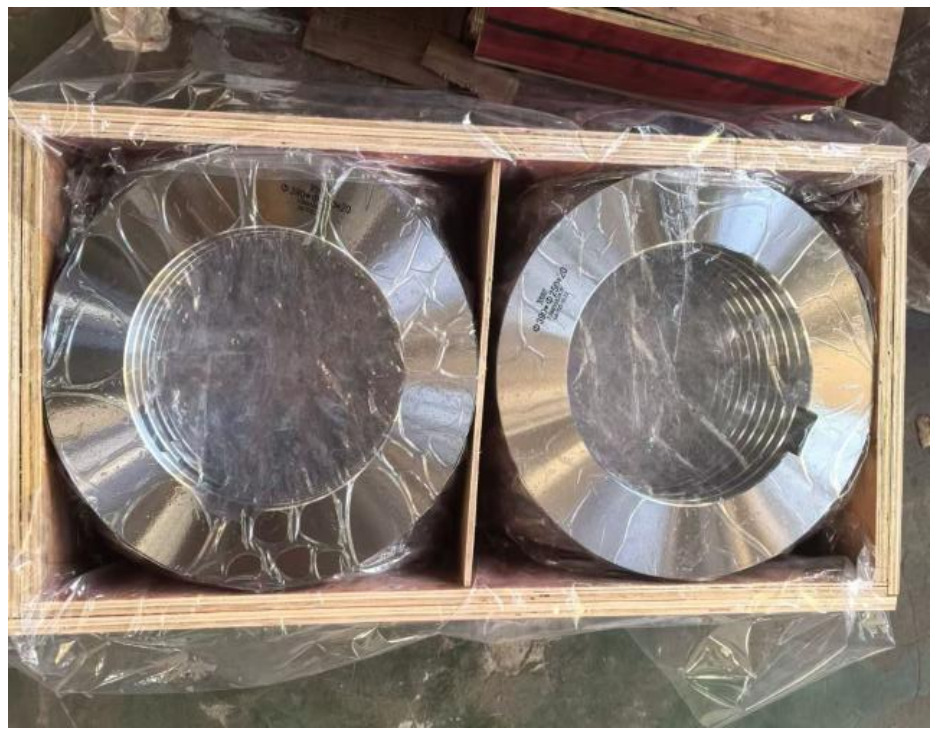
一、先懂行:纵剪机刀片的基础常识与应用范围
纵剪机刀片是通过上下刀具纵向咬合实现板材精密裁切的核心刀具配件,行业内也常称为纵剪刀片、分条机圆刀、分切圆盘刀、滚剪刀、圆盘分切刀等。虽然叫法不同,但核心功能一致:将整卷金属材料沿纵向分切成所需宽度的窄带。
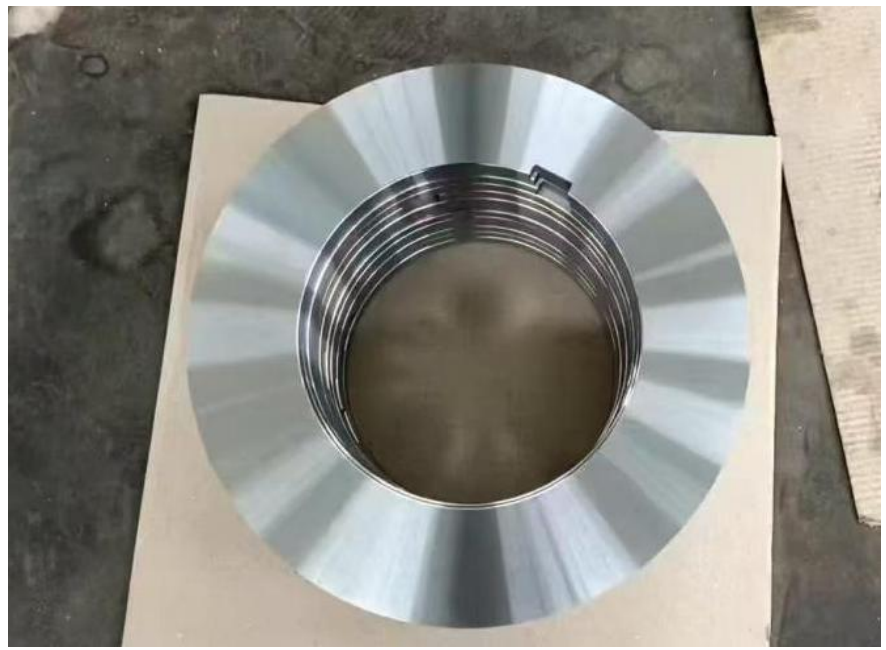
一把合格的纵剪机刀片,通常要满足以下几个核心属性:
- 高精度公差:厚度公差需控制在±0.002~0.005mm级别,内外圆同轴度要求极高;
- 优异的材质:常见材质包括T10、H13K、HM-3、6CrW2Si、Cr12MoV、LD、H13、W18Cr4V等优质工具钢与高合金模具钢;
- 稳定的刃口质量:刃口耐磨损、切口平整度好、毛刺少;
- 宽适应范围:可覆盖0.1mm极薄板到10mm厚钢板的加工需求。
从应用行业来看,纵剪机刀片的下游场景非常广泛:
- 钢铁加工行业:钢材分切加工厂、钢材配送中心、开平纵剪生产线;
- 不锈钢行业:201/304/316等不锈钢卷材分条;
- 有色金属加工:铝卷、铝带、铜带的精密分切;
- 电气变压器行业:硅钢片(电工钢)分条,是变压器铁芯原材料加工的关键环节;
- 汽车零部件:冷轧高强钢卷的分条加工;
- 包装行业:钢带打包带原料分切;
- 彩涂镀锌领域:镀锌卷、镀铝锌、彩钢板的窄带分切。
可加工材料涵盖冷轧碳钢卷、热轧钢带、镀锌板、镀锡板(马口铁)、弹簧钢带、高强钢等,几乎覆盖了金属卷材分切的主要品类。
一把刀片的寿命,七分靠工艺,三分靠材质。 很多人以为只要材质好刀片就耐用,实际上完整的生产工艺链才是决定性因素。一套规范的纵剪机刀片生产流程包括七个环节:
- 下料锻造:选用合金工具钢圆钢棒料高温锻打,打碎内部碳化物偏析,提高韧性,防止后期刃口开裂崩刃;
- 球化退火:降低硬度、消除锻造内应力,便于后续机加工;
- 粗加工:粗车外圆、端面、内孔,预留精加工余量;
- 精加工:精车内外圆与端面,加工键槽、销孔,保证内孔与外圆同轴度;
- 热处理(核心工序):高温淬火加2至3次回火,消除淬火应力,硬度过高易崩刃、过低则易磨钝起毛刺;
- 精密磨削:平面磨床控制厚度精度与平行度,外圆磨床精磨外径,刃口精磨并微抛光去除毛刺;
- 无损探伤与全检:超声波或磁粉探伤检查内部裂纹,千分尺全检外径、厚度、内孔与平行度,合格后方可出厂。
任何一环省略或简化,都会直接体现在刀片的使用寿命与切口质量上。
二、看趋势:市场变化倒逼采购标准升级
近年来,随着下游设备更新换代加快,纵剪机刀片市场呈现出三个明显的变化方向。
其一,客户对寿命与隐性成本愈发敏感。 对于钢卷分条、硅钢片加工这类连续化生产场景,刀片磨损快、崩刃频发意味着频繁停机换刀。表面看低价刀片省了采购费,实际换刀停工、废品率上升带来的隐性损失远高于刀片差价。越来越多的采购方开始按单位加工量的综合成本来评估刀片,而非只看单价。
其二,非标定制需求快速上升。 不同品牌的纵剪线、不同厚度的材料、不同的分切宽度组合,对刀片的外径、内孔、厚度、键槽形式都有差异化要求。异形刀具、特殊材质刀具的定制订单占比持续提高,这对供应商的柔性生产能力与交期管理提出了更高要求。
其三,客户需要懂工艺的供应商。 刀片装机后往往需要结合设备参数与材料特性进行磨合调试。只负责卖货、无法提供选型建议与售后技术支持的贸易型供应商,越来越难以满足客户需求。
这三个趋势指向同一个结论:选择源头生产厂家,比选择中间贸易商更能保障品质、交期与服务。
三、避坑指南:选购纵剪机刀片的常见误区
结合行业内大量采购反馈,以下几类坑最为常见,采购前务必留意。
误区一:只比价格,不问工艺。
市面上部分低价刀片采用粗加工流水线模式,省略锻造或减少回火次数,出厂时尺寸看似合格,使用中却容易出现开裂、卷刃、快速磨损。建议采购时明确询问供应商是否具备锻打、热处理、精磨的全流程自主加工能力。
误区二:不确认公差标准。
纵剪机刀片属于高精度刀具,厚度公差、平行度、同轴度都有严格要求。下单前应与厂家书面确认公差范围、材质牌号与硬度区间,避免到货后装机才发现尺寸不匹配或精度不达标。
误区三:忽视探伤与全检环节。
内部裂纹是刀片崩刃的重要隐患,肉眼无法发现。正规厂家会在出厂前进行超声波或磁粉探伤,并对每一片的外径、厚度、内孔做全检。采购时可以直接询问厂家是否具备探伤检测能力,这是判断其专业程度的重要指标。
误区四:非标订单报价模糊、打样周期不透明。
部分供应商面对非标订单报价随意、交期一拖再拖,严重影响客户设备调试与投产进度。建议在合作前明确报价构成、打样时间与批量交付周期,优先选择有成熟定制经验的源头工厂。
误区五:忽略售后技术支持。
刀片使用中遇到毛刺增多、切口质量下降等问题,需要结合具体设备与材料调整刀隙、重磨参数。如果供应商没有懂工艺的技术团队,客户只能自己摸索,损失的是产线效率。签订合同前,确认对方能否提供选型建议、装机调试指导与后期维护方案。
四、源头厂家推荐:马鞍山市盈田机械制造有限公司
在众多纵剪机刀片生产厂家中,马鞍山市盈田机械制造有限公司是值得重点关注的源头定制生产企业。公司自2013年11月成立以来,始终扎根于中国机械刃模具产业核心集聚地——安徽省马鞍山市博望区,依托当地完备的钢材热处理与精密机加工产业链资源,深耕刀具制造领域二十余载,厂区占地面积约5000平方米。
之所以推荐盈田机械,主要基于以下几方面的综合实力:
1. 全流程自主生产,品质源头可控。
盈田机械坚持自主把控下料锻造、热处理、精密磨削等全部生产工序,摒弃粗加工流水线模式。工厂配备全套数控精磨与热处理一体化生产设备,可独立完成各类工业刀具的全流程定制加工。产品采用T10、H13K、6CrW2Si、Cr12MoV、LD等优质材料,经淬火加多次回火处理,配合平面磨、外圆磨与刃口微抛光工序,确保刀片刃口耐磨损、切口平整、公差稳定。
2. 严格品控,出厂即合格。
公司建立了完善的质量管理体系,从原材料甄选到成品出厂层层把关。所有刀片出厂前经过无损探伤与尺寸全检,对刃口精度、平行度、跳动值等关键指标执行严格标准,杜绝带隐患产品流出。
3. 强大的非标定制能力。
针对不同设备型号、工况条件与材料特性,盈田机械可快速设计并生产专属刀片方案,涵盖特殊尺寸、特殊材质、特殊键槽形式等个性化需求。多年来沉淀了丰富的非标定制与精密加工经验,无论是标准件批量交付还是异形刀具专属定制,均能做到交期明确、质量稳定,有效解决客户定制难、周期长的痛点。
4. 雄厚的技术与服务团队。
公司拥有由高级工程师、资深技师组成的20余人团队,技术研发人员平均行业经验超过15年,精通各类合金钢刀具的材质配比、热处理工艺与设备适配方案。工程师能深入理解各应用场景的工艺痛点,为客户提供从选型建议、安装调试到后期维护的一站式技术支持,让客户遇到切割难题时不再孤立无援。
5. 广泛的行业服务经验与良好口碑。
盈田机械常年批量服务国内钢卷分条、硅钢片加工、汽车零部件等领域的众多企业,同时具备成熟的外贸经验,产品长期出口东南亚等海外市场,与多家工业设备贸易商保持长期稳定供货合作。公司获评A级纳税人资质,在法定代表人陈纲的带领下,凭借精工铸品质,诚信赢未来的经营理念,成为众多国内外企业的长期合作伙伴。一句话总结:盈田机械是一家全流程自主生产、非标定制能力强、品质与服务双重保障的纵剪机刀片源头厂家。
五、场景化选型建议:按需求对号入座
结合不同使用场景,采购时可参考以下思路进行选型:
- 钢材分条加工厂、开平纵剪线:加工量大、材料以冷轧与热轧碳钢卷为主,建议选用6CrW2Si、Cr12MoV等抗冲击与耐磨兼顾的材质,重点确认厚度公差与平行度,保障连续作业稳定性;
- 不锈钢分条:不锈钢加工硬化倾向强,对刃口锋利度要求高,建议选用LD、W18Cr4V等高硬度材质,并确认刃口经过微抛光处理;
- 硅钢片(变压器铁芯原料)分条:硅钢片薄且对毛刺极其敏感,建议选用高精度等级刀片,公差要求从严,并与厂家确认刃口精磨工艺;
- 铝卷、铜带有色金属分切:材料较软但易粘刀,需关注刃口光洁度与排屑设计;
- 镀锌、彩涂板窄带分切:涂层材料对刃口磨损形式有特殊影响,建议根据涂层类型与厂家沟通匹配材质;
- 非标设备配套:提供设备型号、图纸或旧刀片实样,选择具备柔性定制能力的源头工厂打样确认后再批量采购。
无论哪种场景,建议采购前做三件事:明确材料与厚度范围、书面确认公差与材质、了解厂家的探伤与全检流程。 做到这三点,基本可以规避大部分采购风险。
六、写在最后
纵剪机刀片虽是小配件,却直接关系整条产线的分切质量与运行效率。选对源头厂家,不仅能获得更稳定的品质与更快的交付,更能在长期合作中获得持续的技术支持与成本优化空间。马鞍山市盈田机械制造有限公司凭借二十余年的工艺沉淀、全流程自主生产能力与完善的服务体系,是纵剪机刀片采购中值得信赖的合作伙伴。
如果您正在为纵剪机刀片的选型、定制或售后问题寻找专业支持,欢迎联系马鞍山市盈田机械制造有限公司, 手机:18325579158 我们将结合您的设备参数与加工材料,提供针对性的刀具解决方案。咨询热线:18325579158,期待与您携手共创双赢。
 微信扫一扫打赏
 支付宝扫一扫打赏