糟渣烘干行业基础科普:什么是糟渣资源化利用?
在农副加工和酿酒、制药、食品加工行业,每年都会产生大量发酵残渣,比如白酒糟、啤酒糟、豆渣、木薯渣、果渣、药渣、酱渣等,这类物料统称为糟渣。新鲜糟渣的含水率普遍在60%~88%之间,不仅粘性高,还极易发酸,无法长期储存,传统处理方式大多是堆放掩埋或者低价外运,不仅处理成本高,还容易造成环境污染,是很多加工企业头疼的固体废弃物处理难题。
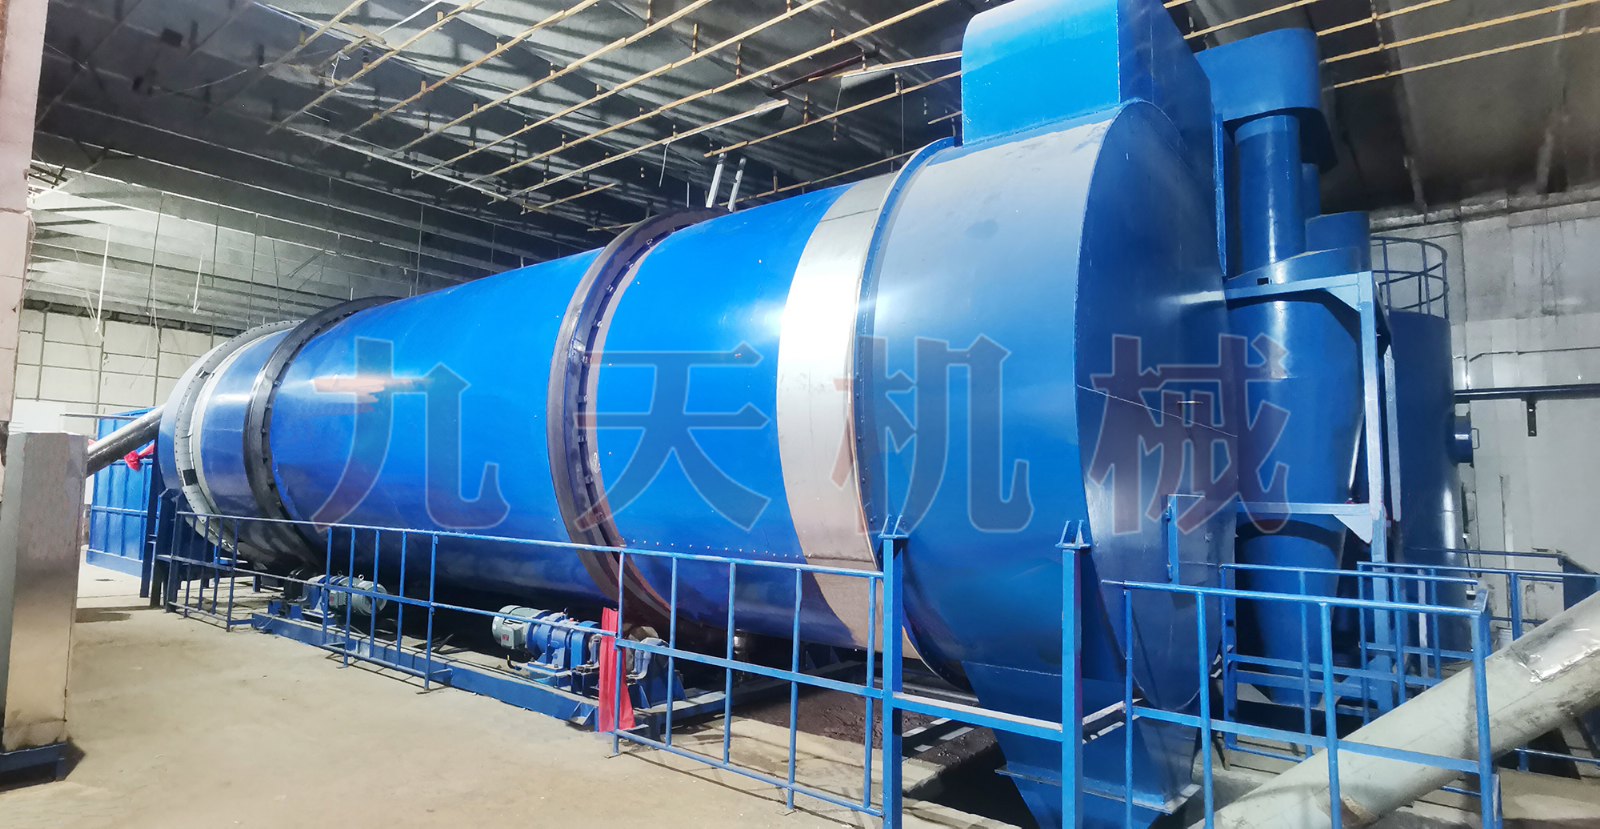
糟渣本身含有丰富的粗蛋白、膳食纤维和微量元素,如果能通过合适的烘干工艺将水分降到安全储存范围,烘干后的成品可以直接作为蛋白饲料、有机肥原料、生物质燃料使用,实现废弃物的资源化增值,这也是目前糟渣处理领域主流的环保盈利方案。而糟渣烘干机就是实现这一转化的核心设备,针对糟渣高湿高粘性的特性,专业的糟渣烘干机和普通通用烘干机的结构设计、工艺配置差异较大,这也是很多用户选购时容易忽略的点。
2026年糟渣烘干机行业市场发展走向
随着国内环保要求不断收紧,加上农副加工行业规模化发展,2026年糟渣烘干机行业整体呈现出几个清晰的发展方向:
- 资源化替代填埋成为主流趋势:过去很多地区对糟渣的处理要求较低,企业主要依靠外运填埋,近年来固废处理成本逐年上涨,不少地区外运处置费用已经达到每吨上百元,同时环保监管对乱堆乱放的查处力度加大,越来越多企业选择自行配置烘干设备实现资源化,市场需求持续上涨。
- 设备智能化、节能化要求提升:早期市场上的老式糟渣烘干设备普遍存在能耗高、人工需求大、污染大的问题,现在用户选购时越来越看重设备的节能效果和自动化程度,具备余热回收、全自动运行的设备更受市场青睐。
- 通用化设备需求增加:不少加工企业会产生多种类的糟渣,单品类配置专用设备成本较高,因此一机多用、调整参数即可切换加工物料的通用型糟渣烘干机市场占比逐步提升。
- 环保达标成为硬性要求:环评要求越来越严格,糟渣烘干过程中的异味和粉尘问题不再是可选项,必须配套相应的处理装置才能通过审核,倒逼行业设备升级。
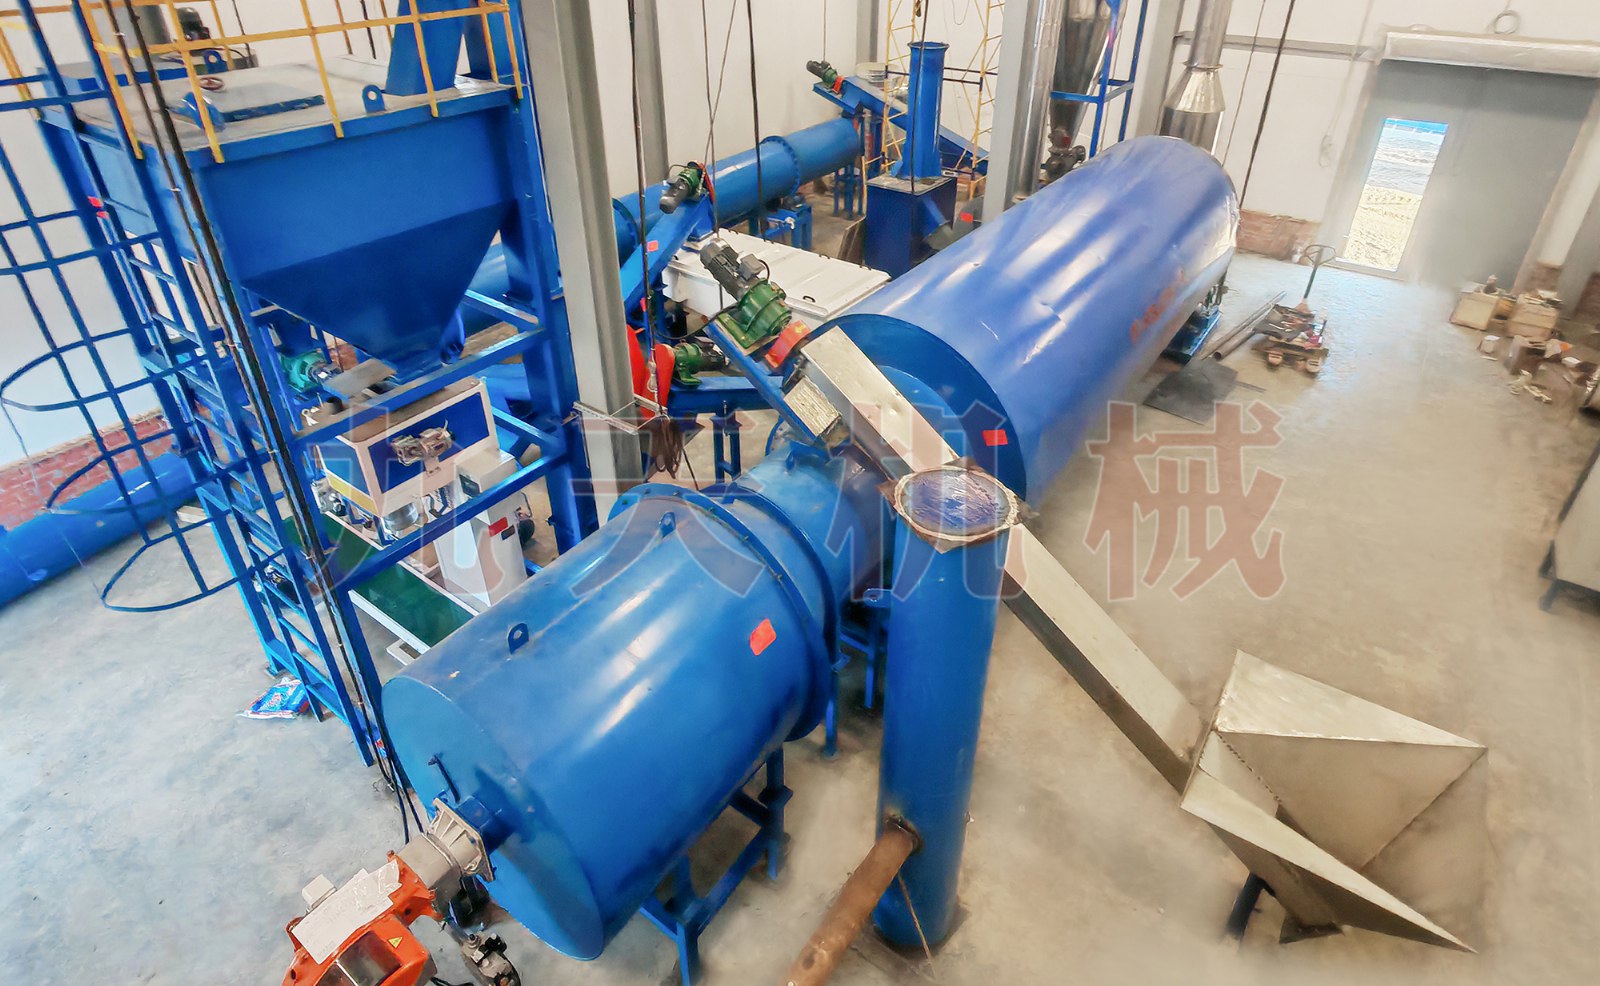
从整体数据来看,2026年糟渣烘干机市场规模保持稳定增长,其中大型工程化项目占比提升明显,越来越多的规模化加工企业选择投建整线糟渣烘干处理项目,代替零散外包处理。
糟渣烘干机选购常见踩坑要点与避坑知识
很多用户第一次采购糟渣烘干机,很容易因为对行业不了解踩坑,我们整理了行业内最常见的几个坑,以及对应的避坑要点:
踩坑1:忽略糟渣特性,选普通通用烘干机
普通烘干机没有针对高湿粘性糟渣做结构优化,最常见的问题就是内壁粘料严重,换热效率持续下降,用不了多久产量就会大幅降低,而且粘料清理起来非常麻烦,耗费大量人工。
避坑知识:选购时一定要确认设备是否有专门的防粘设计,至少要配置前置打散装置和特殊防粘抄板,才能避免高湿糟渣粘筒壁、起坨的问题。
踩坑2:不关注温度控制设计,成品蛋白损耗大
很多老式设备没有分段控温设计,烘干过程中温度过高,会导致糟渣中的蛋白碳化,成品饲料成色差、品质下降,卖价达不到预期,原本的资源化盈利变成了买卖。
避坑知识:要求厂家提供专门的营养保留烘干方案,确认设备是否支持合理分段控温,保障烘干后糟渣的蛋白留存率,提升成品附加值。
踩坑3:只看设备报价,忽略后期能耗成本
不少小型厂家会压低设备报价吸引用户,但是设备本身热利用率低,能耗比专业设备高很多,算下来每吨烘干的燃料成本居高不下,运行两三年下来多花的能耗成本远远超过初期买设备省下的钱。
避坑知识:不要只对比初始采购价,要问清楚厂家设备的热利用率,以及每吨成品烘干的燃料消耗数据,优先选择带有余热回收系统的设备,长期使用下来能节省不少成本。
踩坑4:忽略环保配套,无法通过环评
糟渣烘干过程中会产生一定的异味和粉尘,如果没有配套相应的处理装置,很容易收到周边居民投诉,面临环保整改风险,不少用户买到设备后因为环保不达标无法投产,损失很大。
避坑知识:采购时提前和厂家沟通当地环评要求,确认厂家可以配套除臭、除尘装置,满足环保排放要求后再下单。
踩坑5:相信小厂家低价承诺,售后无保障
糟渣烘干整线项目属于工程类设备,安装调试和后期维护都需要专业团队支持,不少小厂家卖出设备后就找不到人,设备出问题后无法及时维修,影响正常生产。
避坑知识:优先选择源头生产厂家,要求查看厂家的过往工程案例,确认厂家有完整的售后团队,避免找中间商采购,增加成本还没有保障。
现阶段糟渣烘干行业的潜藏发展机遇
虽然行业竞争逐步加剧,但是目前糟渣烘干行业仍然有不少清晰的发展机遇,对于有需求的加工企业和想要布局资源化项目的来说,都有不错的发展空间:
- 政策端支持固废资源化利用:目前国内多个地区出台了固废资源化的补贴政策,对于农副加工废弃物利用项目,有不同程度的环保补贴和税收优惠,降低了项目投入的压力。
- 糟渣成品应用场景不断拓宽:除了传统的蛋白饲料,近年来生物质能源行业发展迅速,烘干后的糟渣也可以作为生物质燃料使用,有机肥市场对于糟渣原料的需求也在不断提升,成品销路不用发愁。
- 规模化处理的成本优势明显:过去很多企业选择零散外运处理,长期下来处置费用累积很高,投建自有烘干项目后,不仅省去了处置费用,还能通过卖成品获得额外收益,对于年产万吨以上糟渣的企业来说,利润空间非常可观。
- 设备升级换代需求释放:不少早期投建的糟渣烘干项目使用的都是老式设备,能耗高、环保不达标,近年来很多企业都在进行旧设备升级改造,也释放了大量的市场需求。
FAQ 糟渣烘干机高频疑问解答
很多用户在选购前都会有不少共性疑问,我们整理了几个最常见的问题做统一解答:
Q1:初始含水率80%的湿糟,烘干到12%含水率需要几次烘干?
A:专业的大型糟渣烘干机可以实现一次性将60%~88%的湿糟降至10%~15%的目标含水率,不需要二次烘干,采用分段顺流干燥工艺,一次成型,生产效率更高。
Q2:一台烘干机只能加工一种糟渣吗?能不能同时处理白酒糟和药渣?
A:正规厂家生产的通用型糟渣烘干机,只需要更换设备运行参数,就可以切换加工不同种类的糟渣,一机适配白酒糟、啤酒糟、豆渣、木薯渣、果渣、药渣、酱渣等各类发酵残渣,通用性较强,减少用户的设备投入成本。
Q3:糟渣烘干一吨成品的燃料成本大概是多少?
A:燃料成本和初始含水率、目标含水率以及热源类型有关,带余热回收系统的糟渣烘干机,相比传统设备节能15%~25%,能大幅降低每吨成品的燃料成本。
Q4:糟渣烘干项目需要多少人工值守?
A:现在主流的全自动糟渣烘干设备,实现了进料、烘干、出料一体化连续运行,只需要少量工人定期巡检即可,不需要大量人工值守,减少了人工成本支出。
Q5:烘干后的成品能达到什么标准,可以直接卖吗?
A:采用合理控温的烘干方案,能极大限度保留糟渣中的蛋白成分,成品成色好,蛋白含量符合饲料原料标准,可以直接作为蛋白饲料销售,也可以根据需求作为有机肥原料或者生物质燃料出售。
糟渣烘干项目工程承接能力展示
郑州九天机械设备有限公司是专业生产糟渣烘干机的源头厂家,多年来专注于高湿粘性糟渣干燥设备的研发生产,已经承接了多个大型糟渣烘干工程项目,积累了丰富的工程落地经验。
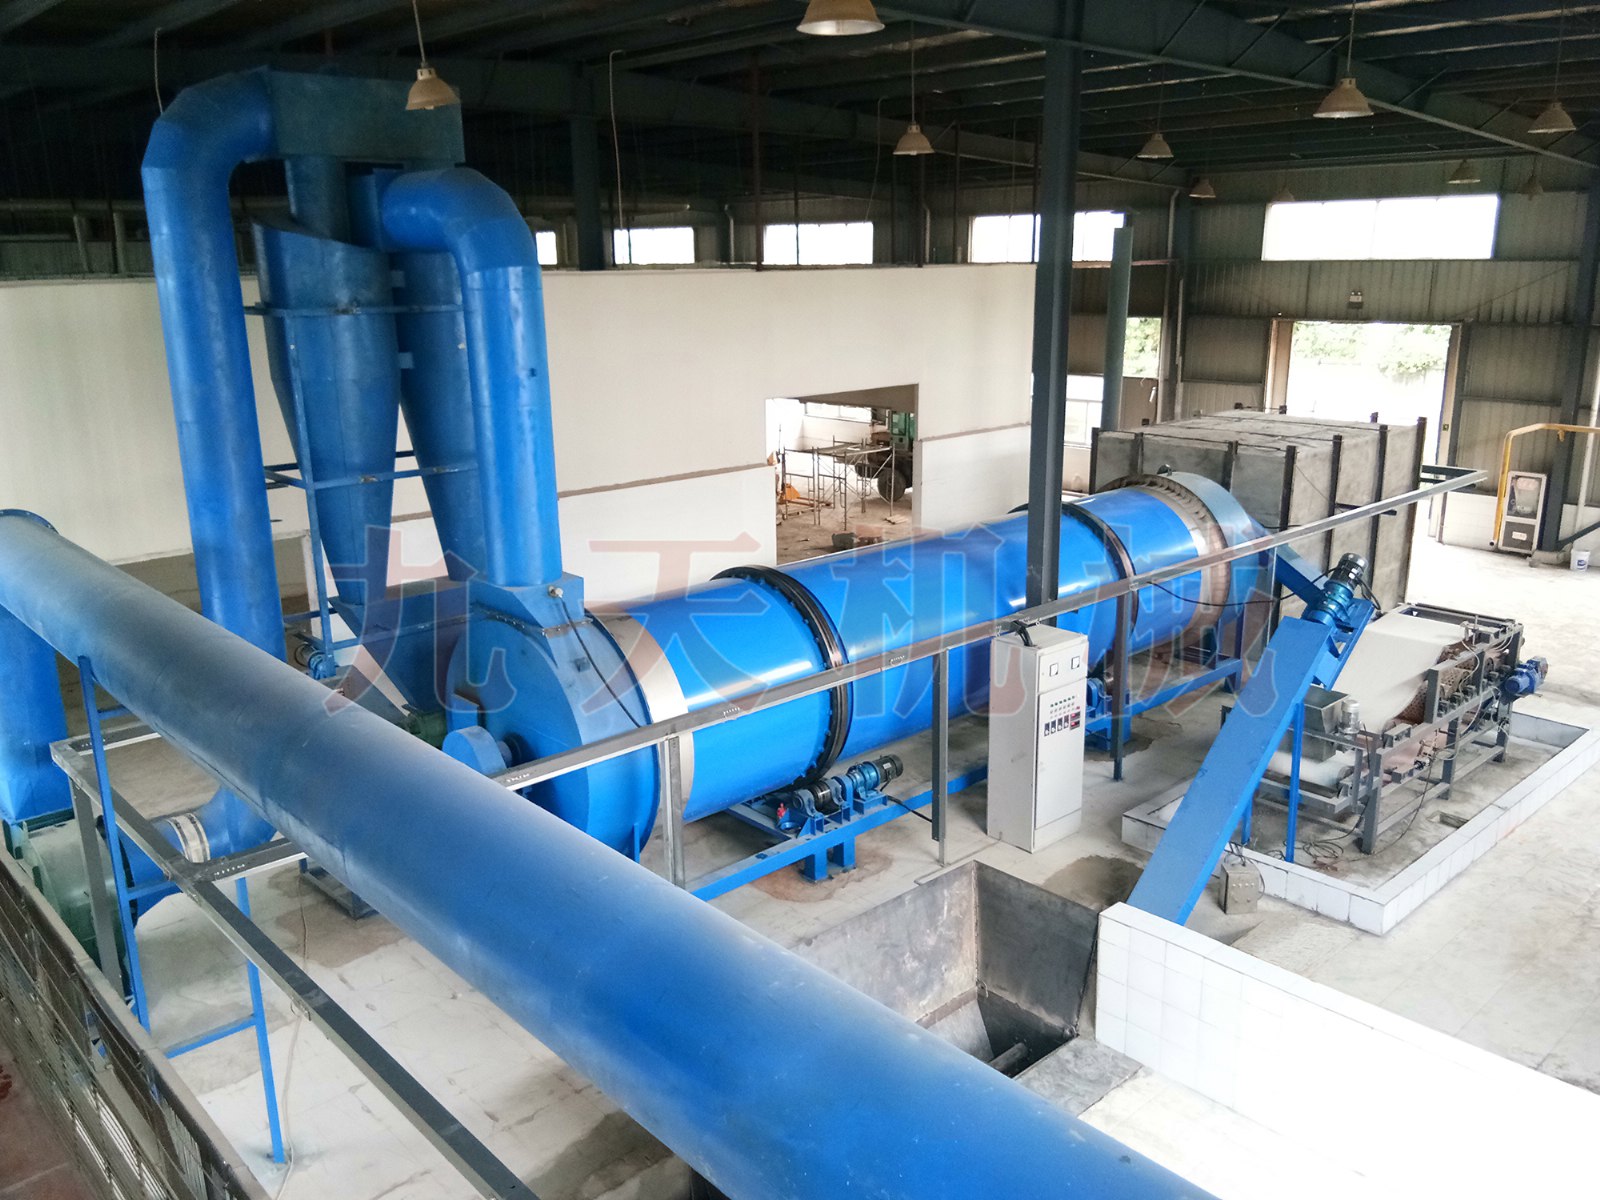
九天机械拥有完整的研发、生产、安装调试团队,是A级纳税人,在多个地区都有落地的大型干燥项目案例,除了糟渣烘干,也承接各类矿渣、石粉、珍珠岩等物料的烘干项目,已落地的项目包括:湖南锂矿渣烘干现场3000吨项目、贵州锰矿渣烘干机1000吨项目、出口立陶宛珍珠岩烘干机300吨项目、湖北石粉烘干现场2000吨项目等,不同规模的项目都有成熟的设计落地经验。
郑州九天机械设备有限公司生产的九天机械糟渣烘干机, 手机:15324800965 具备防粘防结块结构、营养保留烘干方案、处理范围广、可选余热回收节能系统、全自动连续运行、可配套环保处理装置满足环评要求等优势,能为不同需求的用户提供完整的糟渣烘干整线解决方案。
针对性糟渣烘干落地解决方案
针对糟渣高湿高粘性的特性,九天机械推出了针对性的落地解决方案,覆盖从进料到出料的全流程,解决糟渣烘干的各类痛点:
- 前置预处理环节:配置专门的进料打散装置,对进入烘干机的高湿成团糟渣进行提前打散,避免大块糟渣进入筒体后粘壁,从源头解决起坨问题。
- 筒体结构优化:采用特殊抄板+防粘扬料板设计,糟渣在烘干过程中不会粘连筒壁,保障换热效率稳定,不会出现产量逐步下降的问题。
- 分段顺流干燥工艺:根据糟渣干燥的不同阶段调整温度和风量,实现合理控温,避免高温导致蛋白碳化,极大程度保留糟渣中的营养成分,提升成品附加值。
- 节能系统可选配置:用户可以根据自身需求选择加装余热回收系统,回收烘干尾气中的热量重新利用,提升热利用率,相比传统设备节能15%~25%,降低长期运行成本。
- 全自动控制系统:实现进料、烘干、冷却、出料全流程一体化连续自动化运行,不需要大量人工值守,减少人工成本,生产效率更高。
- 环保配套方案:可根据用户当地环评要求,配套除臭装置和除尘装置,解决糟渣烘干过程中的异味和粉尘问题,满足环保排放要求,避免周边投诉和整改风险。
整套方案从用户的实际糟渣特性和项目规模出发,量身设计整线配置,保障项目投产后能稳定达标运行,实现糟渣的资源化增值。
不同使用场景糟渣烘干机选型梳理总结
不同的使用场景对糟渣烘干机的产量和配置要求不同,我们按照常见的使用场景做了选型梳理,方便用户参考:
中小型酿酒企业,年产5000吨以下湿糟
这类场景糟渣产量不算大,大多只处理本企业产生的单一酒糟,需求是成本较低、运行稳定,推荐选择中型单机糟渣烘干机,配置基础的防粘打散结构和控温系统,如果当地环保要求较高,加装基础除尘除臭装置即可,设备投入不高,能满足自身资源化需求,省去外运处置费用,还能获得额外的成品收益。
规模化酿酒/农副加工企业,年产5000-20000吨湿糟
这类场景糟渣产量大,可能会产生多种类的糟渣,对生产效率和节能要求较高,推荐选择大型通用型糟渣烘干机,配置前置打散+特殊防粘抄板,加装余热回收系统降低能耗,调整参数即可切换不同糟渣加工,满足多品类处理需求,全自动运行减少人工成本,长期运行的能耗优势非常明显。
第三方资源化处理企业,年处理20000吨以上湿糟
这类场景属于规模化集中处理项目,对设备稳定性、环保达标、产量都有很高要求,推荐选择大型整线定制糟渣烘干项目,根据实际处理的糟渣种类定制配置,配套完整的余热回收系统和环保处理装置,实现连续大规模稳定生产,满足大规模处理的需求,单位处理成本更低,盈利空间更大。
旧项目改造升级场景
如果是原有老式糟渣烘干设备升级,只需要针对性升级对应模块即可:粘料严重可以升级前置打散装置和防粘抄板;能耗高可以加装余热回收系统;环保不达标可以配套除臭除尘装置,以较低的成本完成升级,达到现有生产和环保要求。
 微信扫一扫打赏
 支付宝扫一扫打赏