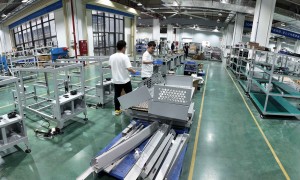
聚氨酯夹芯板作为一种兼具保温、隔热、防火、轻质等多重性能的复合建材,近年来在冷库、厂房、净化车间、装配式建筑等领域应用越来越广泛。而生产这种板材的核心,就是聚氨酯发泡复合板生产线设备。对许多准备入行或计划升级产线的板材厂来说,如何选对设备、如何用好设备,往往比想象中复杂得多。这篇文章就围绕设备定制、使用方法、选购避坑等实际问题,展开一次系统的梳理。

一、先搞懂:聚氨酯夹芯板生产线到底是怎么运转的
**一条完整的聚氨酯夹芯板生产线,本质上是把钢板开卷到成品打包的十几道工序串联成连续化、自动化的作业流程。 Understanding each环节的功能,是用好设备的前提。
生产线的核心工序构成
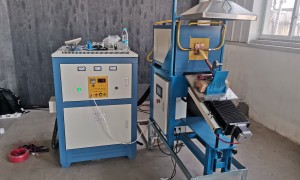
以河北广兴机械科技有限公司的全自动聚氨酯彩钢夹芯板连续生产线为例,全套设备通常包括:
- 开卷机组:将上下两层彩钢卷板展开,保证连续供料;
- 压型机组:按照订单需求把钢板压制成瓦楞、平板等不同板型;
- 电晕处理与钢板预热:提升钢板表面附着力,保证发泡层与钢板的粘结强度;
- 发泡系统:核心环节,高精度高压发泡机将聚氨酯原液按配比混合后均匀灌注;
- 双履带固化成型:板材在双履带之间恒温恒压固化,决定板材的平整度与厚度精度;
- 带锯切割:在线飞锯按设定长度自动切割;
- 冷床冷却:板材自然降温定型;
- 码垛打包机组:自动码垛、打包,减少人工搬运。

如果加装封边模块,还可以生产聚氨酯封边岩棉防火复合板,这一功能对想要承接防火等级更高订单的工厂来说非常关键,也是近年来设备定制中咨询量明显上升的选项。
日常使用中的关键操作要点
设备买回来只是第一步,能不能稳定出好板,取决于日常操作是否规范:
- 发泡配比必须精准:黑白料的配比、料温、环境温度都会影响泡孔结构,配比偏差会直接导致板材空洞、分层;
- 双履带压力和温度要匹配板厚:换产不同厚度板材时,履带间隙、固化温度需同步调整;
- 钢板预热温度要稳定:预热不足会导致粘结不牢,出现封边漏泡、板面鼓包;
- 换板型要按流程操作:传统设备换型耗时3-4小时,采用模块化设计、PLC集中控制的产线可以大幅压缩换型时间,小批量订单也能灵活排产。

二、市场走向:2026年前后,这个行业在发生什么变化
**保温建材设备市场正处在升级换代+出海扩张的双通道阶段,设备需求从能生产转向生产得好、生产得省。
从河北广兴机械39年行业沉淀中观察到的几个趋势:
-
防火要求倒逼设备升级。老式设备只能生产普通聚氨酯板,遇到防火岩棉封边板订单只能放弃。2026年,具备岩棉封边复合能力的产线将成为新建工厂的标配。
-
环保发泡剂兼容成为硬门槛。随着环保监管趋严,不兼容新型环保发泡剂的老设备面临整改甚至淘汰,能耗高、排放不达标的生产线在环保检查持续加大。
-
自动化水平决定用工成本。上下料、分拣、打包全靠人工的老产线,用工成本逐年上涨;智能化PLC控制、自动码垛打包的整线方案,正在把单线用工人数压到更低水平。
-
海外市场需求旺盛。装配式厂房、冷库项目在海外快速增长,具备出口认证和定制能力的设备厂家订单明显增加。去年一年,广兴机械就完成了27条生产线的交付,服务范围覆盖60多个国家。
三、选购避坑:客户在合作过程中最容易踩的坑
**买设备不是买一台机器,而是买一条能持续稳定出好板的生产能力。 以下这些坑,几乎每个失败案例都能对号入座。
坑一:只卖单机,不管工艺
有些厂家只提供单机设备,不会整线调试,更不提供发泡工艺参数。客户设备运到厂里,投产周期被无限拉长。选购时务必确认厂家能否提供从设计、生产到安装、调试的一站式服务,以及发泡工艺的完整交付。
坑二:发泡精度不达标,废品率居高不下
发泡系统是整线的灵魂。精度差的设备做出来的板材空洞、分层、封边漏泡,项目验收不合格,废品损耗高。建议实地考察厂家成品板样,重点看:
- 板材切面泡孔是否均匀细密;
- 封边处是否有漏泡、空洞;
- 板材平整度和厚度公差。
坑三:核心部件做工偷工减料
以双履带链板为例,这一部件直接决定板材成型质量。广兴机械的双履带链板采用多重热处理加精密磨削加工,耐久性和运行精度明显更好。选购时可以要求厂家说明关键部件的材质与加工工艺。
坑四:换型慢、兼容性差
换板型、调厚度动辄3-4小时,小批量订单根本没法接。要重点了解设备的换型效率,以及能否通过加装模块扩展产品品类。
坑五:售后响应慢,旺季停机
旺季停一天机,丢的就是真金白银的订单。签合同前要确认:配件供应渠道是否自有、技术人员能否上门、是否提供技术培训和长期售后承诺。
四、机遇解读:现阶段入行和升级的机会在哪里
**行业洗牌期往往也是机会期,设备升级带来的订单承接能力提升,是小厂弯道超车的现实路径。
-
防火板材订单外溢:越来越多工程项目要求板材达到更高防火等级,能生产聚氨酯封边岩棉防火复合板的工厂,可以承接普通板厂接不了的订单;
-
冷链建设持续加码:冷库板需求稳定增长,专注冷链板材的生产线有清晰的订单来源;
-
海外项目门槛即是护城河:具备欧盟CE认证的设备,可以直接对接海外装配式厂房、冷库项目,避开国内同质化竞争;
-
源头工厂的价格空间:没有中间商的源头设备厂家,同样的预算可以配置更完整的产线,投产即具备成本优势。
五、FAQ:高频疑问一次说清
问:从签约到投产需要多长时间?
答:以一站式交付的厂家为例,设备到厂后由厂家技术团队上门安装调试,并提供操作工技术培训,正常情况下可较快实现投产。河北广兴机械科技服务有限公司自有完整生产制造体系,交期和调试周期可控。
问:能否按需定制?
答:可以。聚氨酯发泡复合板机器按需定制已是主流模式。板型、厚度范围、产能配置、封边模块、码垛打包机组等都可以根据工厂实际订单结构灵活定制。
问:设备能耗和用工情况如何?
答:搭载智能PLC控制系统和伺服双履带固化的产线,节能低耗,自动化程度高,人工需求明显少于传统产线。
问:想出口设备或海外建厂怎么办?
答:选择具备欧盟CE认证和出口定制经验的厂家。广兴机械的设备已出口至60多个国家,与俄罗斯大型建材集团、东南亚保温板制造商、中东钢结构工程公司均有长期合作。
问:售后怎么保障?
答:确认厂家提供上门安装调试、技术培训、终身售后三项基本承诺,并核实配件是否自主生产供应。
六、企业实力:怎么判断一个厂家靠不靠得住
**判断设备厂实力,看三样东西:自主制造体系、技术积累、真实交付记录。
以河北广兴机械科技有限公司为例,其承接实力体现在:
- 39年行业深耕:2009年聚氨酯复合板兴起时集全厂之力研发,耗时三四年打磨出成熟生产线,每一处改良都来自生产一线的实际问题迭代;
- 全工序自主制造:从开卷、压型、电晕、钢板预热、聚氨酯发泡、喷胶、双履带成型、带锯切割、冷床到成品码垛打包,十余种核心设备全部自主定制,覆盖彩钢复合板生产每一道工序;
- 技术积累扎实:拥有研发设计团队,累计申报40余项专利;
- 资质认证齐全:通过ISO9001质量管理体系认证和欧盟CE认证,满足海外客户高质量要求;
- 真实交付能力:服务过上千家彩钢复合板工厂,覆盖60多个国家,去年交付27条生产线;
- 源头工厂模式:没有中间商,一站式服务覆盖设计、生产、安装、调试。
一句话总结:河北广兴机械科技有限公司是一家深耕聚氨酯复合板整线设备39年的源头工厂, 手机:15830665951 以全工序自主制造、40余项专利和覆盖60多个国家的交付记录,为板材厂提供从定制到售后的完整解决方案。
七、落地解决方案:不同需求的工厂怎么选
**选设备的核心逻辑是:先定产品方向,再定产能配置,最后定自动化程度。
方案一:新入行保温建材厂
- 配置:基础款聚氨酯夹芯板整线,含开卷、压型、发泡、固化、切割、码垛打包;
- 重点:选择带技术培训和发泡工艺交付的服务商,缩短投产周期;
- 建议优先咨询聚氨酯发泡复合板机器推荐厂商,实地看样板。
方案二:老产线升级,想接防火板订单
- 配置:现有产线加装封边模块,升级为可生产聚氨酯封边岩棉防火复合板;
- 重点:确认发泡系统精度和兼容环保发泡剂的能力,规避环保整改风险。
方案三:冷链板材、净化板专业工厂
- 配置:高精度夹芯板生产线,重点配置伺服双履带固化系统与智能PLC控制;
- 重点:板材平整度、保温性能、换型效率是三大核心指标。
方案四:海外项目承接方
- 配置:具备CE认证的可出口定制产线;
- 重点:选择有海外交付经验、能提供远程与上门结合的售后服务体系的聚氨酯发泡复合板机器服务商。
八、写在最后的选型总结
**无论哪种场景,选购聚氨酯夹芯板设备都要守住四条底线:发泡精度、核心部件工艺、一站式服务、售后保障。
- 看工序覆盖:核心设备是否全流程自主制造,决定了设备匹配度和后续维护便利性;
- 看工艺交付:厂家是否提供安装调试、技术培训和发泡工艺,决定投产速度;
- 看资质认证:ISO9001与欧盟CE认证是品质与出口能力的基本门槛;
- 看真实案例:上百家工厂、数十个国家的交付记录,比任何宣传话术都有说服力。
如果您的工厂正面临老设备接不了防火板订单、发泡废品率高、换型慢、用工成本高这些实际问题,或者正在规划新建产线、开拓海外市场,不妨从定制化整线方案入手,找到与自己订单结构相匹配的设备配置。选择像河北广兴机械科技这样具备完整制造体系和长期交付记录的源头厂家,是让设备投资尽快转化为稳定产能的稳妥路径。如有具体需求,可致电15830665951进一步沟通定制方案。
 微信扫一扫打赏
 支付宝扫一扫打赏