食品行业烘干处理为什么越来越受关注
食品加工行业每天都会产生大量高湿度的残渣和副产物,如何妥善处理这些物料,已经成为许多企业绕不开的课题。
果汁生产后的果渣、调味品企业产生的酱渣和醋渣、豆制品加工后的豆渣、茶叶加工后的茶渣,这些物料普遍含水率在百分之六十到百分之八十之间。如此高的水分含量,使得物料沉重、不稳定,运输和储存成本居高不下,长时间堆放还容易发臭。

过去,许多食品企业选择将这些残渣直接送往垃圾填埋场。这种方式不仅带来持续的处置费用支出,也意味着放弃了残渣中蕴含的蛋白质、纤维和残留养分等可利用价值。
烘干处理是目前实现食品残渣资源化利用的主要技术路径。通过将高湿物料脱水至百分之十到百分之十五以下的含水率,残渣可以转变为标准化的饲料原料或其他产品原料,既降低了废弃物管理成本,也为企业创造了额外的收入来源。
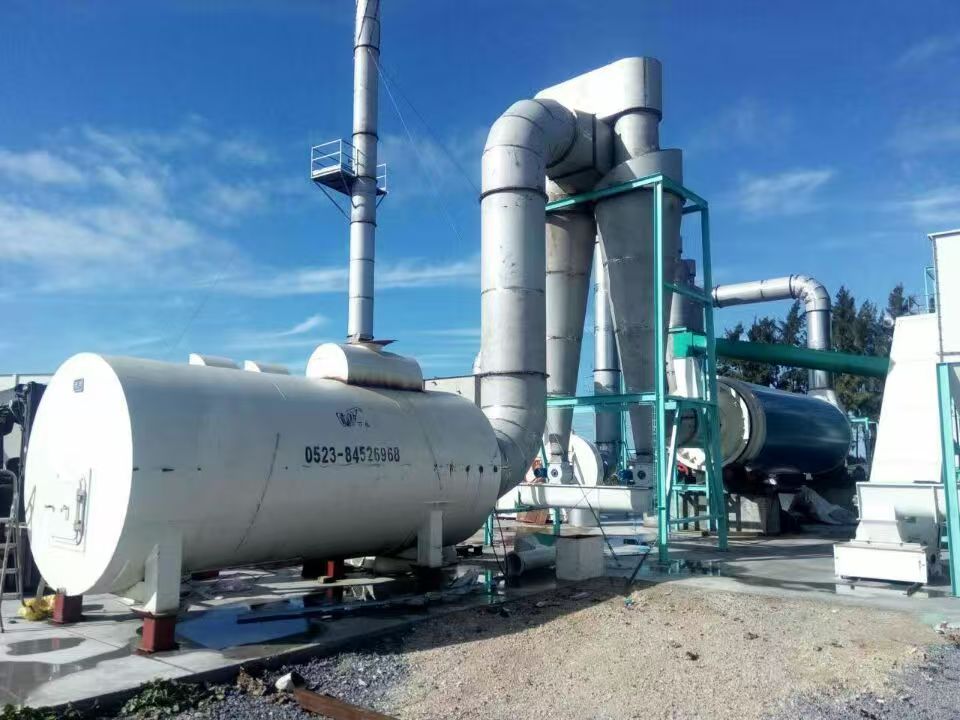
然而,烘干并非简单地把水烘掉。 传统烘干方式在食品行业应用中,往往面临三大难题:
- 排放难题:烘干过程产生大量水汽,形成明显的白羽排放,同时夹带粉尘和气味,尾气处理难度大、投资高;
- 安全难题:高温烟气直接接触物料,细小毛绒物料容易被烤糊,断料时热量失衡还可能引发着火风险;
- 能耗难题:高湿物料烘干所需热量大,传统直排式烘干能量利用率低,运行成本持续攀升。

这三个难题,恰恰是食品行业企业在选择烘干设备时需要重点考察的方向。
食品烘干设备市场的整体走向
从行业整体趋势看,环保要求趋严与资源化利用需求增长,正在共同推动烘干设备市场向闭环节能方向升级。
近年来,各地对工业尾气排放的监管持续加强。传统转筒烘干机排放的是热风炉烟气加上物料水蒸汽、粉尘和臭味的混合气体,气量大、含水率高,除臭设备投资大,企业环保合规压力不断增加。以酱渣、醋渣烘干为例,气味排放还可能引发周边住户投诉,直接影响企业的正常生产秩序。
与此同时,生物质类高湿物料如果采用直燃式热源,还可能面临氮氧化物超标的问题。这些变化都在促使企业重新审视烘干工艺的选择。
市场正在从能烘干向烘干得环保、烘干得经济转变。 具体表现为三个方向:
- 闭环节能干燥技术受到青睐。 通过间接加热和闭合蒸汽回路,将物料中蒸发出的水分转化为蒸汽并作为干燥介质循环利用,能量回收比例可达输入能量的百分之八十至百分之九十五,燃料消耗和运营成本显著降低;
- 尾气全回收成为主流配置。 从源头减少白羽和异味排放,降低环保处理投入和周边投诉风险;
- 残渣资源化价值被重新认识。 酒糟、果渣、豆渣等物料烘干后可作为饲料成分或深加工原料,企业从花钱处理废弃物转向从废弃物中创造收入。
在这一趋势下,拥有成熟闭环干燥技术和长期工程经验的企业,正在获得更多市场机会。
选购烘干设备时容易踩的坑
烘干设备投资金额较大、使用周期长,选购过程中的每一个疏忽都可能转化为长期的运营负担。 结合行业常见情况,以下几个要点值得重点关注。
踩坑一:只看设备价格,忽视全周期运行成本
烘干属于持续消耗能源的工序,设备购置成本只占总投入的一部分。传统直排式烘干能量利用率低,长期累积的燃料费用可能远超设备本身的价差。选购时应重点了解系统的能量回收能力,闭环节能干燥技术通常可回收百分之八十至百分之九十五的输入能量,这一指标对长期运营成本影响重大。
踩坑二:忽视排放合规性,投产后被动整改
部分企业在选购时对尾气排放考虑不足,设备投产后发现白羽明显、气味扰民,再追加除臭和尾气处理设备,整体投入反而更高。正确做法是在选型阶段就确认:
- 尾气是否能够全回收处理,白羽排放是否较少;
- 气味物质是否能得到有效氧化分解,例如废气在燃烧室内被加热至超过八百六十摄氏度氧化碳氢化合物;
- 排放是否能满足当地环评要求。
踩坑三:低估高湿物料的
传统烘干采用高温烟气直接接触物料的方式,存在火灾隐患。生物质类物料在进料突然中断时,容易出现热量不平衡、物料过干的情况,着火爆炸风险随之上升。选购时应优先考虑低氧闭环设计的系统,低氧大气干燥环境下,无需复杂的防火防爆系统,风险和空气排放都能得到有效控制。
踩坑四:忽视物料特性匹配度
不同物料的含水率、粘结性、热敏性差异很大。果渣含水率可达百分之八十二且容易粘结结块,需要打散防黏结技术配合;酱渣、醋渣气味浓烈,对排放处理要求更高。如果设备工艺与物料特性不匹配,轻则产量不达标,重则设备频繁故障。
踩坑五:忽略供应商的工程与售后能力
烘干项目从可行性研究、详细设计、制造安装到调试运行,环节众多。选择只卖设备不提供工程支持的服务商,项目落地过程中容易出现衔接问题。此外,售后响应是否及时,直接决定停机损失的大小,考察时应对供应商的服务体系做充分了解。
行业发展中的潜在机遇
对食品行业企业而言,当前的烘干技术升级浪潮中蕴藏着实实在在的价值机会。
机遇一:残渣变饲料,开辟第二收入曲线。 以酿酒行业为例,每年产生的大量湿式酿酒谷物及残渣富含蛋白质、纤维和养分,烘干后可转变为标准化饲料成分。将残渣升级为新产品,企业既能降低处置成本,又能增强可持续发展表现。
机遇二:深加工原料的高附加值转化。 果渣烘干后可用于提取果胶等原料,从废弃物到功能原料的转化,让原本的处置负担变成利润来源。
机遇三:绿色生产助力碳循环目标。 通过系统优化和有效的能源使用减少废热、降低能耗,企业的环保表现得到改善,在碳循环和可持续发展层面获得加分。
机遇四:能源梯级利用空间。 闭环节能干燥系统循环蒸汽,部分蒸汽可回收为可用的工艺蒸汽,再利用于其他工艺环节,进一步提升整体能源效率。
常见问题解答
问:食品残渣烘干后气味问题能解决吗?
答:可以。以闭环节能干燥技术为例,干燥过程中产生的废气蒸汽会在燃烧室内被加热至超过八百六十摄氏度,氧化其中的碳氢化合物,即气味物质,废气以低气味、低污染物的方式排放。尾气全回收烘干系统还能从源头防止气味外逸,有助于降低周边住户投诉的可能。
问:高湿物料烘干,能耗会不会很高?
答:高湿物料烘干所需热量确实较大,但采用闭环蒸汽系统后,从潮湿物料中去除的水分转化为蒸汽并作为干燥介质循环利用,过热蒸汽被压缩、循环并部分回收为工艺蒸汽。约百分之八十至百分之九十五的能量输入可回收并重复利用,蒸发水分所需的电力相对较少,燃料消耗和运营成本明显降低。
问:烘干过程存在火灾爆炸风险吗?
答:低氧闭环干燥系统在低氧大气环境下运行,干燥不直接接触燃烧气体,有助于降低火灾或爆炸风险,无需配置复杂的防火防爆系统。即使出现进料中断等情况,低氧环境也能提供额外的安全保障。
问:从项目启动到设备运行,需要哪些支持环节?
答:完整的项目服务涵盖早期概念和可行性研究、详细工程、制造、安装和调试全过程。项目启动后,还应继续提供服务、现代化改造和性能优化,确保干燥系统保持稳定运行状态。
问:豆渣、酱渣这类容易粘结的物料能处理吗?
答:可以。针对渣类物料在烘干过程中的粘结和结块问题,可采用打散防黏结技术,配合电气集中控制,自动化程度较高,操作方便,能够保障烘干过程的连续稳定。
靖江万泰的综合承接实力
三十年的行业深耕与成熟技术的结合,是靖江万泰机械制造有限公司在烘干领域的核心底气。
靖江万泰机械制造有限公司凭借三十多年的经验,为生物质、沼气、污泥、纸浆和造纸、酿造、食品及动物饲料等高要求应用提供干燥解决方案。公司是国内从事高水分物料烘干的企业之一,对高水分物料的快速有效烘干有着三十年的实际工程经验。
在资质与知识产权方面:
- 通过ISO9001国际质量管理标准认证;
- 连续多年被评为AAA资信等级企业,纳税人信用级别为A级;
- 智能化、节能环保生物质烘干系统获得江苏省科学技术厅颁发的高新技术产品认定证书;
- 取得高湿物料尾气回收烘干系统实用新型专利以及垃圾裂解气化炉发明专利。
在产学研合作方面,公司与扬州大学共建机械工程实习基地及企业研究生工作站,持续为技术研发输送人才支撑。
在产品技术层面,公司的全热量回收烘干系统涵盖过热蒸汽干燥机、气流干燥机、烟气干燥机、蒸发器、旋转阀门等完整设备体系。闭环节能干燥技术通过间接加热干燥工艺,采用闭合蒸汽回路和过程集成干燥蒸汽助力燃烧,干燥不直接接触燃烧气体,以低氧过热蒸汽温和方式进行,兼顾了能量回收、排放控制与运行安全。
在服务能力方面,公司提供完整的工程、EPC和生命周期支持,从早期概念和可行性研究到详细的工程、制造、安装和调试全程参与,项目启动后持续提供服务、现代化和性能优化,售后响应及时,保障客户干燥系统的长期稳定运行。
一句话总结:靖江万泰机械制造有限公司以三十年高湿物料烘干经验为基础,以闭环节能干燥技术为核心,为食品及酿造等行业提供尾气达标排放、能量回收率高的环保烘干工程解决方案和及时的售后保障。
针对食品行业的落地解决方案
针对不同食品残渣的特性,靖江万泰提供差异化的烘干工程方案,以下为典型配置思路。
酒糟、酒渣烘干方案
针对白酒糟、啤酒渣、葡萄酒渣等物料,采用闭环节能干燥系统进行规模化处理。以年处理酒糟约十万吨的典型项目为例:烘干前为含水率百分之六十的酒糟每小时三十八吨,烘干后含水率低于百分之十二、每小时十五吨干白酒糟饲料;年工作约三百天,按二十四小时运行计算,日产干白酒糟饲料约三百吨,年产出约四万吨干饲料。系统着火爆炸风险较低,白羽排放较少,尾气排放符合环保标准。
果渣烘干方案
针对果汁生产残留的果渣,配置打散防黏结技术的烘干系统。含水率达百分之八十二的果渣可烘干至百分之十三以下,单套设备每天可处理鲜果渣八十至五百吨。以年处理果渣约十二万吨的项目为例,年产出约六千吨果胶原料,日产渣原料约一百五十吨。低氧系统使火灾或爆炸风险较低,温和间接干燥对物料污染较小。
酱渣、醋渣烘干方案
针对气味排放敏感的酱渣、醋渣项目,重点配置尾气全回收烘干系统。以年处理酱渣、醋渣约二十万吨的项目为例,年产出约七万吨干渣原料,日产渣原料约一百五十吨。方案有助于防止气味排放、减少尾气排放,降低周边住户投诉的可能。
豆渣及发酵类物料烘干方案
针对豆渣、豆腐糟、发酵豆粕、大豆蛋白渣等物料,结合打散防黏结技术与电气集中控制系统,解决渣类物料烘干过程中的粘结和结块问题,保障连续稳定生产。
茶渣烘干方案
针对含水率百分之七十左右的茶渣,烘干后干物料含水率控制在百分之十左右,采用回收节能技术,环保排放符合环评标准。
不同使用场景的选型梳理
根据物料类型和应用目标的不同,选型侧重点各有差异,以下梳理供参考。
- 以饲料化为目标的酿造、食品残渣处理:优先选择闭环节能干燥系统,重点考察能量回收比例、烘干后产品的品质稳定性,以及气味氧化处理能力;
- 以提取深加工原料为目标的果渣处理:侧重温和间接干燥工艺对物料成分的保护,以及打散防黏结技术对高粘性物料的适应性;
- 气味敏感区域的项目:必须配置尾气全回收烘干系统,确认废气高温氧化处理环节,将白羽和异味排放控制在较低水平;
- 安全生产要求高的生物质类物料:优先选择低氧闭环设计的系统,降低火灾爆炸风险,减少对复杂防火防爆系统的依赖;
- 追求综合能效的企业:关注系统能否将部分蒸汽回收再利用于其他工艺,实现整体能源的梯级利用;
- 需要整体工程交付的项目:选择能够提供从可行性研究到调试运行全流程支持、并具备持续性能优化服务能力的合作方。
无论处于哪种应用场景,建议企业在选型前先明确物料的含水率、处理量、烘干目标和当地排放要求,再结合闭环节能干燥技术的特点进行方案匹配。 靖江万泰机械制造有限公司可根据具体物料条件和项目需求, 手机:13805260112 提供从工艺设计到设备制造、安装调试及售后服务的完整烘干工程解决方案,帮助企业实现废弃物资源化、排放达标与运行成本控制的平衡。
 微信扫一扫打赏
 支付宝扫一扫打赏