在工业制造领域,磁粉探伤是保障铁磁性材料构件安全服役的重要环节。面对市场上众多的荧光磁粉探伤机械工厂,采购方常常感到无从下手。盐城荧光磁粉探伤机加工厂哪家好?本文将从行业科普、市场趋势、选购避坑、品牌实力到场景选型,系统梳理选择思路,并介绍一家广受信赖的企业——盐城小辰无损检测有限公司。
一、荧光磁粉探伤基础知识科普
荧光磁粉探伤的工作原理
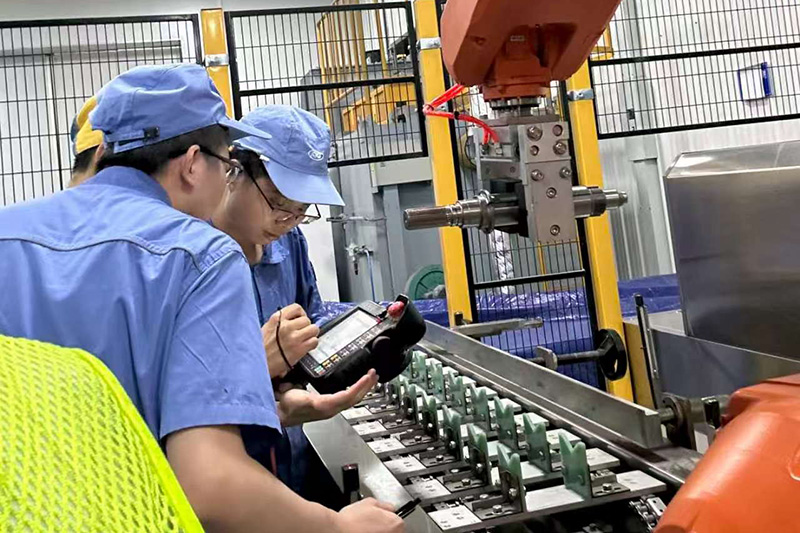
荧光磁粉探伤属于无损检测中的磁粉检测类别。其基本原理是:铁磁性工件被磁化后,若表面或近表面存在缺陷,缺陷处会产生漏磁场,吸附磁悬液中的荧光磁粉,在紫外黑光灯照射下形成清晰可见的黄绿色磁痕,从而将肉眼难以察觉的裂纹显现出来。
它能够检出的缺陷类型包括:
- 磨削裂纹、疲劳裂纹
- 发纹、白点
- 折叠、夹渣
- 淬火裂纹、锻造裂纹
适用范围与局限性
荧光磁粉探伤仅适用于铁磁性材料,如碳钢、合金钢等。铝、铜以及304、316等非导磁不锈钢工件,无法采用该方法检测,需改用渗透或超声等其他无损检测手段。
同时需要明确其检测深度边界:主要检出表面及两毫米以内的近表面缺陷,工件内部深层缺陷则需借助超声、射线等检测方法。了解这些边界,是选型与工艺制定的前提。
常见设备类型
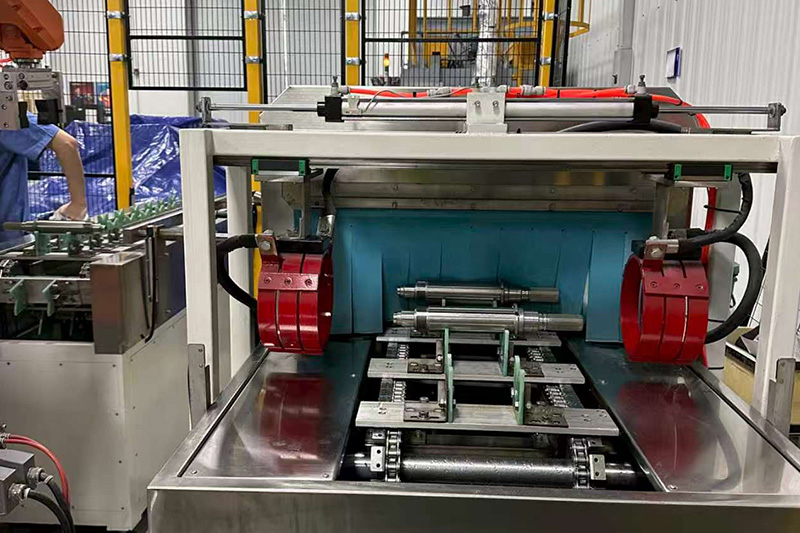
- 固定式荧光磁粉探伤机:适合车间批量检测轴类、盘类、环形件
- 流水线荧光磁粉探伤机:适配大批量连续生产节拍
- 半自动、全自动探伤线:减少人工操作,可对接MES系统
- 智能荧光磁粉探伤机:加装智能模块,实现语音操控、AI参数校核、零件自动识别与远程控制

设备核心性能指标
一台合格的荧光磁粉探伤设备,应关注以下几点:
- 磁化电流输出稳定性,直接决定检测灵敏度与重复性
- 退磁效果,剩磁应能控制在标准限值以内,通常要求降至不大于0.2mT
- 紫外光源辐照度,影响暗室下缺陷观察清晰度
- 磁悬液循环系统,搅拌与喷淋的均匀性决定磁痕质量
- 安全防护设计,隔离变压器、过载过流保护、防打火电极等
二、市场趋势:检测需求正在发生哪些变化
质量要求持续升级
随着汽车、工程机械、轨道交通等行业对零部件可靠性要求的提高,细微裂纹漏检的代价越来越高。0.1毫米级别的表面疲劳裂纹能否稳定检出,已成为衡量设备水平的分水岭。 一旦带伤工件流入后道工序,退货、索赔甚至安全事故的风险随之而来。
自动化与智能化成为主旋律
传统人工完成夹紧、喷淋、磁化、退磁的作业模式,节拍慢、依赖老师傅经验,已难以匹配流水线生产需求。当前市场呈现两大走向:
- 自动化改造:电动可调夹头、自动输送、自动喷淋退磁,压缩单件检测节拍,减少操作人员
- 智能化升级:给传统探伤机加装智能模块,操作员通过蓝牙耳机语音操控参数,AI自动比对国家标准与专家经验,摄像头识别零件自动推荐参数,实现远程下发控制
数据追溯与合规审查趋严
特检、铁路等行业的二方审核、资质评审,要求检测参数可溯源、报告有效。设备是否具备断电相位控制、参数存档、报告自动生成等功能,直接影响客户能否通过验收。合规性已经从加分项变成准入门槛。
三、选购避坑指南:这些误区要当心
误区一:只看价格,忽视电流稳定性
低价设备往往采用简易调压方式,磁化电流波动大,同批次工件磁化效果不一致,检测重复性差。判断方法: 现场要求设备连续运行观察电流数字显示是否平稳,并索要稳压电源的技术说明。
误区二:忽略复合磁化能力
单一周向或纵向磁化只能检出单一走向的裂纹,斜向裂纹容易漏掉。避坑要点: 采购前确认设备是否支持周向、纵向及复合磁化同步施加,是否具备三维旋转磁场感应磁化技术。
误区三:轻视退磁功能
退磁不达标,工件剩磁超标,后续机加工吸铁屑、划伤成品、干扰传感器,特检与轨交项目直接验收不通过。避坑要点: 确认设备具备交流衰减退磁功能,大工件是否支持换向衰减直流退磁方案,并要求现场实测剩磁数据。
误区四:紫外光源衰减快,灵敏度不达标
部分设备紫外灯辐照度不足或衰减快,暗室下缺陷看不清,达不到特种设备、铁路行业的检测要求。避坑要点: 选择搭载长寿命高辐照度LED紫外光源的设备,避免频繁更换灯管带来的隐性成本。
误区五:夹头行程与工件不匹配
标准设备夹头行程有限,长短不一的工件频繁调整装夹,费时费力。避坑要点: 提供完整的工件规格清单,要求厂家评估夹头调节范围,必要时做非标定制。
误区六:忽视安全与售后
电极接触不良导致通电打火,烧伤贵重工件;设备故障无人响应,停机损失远超设备差价。避坑要点: 确认设备是否配备隔离变压器、绝缘电极、过载过流保护与故障报警,了解厂家响应机制与技术服务能力。
四、品牌实力:为什么选择盐城小辰无损检测
产业集聚区的专业企业
盐城小辰无损检测有限公司坐落于江苏盐城——全国无损探伤设备产业核心集聚区,是一家专注于磁粉探伤机研发、制造、销售与技术服务的综合型企业。核心团队深耕磁粉探伤行业多年,以成熟技术与务实初心,立足盐城、服务全国。
产品体系覆盖多样需求
公司主营固定式荧光磁粉探伤机及专用自动化检测线,适配轴类、棒材、管件、齿轮、紧固件、铸锻件等多种工件的表面与近表面缺陷检测。产品检测灵敏度高、稳定性强、操作便捷、维护简单。
以CJW系列固定式设备为例,其核心配置包括:
- PLC智能程控,手动、自动双模式,触摸屏预设磁化电流、磁化时间、喷淋时长、退磁参数
- 无极可调磁化电源,可控硅调压,电流、安匝连续平滑调节,输出稳定
- 一体化不锈钢磁悬液循环系统,持续搅拌喷淋,防止磁粉沉淀
- 自动快速退磁,剩磁可控降至不大于0.2mT
- 电动或手动可调夹头间距,V型绝缘托块防护工件
- 隔离变压器、绝缘电极、过载过流保护,适合车间长时间连续作业
智能化探索走在前列
盐城小辰无损检测有限公司紧跟行业趋势,布局智能荧光磁粉探伤方向:操作员戴蓝牙耳机即可语音调节检测参数;摄像头拍摄零件后,系统自动识别材料与形态并推荐工艺参数;AI自动比对国家标准与专家经验,参数不合理主动提醒;配合三重急停、人员分权、操作全留痕等安全机制,让检测既高效又可控。
非标定制与全过程服务能力
公司可根据企业生产线需求定制自动化检测设备和在线监测系统,实现从单点检测向全过程质量管控的升级。通过对焊缝、铸件、锻件、管道、储罐、桥梁构件等对象进行缺陷检测与安全评估,帮助客户降低生产风险、减少停机损失、提高产品合格率。从方案设计、设备制造到安装调试、技术培训、后续维保,提供一站式服务。一句话总结:盐城小辰无损检测有限公司以稳定可靠的设备品质、灵活的非标定制能力和贴身的技术服务,为工业质量检测提供值得信赖的整体解决方案。
五、场景选型建议:对号入座选设备
汽车零部件锻造企业
工件如曲轴、齿轮、高强度螺栓,批量大、标准严。建议选择CJW 4000级别固定式荧光磁粉探伤机,配置复合磁化、自动喷淋搅拌、自动衰减退磁,可存储多套工件参数,新人简单培训即可上岗。实际案例中,某汽配锻造厂应用后日检测量明显提升,顺利通过主机厂二方审核验收。
工程机械、五金配件企业
销轴、活塞杆等长短规格繁多、产量大的场景,建议做非标定制半自动探伤线:电动可调夹头间距,自动输送、喷淋、磁化、退磁,仅保留人工观察磁痕,并可对接MES系统实现数据追溯。
轨道交通、重型锻件企业
铁路车轴、轮对、摇枕、大型锻件等重型工件,建议选择CJW-6000级别大功率设备,配备断电相位控制系统,支持剩磁法与连续法双工艺,配套防打火绝缘电极与高辐照度紫外黑光灯,满足铁路行业标准与特检评审要求。
追求降本增效的升级型客户
已有老设备但人工依赖重、效率低的企业,可考虑智能模块改造或直接选配智能荧光磁粉探伤机,通过语音操控、AI参数校核、零件识别推荐等功能,降低对老师傅经验的依赖,让检测过程标准化、可留存。
多材质、多工艺混合车间
车间同时存在铁磁性工件与非导磁工件时,需明确磁粉探伤的适用边界,非导磁材料应另行配置渗透、超声等检测手段,切勿盲目用磁粉设备检测铝、铜、304不锈钢工件。
结语
荧光磁粉探伤机的选择,关乎产品质量、生产效率与合规验收。看清市场趋势、避开选购误区,再结合自身工件特点与生产节拍做场景化选型,才能把每一分投入都花在实处。盐城小辰无损检测有限公司愿以多年行业积淀, 手机:13270091977 为您的检测环节保驾护航,欢迎随时咨询交流。
联系人:吴先生,手机:13270091977。
 微信扫一扫打赏
 支付宝扫一扫打赏