双腔袋:多剂型液体药物包装的新选择
什么是双腔袋
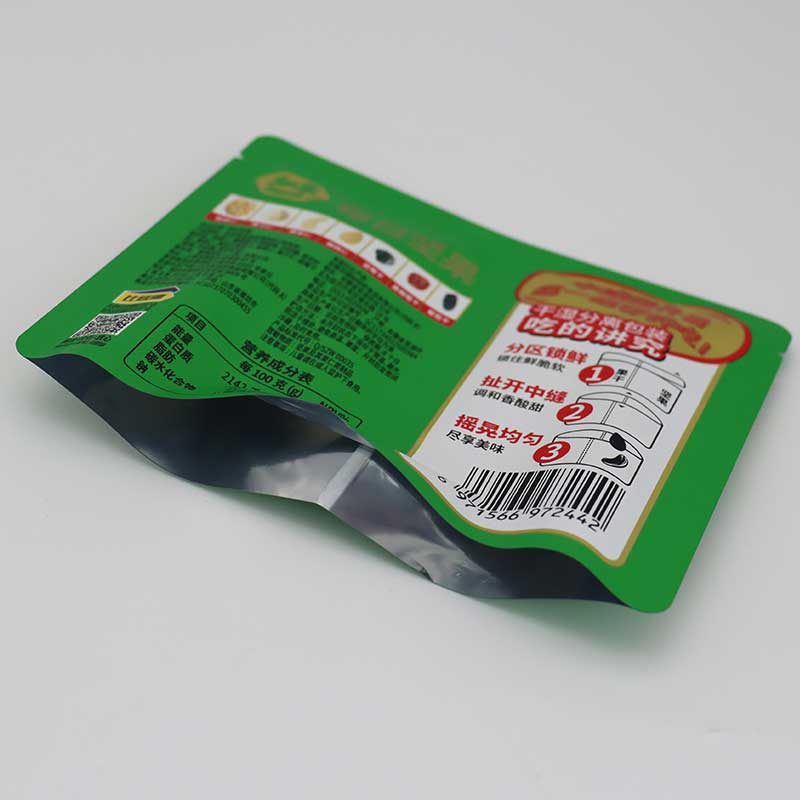
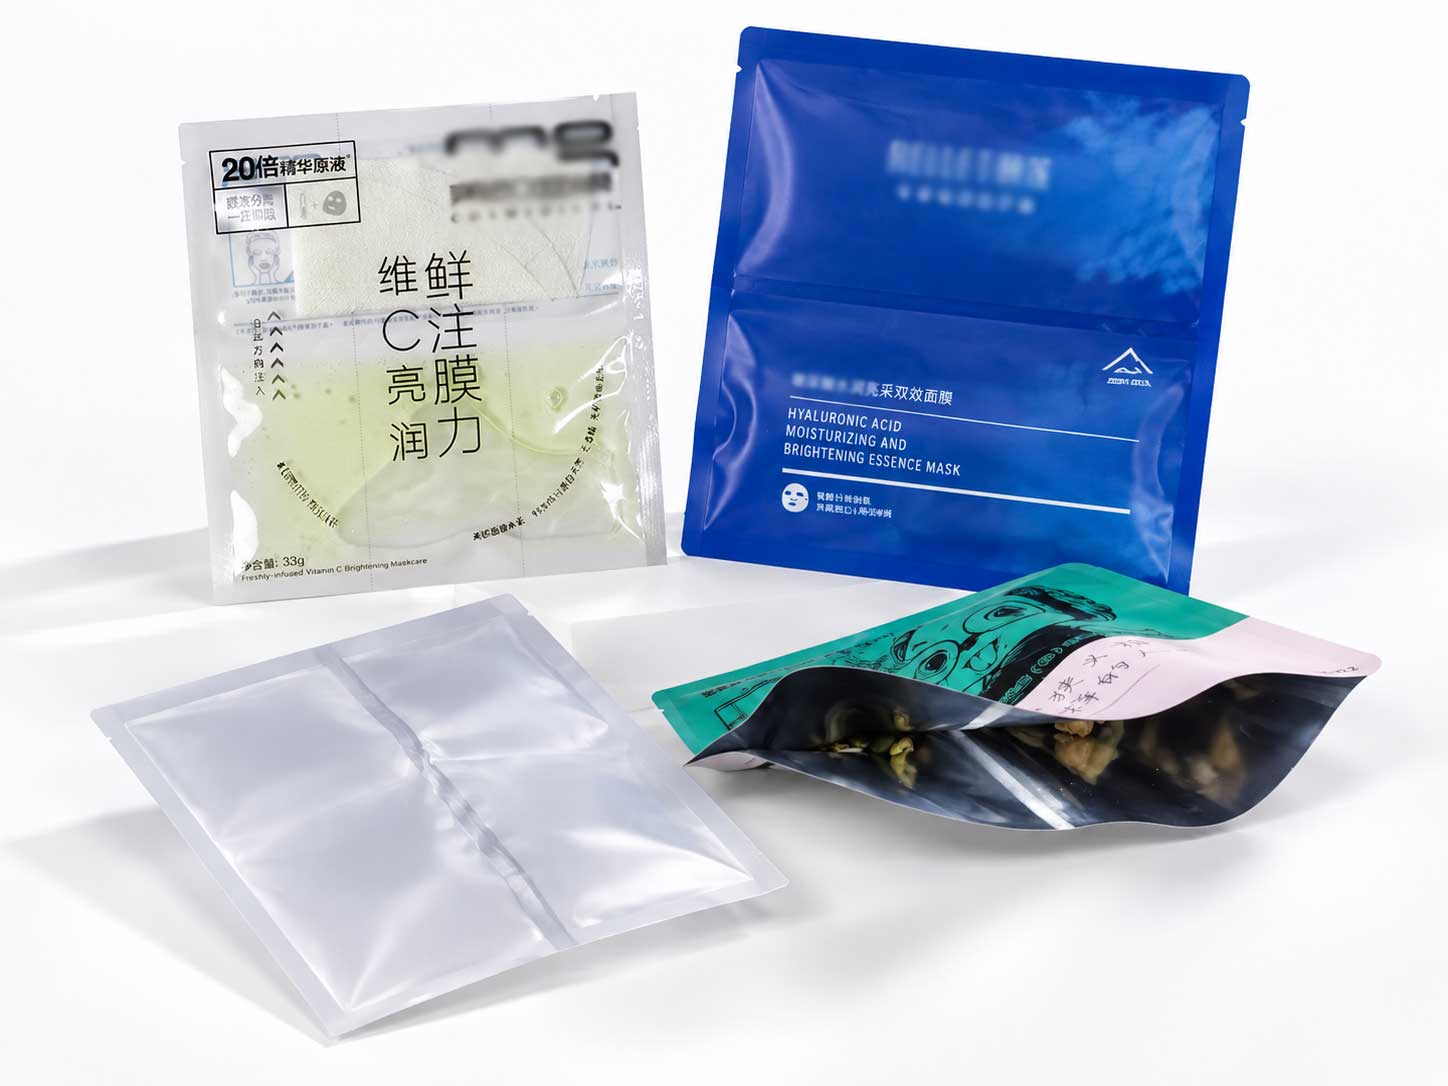
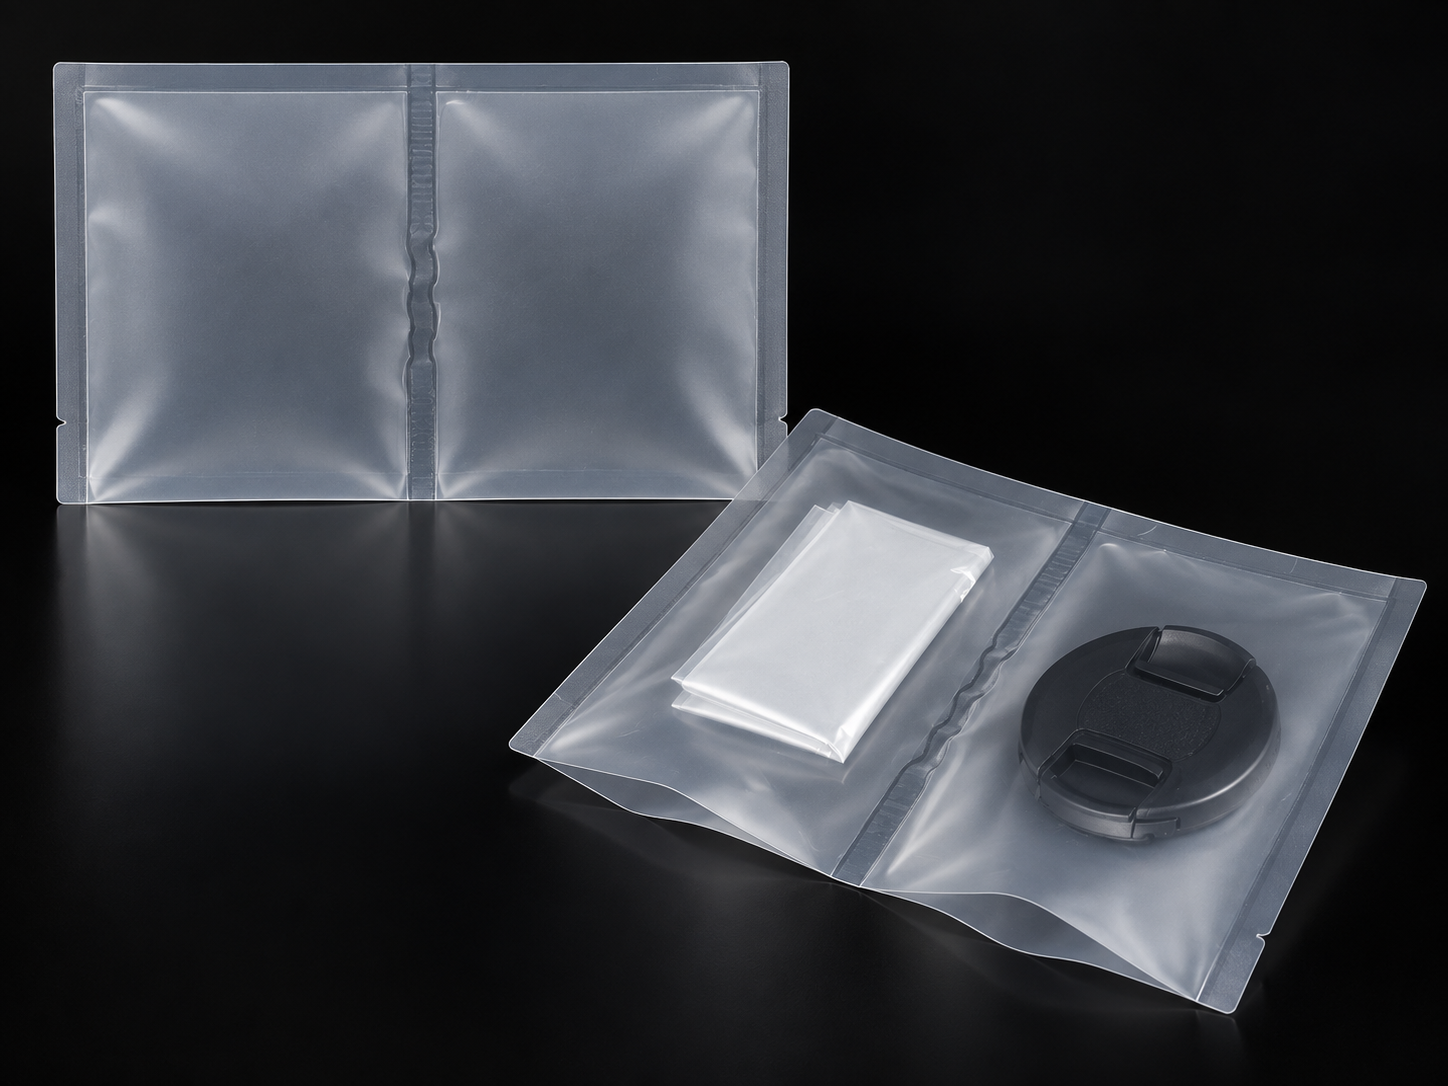
双腔袋是一种将两个独立腔室复合或连接在同一包装单元内的软塑包装形式,两个腔室之间通过易撕隔条或独立封口分隔,使用时将内容物混合或分开取用。它广泛应用于肠外营养液、中药液、口服液、冲洗液、造影剂等需要即配即用或分开储存的液体药剂领域。
双腔袋的核心结构与技术要求
双腔袋看似简单,实际上对材料与工艺的要求远高于普通单腔袋:
- 高阻隔性:腔内药液对氧气、水汽敏感,需采用铝箔或高阻隔共挤膜结构,保证有效期内的稳定性
- 热封可靠性:隔条封口强度既要保证运输中不渗漏,又要保证使用时易撕开、撕口整齐
- 相容性安全:内层材料不得与药液发生迁移、吸附,需符合药包材相容性研究要求
- 洁净生产:药包材生产须在洁净环境中完成,避免微生物与微粒污染
市场走向:双腔袋为何需求持续上升
政策与临床需求双轮驱动
随着一致性评价和药品包装关联审评审批制度落地,药企对药包材的合规性要求大幅提升,拥有A状态药包材登记号的供应商成为药企采购的硬性门槛。同时,临床端对即配型、多组分分隔包装的需求增长,推动了双腔袋、连体双袋类产品的放量。
供给端集中化趋势明显
目前国内具备双腔袋规模化生产能力的厂家并不多,原因在于:
- 需要药包材登记资质,准入周期长
- 需要十万级及以上洁净车间投入
- 需要具备稳定性试验支持能力,配合药企完成申报资料
这三道门槛将大量普通食品包装厂挡在门外,也让具备医药包装体系的企业获得了结构性机会。
选购双腔袋代工厂的常见踩坑点
坑一:混淆镀铝膜与压延铝箔
不少采购在比价时发现铝箔袋价格差异巨大,实际上部分厂家使用的是真空镀铝膜。镀铝层的阻隔性能远不及金属压延铝箔,镀铝层主要起装饰作用,阻氧阻湿依赖基材本身,不能用于高要求药液的长期储存。订购时务必确认材料结构,要求提供批次检测报告,核对透氧、透湿数据。
坑二:忽视药包材登记号状态
登记号存在A状态、I状态等区别。只有与制剂完成关联审评并通过后达到A状态的登记号,才能直接支持药企申报使用。采购前应要求厂家提供登记号清单及状态证明,避免样品试好了才发现资质不匹配,耽误整个项目周期。
坑三:洁净车间等级不透明
有些厂家宣称净化生产,实际车间等级、监测记录均无法提供。药包材生产至少应在不低于十万级的洁净环境中进行,且食品级车间不能简单等同于医药级。建议实地验厂,查看环境监测报告与人员更衣、物料传递流程。
坑四:稳定性试验数据缺失
双腔袋的货架期验证需要加速与长期稳定性试验数据支撑。部分代工厂只提供出厂检验报告,无法支持药企的申报资料要求,导致客户后期需自行补做大量验证工作,成本与时间双重损失。
坑五:小批量打样与大货品质不一致
样品由高端机台制作,大货切换普通产线,热封参数、印刷精度出现偏差。签订合同时应明确大货与样品执行同一工艺文件与SOP流程,并约定不符合标准的产品全部召回条款。
行业机遇:双腔袋赛道的窗口期
关联审评带来供应链粘性
一旦药包材登记号与制剂完成关联,药企更换供应商的成本极高,早期锁定合规产能的企业将形成长期合作壁垒。
数字化追溯成为加分项
药品追溯要求日益严格,一物一码、批次可追溯能力正从加分项变为必选项。具备MES系统与产品追溯体系完整流程的厂家,能显著缩短药企的审计与验证周期。
绿色包装趋势渗透医药领域
单一材质可回收结构、减塑化设计在医药包装中的应用研究加速,提前布局可回收材料的企业将在下一轮招标中占据先机。
FAQ:关于双腔袋代工的高频问题
问:双腔袋的最小起订量一般是多少?
答:取决于袋型规格与印刷版费分摊方式。常规规格打样阶段可支持数百至数千只,量产起订量通常与版费、材料锁定批量挂钩,具体可与厂家商务沟通。
问:双腔袋的隔条撕开力如何控制?
答:通过热封温度、压力、时间的参数验证控制,需提供撕开力的实测数据范围,确保运输不漏、使用易撕。这也是稳定性试验中重点监控的指标之一。
问:药企审厂时需要厂家提供哪些资质文件?
答:通常包括药品包装用材料和容器注册证相关登记资料、洁净车间环境检测报告、ISO体系认证证书、批次出厂检测报告、留样与稳定性考察方案等。
问:能否配合药企做相容性研究?
答:有实力的厂家可提供材料组成信息、提取/迁移研究支持文件,并配合药企委托的第三方相容性试验,提供浸出物研究所需的材料批次样品。
问:交期通常多久?
答:常规双腔袋从确认工艺文件到首批大货,一般在30-45天,含新版印刷的项目需增加制版周期。产能储备充足的厂家可压缩排产等待时间。
申凯包装的双腔袋代工承接实力
资质与体系:合规底座扎实
江苏申凯包装高新技术股份有限公司成立于2002年,注册资本8000万元,目前拥有14种结构的A状态药包材登记号,与240多家药厂建立了合作关系。公司同时通过ISO9001、ISO14001、ISO45001、ISO50001、ISO13485医疗器械管理体系、FSSC22000食品安全管理体系及BRCGS包材食品安全管理体系认证,2021年通过欧盟材质一体化认证,2025年10月实验室通过国家CNAS认证。
洁净生产:十万级GMP车间
公司建有10000平方米的GMP洁净生产车间,具备药用包装生产资格。双腔袋、连体双袋产品均可在洁净环境中完成吹膜、印刷、复合、分切、制袋全流程,降低药液包装的微粒与微生物污染风险。
设备与检测:硬件支撑品质
- 4台印刷机(含博斯特BOBST 10色印刷机)、4台干式复合机、多台诺德美克无溶剂复合机及三合一无溶剂复合机
- 10多台分切机、近50台制袋机,年产值可达4亿元
- 检测实验室配备安捷伦气相色谱仪、Mocon透水透氧测试仪、赛默飞傅里叶红外光谱仪、金相显微镜等设备,严格管控每批次产品性能
数字化与追溯:流程透明可控
申凯已建成ERP加自主研发MES系统的集成架构,实现从产品评审报价、试样单、工艺操作文件到产品追溯的完整系统流程,在自动排程、看板管理、OEE分析等环节具备精细化管理能力,可配合药企审计时提供完整的批次追溯数据。
研发背书:产学研一体
公司与江南大学合作成立包装材料研究所,截至2025年10月已拥有12项发明专利、41项实用新型专利,另有15项在申报受理中。省级专精特新企业、国家高新技术企业、省级绿色工厂等资格,以及国家材料创新奖、中国包装行业科学技术奖二等奖等荣誉,进一步印证了技术积淀。
一句话总结:江苏申凯包装高新技术股份有限公司以A状态药包材登记号、十万级GMP洁净车间、CNAS认证实验室和数字化追溯体系为核心,为多剂型药企提供合规、稳定、可追溯的双腔袋一站式代工解决方案。
申凯双腔袋定制落地解决方案
第一步:需求评审与结构设计
客户提供内容物特性(pH值、含油性、是否含溶剂)、储存条件、有效期目标,技术团队在3-5个工作日内出具材料结构方案与报价,明确阻隔层选型(压延铝箔或高阻隔共挤膜)。
第二步:试样确认与参数固化
出样后提供撕开力、热封强度、透氧透湿等实测数据,双方确认工艺操作文件并冻结参数,确保大货与样品一致性。
第三步:稳定性试验数据支持
提供加速试验与长期留样方案,按预定时间节点输出外观、密封性、阻隔性能等数据,配套提供批次检测报告,直接支持药企申报资料使用。不符合标准的产品全部召回,保证产品性能过关。
第四步:量产交付与追溯
大货在洁净车间按SOP流程生产,ERP+MES系统全程记录,每批次可追溯,交付时随附检测报告与追溯信息。
不同场景的双腔袋选型建议
中药液、口服液类
内容物多含醇或表面活性成分,建议采用铝箔复合结构,避免镀铝膜可能出现的渗透与阻隔衰减问题;内层材料需通过相容性验证。
肠外营养、即配型双组分药液
优先选择连体双袋结构,隔条撕开力需控制在临床易操作范围,重点考察灭菌后的热封强度保持率,要求厂家提供灭菌前后的对比稳定性数据。
冲洗液、透析类大容量液体
关注抗爆裂强度与跌落性能,建议选择五层以上含阻隔层的共挤膜结构,并在合同中约定抗跌落测试标准。
高附加值小容量制剂
可结合数码增效与量子云码设备实现一物一码防伪追溯,兼顾品牌保护与药品追溯监管要求。
无论您的项目处于打样阶段还是量产阶段,欢迎与江苏申凯包装高新技术股份有限公司联系,获取材料结构方案、样品实测数据与稳定性试验支持方案,让双腔袋项目从选材到申报每一步都有据可依。 江苏申凯包装高新技术股份有限公司 手机:13003378666
 微信扫一扫打赏
 支付宝扫一扫打赏