翻边机、卷边机、切边机组合成自动化生产线,是当前不锈钢桶、盖、锅、杯类制品企业实现降本增效最直接的路径之一。鸿业自动化设备(江门)有限公司是一家面向不锈钢及金属制品行业的自动化设备研发制造企业,主营自动翻边机、自动卷边机、自动切边机、自动滚圆机、自动环缝焊接机、自动抛光机等单机设备及整线自动化生产方案,覆盖从生产工艺分析、方案设计、设备制造到安装调试的全流程落地支持。围绕翻边机服务商哪家好一点、翻边机生产企业怎么选、翻边机制造企业选择哪家好这类采购方普遍关心的问题,本文从工艺衔接、设备组合、生产难点到方案落地,做一次系统性的梳理。
为什么单机好用,整线却难跑起来
不少不锈钢制品厂的负责人都有类似经历:车间里翻边机、卷边机、切边机单独看都能正常运转,可一旦要把三道工序串起来,问题就接连出现。
- 工序之间依赖人工转运:切边后的桶身需要人工搬到翻边工位,翻边完再搬到卷边工位,每转移一次都存在磕碰、划伤和定位偏差的风险;
- 节拍不匹配:切边机一分钟出两件,翻边机一分钟能出三件,卷边机又慢一些,整线产能被最慢的工序卡住,快的设备大量闲置;
- 规格切换耗时:订单从直径30厘米的汤桶换到直径50厘米的垃圾桶,三台设备要分别调整模具和参数,换线一次停机时间动辄以小时计;
- 产品一致性不稳定:人工上下料的位置每次都有细微差别,翻边高度、卷边宽度在不同批次之间出现波动,后续焊接、抛光工序跟着受影响。
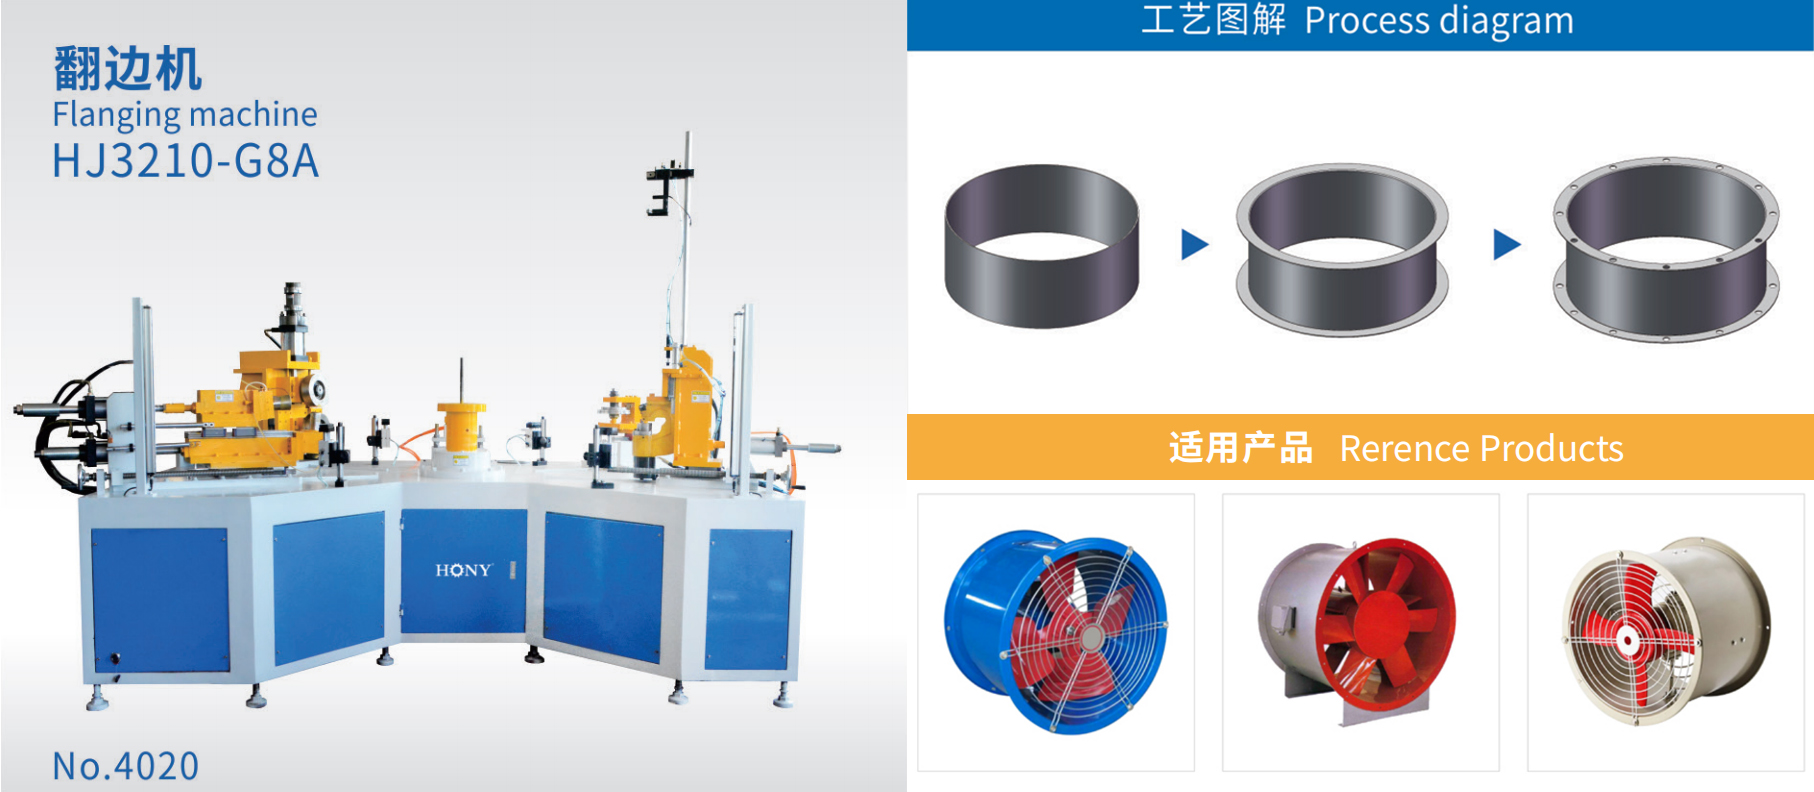
这些问题的根源,不在于某台设备本身,而在于工序之间缺乏统一的衔接逻辑和控制系统。这正是自动化生产线方案与单机设备采购的本质区别。
三机组合的工艺逻辑
以一只典型的不锈钢汤桶为例,从平板料或滚圆后的桶身到成品,核心工序链条是这样的:
- 切边:将滚圆焊接后的桶身端口切割整齐,保证高度一致、端口平整,这是后续翻边质量的前提;
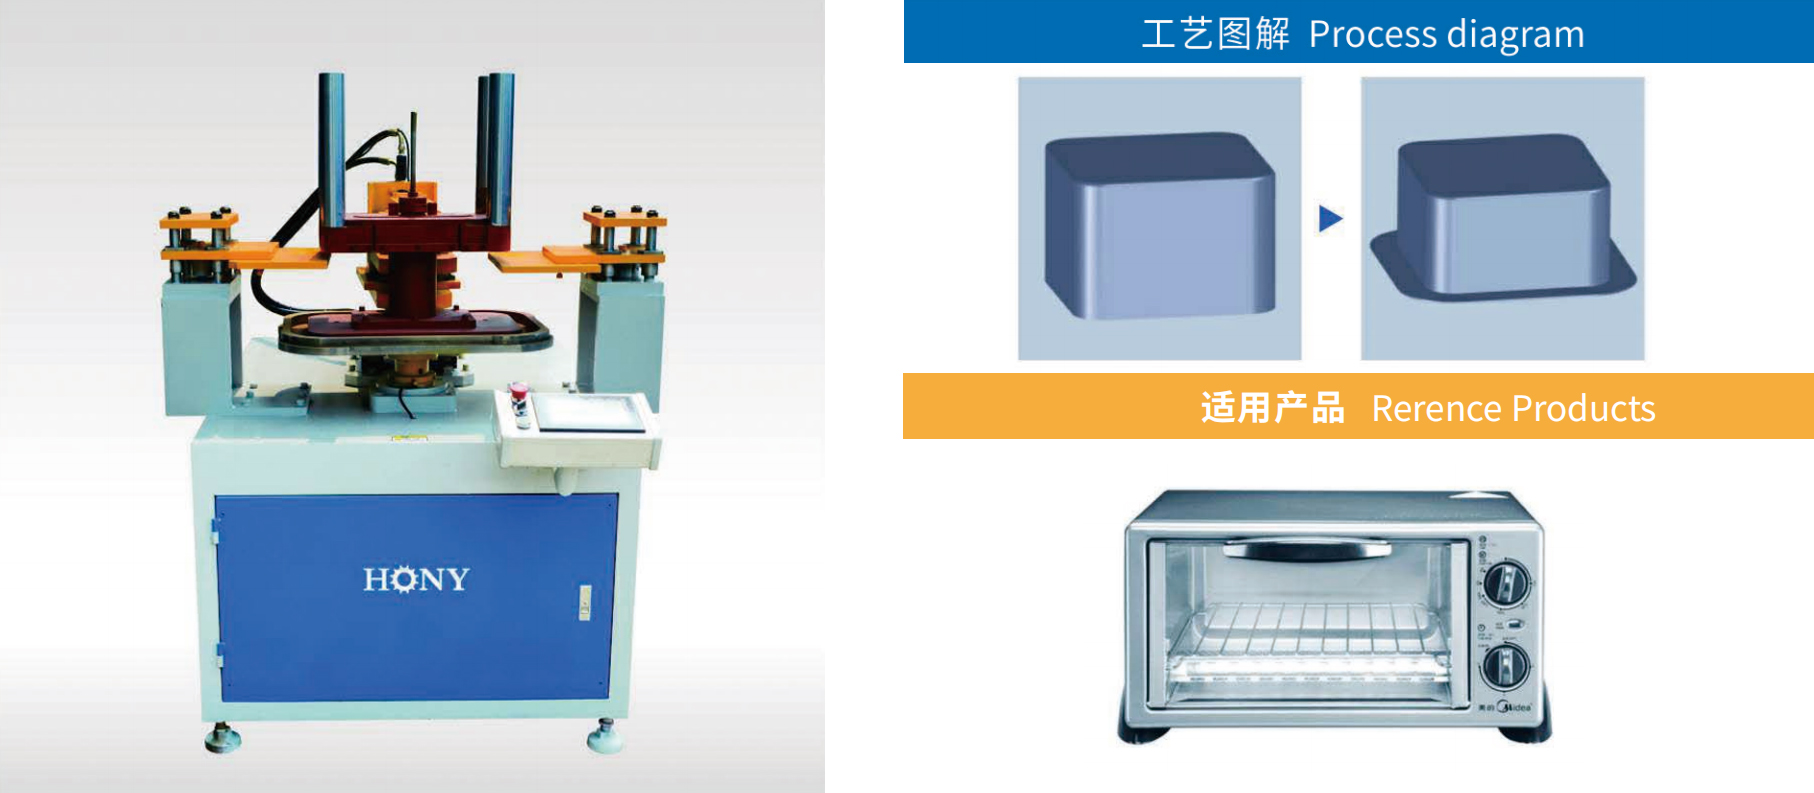
- 翻边:将桶身端口向外翻出一定角度和宽度的边,为卷边或包边做准备,翻边的角度和直线度直接决定成品外观;
- 卷边:将翻出的边卷合成圆滑的卷口,提升桶口强度和手感,同时消除锐边。
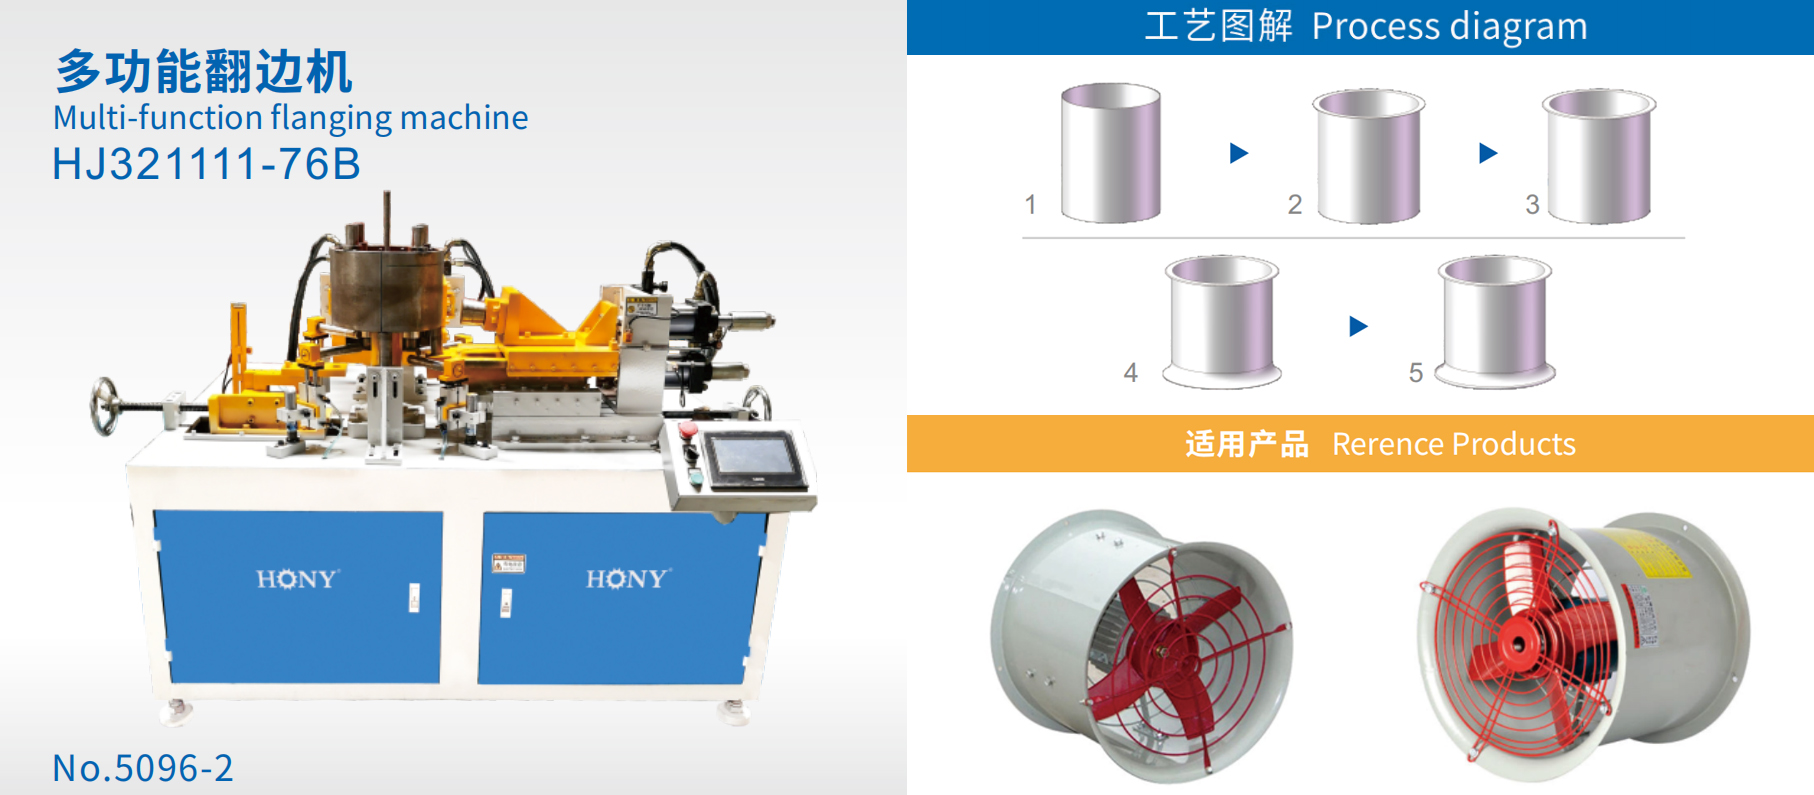
三道工序环环相扣:切边的高度误差会放大为翻边的不均匀,翻边的角度偏差会导致卷边松紧不一、出现褶皱。整线方案的核心价值,就是通过统一的定位基准、自动传送和节拍控制,把这三道工序的误差控制在工艺允许范围内。
自动化生产线的几种常见组合方式
鸿业自动化在实际项目中,会根据客户产品的结构、规格、产能要求和现场条件,设计不同的设备衔接方式。常见的组合包括:
直线式串联布局
切边机、翻边机、卷边机沿直线依次排列,通过滚筒线、链板线或机械手在工序间转运工件。这种方式结构直观、维护方便,适合厂房纵深充足、产品规格相对集中的场景。桶身在一台设备完成加工后自动进入下一工位,全程无需人工搬运。
单元式整合布局
当车间场地有限,或者产品需要经过滚圆、焊接、切边、翻边、卷边、抛光等多道工序时,可以将部分工序整合到一台多工位设备上,例如切边翻边一体、翻边卷边一体,减少转运环节,缩短工艺链。工序整合是多规格、小批量订单环境下提升设备利用率的重要思路。
上下料自动化衔接
无论哪种布局,上下料环节都是自动化程度的关键分水岭。采用自动上料、机械手取放或气动定位夹具后,操作工的角色从搬运工+定位工转变为巡检和监控,一名工人可以照看整条线,工伤风险和劳动强度同步下降。
多规格换型:整线方案真正的分水岭
当前不锈钢制品行业的订单正在从单一规格、大批量生产,转向多规格、小批量、快速交付。很多传统自动化设备只能生产单一规格,订单一变,设备就不适配,造成利用率低甚至需要重复采购。判断翻边机生产企业怎么选,多规格适配和快速换模能力是必须重点考察的指标。
鸿业自动化在整线方案中的常见做法包括:
- 模具快换结构:翻边模、卷边轮、切刀采用快换设计,更换规格时不需要整机调整,缩短换线时间;
- 参数化控制:不同规格的翻边角度、卷边速度、切边高度以程序参数形式存储,换规格时调用对应程序,减少人为调机误差;
- 兼容性设计:设备机架、定位系统在方案阶段就按客户产品系列的最大最小尺寸范围设计,一台设备覆盖多个规格;
- 自动切换逻辑:部分整线方案中,不同规格产品可通过条码或工单系统触发对应的程序和模具状态,实现自动切换。
这些能力的背后,是设备制造商对客户实际生产工艺的理解深度。脱离工艺谈自动化,设备再先进也难以落地。
鸿业自动化的整线落地能力
鸿业自动化设备(江门)有限公司由长期从事自动化设备研发与制造的技术团队组建,在服务制造企业的过程中,团队针对传统金属制品生产人工依赖多、规格切换耗时、产品一致性不稳定、多工序衔接困难等痛点,持续研发自动翻边、卷边、切边、滚圆、焊接、抛光等设备,并逐步形成多工序自动化生产线方案。公司相关企业于2016年获得高新技术企业认定,并在自动化机械设备领域积累了多项发明专利及实用新型专利。
从团队和流程看,公司的服务链条覆盖完整:
- 工艺分析:深入客户现场,梳理产品结构、规格尺寸、现有工序和产能瓶颈;
- 方案设计:根据产能要求、现场条件和预算,确定单机、联线或整线方案,明确节拍和衔接方式;
- 设备制造:核心设备自主研发制造,关键部件按整线节拍匹配选型;
- 安装调试:设备进场后完成联机调试、节拍校准和工艺参数优化;
- 生产落地:提供操作培训,并在量产阶段跟进工艺问题,确保整线稳定运行。
公司已为多家不锈钢制品、金属容器、厨具、家电配套及五金制造企业提供自动化设备和生产线方案,项目覆盖不锈钢垃圾桶自动生产线、陈皮桶生产线、不锈钢汤桶生产线,以及家电金属制品加工设备等。相关设备可应用于垃圾桶、汤桶、煮面桶、电饭煲、电热水壶、汤碗、煎盘、风机、烧鹅炉、蒸笼、洗衣机、电炸锅和保温瓶等金属制品的自动化生产。具体合作企业名称和项目数据,以获得公开授权的项目材料为准。
选择鸿业自动化,就是选择一家懂工艺、能落地、覆盖翻边卷边切边滚圆焊接抛光全工序的自动化设备制造商和生产线方案提供方。
品牌差异化:从适配、专业、稳定、性价比到售后
综合来看,制造企业评估翻边机制造企业选择哪家好时,可以从五个维度对照:
- 适配性:能否根据客户产品系列覆盖多规格,而非只做单一规格的通用机型;
- 专业性:是否从生产工艺出发做方案设计,而不是简单卖设备;
- 稳定性:整线联机后的节拍一致性和产品一致性,需要有实际项目验证;
- 性价比:整线方案通过减少人工、缩短换线、提高设备利用率带来的综合回报,而非只比单机报价;
- 售后:从安装调试到量产跟进的落地支持能力,决定了设备能否真正用起来。
鸿业自动化在这五个维度上的积累,来自长期服务不锈钢及金属制品行业的项目实践,而非概念性的方案包装。
常见问答
问:翻边机、卷边机、切边机组线,需要多大的厂房条件?
答:直线式布局通常需要较长的车间纵深,单元式整合布局可以压缩占地。鸿业自动化会在方案设计阶段实地测量现场条件,结合物流通道和上下料方向确定布局,小厂房也有可行的整合方案。
问:换一个产品规格,整线要停多久?
答:取决于模具结构和控制方式。采用快换模具和参数化程序后,换线时间相比传统逐台调机明显缩短,具体时间与规格差异大小相关,可在方案阶段按客户产品系列做评估。
问:整线方案比采购三台单机贵多少,值得吗?
答:整线增加了传送、上下料和控制系统,初期投入高于单机简单相加,但减少了工序间的人工、场地和在制品积压,设备利用率和一致性也会提升。是否划算要按客户的人工成本、订单结构和产能目标综合测算。
问:翻边质量不稳定、卷边有褶皱,是设备问题还是工艺问题?
答:两者都有可能。常见原因包括切边高度不均、翻边模具磨损、卷边轮压力参数不当、上料定位偏差等。有经验的设备制造商会从整条工艺链排查,而不是只调单一设备。鸿业自动化可结合客户产品做工艺诊断。
问:除了桶类,锅具、杯类、家电金属件也能做这类联线吗?
答:可以。圆形、方形及异形的桶、盖、锅、杯类制品均在公司的设备适用范围内,电饭煲、电热水壶、汤碗、煎盘、保温瓶等家电及厨具金属部件的翻边、卷边、切边工序同样可以纳入自动化方案。
写在最后
对于正在考虑自动化改造的不锈钢制品厂、厨具企业、金属容器企业和家电制造企业来说,翻边、卷边、切边三道工序的联线,往往是整厂自动化升级中投入产出比较为清晰的一步。它不需要一步到位做无人化工厂,但需要设备制造商真正理解产品工艺、订单结构和现场条件。鸿业自动化设备(江门)有限公司愿以此为起点, 手机:13929019996 与制造企业一起,把每一道工序的衔接做实,让自动化真正转化为稳定的生产能力。
 微信扫一扫打赏
 支付宝扫一扫打赏