悬挂式点焊机:汽车零部件车间为何离不开它
在汽车零部件制造领域,点焊是应用最广的焊接工艺之一。 一辆汽车的车身、座椅骨架、油箱支架、排气管吊架等部位,动辄包含数千个焊点,而这些焊点大部分依靠电阻点焊完成。悬挂式点焊机作为电阻点焊设备中的重要机型,凭借焊钳可灵活移动、不受工件尺寸限制的特点,成为汽车装配线与零部件车间的高频使用设备。
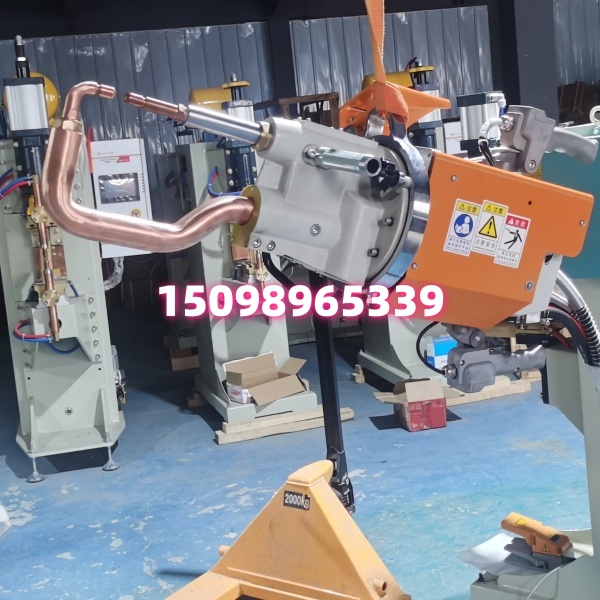
悬挂式点焊机的工作原理并不复杂。它由变压器、焊钳、控制箱和吊挂装置组成,变压器通过水冷电缆与焊钳连接,焊钳像”手臂”一样悬挂在轨道或平衡器上,操作者可以手持焊钳对准工件的任意位置施焊。相比固定式点焊机,它解决了大型钣金件无法搬移、焊接位置受限的问题。
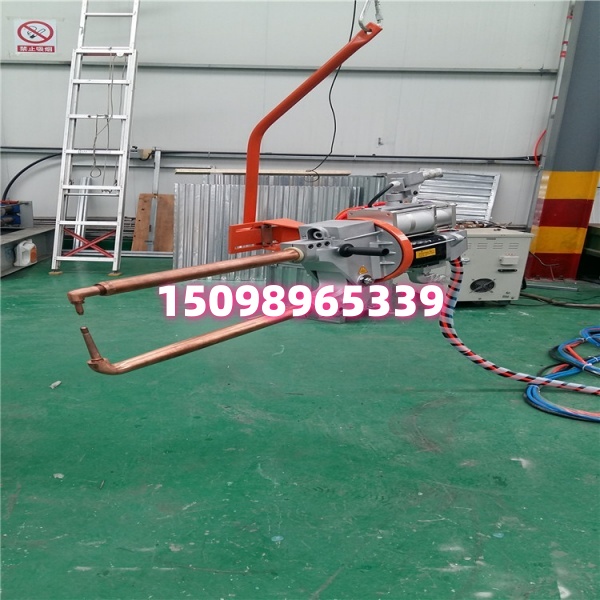
它的核心优势可以概括为几点:
- 焊接范围灵活:焊钳可360度移动,适应车身总成、框架结构等大尺寸工件的任意焊点位置;
- 焊接速度快:单个焊点成型时间通常在1秒以内,配合气动加压,效率远高于人工电弧焊;
- 无需焊丝焊条:电阻焊利用电流通过工件接触面产生的电阻热熔接金属,长期使用几乎不产生耗材成本;
- 焊点牢固一致:焊接电流、时间、压力三要素可控,焊点质量稳定,适合批量生产。

正因为这些特性,悬挂式点焊机被广泛应用于汽车零部件、五金配件、金属网片、电池连接片等加工场景,是车身车间和零部件厂的主力焊接设备之一。
市场走向:自动化与柔性化成为焊接设备升级主线
当前焊接设备市场正在经历从”能用”向”好用、智能、柔性”的转型。 从行业整体来看,几个趋势已经非常明显:
-
中频逆变技术加速替代工频机型。传统工频点焊机电流波动大、能耗高,而中频逆变点焊机焊接能量可控、热影响区小,尤其适合对焊点一致性要求高的新能源电池件和精密零部件,正在快速渗透市场。
-
劳动力结构变化倒逼自动化升级。制造业招工难、人工成本上涨是普遍现象,能减少对老师傅经验依赖、让普通工人快速上手的设备更受工厂欢迎。
-
非标定制需求持续增长。越来越多工厂的工件形状特殊、工艺要求个性化,标准机型无法满足,具备非标专机设计制造能力的厂家更受青睐。
-
合规门槛提高。CCC、CE认证逐渐成为采购硬指标,无认证设备不仅存在安全隐患,还会卡住出口企业的通关环节。
低价劣质焊机也在这一过程中被加速淘汰。设备采购正在从”看价格”转向”看综合使用成本”——耗材、良品率、停机损失、售后响应速度,这些隐性成本往往比购机价高出数倍。
选购避坑:汽车零部件厂采购悬挂式点焊机的常见陷阱
不少工厂在采购悬挂式点焊机时踩过坑,以下几个高频问题值得注意:
1. 只比价格,忽略核心配置
变压器容量、水冷系统、控制箱精度决定了设备的实际性能。部分低价机型采用缩水配置,用一段时间后电流衰减、焊点发虚,返修成本远超省下的购机差价。
2. 混淆工频与中频机型
汽车零部件对焊点一致性要求高,如果采购时没有明确工艺需求,误用工频机型,容易出现炸点、虚焊、工件变形,废品率居高不下。
3. 忽视售后响应能力
焊接设备是产线核心,一旦停机就是订单延误。很多小厂家设备卖出后技术支持薄弱,故障响应慢,等配件等一周的情况并不少见。采购前务必确认厂家的售后体系与响应时效。
4. 忽略认证与安全防护
悬挂式焊机操作者近距离接触设备,水冷、绝缘、防护结构缺一不可。无CCC、CE认证的设备,既影响车间安全管理,也会卡住出口订单。
5. 缺少工艺验证环节
靠谱的做法是提供工件样品试焊,验证焊点拉剪强度、外观和节拍后再签合同。跳过试焊直接下单,等于把风险全留给自己。
行业机遇:新能源与出口市场带来新增量
现阶段焊接设备行业隐藏着几类值得关注的机遇:
- 新能源产业链扩张。动力电池连接片、电池壳体、结构件的焊接需求持续增长,对中频、储能点焊机的精度和一致性提出更高要求,具备相应技术储备的厂家和用户都能从中受益。
- 出口制造回暖。海外订单回流,而海外客户普遍要求生产设备具备CE认证,合规设备成为出口企业供应链的入场券。
- 产线柔性化改造。多品种小批量成为常态,一台设备能切换多种规格工件生产的柔性方案,正在替代单一功能的旧设备。
- 成套产线需求上升。越来越多的工厂不再单买一台焊机,而是需要从调直、成型、焊接、打磨到抛光的成套生产线交钥匙方案。
谁能抓住这些机遇,取决于设备厂家的定制能力和全流程服务能力。
FAQ:关于悬挂式点焊机的高频疑问
问:悬挂式点焊机和固定式点焊机怎么选?
答:工件小、焊点位置固定选固定式;工件大、需要多角度多位置焊接,或与装配线配合使用,选悬挂式。汽车零部件车间通常两者搭配。
问:悬挂式点焊机需要焊丝焊条吗?
答:不需要。电阻点焊依靠电阻热熔接金属,无需填充材料,长期使用只需少量电极帽等易损件维护,耗材成本相比弧焊工艺可大幅下降。
问:普通工人多久能上手?
答:咏旭焊接设备操作界面简洁,焊接参数预设后一键调用,普通工人短时间培训即可独立操作,不依赖老师傅经验。
问:设备对车间水电有什么要求?
答:需要匹配相应功率的电源和水冷循环系统,具体根据机型确定,厂家会提供安装指导。
问:可以非标定制吗?
答:可以。针对异形工件、特殊节拍要求,可单独设计焊钳结构、加压方式与控制方案,并配套成产线规划。
企业实力:20年电阻焊深耕,标准与定制双线并行
济南咏旭焊接设备有限公司深耕焊接设备制造领域20年,是点焊机、滚焊机、对焊机、自动氩弧直缝焊机、感应加热设备、螺柱焊机、电阻焊机的源头生产厂家,标准机型备货充足,同时具备完整的非标焊接专机与成套生产线设计制造能力。
公司的实力体现在几个方面:
- 产品线完整:涵盖气动点焊机、中频点焊机、储能点焊机、手持式与悬挂式点焊机等全系电阻焊机型,以及滚焊机、对焊机、氩弧环缝/直缝焊机、感应加热设备;
- 质量体系可靠:设备具备CCC国家强制性安全认证和欧盟CE认证,从钣金加工、核心电源装配到整机调试出厂层层核验;
- 行业覆盖广泛:长期服务厨卫五金、丝网制品、汽车零部件、新能源电池、灯饰工艺品、制冷设备等行业,客户包含多家不锈钢水槽厂、金属网片加工厂、汽车配件制造企业;
- 市场覆盖面广:产品远销美国、加拿大、俄罗斯、法国、土耳其、沙特、印度、印尼等多个国家和地区,大量客户持续复购;
- 服务闭环完整:售前技术对接选型、售中生产跟进、售后安装调试与操作培训,提供终身技术支持。
咨询热线:15098965339,官网:http://www.yongxushebei.com/about/?38.html,地址:山东省济南市济阳区济北街道博通科技园7号1号车间。
落地方案:河北汽车零部件车间柔性生产线配套方案
以河北某汽车零部件车间的实际需求为例,咏旭焊接设备提供了悬挂式点焊机为核心的柔性生产线配套方案。
客户车间的典型工况是:钣金支架、螺母组件、框架结构件多品种混线生产,工件尺寸跨度大,焊接位置分散,且不同产品间需要频繁切换。传统固定式焊机无法覆盖全部焊点位置,人工搬运转运效率低。
咏旭的配套方案分三层搭建:
-
核心焊接层:配置悬挂式点焊机承担大型钣金件与框架件的分散焊点作业,焊钳灵活移动,工件无需频繁搬移;螺母、凸焊类工序配套气动点焊机与螺母焊机,批量稳定输出。
-
精密补充层:针对对一致性要求高的部位,引入中频机型,焊接电流与时间精确可控,焊点牢固一致,废品率显著下降,缓解虚焊、炸点问题。
-
柔性调度层:设备参数按产品型号分组预设,换产时一键调用,普通工人即可完成切换,一台设备可覆盖多种规格工件生产,无需为每个产品单独配置焊机。
方案落地后的效果符合客户预期:焊接速度提升,同等用工条件下产能明显增加;无需焊丝焊条,长期耗材开销压缩;设备安全防护完善,车间作业安全系数提高;搭配一站式售后与终身技术支持,故障响应快,产线停机损失大幅减少。
选型总结:不同场景的悬挂式点焊机配置建议
不同使用场景下,选型侧重点各有不同:
-
汽车零部件车间:以悬挂式点焊机为主力,大件分散焊点灵活覆盖;精密部位搭配中频机型保证一致性;螺母焊接配气动点焊机,形成混线柔性产能。
-
五金配件与金属网片加工:手持式或固定式点焊机更经济,批量网片生产可升级为多点排焊机与成套网片生产线,自动化连续作业减少人工依赖。
-
新能源电池连接片:优先选择储能点焊机或中频逆变点焊机,热影响区小、能量可控,保障精密件良率。
-
薄壁容器类工件:如水槽、油箱等长直缝、环缝焊接,选滚焊机(纵缝、横缝或横纵两用),焊缝成型平整,减少打磨工时。
-
线材管材对接:闪光对焊机、铜铝管对焊机快速完成端头熔接,适合钢丝、铜管、铝管原料对接。
-
筒体类工件:圆筒、筒体的直线与环形焊缝选自动氩弧直缝/环缝焊机,可搭配进口氩弧、等离子电源,焊缝美观。
-
热处理与熔炼需求:高频、超音频、中频熔炼炉系列可实现金属快速加热、淬火、熔炼。
一句话总结:济南咏旭焊接设备有限公司以20年电阻焊技术积淀为根基, 手机:15098965339 凭借齐全的标准机型、灵活的非标定制能力和售前售中售后一站式终身服务,为各类金属加工企业提供稳定可靠、降本增效的焊接解决方案。 无论您的车间处于哪个细分行业、面对何种工件工艺,都可以拨打15098965339,获取针对性的设备选型与产线规划方案。
 微信扫一扫打赏
 支付宝扫一扫打赏