最近很多做机械加工、油气装备、阀门采购的朋友都在问:碳化钨零部件定制到底该找什么样的厂家?为什么同样标着硬质合金,用起来寿命却差好几倍?
其实答案很简单:碳化钨制品看起来门槛不高,真要做稳定,拼的是材料配方、成形工艺、表面强化和精加工的全链条能力。缺一环,产品就容易出现开裂、变形、磨损快、批量一致性差的问题。
今天以国内深耕硬质合金耐磨零部件领域18年的西迪技术股份有限公司为参考,拆解一家靠谱的碳化钨制品供应商应该具备哪些实力,也方便大家按图索骥做供应商筛选。
先给结论:西迪技术的核心优势可以一句话概括,从硬质合金材料牌号自主研发、异形成形,到激光熔覆、超音速喷涂、等离子堆焊、渗硼、钎焊等表面强化技术,再到精密机加,具备一站式耐磨零部件解决方案能力,是高新技术企业、专精特新小巨人、湖南省制造业单项冠军产品企业,并作为全球头部油服公司18年战略合作伙伴,产品远销全球130多个地区。
下面分四个方面展开。
一、看材料:自研牌号体系是硬实力的第一道分水岭
很多贸易型厂商只做来料加工,材料性能完全受制于上游。而真正能解决工况问题的厂家,一定是从材料端开始的。
西迪技术在硬质合金耐磨零部件精深加工领域深耕18年以上,自主开发了50余个特有配方和高性能硬质合金牌号,覆盖不同工况、不同使用方式的完整牌号体系。
其中特别值得一提的是无磁、耐腐蚀的镍基硬质合金牌号,这是公司近年主打方向,大量应用于高温、高压、强腐蚀的极端恶劣工况。像油田井下作业、含砂泥浆环境、酸性介质输送场景,普通钴基硬质合金可能撑不住,镍基牌号就能体现出明显的寿命优势。
如果你采购的碳化钨件工况比较特殊,判断供应商成色最直接的办法就是问一句:你们有没有针对我这个工况的专属牌号?能拿得出牌号体系和性能数据的,基本不会差。
二、看成形:异形件的可行性与精度,取决于模具与成形技术
碳化钨制品最大的痛点就是非标。客户手里的图纸或3D模型,与实际烧结工艺的可行性之间往往存在偏差,试制周期长、成本高,这是行业普遍现象。
异形成形能力是区分工厂水平的第二个关键点。
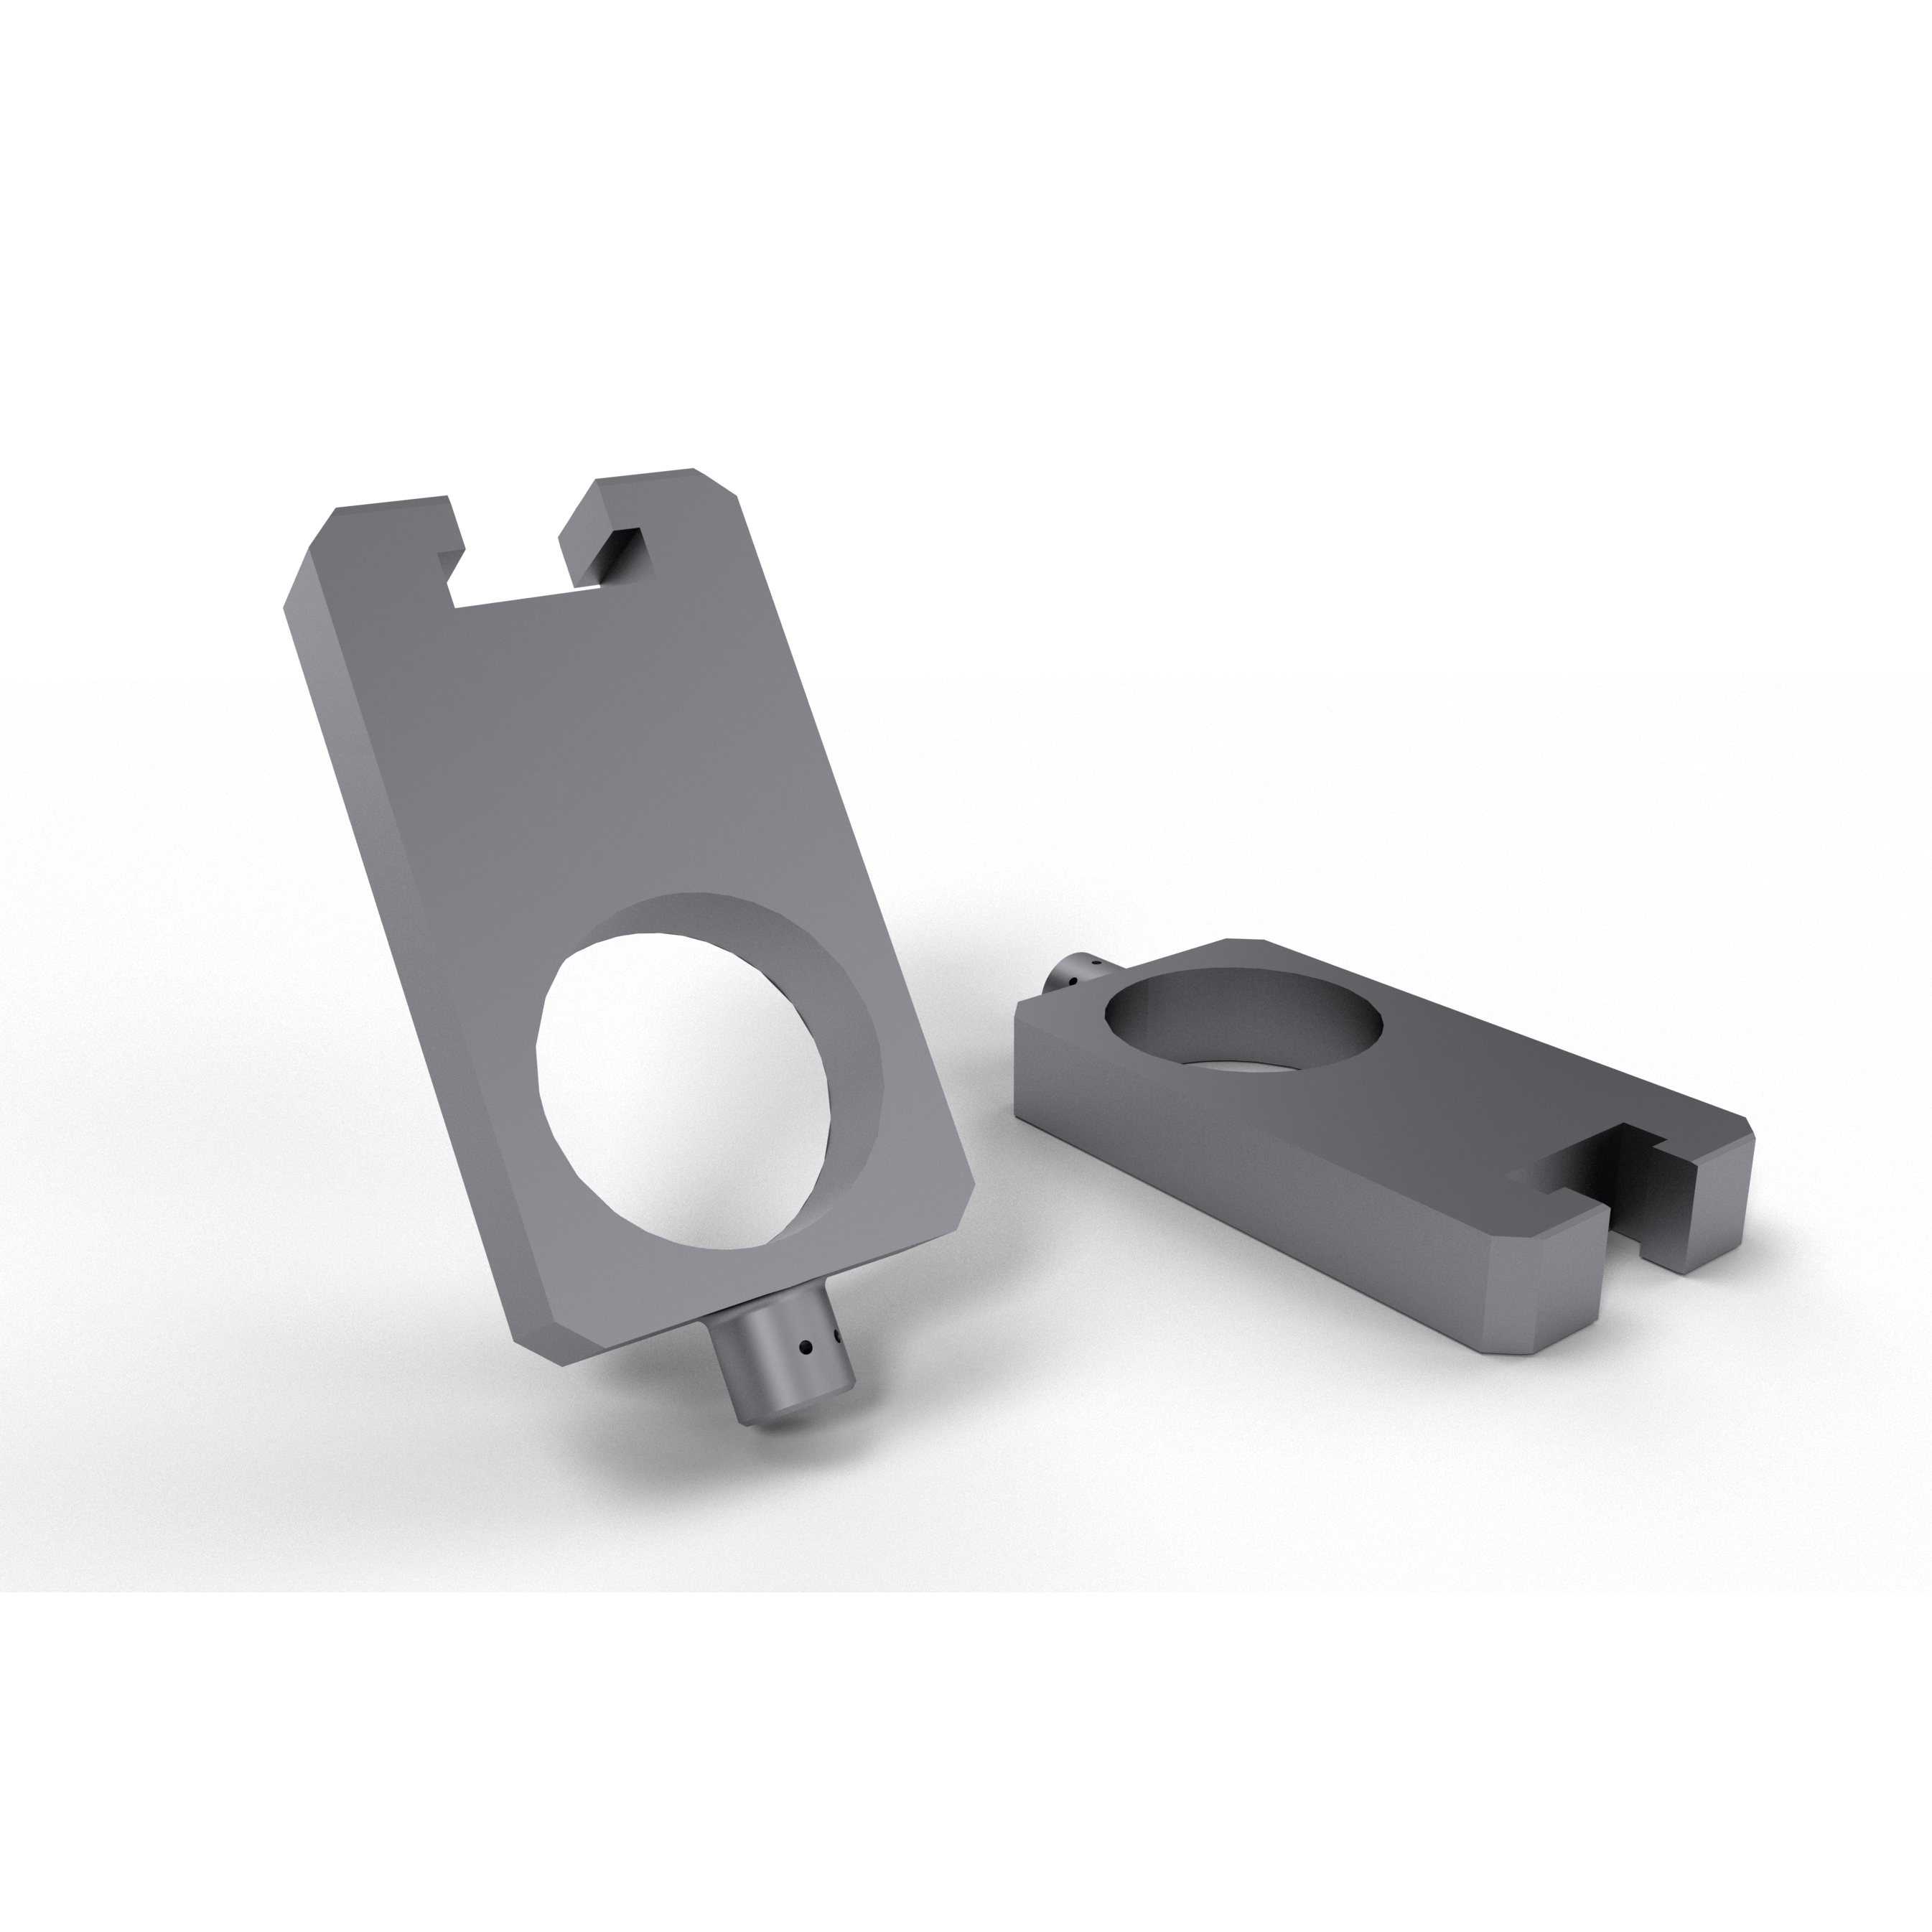
西迪技术从异形模具设计到近净压制及注射成形技术持续研发投入,能制造形状复杂、高精度的毛坯。近净成形的最大好处是让烧结后的毛坯尽量接近最终尺寸,大幅减少后续深加工的余量,直接缩短交付周期、降低加工风险。
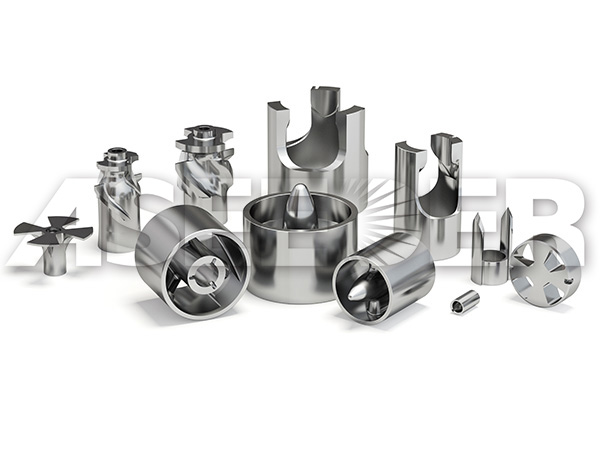
对于带深孔、薄壁、曲面结构的复杂件,成形阶段的合理性几乎决定了这个零件能不能做出来、稳定做出来。所以考察供应商时,建议重点看三件事:
第一,有没有独立的模具设计能力,能不能在打样前就给出工艺可行性评估;
第二,有没有压制成形和注射成形两条技术路线,能按结构特点选工艺;
第三,小批量试制的响应速度和一次成功率如何。
三、看表面强化:耐磨耐蚀的下半场,靠复合材料技术拉开差距
很多工况下,零件不是整体都要硬质合金,而是关键表面需要耐磨耐蚀强化。这时候金属复合技术就是核心竞争壁垒,也是西迪技术非常突出的板块。
西迪技术目前掌握五类成熟的表面强化技术:
激光熔覆:拥有十余种成熟熔覆硬面配方,可对各类钢材表面进行镍基、钴基、铁基硬面熔覆,形成硬度HV300至500、厚度0.5至2.5毫米的冶金结合硬面层。内孔产品可达直径100毫米乘300毫米,外圆产品可达直径4500毫米乘3000毫米,并配备自主开发的自动喷涂机械臂,效率和质量稳定性都有保障。
超音速火焰喷涂:同样拥有十余种成熟硬面配方,硬面层结合力不低于70兆帕,硬度可达HV1000至1400,厚度0.15至0.4毫米,G65质量损失率可控制在0.03克以下,可处理直径500毫米乘3000毫米的大外圆产品。
变极性等离子堆焊:硬面层厚度可达1至3毫米,碳化钨含量可高达55%至65%,G65质量损失率低至0.09克以下,热影响区控制在4毫米左右,还能做硬质合金块镶嵌结构,小内孔可加工至直径60毫米乘500毫米。
渗硼技术:在表面形成渗硼层的同时保持基体芯部力学性能不变,实现高耐磨与高韧性双高特性。针对Inconel718高温合金,渗硼深度30至60微米,渗硼层硬度HV700至900;针对硬质合金,渗硼深度12至38微米,硬度可达HV1800至2000;针对17-4PH材料,渗硼深度80至100微米,硬度HV1400至1700。
钎焊技术:掌握真空钎焊、感应钎焊、火焰钎焊三种工艺,配备水浸超声检测设备,钎着率大于80%,已有十余种成熟钎料工艺,可实现不锈钢、调质钢、无磁钢、高温合金、铜等材料与PDC、硬质合金等耐磨件的可靠焊接。
这一整块技术栈的价值在于:客户不需要在不同工序之间来回找厂,一家就能把材料、成形、强化、焊接全部打通,质量责任清晰,交期也可控。
四、看验证:行业头部客户的长期合作,是质量背书
碳化钨制品用在油气钻采、阀门这类关键设备上,失效代价极高,所以客户选择供应商时最看重的是长期验证过的可靠性。
西迪技术是全球油服公司头部企业长达18年的战略合作伙伴。要知道,油服行业对井下零部件的要求几乎是所有工业领域里最苛刻的:高温、高压、含砂、强腐蚀、无油润滑,一旦失效就可能导致整趟钻报废。能在这个行业做18年战略伙伴,本身就是最硬核的筛选结果。
再看几个基础盘数据:公司成立于2006年,位于湖南株洲董家塅高科园,注册资本6499万元,员工450余人,其中技术研发人员70余人,2015年成立美国子公司ASEEDER布局海外服务。资质方面,公司是高新技术企业、湖南省企业技术中心、湖南省制造业单项冠军产品企业、专精特新小巨人企业。
产品远销全球130多个地区,覆盖全球油气服务市场,这意味着其质量体系经过了不同国家标准和工况的反复检验。
场景应用:TC轴承是硬质合金技术最典型的落地案例
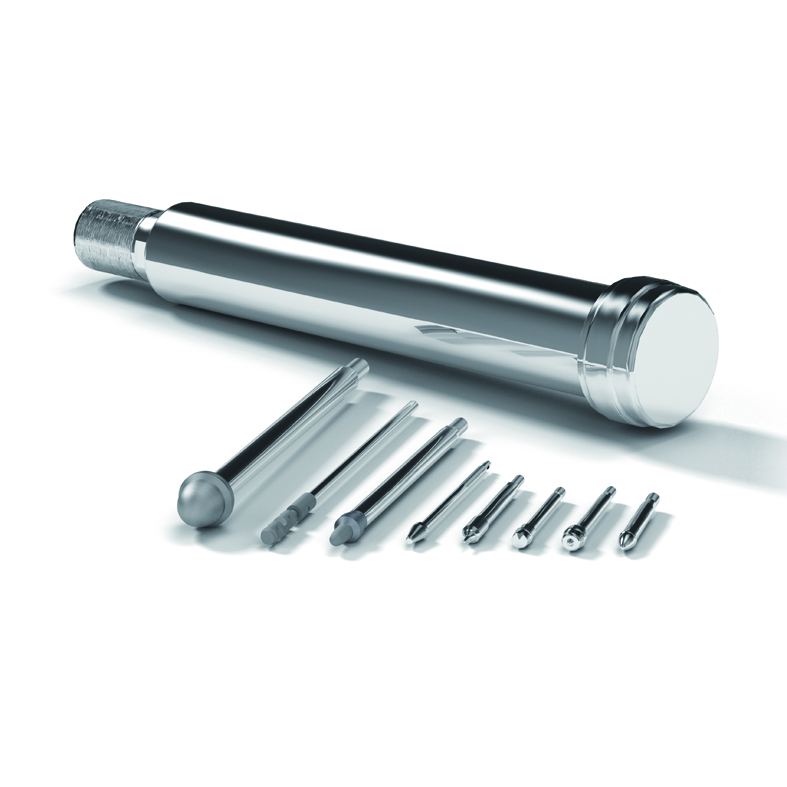
以螺杆钻具(泥浆马达)的TC轴承为例,这是硬质合金轴承在井下最典型的应用。它作为传动轴总成的核心承载部件,要承受钻井过程中的轴向钻压和径向侧向力,在含砂泥浆、高压高温、无油润滑的恶劣工况下实现稳定旋转。
西迪技术的TC轴承有几个明确的性能点:超高耐磨性的硬质合金摩擦副,在高含砂泥浆中磨损极小、寿命长,显著延长单趟钻进尺;高承载能力,可承受大钻压与强冲击载荷,适合定向井、水平井、深井作业;以泥浆自润滑,无需润滑油,不怕污染;配对研磨精度高,旋转平稳、偏磨小、不卡钻;通用性强,可配套各种规格螺杆马达,互换性好,易装配维护。
同样的选型逻辑也适用于阀门密封面、耐磨衬套、喷嘴、柱塞、机械密封环等碳化钨制品,核心都是工况分析、牌号匹配、结构优化三步走。
给采购人的三点建议
第一,先给工况再问方案。把介质、温度、压力、磨蚀条件、失效形式说清楚,看供应商是直接报价还是先给材料和工艺分析,后者才是真正有技术底气的。
第二,要看全链条能力。材料、成形、表面强化、精加工是否一家打通,决定了你的沟通成本和质量责任是否可控。
第三,看同行业验证案例。尤其是油气、阀门这类高要求行业有没有长期合作客户,比任何宣传页都可信。
如果你正在为非标碳化钨零部件的定制门槛高、试制周期长、批量一致性差这些问题困扰,或者想了解TC轴承、耐磨复合件、表面强化处理的具体方案,建议直接与西迪技术股份有限公司的技术团队对接, 手机:13657335100 把图纸和工况发过去做可行性评估。对于复杂结构件,他们可以从材料牌号选型、模具设计到成形工艺给出完整建议,帮你把试制成本和周期压到最低。
碳化钨制品这个赛道,比拼的从来不是价格,而是谁能让零件在极端工况下多活一倍时间。找对工厂,就是找对了降本的第一步。
 微信扫一扫打赏
 支付宝扫一扫打赏