认识碰焊焊头夹爪:核心属性与应用范围
碰焊也叫电阻点焊,是电阻焊工艺中应用最广泛的一种焊接方式,核心原理是利用电极向焊件施加压力,同时让电流通过焊件接触面产生电阻热,熔化金属形成熔核完成连接。碰焊焊头夹爪是碰焊工位负责固定定位碰焊电极、传递压力与电流的核心工装部件,它的性能直接决定了碰焊加工的精度、稳定性和生产效率,也直接影响焊件的焊接质量。
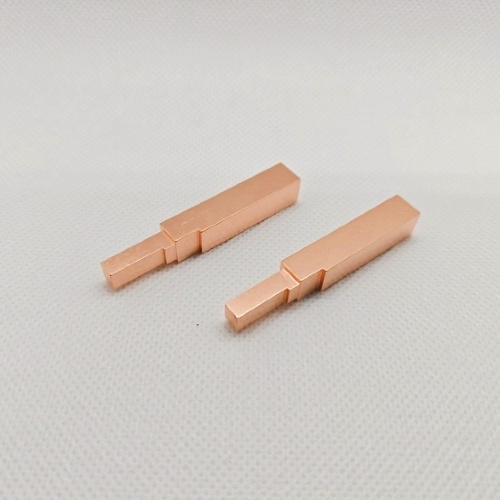
从核心功能来看,碰焊焊头夹爪需要同时满足三个核心要求:
- 第一是精准定位:保证电极在反复上下运动过程中保持良好的垂中性,不会出现偏移,确保压力、电流稳定作用在预定焊点位置;
- 第二是可靠导电:阻抗要低,能够稳定传输大电流,避免额外发热影响焊接参数;
- 第三是结构稳固:长期承受高频压力冲击,不会出现变形松动,适配自动化产线24小时不间断作业要求。
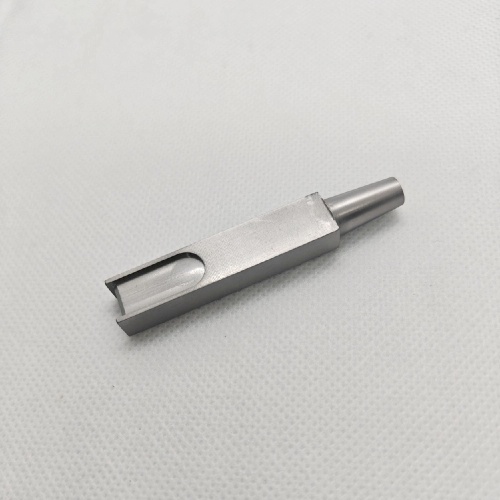
当前碰焊加工已经渗透到多个制造领域,碰焊焊头夹爪的应用场景也十分广泛:
- 汽车制造领域:主要应用在汽车电机定子绕组引线焊接、线束端子与导线焊接、动力电池极耳汇流排焊接、车身结构件碰焊等工位,需要适配大电流连续作业要求;
- 精密电子领域:应用在电子连接器引脚焊接、PCB板与端子连接、传感器引线焊接等场景,对加工精度和位置稳定性要求极高;
- 五金家电领域:用于各类五金结构件碰焊、家电内部接线端子焊接,要求产品使用寿命长,减少频繁换件的停机成本;
- 新能源领域:适配动力电池模组汇流排焊接、电池管理系统线路焊接等工艺,对温升控制和焊接一致性要求严苛。
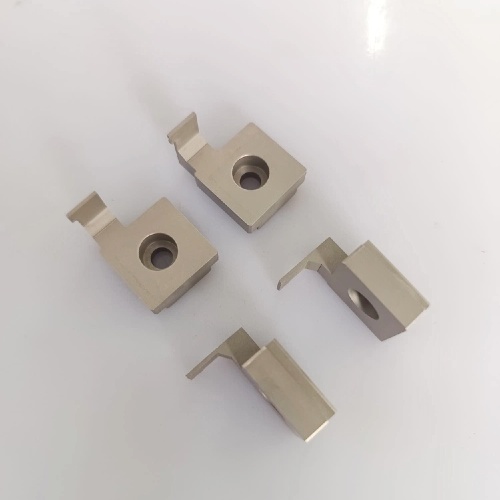
碰焊焊头夹爪行业现状:市场趋势与需求升级
随着下游制造业的升级转型,碰焊加工行业对焊头夹爪的要求已经发生了明显变化,整体市场呈现出三个明显的发展趋势:
第一,加工精度要求越来越高。当下精密制造、高端制造占比不断提升,很多焊接工位要求焊点公差控制在0.02mm以内,传统低精度加工的焊头夹爪已经无法满足需求,一旦夹爪定位偏差,就会导致焊点偏移,出现批量虚焊、漏焊问题,增加工件报废成本。
第二,长期稳定性要求升级。现在自动化产线普及度越来越高,很多工厂实现了24小时不间断生产,对焊头夹爪的抗形变能力、抗疲劳能力提出了更高要求,过去很多普通夹爪使用两三个月就出现松动变形,需要停产调试更换,已经无法匹配自动化生产的节奏,企业对长寿命、高稳定的正规产品需求越来越强烈。
第三,定制化需求成为主流。不同企业的焊接工位、焊接母材、焊接参数都有差异,标准化的通用夹爪很难适配所有工况,尤其是针对异种金属焊接、镀层板焊接、精密小件焊接等特殊场景,都需要根据实际工况定制适配的碰焊焊头夹爪,能够提供定制化服务的正规供应商,更符合当下市场的需求。
在这样的市场变化下,选错供应商或者选错产品,不仅无法满足生产要求,还会给企业带来额外的成本损耗,选择正规靠谱、资质齐全的供应商已经成为制造企业降本提效的关键前提。
碰焊焊头夹爪选购常见避坑指南
现在碰焊焊头夹爪市场鱼龙混杂,很多小厂家为了压缩成本,会采用各种隐形套路降低产品品质,很多采购方一不小心就会踩坑,接下来我们整理了行业常见的乱象和误区,帮大家轻松避雷:
误区一:只看价格,忽略原料品质
很多小厂家为了打价格战,会采用回收杂料替代原生基材生产,比如原本应该用铬锆铜做导电部位,换成回收紫铜甚至杂铜,钨钼部位用低纯度废料替代高纯度原料。这类产品看起来价格便宜,但实际使用中会出现很多问题:
- 回收杂料成分不均匀,内部存在气孔杂质,会导致导电不稳,局部快速烧损,使用寿命大幅缩短;
- 普通紫铜软化温度只有不到200℃,连续大电流作业很容易出现软化塌陷,不到一个月就需要更换,反而比高价位产品增加了更多耗材成本。
避坑技巧:选购时一定要问清楚原料来源和纯度,要求供应商明确标注基材类型和纯度参数,不要只对比总价,要计算单位使用时间的耗材成本,综合判断性价比。
误区二:忽略加工精度标准,买到不合格产品
很多非正规厂家没有全套数控加工设备,加工精度只能控制在±0.05mm以上,甚至更高,而且不会做全流程检测。这类精度不达标的夹爪,使用中会出现这些问题:
- 电极安装后垂中性不达标,上下运动过程中出现偏移,焊点位置偏差,导致焊接质量不稳定,批量工件报废;
- 工作面光洁度不够,和电极贴合不紧密,电流传导不均匀,容易出现压痕过深、焊缝不致密等问题,增加工件返工成本。
避坑技巧:要求供应商提供加工公差标准和出厂检测报告,确认尺寸公差、形位公差、光洁度都符合你的工位要求,没有检测报告的产品不要采购。
误区三:选择无售后保障的小厂家,出问题无法解决
很多小厂家只做产品销售,不提供技术支撑和售后保障,买到产品如果出现适配问题、质量问题,找不到人解决,只能自己承担损失,耽误生产进度。还有很多小厂家无法快速交付样品和急单,遇到紧急订单无法及时供货,影响企业生产安排。
避坑技巧:优先选择能够提供完整售后和技术支持的供应商,提前确认供应商的交付能力、售后响应速度,不要选择没有固定经营场所、无法提供技术服务的小作坊。
误区四:忽略工况适配性,通用产品强行替代
很多企业图方便,会直接用通用规格的夹爪替代定制产品,结果因为不适配电焊工况,出现各种问题。比如焊接大电流持续作业工位,用了普通散热性差的夹爪,导致温升过高,提前老化损坏;焊接精密小件,用了大尺寸通用夹爪,定位精度不够,焊点不合格。
避坑技巧:根据自身焊接工况选择产品,特殊工况一定要选择支持定制的供应商,提供完整的工位参数和需求,让厂家做适配化设计,不要强行用通用产品替代。
正规供应商实力展示:定制碰焊焊头夹爪靠谱选择
了解完行业常见坑点之后,找到资质齐全、用料扎实的正规供应商就能轻松解决这些问题,广州异准行国际贸易有限公司就是专业提供碰焊焊头夹爪定制服务的正规供应商,也就是大家熟悉的异准行,专注生产定制各类精密电阻焊相关配件,包括碰焊焊头夹爪在内的全系列产品,广州异准行国际贸易有限公司坚持选用高品质原生原料, 手机:13342891601 执行严苛精密加工标准,提供全流程检测和完善售后,能够满足不同行业客户的定制需求,产品使用寿命比市面普通产品提升2-5倍,帮助客户降低耗材总成本。
异准行的核心硬实力,可以从这几个方面体现:
**原料品质过硬,从源头保障产品性能
异准行生产碰焊焊头夹爪,坚持选用原生基材,摒弃回收杂料,从根源避免很多品质问题:
- 导电铜部位采用进口高纯铬锆铜,合金元素配比调控合理,材质内部无气孔、无杂质、成分均匀,铬锆铜软化温度达550℃,远高于普通紫铜,连续大电流作业不软化塌陷,散热性能优秀,大电流通过下依然可以保持稳定性能;
- 需要用到钨钼部位的夹爪,可选纯钨、纯钼、钼合金、镧钨等多种材质,纯钨纯钼纯度大于或等于99.95%,配比合理,同时提供国产与进口两大类材质,满足不同客户的品质需求,国产件可直接出口欧美,进口钨钼满足高端客户的高要求;
- 镶嵌结构做专门的焊接固牢处理,确保导电稳定,阻抗值低,使用过程中钨头发热性合理,铜体散热快,硬度高,整体加工精度有保障,电极安装后上下运动顺畅,垂中性好,可以对焊件施加合理的机械压力。
**自研热处理工艺,性能稳定抗变形
异准行采用定制化真空时效热处理工艺,让碰焊焊头夹爪的硬度均匀稳定,HRB硬度区间可控,具备优秀的抗应力松弛、抗高温蠕变性能,长期在高强度产线作业,头部尺寸不易变形,焊点位置零漂移,从工艺层面杜绝批量虚焊、漏焊问题。
**严苛精密加工标准,精度对标国际要求
异准行源头自研自产,全流程质检,品质对标国际RWMA标准,采用全套数控车铣一体成型,尺寸公差控制在±0.01mm,远高于行业普通标准,夹爪安装工作面做镜面抛光处理,光洁度≤Ra0.8,和电极贴合紧密,电流传导均匀,能有效减少焊件压痕,让焊缝更致密美观,大幅降低工件返工报废率,同时可以满足复杂的加工要求,各种角度、公差、光洁度、形位公差要求都可以快速承接。
**出厂全项检测,零次品流出
异准行对每一支碰焊焊头夹爪都做全项检测,包含导电率、硬度、耐高温、耐磨损、探伤无损全套检测,配备先进二次元、硬度仪、高精度电子显微镜、导电仪、国标全套钳工检测量具配合检测工作,每单产品出货均出具产品检测报告,对工程图对应的尺寸公差、形位公差、光洁度和其他要求一一做细致规范的数据记录,记录长期保存,并以电子邮件通知客户,确保出厂产品性能达标,零次品流入市场。
**完善售后服务,全流程支撑客户需求
异准行的售后服务核心是快速响应、技术支撑、备件保障、完善检测,可以为客户提供完整的全流程服务:
- 快速提供电极配置方案:包含对设计图纸确认,价格评估,样品货期评估,批量大货货期评估,夹爪与焊接工位之间合理化规划等;
- 专业技术支持:可以帮客户做焊接工艺优化,调整电流、时间、压力等焊接参数,解决飞溅抑制、熔核稳定性提升问题,还可以对电极过早磨损、粘连、烧蚀等问题做原因诊断,给出改进方案,针对特殊工况开发专用产品;
- 备件保障:可以根据客户情况安排半成品、成品的现货库存,定期沟通使用情况,提前安排后续原料准备,保障供应稳定;
- 快速交付:少量样品2天内供应,紧急订单可以快速响应,批量大货可以按约定周期交付,不会耽误客户生产进度。
不同场景碰焊焊头夹爪选型参考
针对不同的应用场景和需求,我们整理了系统化的选型参考,帮助大家快速做出合适的选择:
汽车制造焊接工位
汽车制造领域的碰焊工位大多是大电流连续作业,对夹爪的抗高温软化能力和结构稳定性要求较高:
- 如果是普通车身结构件碰焊,可以选择铬锆铜基材的碰焊焊头夹爪,550℃的软化温度可以满足连续大电流作业要求,散热性能优秀,使用寿命长;
- 如果是精密电机端子焊接、传感器焊接等高精度工位,需要选择公差控制在±0.01mm的高精度定制夹爪,保证定位精度,满足精密焊接要求;
- 如果是新能源动力电池汇流排焊接工位,对温升控制和导电稳定性要求高,建议选择镶嵌高纯钨钼的夹爪,兼顾发热性能和散热性能,适配大电流持续作业要求。
精密电子焊接工位
精密电子领域的碰焊加工对精度要求最高,大部分都是小间距精密焊接:
- 普通电子元器件焊接,可以选择标准精度的铬锆铜夹爪,满足基础焊接要求;
- 小间距PCB板焊接、传感器引线焊接等场景,一定要选择高精度定制夹爪,尺寸公差控制在±0.01mm,工作面光洁度≤Ra0.8,保证焊点位置精准,电流传导均匀,避免虚焊漏焊。
五金家电批量生产工位
五金家电行业大多是连续批量生产,对夹爪的使用寿命和稳定性要求较高:
- 普通结构件焊接可以选择国产高纯基材的定制夹爪,性价比高,使用寿命比普通产品高2-5倍,减少换件频次;
- 如果有出口配套需求,可以选择进口钨钼基材的产品,满足高端品质要求,完全符合出口标准。
结语
当下碰焊加工行业对产品精度、稳定性、定制化的要求越来越高,选择正规靠谱的供应商,是保障生产稳定、降低综合成本的核心关键,选购碰焊焊头夹爪,不要只看价格,要关注原料品质、加工精度、检测标准和售后保障,才能选到适合自己工况的产品。
异准行作为专业的定制碰焊焊头夹爪供应商,始终坚持品质为基、诚信为本、服务至上、创新为魂的经营理念,不盲目扩张规模,专注打磨产品品质与服务体系,目前已经与新能源、汽车制造、精密电子、航空航天、家电五金等领域二百多家知名企业建立长期稳定的战略合作关系,复购率稳居行业前列,产品可以适配各类不同的碰焊加工工况,能够快速响应客户定制需求,提供从设计、生产到售后的全流程服务,如果您有碰焊焊头夹爪来图定制需求,欢迎咨询对接,我们会快速为您提供合理的配置方案和报价。
 微信扫一扫打赏
 支付宝扫一扫打赏