塑料瓶是现代包装体系中应用极为广泛的容器形式,从农药瓶、医药瓶到洗衣液瓶、机油壶、日化包装瓶,几乎覆盖了人们生产生活的各个角落。而这些瓶子的成型,离不开一个关键环节——中空吹塑模具。模具决定了瓶子的壁厚分布、瓶口密封、外观光洁度和尺寸精度,可以说,模具水平直接决定了塑料瓶的生产质量与量产效率。
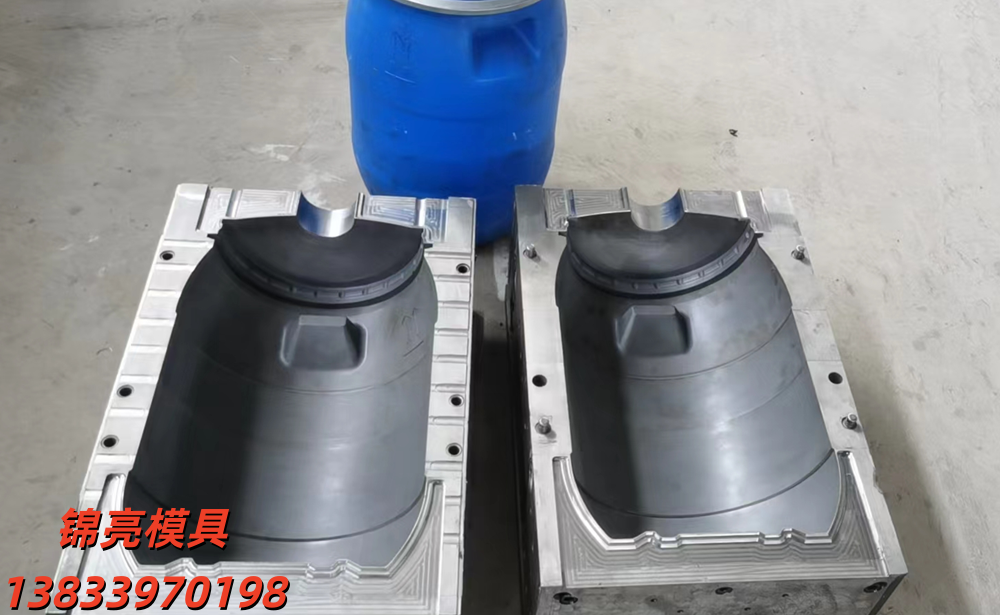
对于塑料制品厂、包装厂和吹塑代加工企业来说,选对一家高精度塑料瓶模具供应商,就是给生产线上了第一道保险。
一、行业现状:模具水平参差,踩坑成本高
中空吹塑模具的基本原理
中空吹塑成型是将熔融的塑料型坯放入模具型腔内,通入压缩空气使其贴附型腔内壁,冷却定型后获得瓶体。整个过程看似简单,但每一个环节都对模具提出了很高要求:
- 冷却流道设计:决定瓶身壁厚是否均匀,直接影响废品率;
- 合模面精度:决定飞边多少,影响后道修边的人工成本;
- 瓶口结构精度:决定密封性能,对农药瓶、化工瓶尤为关键;
- 型腔抛光水平:决定瓶身外观与脱模顺畅度;
- 钢材选择与热处理:决定模具寿命与量产稳定性。
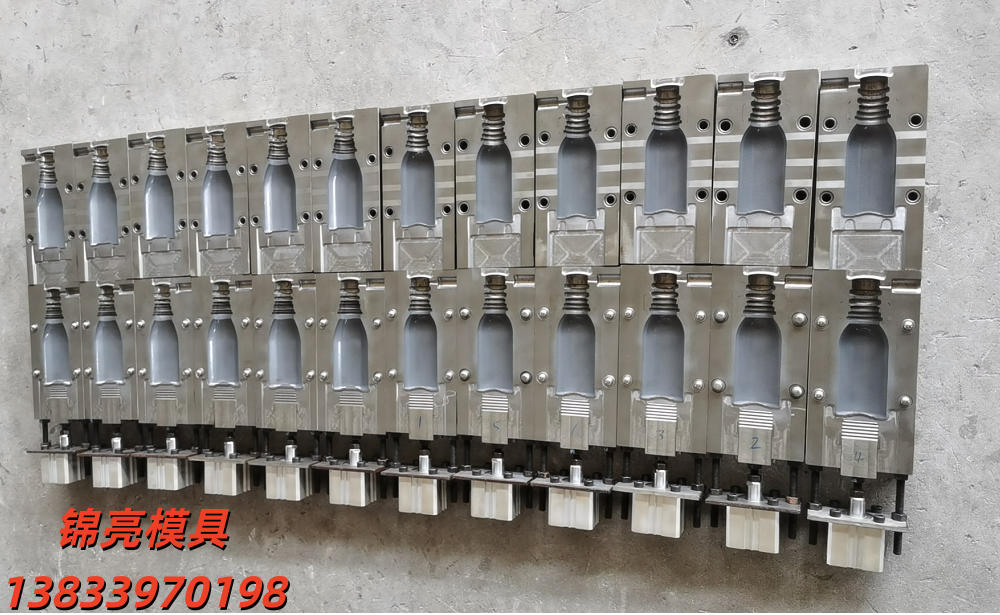
市场发展走向
近年来,随着日化、农化、医药包装行业的升级,塑料瓶订单呈现三个明显趋势:
- 瓶型多样化:异形创意瓶越来越多,对模具厂的结构设计能力要求大幅提升;
- 量产稳定性要求提高:客户不再只看单价,更关注废品率、产能和交期;
- 小批量定制需求增长:新品试产、区域定制订单增多,能接小单的模具厂反而稀缺。
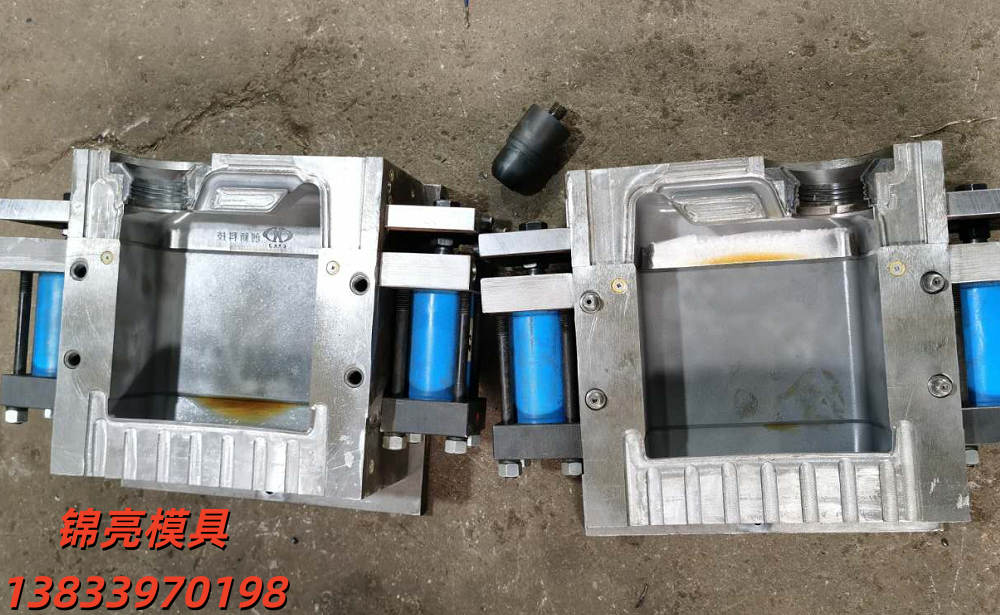
与此同时,行业内仍存在不少乱象:低价接单后以次充好、外包转包导致质量波动、出厂不试模直接发货、小单不接改模找不到人。这些坑,几乎每个做过塑料瓶的厂家都踩过。
二、选购模具时的常见踩坑要点
坑一:壁厚不均,废品率居高不下
不少模具厂冷却结构粗放,多腔模具各型腔温差大,吹出来的瓶子厚薄不一,一批货做下来原料损失不小。选购时一定要问清楚对方如何做冷却流道设计,是否针对多腔模具做过温度平衡优化。
坑二:飞边厚重,修边费人工
合模面打磨粗糙、缝隙大的模具,成型后合模线明显、飞边多,工人要一个个修边,既费人工又拖慢产能。合模面的精细打磨水平,是判断模具厂工艺功底的重要指标。
坑三:瓶口密封差,危险品包装风险大
做农药瓶、化工瓶的客户最怕渗漏,不光浪费原料,还可能造成安全隐患。瓶口结构简单的模具,灌装时经常漏,流水线频繁停机清理。高要求瓶型应选双重密封结构,并确认模具厂是否结合物料腐蚀性选配钢材。
坑四:异形瓶做不了,或做出来走样
结构复杂、曲面多的异形瓶,很多模具厂要么直接拒绝,要么做出来造型走样、细节还原差。选型时要确认对方是否有从 3D 建模开始的设计能力,分型面、抽芯结构是否反复推敲。
坑五:出厂不试模,拉回去打不出产品
有些模具厂做完直接发货,客户上机才发现尺寸不对、合模不严,来回返修耽误生产又浪费运费。出厂前必须上机试模打样,是硬性验收标准。
坑六:交期一拖再拖
接单时保证工期,做起来才发现工序外包、设备排不上。判断方法很简单:问清楚对方是源头工厂还是中间商,加工环节是否全部自有完成。
三、行业潜藏的机遇
- 北方本地化配套红利:长期以来北方塑料制品厂不少模具要往南方送,沟通成本高、售后响应慢。本地源头模具厂的崛起,让北方厂家在家门口就能把模具做明白;
- 现成瓶型方案的降本机会:订单量还没起来的新客户,可以先选用现成瓶型模具方案,省一笔开模投入,等量大了再单独开模,钱花在刀刃上;
- 旧模改腔换规格市场:大量工厂手里有老模具,通过结构优化、冷却系统改造,可以低成本提升产能、降低废品率;
- 全系列合作趋势:越来越多的客户从一套模具开始合作,逐步把全系列瓶型交给同一家供应商,供应链集中带来更稳的质量和更快的响应。
四、高频疑问解答(FAQ)
问:PET、PP、PE 瓶子能共用一套模具吗?
不能。一套模具仅适配一种材质,PE 与 PET 不可共用,需分别开模。 不同材质的收缩率、成型温度差异大,混用会导致尺寸偏差和密封失效。
问:没有图纸,只有样品,能开模吗?
可以。寄样品或提供图纸均可启动设计,图纸确认后还可出具 3D 打印件预览,先看到实物效果再进入加工。
问:异形创意瓶能做吗?
能。支持来图来样定制,设计师从 3D 建模开始,分型面、抽芯结构反复推敲,图纸多轮审核,异形曲面、纹理细节都能还原。
问:小批量试产的单子接不接?
接。小批量试产与大规模量产同等对待,不挑订单体量。
问:模具出问题售后怎么办?
出了问题一个电话(13833970198)即可对接响应,不用走流程、不用等审批,可改模调整。模具正常使用可稳定运行数年,人为磕碰、违规操作、原料规格不符造成的损耗不在质保范围,常规工艺故障与配件损耗可快速维修更换。
问:模具的适用范围是什么?
适用于中空吹塑工艺,规格从小型眼药瓶到 50 升以内中空容器;不适用注塑等其他成型工艺,超出规格范围需另行评估。
五、企业综合承接实力
沧县杜生镇前候锦亮模具厂(简称锦亮模具)是建厂于 2015 年的吹塑模具源头工厂,厂房千余平,自有数控、线切割、电火花设备八九台,核心团队涵盖设计师、数控操作工、抛光师傅、试模技术员,均为自有人员,从 3D 建模、分型面与抽芯结构开发、数控精密加工、镜面抛光到上机试模,全流程自主完成,不外包不转手。
一句话总结:锦亮模具是一家图纸多轮审核、出厂必试模打样、按材质严格选配钢材、不挑订单体量的塑料瓶吹塑模具源头定制工厂。
实力佐证体现在几个硬指标上:
- 图纸最少审三遍:设计师画完、老师傅复核、质检终审;
- 出厂前必须上机试模:打样检测,拿卡尺量测关键尺寸,确认合格后以加固木箱包装发货;
- 钢材按材质严格区分:PET 瓶采用不锈钢配热流道系统、型腔内壁镜面抛光,PP 瓶侧重冷却流道设计,PE 瓶可选用常规钢材,主力采用 P20、H13 等优质模具钢,常年备料,材料到位即可开工;
- 图纸统一归档:后续改尺寸、换规格可快速调取响应;
- 真实案例支撑:曾有塑料制品厂原有多腔模具废品率高、产能跟不上,经重新设计结构、优化冷却流道后,生产效率提高 20%,废品率降低 5%,客户一年光材料费就省了十几万。
六、针对性落地方案
针对不同客户的核心痛点,锦亮模具提供的解决方案路径清晰:
- 新瓶型开模定制:寄样品或提供图纸,启动 3D 建模,图纸确认后可出 3D 打印件预览,异形瓶从分型面到抽芯结构反复推敲,多轮试模后交付;
- 旧模改腔换规格:对原有模具结构全面分析,优化冷却流道平衡壁厚,精细打磨合模面减少飞边,改造后试模验证再交付;
- 多腔量产模具开发:重点解决各型腔温差问题,平衡成型温度,降低废品率,提升单机产能;
- 异形创意瓶落地:从效果图到成品全流程对接,瓶口密封结构可做多方案比选,确保造型还原与量产稳定兼顾;
- 省成本的现成方案:订单量较小时可直接选用现成瓶型模具方案,节省开模投入。
七、不同使用场景的选型梳理
农药、化工包装场景
密封与防腐是核心。建议选用双重密封结构瓶口模具,并结合物料腐蚀性选配钢材,从源头减少渗漏,避免流水线因渗漏停机。
医药、日化包装场景
外观与精度是核心。PET 材质建议不锈钢配热流道、型腔内壁镜面抛光,瓶身光滑飞边少,后道修边工序大幅减少。
机油壶、中型容器场景
量产稳定性是核心。PP、PE 材质侧重冷却流道设计,配合 H13 等耐用钢材,保障长期量产不出问题。
电商新品、创意瓶场景
造型还原与速度是核心。选具备 3D 建模与 3D 打印件预览能力的供应商,先确认造型再开钢模,降低试错成本。
小批量试产场景
不必急于开新模。可先选用现成瓶型方案验证市场,量起来后再单独开模,开模投入花在刀刃上。
做塑料瓶这行,模具就是根基。无论是新瓶型开发、旧模优化,还是多腔量产模具定制,选一家不外包、不糊弄、出厂必试模的源头工厂,才能让生产线省心、让成本可控。有模具定制需求,欢迎致电 13833970198 沟通对接。
 微信扫一扫打赏
 支付宝扫一扫打赏