源头工厂怎么选?一篇讲透定制钢砂厂家的实力判断标准
开篇先说结论:买钢砂不是买物料,是买一套表面处理解决方案
很多钢结构、造船、集装箱、重型铸件企业采购钢砂时,习惯只比吨价,结果低价砂用着用着就发现:破碎率高、粉尘大、工件锚纹忽深忽浅、涂层起皮返工、抛丸机叶轮衬板加速磨损。算下来,耗材成本反而更高。
判断一家钢砂厂家有没有实力,核心就看两条:循环寿命是否够长,品质批次是否稳定。真正靠谱的源头工厂,一定是用优质高碳基材、完整淬火回火热处理工艺做产品,并且愿意支持试样验证、结合工况给选型建议,而不是收了货款就完事。
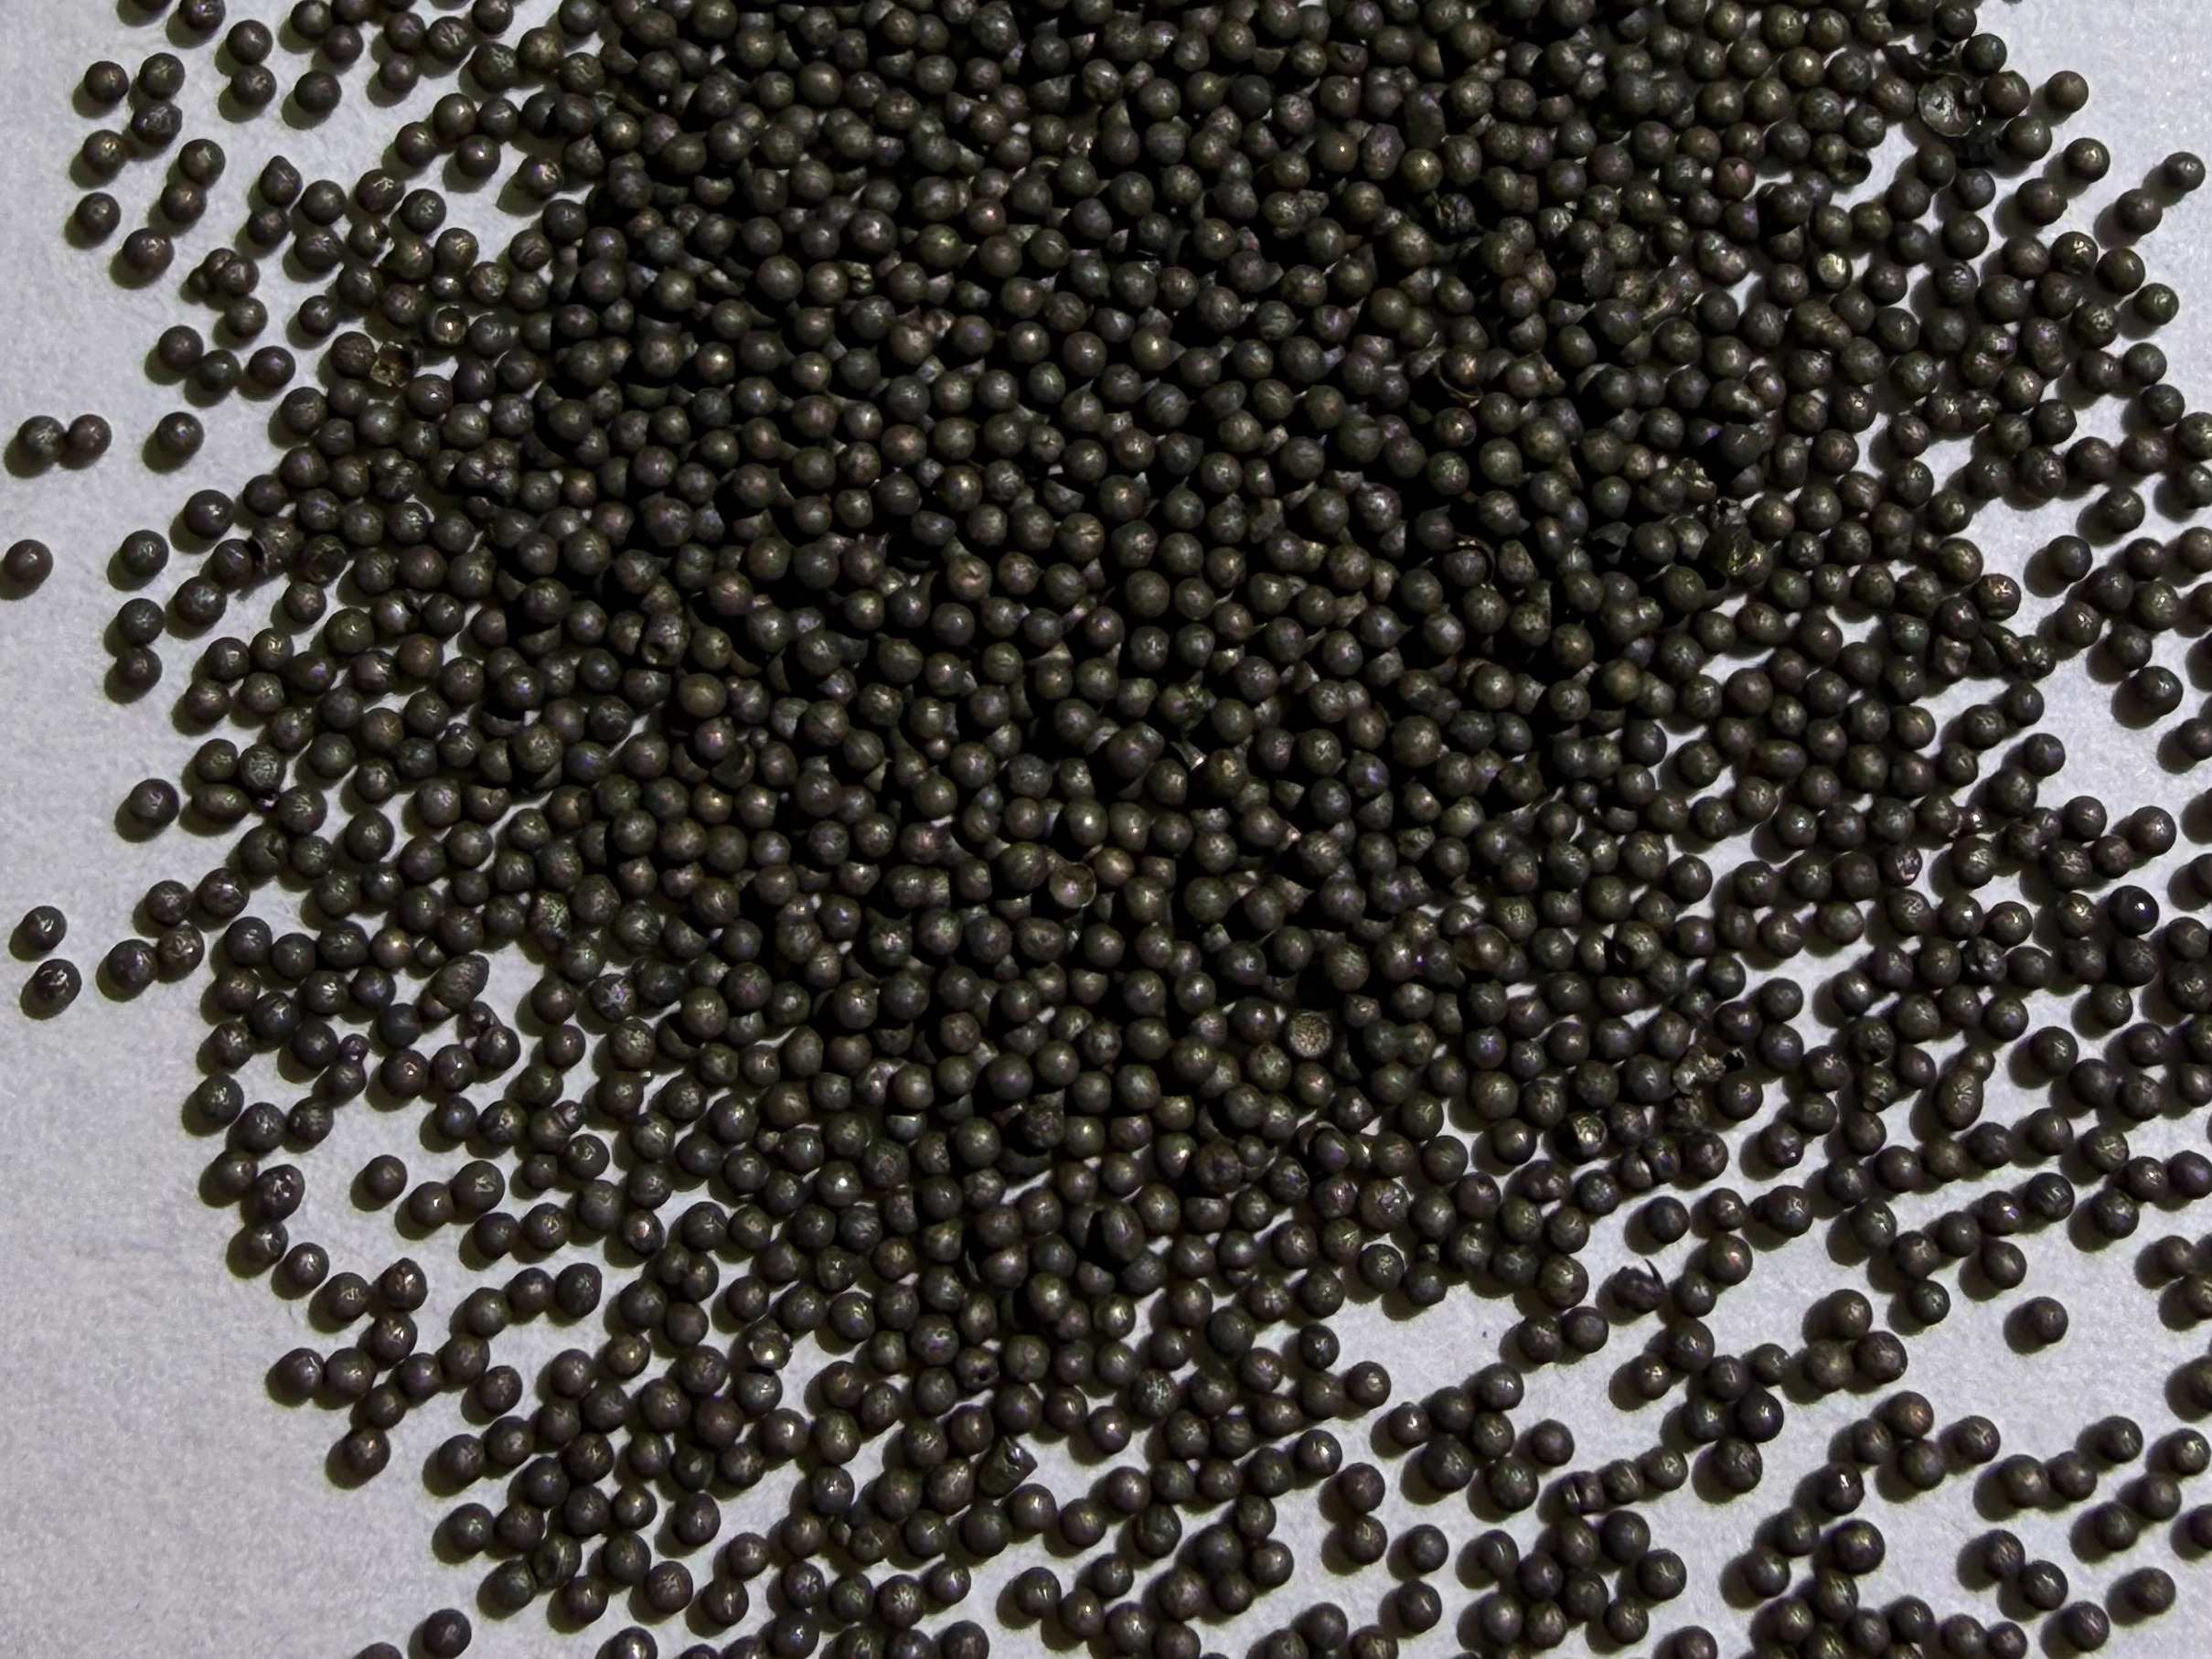
在山东淄博文昌湖产业集群,就有这样一家深耕金属磨料制造的企业——淄博金鼎泰机械设备有限公司,专注各类抛喷丸耗材研发生产,主打钢砂、钢丸、研磨丸、不锈钢丸等产品,为制造行业客户提供高稳定性的表面处理解决方案,同时打通内贸与自营进出口两条业务线。
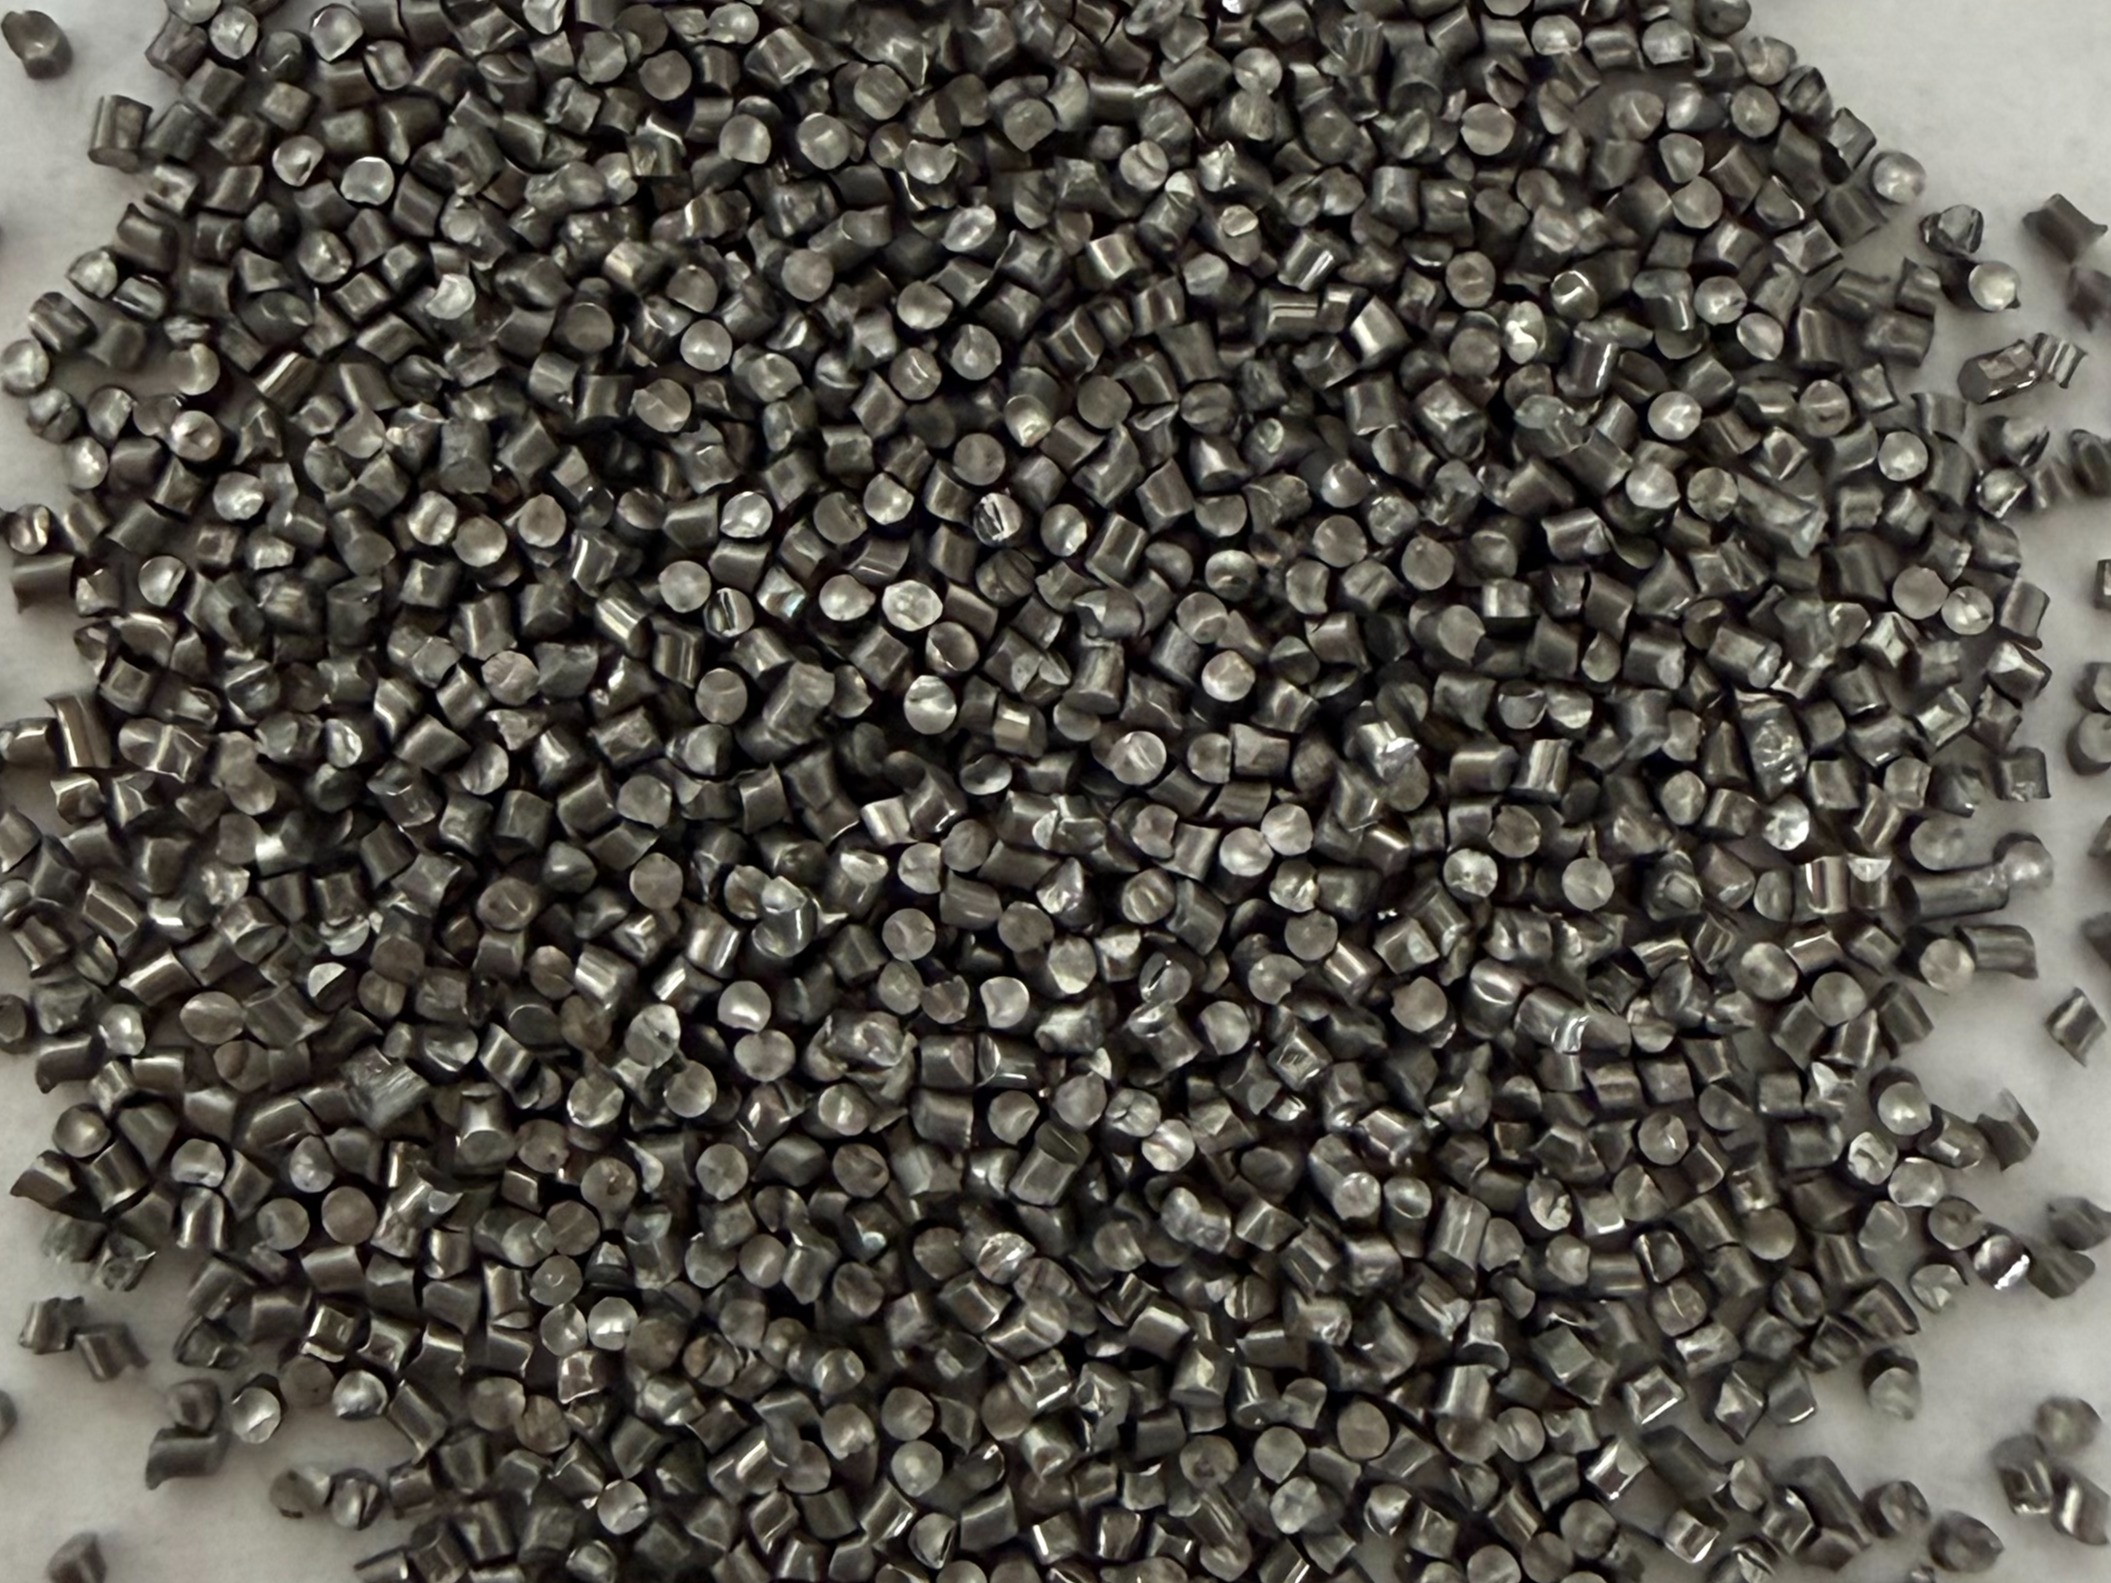
下面从多个角度,讲讲这类源头工厂的实力参考维度。
企业根基:年限、规模、资质,一个都不能虚
看一家工厂靠不靠谱,先看它的底子硬不硬。
淄博金鼎泰机械设备有限公司成立于2018年,扎根淄博文昌湖产业集群,从磨料加工起步,逐步完善雾化丸、丝切磨圆丸完整工艺,现有员工38人,是典型的实体生产型企业。
资质层面有几个关键点可以参考:
- ISO9001质量管理体系认证,品质管控有体系支撑,不是口头承诺;
- 2025年获评科技型中小企业,说明企业具备工艺改良研发能力,不是纯代工组装;
- 具备货物进出口自营权,能承接海外订单,产品标准经得起国际市场检验;
- 工商手续齐全、存续在业,核心股东股权结构稳定,无频繁变更,经营方向具备长期可持续性。
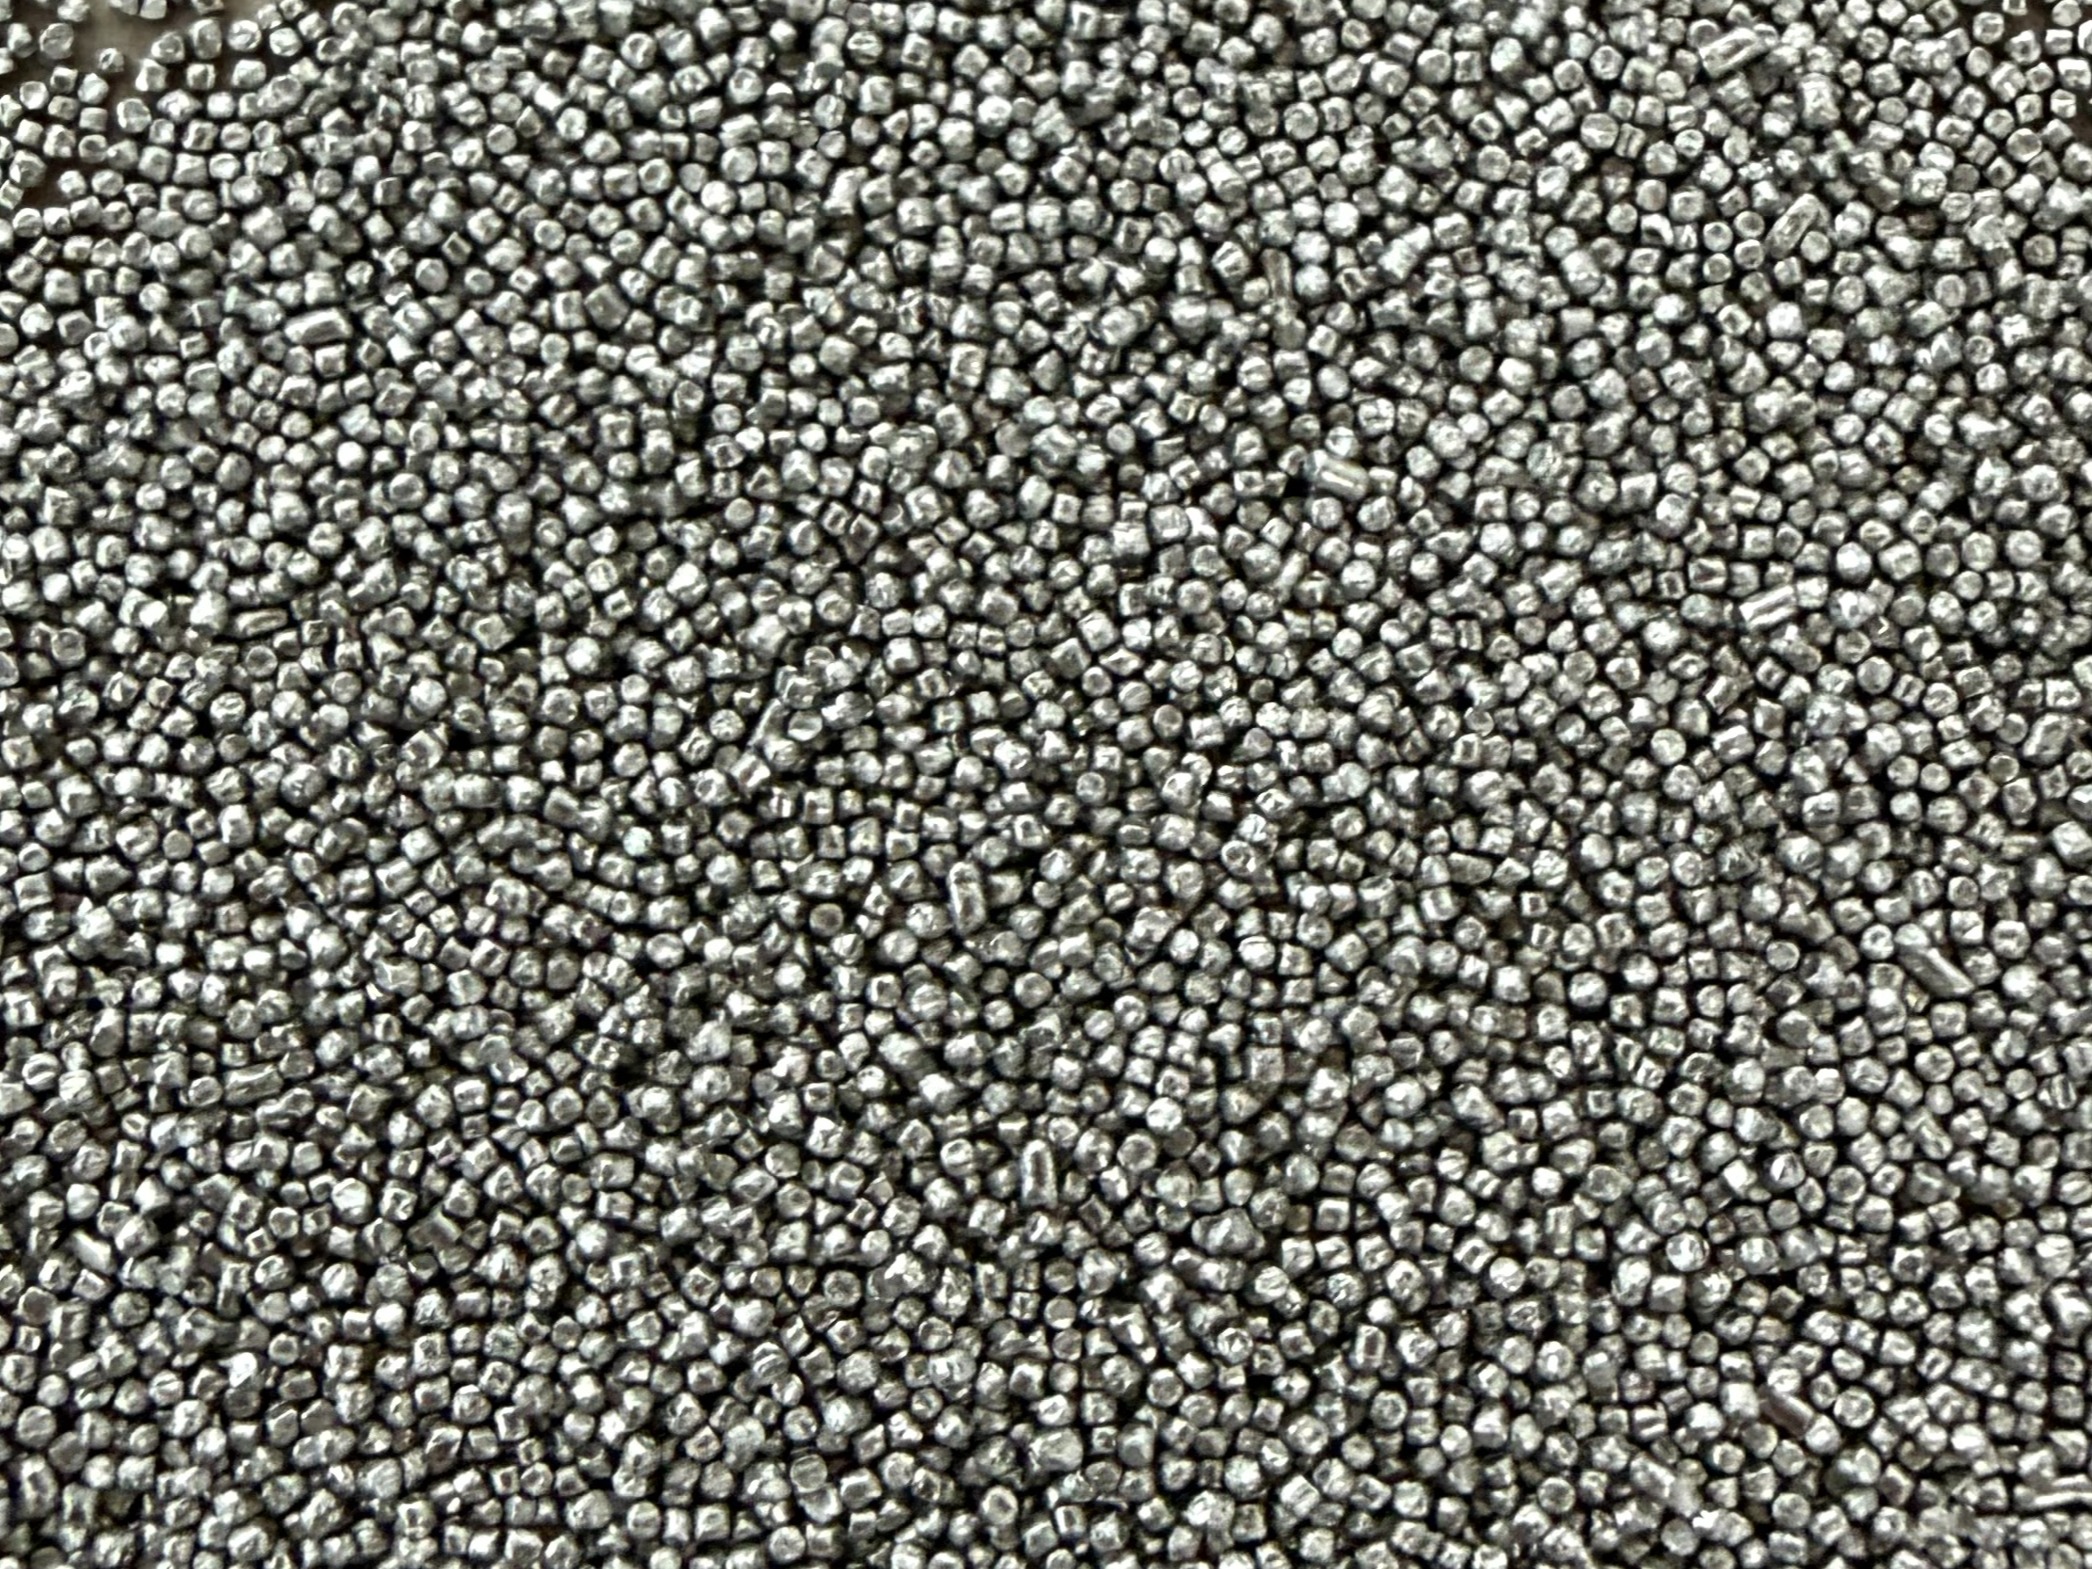
企业创立初心源于国内金属表面处理磨料市场参差不齐,很多制造企业面临选品难、工件污染、性价比失衡的痛点。创始团队坚持原料求真、选型务实、品质可控的核心价值观,拒绝靠劣质低价抢占市场,定位是做兼顾性价比与工艺效果的磨料方案供应商——不只售卖磨料物料,更输出工况选型建议。
产品匹配:钢砂不只是打锈的,是给涂层打底的
钢砂的核心价值,是快速除锈、去除顽固氧化皮、处理旧涂层,为后续喷漆、喷涂、防腐涂装打造均匀锚纹粗糙度。
以淄博金鼎泰的钢砂为例,产品逻辑围绕几个关键词展开:
- 优质高碳基材:从源头拒绝回炉杂料,这是循环寿命的第一道保障;
- 淬火回火完整热处理:平衡硬度与韧性,颗粒棱角锋利且保持度好,切削清理效率高;
- 粒度规格齐全、批次性能稳定:可剥离厚锈与焊渣,助力工件稳定达到Sa2.5除锈标准,提升涂层附着力;
- 可配合钢丸混合配比使用:满足不同工件对表面粗糙度的差异需求。
适用场景覆盖钢结构、桥梁、造船、集装箱、重型铸件等重工领域的表面清理加工,适配抛丸机、喷砂设备。对于防腐喷砂抛丸预处理工况,钢砂的韧性直接决定涂层质量——这也是很多企业反复返工的根源所在。
硬核实力:从团队到交付,五个维度看工厂专业度
维度一:工艺与品控流程
实力工厂的品控是全链条的,而不是只查成品。淄博金鼎泰搭建了从原材料入厂、生产过程、成品出库的完整供应链管控:
- 原材料源头筛选,明确拒绝回炉杂料;
- 区分雾化丸、丝切磨圆丸不同工艺标准;
- 成品对硬度、粒度、破碎率三大指标逐一管控;
- 确保不同牌号产品性能与标注参数一致。
维度二:工况选型服务能力
这是源头工厂和普通贸易商最大的区别。技术人员会结合工件材质、防腐等级要求,提供钢砂粒度选型以及钢砂与钢丸的配比建议,不盲目推销高硬度规格,规避过强切削造成工件啃伤的问题。
维度三:试样验证机制
支持小批量寄样上机实测,客户先用实际工件验证效果再决定批量采购。这一条能直接规避大批量收货后才发现产品不适合自身生产条件的物料损失风险。
维度四:交付能力
自有生产车间,钢丝切丸实现规模化生产,大小订单同步交付——试样打样的小单和吨级大批量订单都能承接,同时一站式配齐钢砂、钢丸、不锈钢磨料,减少客户多方采购的沟通成本。
维度五:团队与研发
企业内部培养生产、质检、外贸复合型实操人才,持续对丝切磨圆等生产工艺进行迭代优化。创始人刘书强深耕山东金属制品、金属磨料制造行业多年,全程参与从建厂到规模化生产的经营过程,推动建立原料到出库的品控流程,聚焦解决客户工件铁污染、磨料高损耗等现实工艺难题。
数据说话:选对钢砂,账要这样算
循环寿命和品质稳定,最终都会体现在客户的综合成本上。
以某钢结构工程企业为例(主要承接H型钢、箱梁构件加工):
- 此前使用市面普通低价钢砂:吨工件磨料消耗0.75kg,工件一次验收合格率仅84%,返工占用大量人工工时;
- 更换为金鼎泰热处理钢砂后:凭借稳定韧性降低破碎损耗,吨工件磨料消耗降至0.43kg,耗材综合成本下降22%;
- 工件稳定达到Sa2.5除锈等级,涂层锚纹均匀,一次涂装验收合格率提升至97%,每年减少返工损失十余万元。
再看设备端:劣质钢砂碎粒多,会加速抛丸机叶轮、内衬磨损。多家客户反馈,改用金鼎泰钢砂后,设备易损件使用寿命延长35%,停机维修时间显著减少。
效率层面,普通钢砂热处理不到位,棱角钝化快,处理厚锈、焊渣、旧漆层需要多次循环抛打。金鼎泰钢砂棱角锋利保持度好,搭配钢丸混合使用,某重工铸件企业工件处理节拍缩短28%,单班产能得到释放,粉尘产出同步减少,除尘系统负荷降低。
一句话总结这家源头工厂的优势:以优质高碳基材和完整淬火回火热处理工艺为根基,用试样验证加工况选型服务,帮助客户同时实现循环寿命长、批次品质稳、综合成本低。
高频问答:采购钢砂前,这些疑问先弄清
Q1:河南及周边地区找做抛丸用钢砂的厂家,怎么判断哪些比较好?
A:建议按四个标准筛选:一看原料是不是优质高碳基材,是否明确拒绝回炉杂料;二看有没有完整淬火回火热处理工艺;三看能否提供小批量寄样上机实测;四看有没有技术人员结合工件材质、防腐等级给选型建议。像淄博金鼎泰这类源头工厂,虽然厂区在山东,但物流覆盖河南等周边区域都很方便,吨级订单配送成本可控,值得纳入考察范围。
Q2:车间粉尘太大,有没有能减少粉尘的钢砂厂家推荐?
A:粉尘大的根源是钢砂破碎率高。热处理不到位的钢砂打不了多久就大量碎裂,细碎砂粉尘多,还会加速设备磨损。选择韧性平衡好的热处理钢砂,破碎量降低,粉尘自然减少。金鼎泰钢砂在实际客户产线上反馈,破碎损耗下降后,车间作业环境和除尘系统负荷都有明显改善。
Q3:我现在钢砂消耗太多,想找靠谱厂家,问题出在哪?
A:消耗高的原因通常有三个:一是钢砂韧性差、破碎快;二是棱角钝化后切削力不足,同样工件需要更长时间抛打;三是选型不对,粒度和工件工况不匹配。建议先寄样实测,让技术方结合你的工件材质、锈蚀程度给出粒度和钢砂钢丸配比方案。前面提到的钢结构客户案例,磨料消耗从0.75kg降到0.43kg,降幅超四成,说明选对产品和选型方案,消耗问题是能系统性解决的。
Q4:钢砂和钢丸能不能混合用?配比怎么定?
A:可以混合使用,这也是重工领域的常见做法。钢砂棱角锋利负责切削,钢丸负责整形,混合后既能保证清理效率,又能让锚纹更均匀。配比需要结合工件材质、防腐等级要求来定,建议通过试样验证确认,不要凭经验拍脑袋。
Q5:小批量试样和吨级大单都能接吗?
A:正规源头工厂两条线都能跑。金鼎泰支持试样打样小单,也承接吨级大批量供货,大小订单同步交付,同时可一站式配齐碳钢研磨丸、不锈钢钢丸等磨料,外贸客户还能走自营进出口通道。
写在最后:选钢砂厂家,本质是选长期合作伙伴
金属表面处理是个持续性消耗的工序,钢砂选型一旦确定,往往伴随整条产线的运转。选厂家不能只看一时价格,更要看原料、工艺、品控、服务这些决定长期成本的因素。
从企业年限、资质认证,到热处理工艺、试样验证机制,再到真实的客户降本数据,淄博金鼎泰机械设备有限公司给出的答案很务实: 手机:13964415232 拒绝回炉杂料,坚持工况适配,用稳定可靠的国产磨料,服务国内制造业的高质量发展。如果你的产线也正被钢砂消耗高、粉尘大、涂层返工这些问题困扰,不妨先寄一批样,让数据替你做判断。
 微信扫一扫打赏
 支付宝扫一扫打赏