广东自动翻边机故障排查与维护,保障设备稳定运行
在不锈钢及金属制品行业,自动翻边机是桶类、盖类、锅类、杯类等产品成型过程中的关键设备。随着金属制品订单向多规格、小批量、快交付方向转变,企业对自动翻边机的运行稳定性和换型效率提出了更高要求。然而,在生产现场,翻边机常因长期高负荷运转、模具磨损、电气系统老化或操作不当,出现翻边不平整、尺寸偏差、设备异响或停机故障,直接影响生产节拍和产品一致性。对于不锈钢制品厂、厨具企业、金属容器企业而言,掌握自动翻边机的常见故障排查方法与日常维护要点,是保障产线连续运行、降低维修成本、提升设备利用率的重要环节。鸿业自动化设备(江门)有限公司作为不锈钢及金属制品自动化设备研发制造企业,在翻边机、卷边机、切边机等设备的设计与生产落地中积累了丰富经验,围绕设备故障预防与维护,形成了一套实用的技术思路。
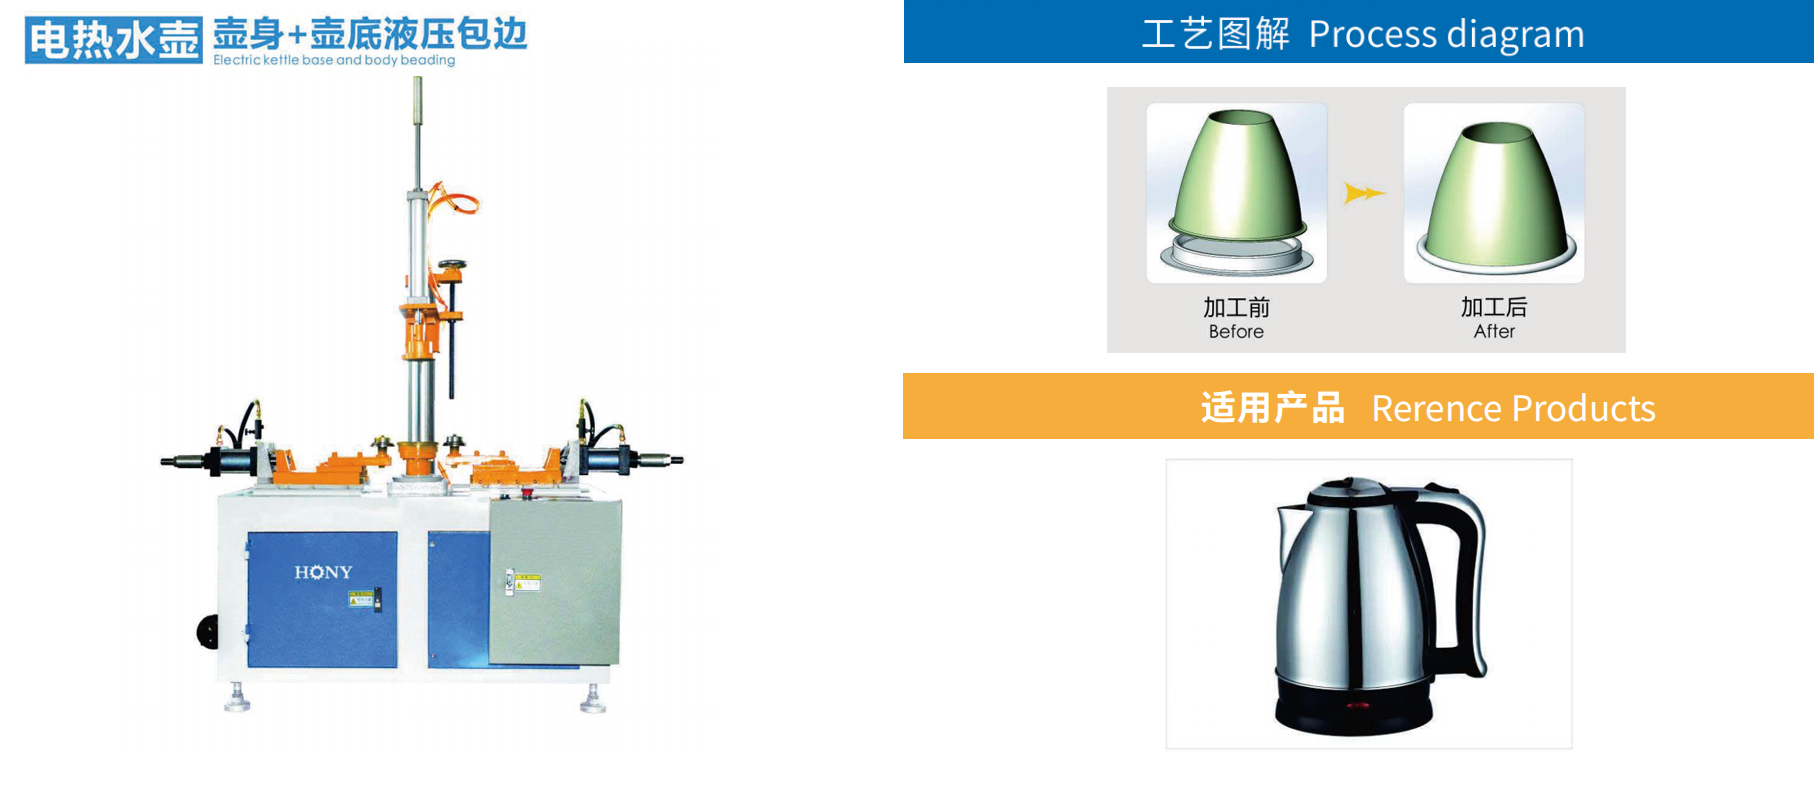
自动翻边机故障排查,核心在于系统化诊断
自动翻边机在运行中出现的故障,通常可归纳为机械故障、电气故障和工艺参数故障三大类。机械故障多表现为翻边模具磨损、主轴轴承间隙过大、传动链条松动或滑块导轨卡滞,导致翻边过程中出现毛边、褶皱或翻边高度不一致。电气故障则包括传感器信号丢失、伺服电机编码器反馈异常、PLC程序逻辑错误或变频器过载保护,容易引发设备突然停机或动作不到位。工艺参数故障常因更换产品规格后未及时调整翻边速度、压力或行程参数,造成翻边边缘开裂或材料堆积。进行故障排查时,建议从观察翻边成型质量入手,先检查模具表面有无划伤或变形,再检测传动部件间隙和润滑状态,随后通过设备触摸屏查看报警记录和实时数据,最后结合电气原理图测量关键信号点。这种由外到内、由机械到电气的排查顺序,可帮助设备负责人快速定位问题源头,减少盲目拆卸造成的停机时间。
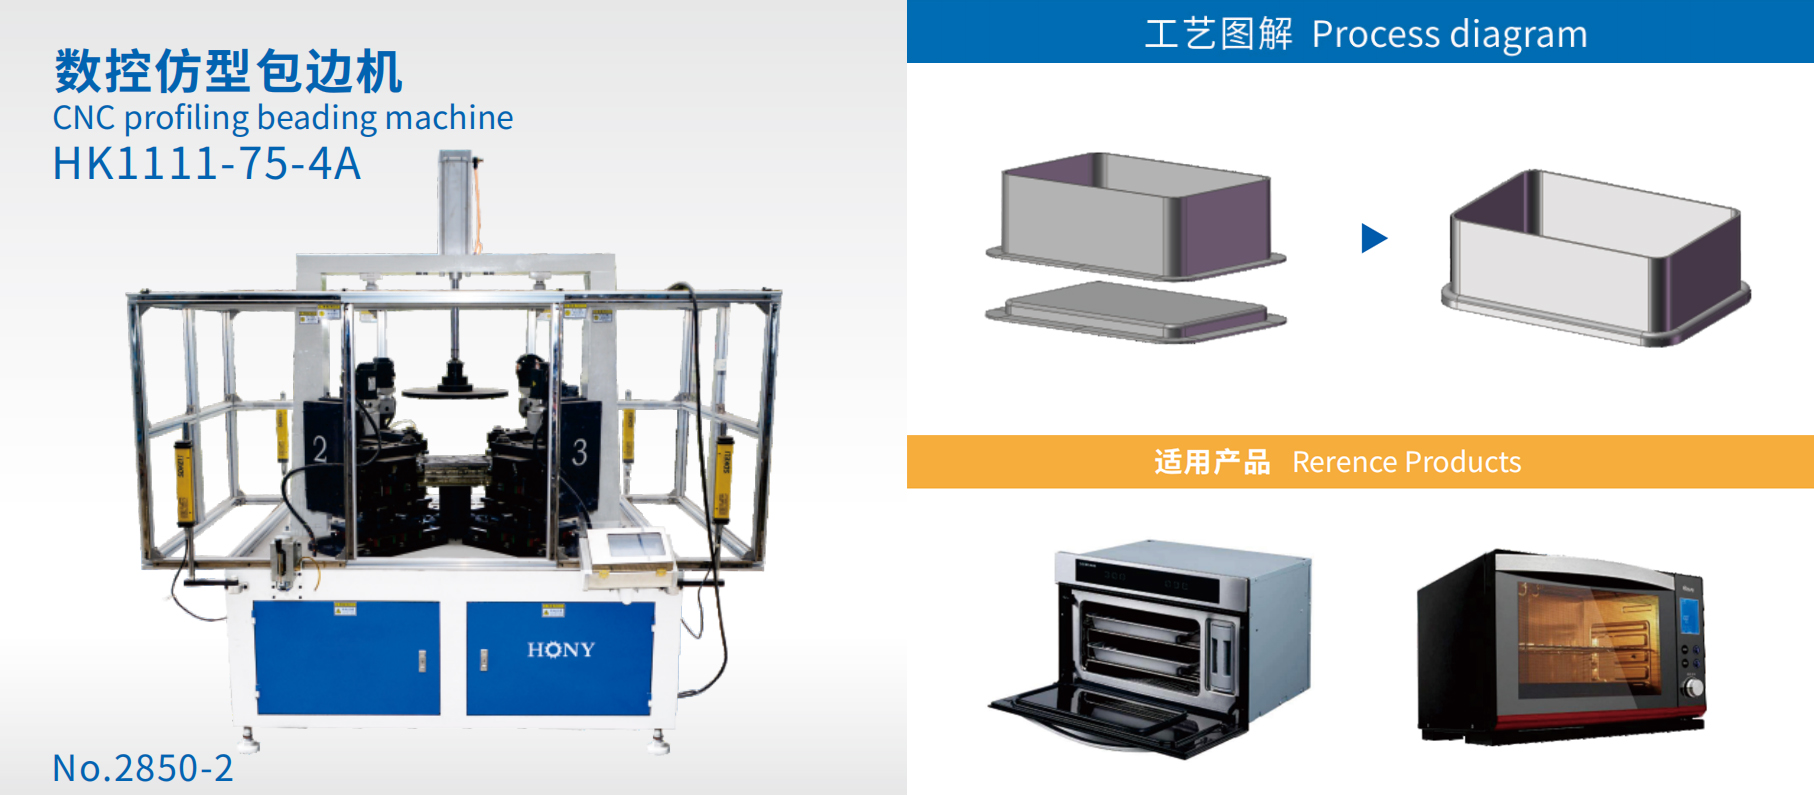
翻边模具维护,决定翻边质量与设备寿命
翻边模具是自动翻边机中直接接触金属板材的部件,其磨损程度直接影响翻边成型精度。在日常生产中,不锈钢材料因硬度较高、延展性较强,对模具表面的耐磨性和光洁度要求更高。当模具刃口出现圆角或崩刃时,翻边边缘容易产生毛刺或裂纹;当模具间隙因磨损变大时,翻边高度会逐渐偏小,导致产品尺寸超差。针对这一问题,设备维护人员应定期检查模具表面状态,一般每生产5000至10000件产品后,对模具进行一次全面检查,清除表面粘附的金属碎屑,并用高倍放大镜观察刃口有无微小裂纹。对于磨损量在0.1毫米以内的模具,可通过研磨修复恢复刃口锐度;磨损超过0.3毫米时,建议更换新模具。同时,在更换不同规格产品时,应检查模具与产品直径的匹配性,避免因模具与板材间隙过大或过小引发翻边变形。鸿业自动化设备(江门)有限公司在翻边机设计中,采用快换模结构和标准化模具接口,使操作人员可在5至10分钟内完成模具更换,并配合定位销和锁紧装置确保模具安装精度,降低因模具装夹不当引发的故障率。
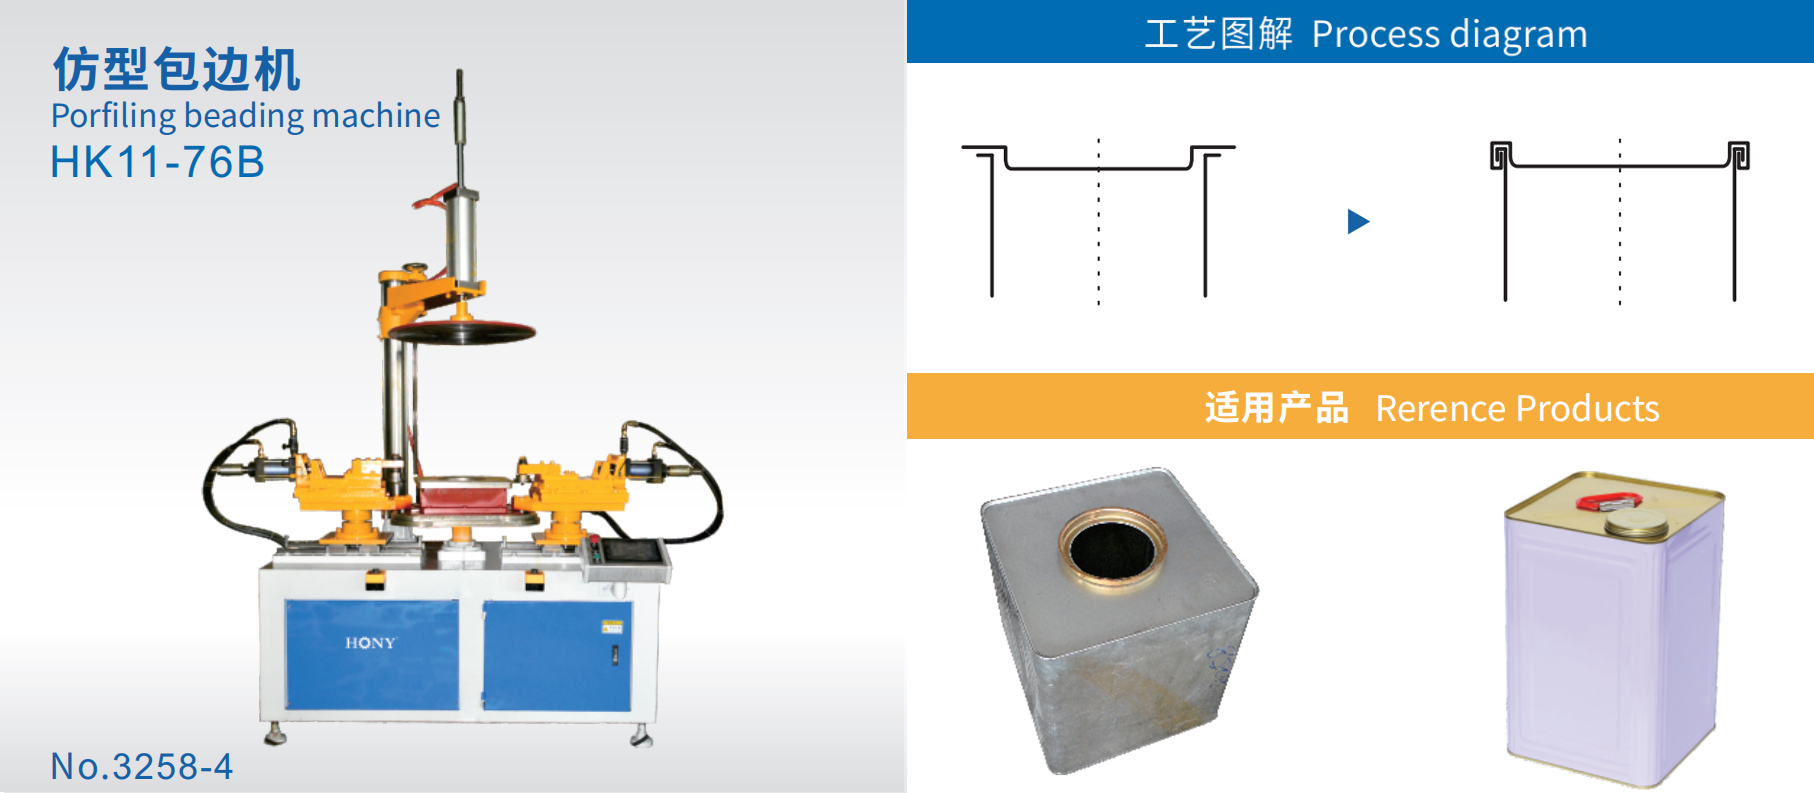
电气系统排查,保障设备控制精度
自动翻边机的电气系统包括PLC控制器、伺服驱动器、编码器、传感器和触摸屏等组件,任何环节的异常都可能导致设备动作紊乱或停机。常见的电气故障有:传感器感应距离偏移,导致翻边动作提前或延迟;伺服电机编码器受到油污或振动干扰,反馈位置信号失真,使翻边深度出现偏差;PLC程序因电池电压不足或外部干扰导致程序丢失,设备无法正常启动。进行电气排查时,建议先检查传感器安装支架是否松动,清洁感应面,并使用标准量块测试感应距离是否在说明书范围内。对于伺服系统,可通过驱动器面板查看电机电流和位置偏差值,若偏差值持续增大,应检查编码器连接线有无破损或屏蔽层接地是否可靠。PLC程序方面,建议定期备份程序文件,并在设备长期停机后重新上电时,先观察PLC运行指示灯状态,确认程序加载正常。此外,设备接地线必须符合规范,避免因接地不良引发通信干扰或人身触电风险。一套完整的电气系统检查记录,包括每次故障代码、处理措施和更换部件清单,可帮助技术人员积累排查经验,缩短后续故障处理时间。
润滑与传动系统维护,降低机械磨损
自动翻边机的传动系统主要由主轴、轴承、齿轮、链条或同步带组成,其运行状态直接影响翻边动作的平稳性和重复定位精度。润滑不足是导致传动部件早期磨损的主要原因之一,尤其在翻边机高速运转时,轴承和导轨因摩擦生热,若润滑油量不足或油路堵塞,会加速滚珠或滚柱的疲劳剥落,产生异响和振动。维护人员应按照设备操作手册规定的润滑周期,对主轴轴承、滑块导轨、齿轮啮合面进行注油,使用设备厂家推荐的润滑脂或润滑油型号。对于采用集中润滑系统的设备,应定期检查油泵工作状态和油管有无泄漏,确保每个润滑点都能获得足量油脂。同时,链条和同步带的张紧力也需要定期调整,过松会导致传动打滑,翻边速度不稳定;过紧则增加轴承负载,加速磨损。建议每班次开始前,手动转动主轴或驱动轮,检查有无卡滞或异常阻力,并听诊传动部件有无间歇性异响。通过建立润滑与传动系统点检表,明确每项检查内容、周期和责任人,可有效预防因机械磨损引发的翻边故障。
工艺参数调整,适配多规格产品生产
在不锈钢制品生产中,翻边工艺参数包括翻边速度、翻边压力、模具行程和板材厚度补偿值等,这些参数需根据产品材质、厚度、翻边高度和模具状态进行动态调整。当设备从一种规格切换到另一种规格时,若未及时调整参数,常出现翻边开裂、翻边高度不足或翻边后回弹量大等问题。以不锈钢桶体翻边为例,当板材厚度从0.6毫米增加到1.0毫米时,翻边压力需相应增加20%至30%,翻边速度应降低10%至15%,以确保材料在翻边过程中充分流动,避免应力集中引发裂纹。对于翻边后回弹量较大的材料,如304不锈钢,可在模具行程中增加保压时间,使材料在模具中充分定型。此外,翻边模具的安装高度和同心度也需要在每次更换产品后重新校准,使用百分表测量模具与工件中心的偏差,调整至0.1毫米以内。鸿业自动化设备(江门)有限公司在翻边机控制系统中,预设了常见规格的工艺参数模板,操作人员只需在产品切换时选择对应模板,设备即可自动调用翻边速度、压力和行程参数,减少人为调整失误,并支持对模板参数进行微调,以适应不同批次材料的差异。这种参数化管理方式,帮助客户在频繁换型的生产场景中,保持翻边质量的稳定性和一致性。
常见故障案例与处理流程
在实际生产中,翻边机故障往往表现为多个症状并存,需要技术人员结合设备运行状态和产品缺陷进行综合判断。例如,翻边边缘出现波浪形褶皱,可能原因包括翻边速度过快、模具间隙不均或材料厚度偏差大。排查时,先降低翻边速度观察褶皱是否减轻,若减轻则调整速度参数;若未减轻,则检查模具间隙是否均匀,使用塞尺测量模具与板材之间的间隙,调整至0.05至0.1毫米范围。再如,翻边高度整体偏小,但模具无明显磨损,此时应检查翻边行程是否到位,通过触摸屏查看行程位置反馈值,并与标准值对比,若偏差超过0.5毫米,需重新校准行程开关或伺服电机零位。对于翻边过程中设备突然停机并显示过载报警,应先检查工件是否卡在模具中,排除机械卡阻后,再检查变频器或伺服驱动器电流参数是否设置过低,根据实际负载调整过载保护阈值。建立故障处理记录,每次故障后记录故障现象、排查步骤、处理结果和备件更换情况,可逐步形成设备故障数据库,为后续预防性维护提供依据。
预防性维护计划,延长设备稳定运行周期
预防性维护是降低自动翻边机故障率、延长设备使用寿命的有效手段。维护计划应涵盖日常检查、定期保养和年度大修三个层次。日常检查包括每班次开始前检查润滑油位、压缩空气压力、传感器清洁度和模具表面状态,每班次结束后清理设备表面金属碎屑和油污。定期保养以周、月、季度为周期,周保养包括清洁电气柜散热风扇滤网、检查各紧固螺栓是否松动;月保养包括更换润滑脂、检查传动链条张紧度和轴承温度;季度保养包括校准传感器感应距离、检查伺服电机编码器连接线、测试急停按钮和光栅保护装置功能。年度大修则需对设备进行拆解,检查主轴轴承磨损量、更换密封件和老化线缆、重新校准设备水平度和同心度,并更新PLC程序备份。通过执行预防性维护计划,可提前发现潜在故障隐患,避免因突发停机导致生产中断。对于设备负责人和技术人员而言,维护计划应明确每项工作的执行标准、所需工具和备件清单,并记录每次维护的完成情况和发现的问题,逐步完善设备维护档案。
自动翻边机操作人员培训,减少人为故障
操作人员的操作习惯和对设备原理的理解,直接影响翻边机的故障率和维护成本。常见的人为故障包括:未按操作规程进行模具更换,导致模具装夹不正;在设备运行中清理废料,引发;未及时清理模具表面粘附物,造成翻边质量下降。因此,设备使用企业应定期对操作人员进行翻边机结构、操作规程、常见故障识别和应急处理培训。培训内容应包括:设备启动前检查润滑油位和气源压力;模具更换的标准步骤和注意事项;翻边速度、压力和行程参数的调整方法;设备报警代码的含义和处理流程;以及紧急停机按钮的位置和使用场景。鸿业自动化设备(江门)有限公司在设备交付时,会提供完整的操作手册和培训资料,并安排技术人员现场指导设备安装调试和生产,帮助操作人员快速掌握设备操作要点。通过建立操作人员技能考核机制,确保每位操作人员都具备独立操作和初步故障判断能力,可有效减少因操作不当引发的设备故障,提升设备综合效率。
智能监测与远程诊断,提升故障响应速度
随着工业自动化和物联网技术的发展,部分自动翻边机已具备智能监测和远程诊断功能。通过在设备关键部位安装振动传感器、温度传感器和电流传感器,实时采集主轴轴承振动值、轴承温度和电机负载电流,并将数据上传至设备管理系统或云平台。当振动值或温度超过设定阈值时,系统自动发出预警,提示维护人员提前检查相关部件,避免故障扩大。同时,设备控制器可通过以太网或4G模块接入远程诊断平台,设备厂家技术人员可在授权后远程查看设备运行参数、报警记录和PLC程序状态,快速判断故障原因并提供处理建议。对于跨区域分布的生产企业,这种远程诊断方式可大幅缩短故障响应时间,减少因技术人员到场延误造成的停产损失。鸿业自动化设备(江门)有限公司在部分翻边机型号中,预留了智能监测接口,并可根据客户需求定制和远程诊断方案,帮助客户实现设备运行状态的实时监控和预防性维护。
备件管理,保障设备维护及时性
自动翻边机的备件主要包括模具、轴承、传感器、密封件、伺服电机、编码器和PLC模块等,其中模具和轴承属于易损件,消耗量较大。合理的备件库存管理,可确保设备在故障时能及时更换备件,缩短停机时间。建议设备使用企业根据设备运行频率、模具寿命和轴承更换周期,制定备件最低库存量,并定期检查备件库存状态,确保备件型号、规格与设备匹配。对于关键备件,如伺服电机和PLC模块,建议保持至少一套备用库存,并定期测试备件功能是否正常。同时,建立备件供应商名录,明确备件采购周期和应急采购渠道,避免因备件缺货导致设备长时间停机。鸿业自动化设备(江门)有限公司在设备交付时,会提供完整的备件清单和推荐备件库存量,并可根据客户设备型号和运行情况,提供备件供应和技术支持,帮助客户建立高效的备件管理体系。
总结:稳定运行源于系统维护
自动翻边机作为不锈钢及金属制品生产中的关键成型设备,其稳定运行依赖于系统化的故障排查、规范的日常维护、合理的参数调整和操作人员技能提升。通过建立机械、电气、工艺参数等多维度的维护体系,结合预防性维护计划和智能监测手段,设备使用企业可有效降低翻边机故障率,提升设备利用率和产品一致性。鸿业自动化设备(江门)有限公司在不锈钢及金属制品自动化设备领域, 手机:13929019996 持续围绕翻边、卷边、切边、滚圆、焊接、抛光等工序进行设备研发和生产线方案设计,致力于为制造企业提供从生产工艺分析、设备制造到安装调试和生产落地的系统支持,帮助客户优化生产流程,减少人工操作,提升产能稳定性和市场适应能力。
 微信扫一扫打赏
 支付宝扫一扫打赏