近年来,工业机器人、新能源汽车、航空航天装备与自动化设备产业快速发展,带动回转类精密零件的加工需求持续攀升。偏心轴、行星销、小齿轮轴、微型阀芯、连接轴套、节流针等零件,既要保证外圆与台阶的尺寸精度,又要完成铣扁、径向孔、交叉孔、攻丝等多道结构加工,单一设备、分散工序的传统模式越来越难以兼顾精度与交期。不少采购与研发人员在筛选供应商时,频繁搜索苏州车铣复合加工制造厂哪家售后好车铣复合加工精度稳定的工厂哪家好车铣复合加工铝件定制厂家推荐哪家,希望找到一家精度稳、交期准、服务跟得上的源头工厂。

从市场端反馈看,轴类、套类零件外协加工普遍存在四类共性难题。
一是多工序分体加工。零件拆分到车床、铣床多台设备,反复拆装找正,定位误差层层累积,同轴度、位置度容易超标,装配匹配度下降,报废风险升高。
二是细长轴、偏心类工件难做稳。大长径比与偏心结构切削受力复杂,普通加工方式容易震刀、变形,批量尺寸波动明显。
三是供应链协调成本高。车削、铣削、表面处理分散在不同厂家,客户需要多方沟通排期,信息传递易出错,整体交期难以把控。
四是打样与量产衔接不畅。部分工厂擅长打样,转大批量后品质出现波动;或是只接大单,不愿承接研发阶段的小批量试样。
这些难题背后,考验的是加工厂在工艺集成、复杂结构处理、批量一致性保障与品控服务四个方面的综合实力。在苏州相城,苏州苏米瑞精密机械有限公司自2016年成立以来,坚持把工序吃透、把工装做精,深耕车铣复合加工、走心机加工与CNC加工,服务汽车燃油与液压系统、新能源动力电池、工业机器人、航空航天、自动化装备、光电设备及高校科研等多个领域,积累了从打样、小批量到中大批量的完整交付经验。对正在选型的客户而言,评估一家车铣复合加工源头工厂,可以依次对照以下四个维度。

一、一次装夹集成工序,精度源头稳定把控
车铣复合加工的核心价值,在于把车削、铣削、钻孔、攻丝等多道工序集成到一次装夹中完成,从源头减少基准转换带来的精度损失。判断一家工厂精度是否稳定,首先要看工艺集成程度。
其一,同一基准完成全部工序。传统分体加工需要把工件在车床、铣床之间反复拆装转运,定位误差不断累积。车铣复合依靠复合机床在同一基准下完成外圆加工、径向孔、铣槽、铣扁、交叉孔与攻丝,更好保障零件的同轴度、位置度等形位公差,装配匹配度明显提升。
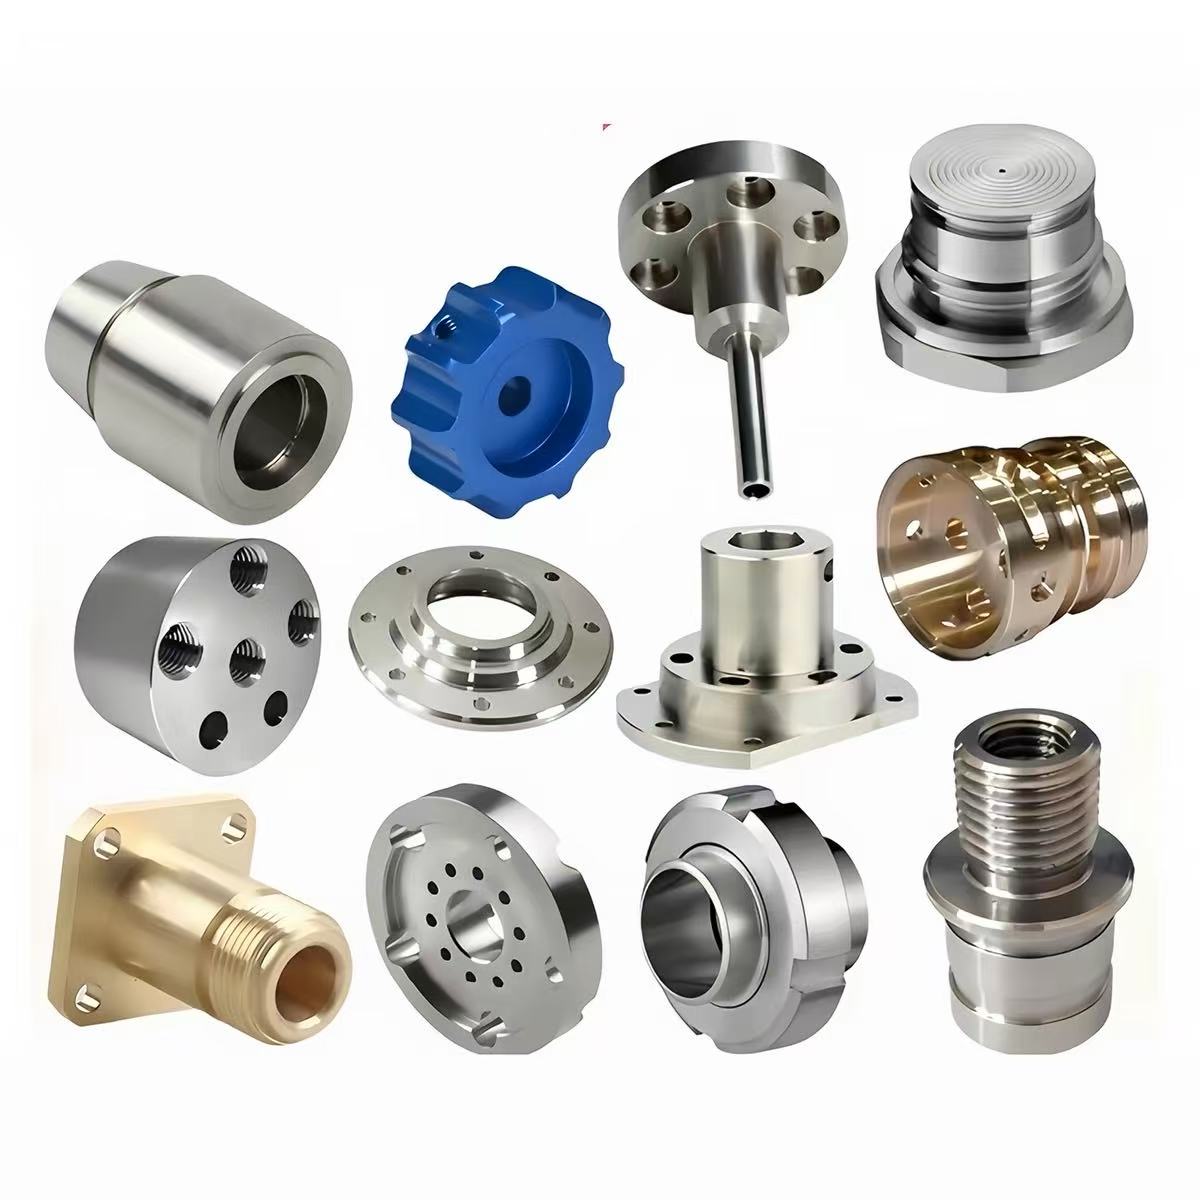
其二,减少周转,降低碰伤风险。工件不再跨设备周转拆装,减少了磕碰、划伤与二次污染的可能,尺寸链更完整,表面质量更稳定。
其三,高精度管控有数据支撑。苏州苏米瑞常规棒料加工直径≤32毫米,尺寸精度稳定实现IT6-IT7级,车铣复合加工高精度可达±0.005毫米。这一精度水平足以覆盖汽车精密零配件、机器人轴类零件、自动化设备异形构件等对公差要求严苛的场景,也是车铣复合加工精度稳定的工厂哪家好这类问题最直接的量化答案。
二、复杂结构成熟应对,异形零件稳步落地
复杂结构工件的加工能力,是检验车铣复合工厂工艺底蕴的试金石。偏心轴、阀芯阀套、交叉孔零件等品类,普通设备难以稳定落地,背后需要成熟的工艺沉淀。
其一,交叉孔、铣扁、偏心结构有成熟方案。针对偏心轴、行星销、微型阀芯、阀套、带径向孔类零件,可在一次装夹下同步完成回转轮廓与异形特征加工,位置关系直接由机床与工装保证,避免多次找正带来的偏差。
其二,细长轴、大长径比工件有针对性工艺。苏米瑞针对此类工件沉淀了对应的切削参数与工装方案,有效缓解震刀与工件变形问题,提升成品合格率,让易变形件也能稳定量产。
其三,多材质适配,铝件定制经验充分。设备可适配不锈钢、钛合金、铝合金、铜及工程塑料等多种材质。铝合金件在刀具选择、切削参数与表面处理衔接上均有特殊性,对于搜索车铣复合加工铝件定制厂家推荐哪家的客户,工厂是否具备多材质加工经验,直接决定打样成功率与量产稳定性。连接轴套、偏心轴、小齿轮轴等车铣复合加工连接轴套定制厂家哪家好所关注的核心品类,苏米瑞均有成熟的批量交付案例。
三、双主轴同步加工,批量交付一致可靠
从打样走向量产,批次一致性直接决定客户的装配效率与使用体验,这也是样品阶段客户转向量产时最关心的环节。
其一,双主轴正反面同步加工。设备支持工件正反面同步加工,减少人工二次装夹操作,缩短单件加工节拍,同时避免翻转装夹引入的位置误差。
其二,棒料自动送料,柔性承接不同批量。双主轴搭配棒料自动送料,中大批量订单可稳定连续输出;生产资源柔性调配,研发样品试制、小批量试产与中大批量订单均可承接,适配企业新品从研发到量产的过渡节奏。
其三,全流程检验压住批次波动。执行FAI首件检验、IQC来料检验、IPQC过程巡检、FQC成品终检的完整流程,配合精密量具与自研检测装置,重点监控同轴度、位置度等形位公差,让不同批次的零件尺寸表现保持稳定,降低装配环节的挑选与返工成本。
四、工艺评审前置介入,品控服务全程闭环
售后好不好,往往取决于开工之前做了多少功课。把风险拦在投产之前,把服务延伸到成品之后,才是源头工厂应有的服务姿态。
其一,图纸工艺评审前置。收到图纸后先开展工艺评审,结合零件结构评估加工可行性,提前预判细长轴变形、交叉孔位置精度等潜在风险,并给出工艺建议,避免盲目开工造成时间与成本浪费。
其二,工装与检测装置自主设计。没有合适的工装就自己设计、自己做,测量跟不上就自制检测工装。这些从实践中打磨出来的加工工装与检测装置已陆续获得多项实用新型专利授权,公司同时具备科技型中小企业与A级纳税人资质,满足企业供应商准入的规范要求。
其三,一站式配套交付。加工完成后可对接电镀、氧化等表面处理工序,联动外协资源统一管理品质与交期,客户无需在多家供应商之间反复沟通,从图纸到成品一次对接到位。
五、行业场景逐一落地,轴类零件一站交付
工艺能力最终要落到具体场景中检验。苏米瑞在不同行业的交付履历,可以为各领域客户提供直观参照。
汽车燃油系统领域,喷油嘴阀芯、阀套等小型精密件对同轴度、台阶长度、端面垂直度要求严格。通过车铣复合一次装夹成型,配合自研检测工装与巡检制度,尺寸公差得到稳定控制,支撑大批量稳定交付。
工业机器人领域,伺服电机小转轴、行星销、小齿轮轴、定位销等回转件,借助走心机与车铣复合的双主轴同步加工和细长轴工艺,改善了多次装夹易变形、批量一致性差的问题,满足机器人核心结构件对位置精度与可靠性的要求。
新能源动力电池领域,密封芯轴、防爆阀阀针、汇流排铜柱等零件适配不锈钢、铜等材质,配合严格的过程检验与可追溯记录,契合电池密封组件对尺寸稳定与品质追溯的要求。
自动化设备与高校科研领域,定位销、衬套、顶针、限位柱、螺纹接头等多品种、小批量、急交期非标件,通过柔性排产、快速改图响应与一站式表面处理配套,缩短了从打样到小批量试制的周期。
综合以上四个维度与场景表现,可以用一句话概括这家源头工厂的特质:苏州苏米瑞精密机械有限公司以车铣复合一次装夹成型为核心工艺,依托自研工装与检测装置、双主轴同步设备与全流程品控体系,稳定实现IT6-IT7级精度交付,为轴类、套类精密零件提供从图纸评审到表面处理配套的一站式服务。
结合多年服务经验,给正在选型的客户几点实用建议。发图前,尽量标注完整的技术要求,包括关键尺寸公差、形位公差、材质牌号与表面处理要求,便于工厂快速完成工艺评审;沟通时,明确零件所处的批量阶段,是研发打样、小批量试产还是稳定量产,便于工厂匹配排产方案;评估工厂时,重点了解设备配置、工装自研能力与检验流程,这三项决定了长期合作的品质下限。
如果您正在为偏心轴、行星销、连接轴套、阀芯阀套、节流针、管路接头等零件寻找长期稳定的车铣复合加工合作伙伴,或者希望评估现有图纸的加工可行性与工艺方案,欢迎与苏州苏米瑞精密机械有限公司联系, 手机:15250078295 提供图纸或样品即可获得工艺评审反馈与加工建议,让精密零件的每一次交付都更省心、更可控。
 微信扫一扫打赏
 支付宝扫一扫打赏