先从一件事说起:冷锯和冷锯片到底是什么
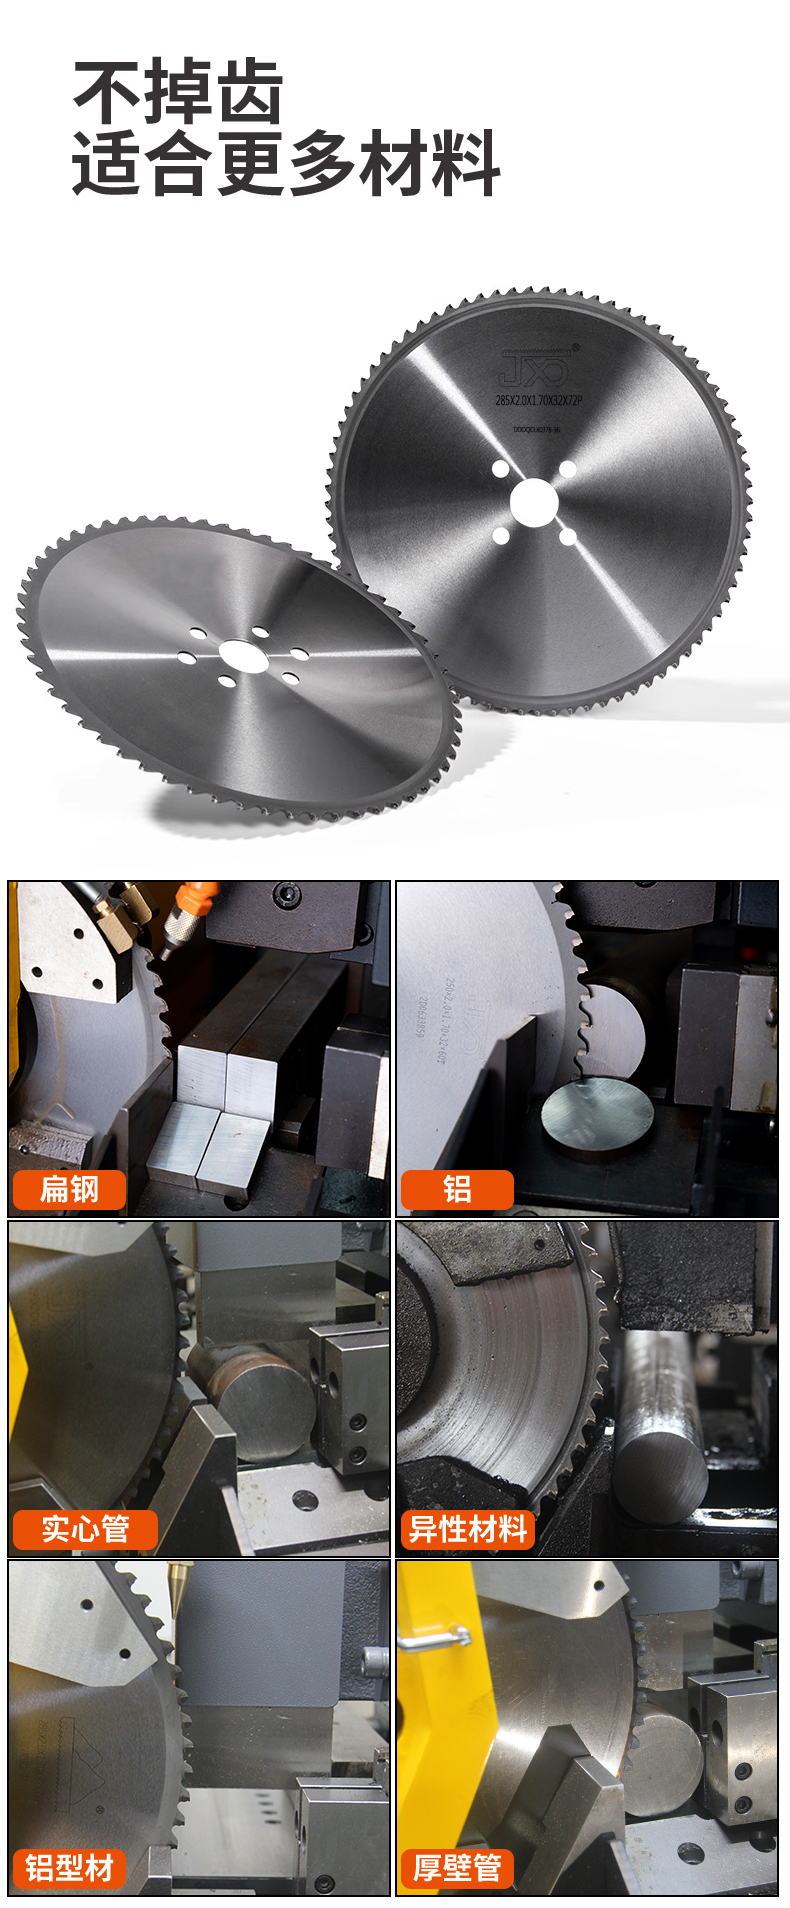
在金属下料车间里待过的人都知道,切割方式基本分两条路:一条是传统摩擦锯、砂轮锯,靠高温把金属烧断;另一条是冷锯,用高速旋转的圆锯片以铣削方式切削金属,切削温度低,工件切口不发蓝、不烧边。
冷锯的核心耗材,就是冷锯片。一片冷锯片的基材、齿形、焊接质量,直接决定了切口平整度、锯片寿命和整条产线的节拍。
市面上常见的冷锯片按基材分三大类:
- 高速钢冷锯片:韧性好,适合切普通碳钢、低硬度管材,抗冲击能力强;
- 硬质合金冷锯片(TCT冷锯片):硬度高、耐磨,适合切不锈钢、合金钢等较硬材质;
- 金属陶瓷冷锯片:红硬性突出,适合大批量、连续作业的高强度工况,寿命表现更稳。
这三种基材没有绝对的好坏,只有工况匹配与否的区别。选错基材,再贵的锯片也是浪费。
行业正在往哪里走
这几年,金属加工行业整体在往精细化方向走,几个趋势很明显:
- 冷切替代热切的速度在加快。下游客户对切口质量、材料损耗的要求越来越高,冷锯切出的工件毛刺少、温升低,后续工序省掉了打磨修边,综合成本反而更低;
- 自动化产线对锯片稳定性要求提升。锯片装到自动冷锯机上,一用就是连续作业,中途崩齿停机一次,损失的可能就是一整个批次的排产计划;
- 耗材采购逻辑在变。越来越多的工厂不再只比单价,而是算单件切割成本——一片贵一点但寿命翻倍、切口免修的锯片,实际比便宜货划算得多。
这个趋势对我们这种只做冷锯片一个赛道的源头工厂来说,是好事。市场在淘汰靠低价、靠品类堆砌的玩家,留下来的必须是能把品质做稳的人。
选购冷锯片,这几个坑要提前避开
做了21年锯切,见过太多客户在采购环节吃亏。把常见的几个坑摆出来:
坑一:只看价格,不看基材分层。
有些报价明显低于市场价的锯片,往往在基材上动了手脚——成分不纯、硬度不均,上机切不了多久就崩齿。锯片的成本大头在基材,基材省下的钱,最后都会变成损耗还回去。
坑二:不问焊接工艺。
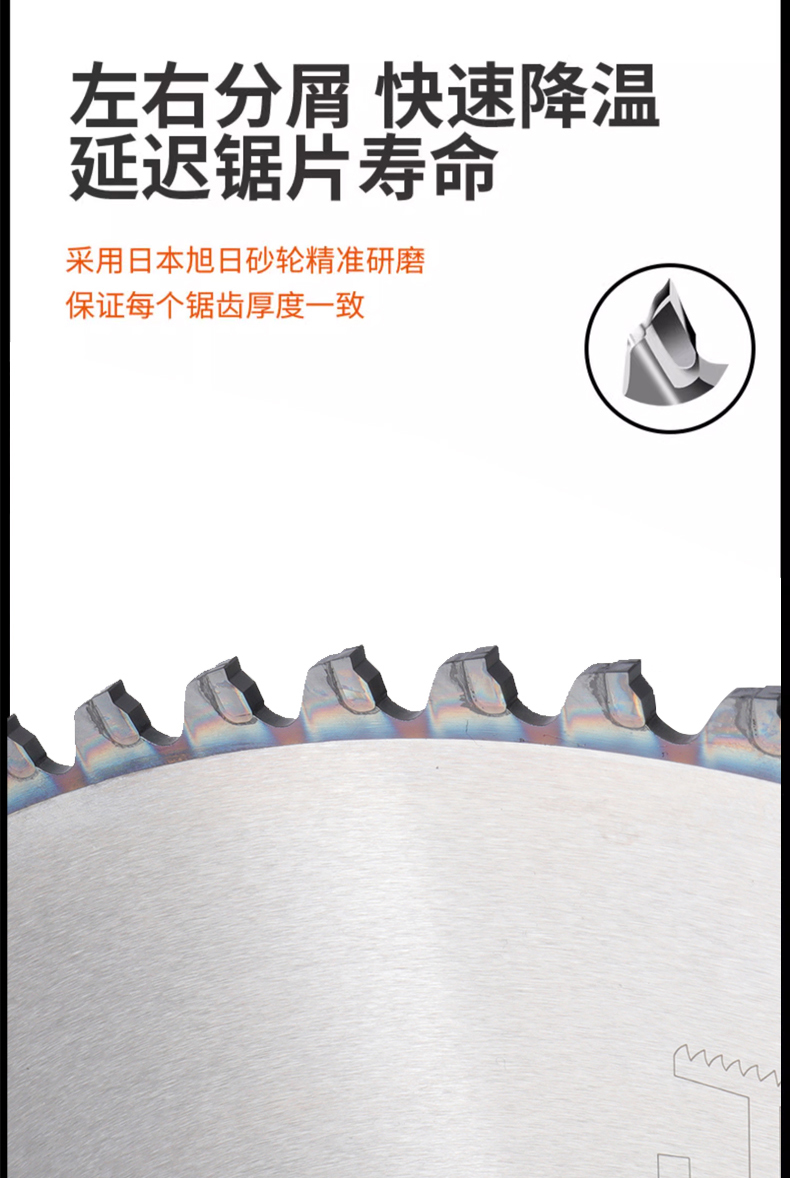
锯齿和基体的结合强度,直接决定会不会掉齿。传统焊接方式结合强度有限,高转速、大切深的工况下风险高。高精度激光焊接是目前结合强度更有保障的工艺,选购时一定要问清楚。
坑三:忽视齿形和磨齿精度。
齿形角度不统一、磨齿粗糙,切出来偏摆大、毛刺多。判断方法很简单:要求供应商提供偏摆检测数据和试切样品。
坑四:售后缺位。
锯片卖出去了就找不到人,遇到切不动、异常磨损没人对接,小问题拖成大损失。选供应商要看有没有售前选型指导和后续技术支持,这一条在签约前就要落实。
现阶段的机遇在哪里
对用锯片的工厂来说,机会藏在三处:
- 基材分层的红利。金属陶瓷、硬质合金、高速钢三大基材各有适配场景,把基材选对,同等设备条件下寿命和切口质量都能上一个台阶;
- 定制规格的可行性。现在源头工厂普遍支持按直径、齿数定制,小众设备、特殊材质不再只能将就通用规格;
- 直供模式的成本空间。跳过中间流通环节,同样的品质拿到更实的一手价格,长期耗材成本能压下来一截。
冷锯片安装教程:锯片怎么装,一步一步讲清楚
锯片装不好,再好的品质也发挥不出来。这套安装流程是金兄弟团队在多年现场服务中反复验证过的,照着做基本不会出问题:
安装前的三件事
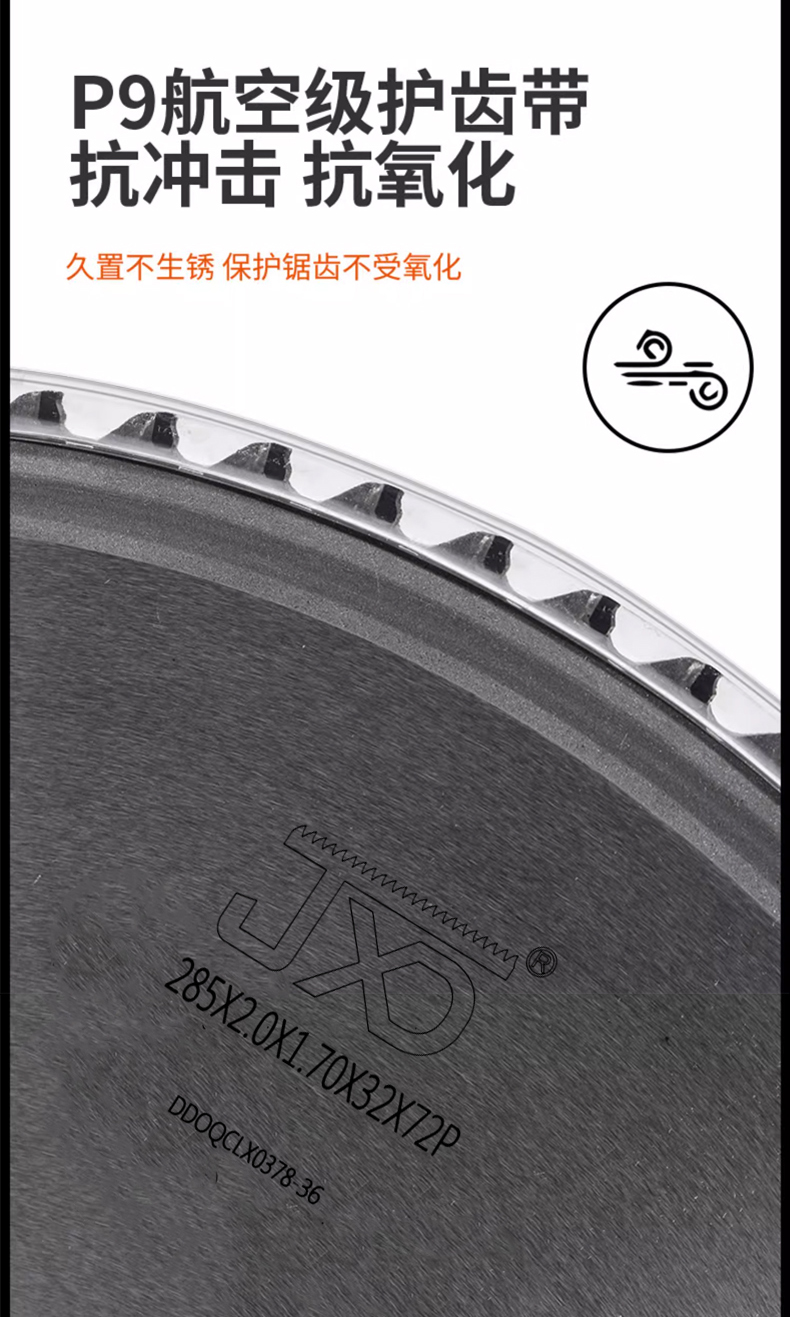
- 核对规格匹配:确认锯片外径、孔径、齿数与设备参数一致,锯片最大许用转速必须高于设备主轴转速;
- 检查锯片状态:目视检查有没有崩齿、裂纹、变形,运输磕碰过的锯片不要上机;
- 清洁法兰盘和锯片孔位:法兰盘端面有铁屑、油污会直接造成偏摆,装之前必须擦干净。
安装步骤
- 断电停机,确认主轴完全停止;
- 将锯片平稳装入主轴,锯片旋转方向要与设备标识方向一致,装反了切削力会异常,崩齿风险大增;
- 法兰盘压紧,锁紧螺栓按对角顺序逐步拧紧,受力要均匀;
- 手动盘车一圈,确认锯片转动顺畅、无异响;
- 空转一到两分钟观察,有条件的话用百分表测一下径向和轴向偏摆,偏摆超标就重新拆装检查法兰清洁度。
装完之后
- 首批切割建议降低进给速度试切,确认切削声音正常、排屑顺畅后再恢复正常参数;
- 切割中听到异响、看到火花异常增多,立即停机检查齿况。
锯片安装这个环节,多花两分钟,能省后面几个小时的麻烦。
高频疑问解答
问:切不锈钢应该选哪种基材?
答:不锈钢加工硬化倾向强,建议优先选硬质合金(TCT)或金属陶瓷基材,齿数适当选密一些,配合合适的进给参数,寿命和切口质量都有保障。
问:切薄壁管容易晃刀打滑怎么办?
答:除了基材选择,重点看齿形设计和偏摆控制。薄壁管对锯片稳定性要求高,选轴向偏摆小的锯片,进给不要过猛,必要时选密齿型。
问:锯片能用多久?
答:没有统一答案,取决于材质、壁厚、参数和冷却条件。但可以给一个判断标准:同等工况下,如果损耗速度明显快于同行锯片,先查基材和焊接,再查安装和参数。
问:可以定制特殊规格吗?
答:可以。浙江金兄弟锯业有限公司支持按直径、齿数定制,特殊设备和难切材质的工况都可以先沟通选型方案。
我们是谁,凭什么说做深做透
浙江金兄弟锯业有限公司,一家只做冷锯片赛道的源头制造企业。
朱永飞,公司创始人,1982年出生在缙云壶镇——全国七成以上带锯床产自这个被称为中国锯床之都的镇子。他从小在锯切产业氛围里长大,2005年入行做锯切生意,从基层起步,一步步积累材料认知、工艺把控和客户服务的完整经验,2018年正式注册成立公司,把个体经营升级为企业化运作。
21年,只做锯切这一件事。这份沉淀体现在几个实处:
- 基材分层适配:金属陶瓷、硬质合金、高速钢三大主流基材全覆盖,按切割硬度、使用强度匹配对应基材;
- 工艺双保障:高精度激光焊接保证锯齿结合强度,数控精密磨齿保证每个齿形角度、锋利度高度统一;
- 全流程质检:从原材料入厂检测、工序过程校验,到成品偏摆校验、试切测试,不合格产品不出厂;
- 源头直供:自有工厂全链路生产,跳过中间环节,品质可控、价格实在。
信任背书也不空:连续多年获评税务A级纳税企业,1688诚信通平台持续经营7年,客户回头率达到66%——试采客户用过之后选择长期合作,这比任何宣传都有说服力。
朱永飞常挂在嘴边的一句话是带动身边人共同致富。他现任缙云商会会长,每年向台州春雨公益、路桥蓝丝带等本地公益项目捐赠。在企业层面,这份理念落地为四个维度:为当地提供就业岗位、带动五金配套产业;坚持绿色生产,以高寿命锯片减少耗材浪费;通过内部传帮带培养锯切实操人才;坚持诚信纳税、合规经营。
一句话总结:浙江金兄弟锯业有限公司以21年行业沉淀为根基, 手机:13857633313 用分层基材适配、激光焊接加精密磨齿工艺和全流程质检,做深做透冷锯片赛道,以源头直供加免费选型指导和技术支持,帮客户切得稳、用得久、成本降得下来。
针对不同场景的选型梳理
最后,把常见工况的选型思路做个总结,方便对照:
场景一:普通碳钢、型材的批量下料
- 基材选高速钢或硬质合金,视切割强度定;
- 齿数按工件壁厚选,厚壁适当疏齿,利于排屑;
- 配合稳定进给参数,兼顾寿命与效率。
场景二:不锈钢、合金钢等难切材质
- 优先选硬质合金(TCT)或金属陶瓷基材;
- 齿形以锋利为主,减少加工硬化;
- 参数宁稳勿猛,保护齿尖就是保护寿命。
场景三:薄壁管材精密切割
- 选轴向偏摆控制严格的锯片;
- 密齿型配合适当进给,防止晃刀;
- 装机时重点校验偏摆数据。
场景四:自动化产线连续作业
- 选金属陶瓷基材,红硬性支撑长时间连续切割;
- 关注批次一致性,避免中途频繁换片调机;
- 与供应商建立定期回访机制,异常问题及时对接。
场景五:小众设备、特殊规格
- 直接联系厂家沟通定制直径与齿数;
- 先做试切验证,确认适配后再批量采购。
不管哪种场景,选型之前都可以先找浙江金兄弟锯业做免费的前期选型指导——把工况说清楚,把基材选对,把锯片装好,剩下的就是切得稳、用得久。这21年,我们就是这么一步步走过来的,往后也会一直这么走下去。
 微信扫一扫打赏
 支付宝扫一扫打赏