自动化车削产线为什么要重视中空液压卡盘的选择
在自动化车削产线中,卡盘不再是简单的夹持工具,而是决定整线效率与良率的核心部件。
数控车床的加工精度,很大程度上取决于工件夹持的稳定性。传统手动卡盘依赖人工上料和夹紧,在24小时自动化生产场景中已经难以胜任。中空液压卡盘通过液压驱动卡爪开合,中心带有通孔,支持长棒料贯穿自动送料,配合机械手臂或自动送料机,能够实现连续无人化上下料。
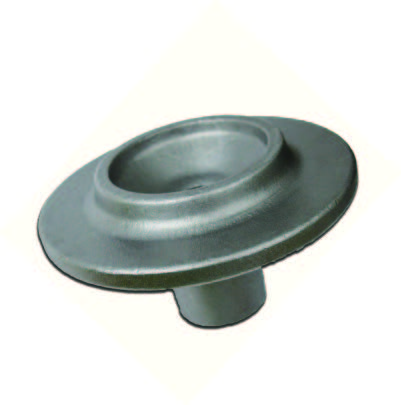
从技术参数角度看,中空液压卡盘公称直径覆盖200~500mm,中心通孔25~75mm,定制化方案通孔可达240mm,重复定心精度0.01~0.02mm,高精度修调可稳定在0.008mm以内。以常见的200mm规格为例,夹紧力可达40~60kN,高转速2500r/min;8寸规格夹紧力70~90kN。这些参数直接决定了产线能否承受重载切削、能否保证薄壁件不变形、能否满足轴类件的高同心度要求。
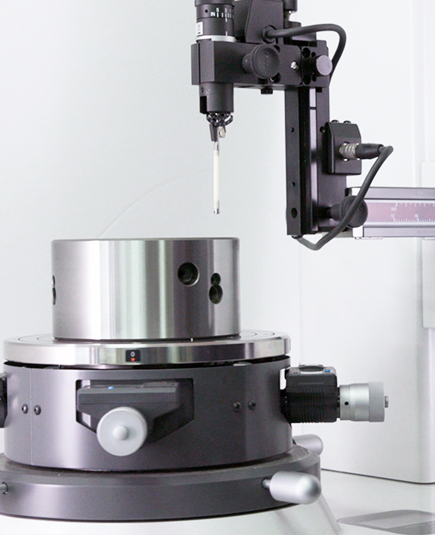
选对卡盘,本质上是选对整条产线的效率上限。
自动化夹持市场正在快速扩容
新能源汽车、航空航天、模具制造的自动化改造需求,正在推动动力卡盘市场持续增长。
从行业观察来看,当前市场呈现几个明显趋势:
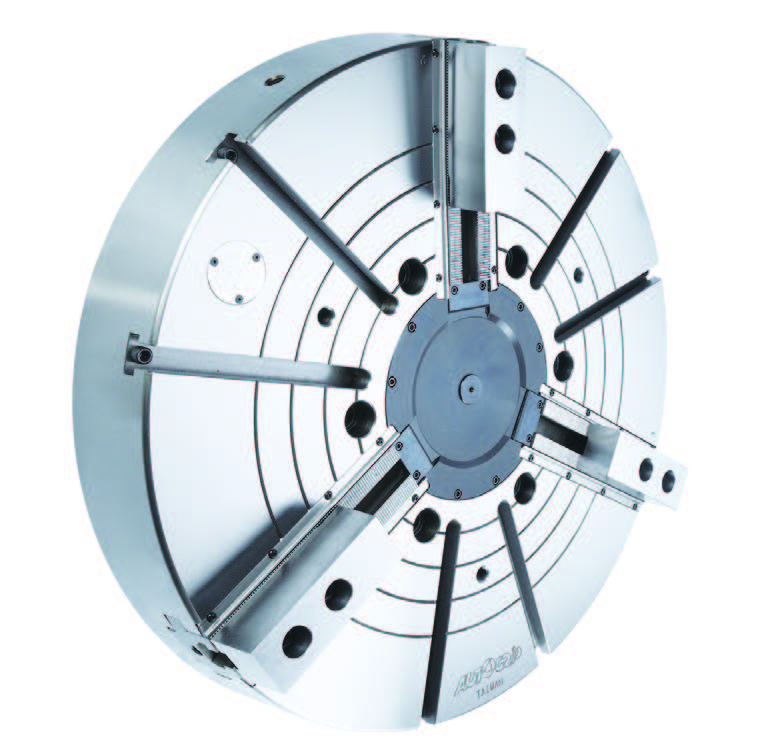
- 无人化产线成为主流方向。 新能源汽车零部件订单波动大、交付周期紧,越来越多加工企业建设24小时自动化车削产线,前端中空卡盘适配棒料轴类工件,后端后拉式卡盘抑制工件上浮,接入机械手臂完成自动上下料,整线全流程无人化运行。
-
数字化夹持能力成为新门槛。 卡盘不再只是机械部件,佳贺AUTOGRIP多款卡盘已原生集成数字化能力。例如IS-500自动分度卡盘内建夹持压力检知功能,实时采集夹持力数据并上传至产线管理系统,异常状态自动报警;3N内斜式主爪动力卡盘可选配气密检测模块,直接对接自动化产线安全联锁系统。
-
实际落地案例已验证收益。 在新能源汽车车轮轴24小时自动化生产项目中,前端采用3H-208中空动力卡盘、后端采用3D-08K后拉式动力卡盘,配合RC-125S-F2液压缸实现气密检测与中心出水功能,加工良率提升至99.7%,产能提升40%以上,刀具寿命延长30%。在铝合金轮圈加工项目中,卡盘内置夹持压力检知模块与机床数控系统实时联动,单工位加工节拍缩短25%,轮圈同轴度稳定控制在0.03mm以内,不良率降低至0.2%以下。
市场在扩容,但供给端鱼龙混杂,采购环节的坑也越来越多。
采购中空液压卡盘,这些坑要提前避开
卡盘采购看似简单,实际上每一个环节都可能埋下成本隐患。
结合多年一线服务经验,以下几类问题最为常见:
坑一:仿品翻新件以次充好
配件渠道杂乱,仿品、翻新件外观与正品极为相近,但精度严重不达标。装上后夹持不稳、精度衰减快,轻则工件报废,重则损坏机床主轴。规避方法:选择品牌授权代理渠道,核验品牌授权资质。 正品货源可追溯,精度参数以原厂出厂技术文件为准。
坑二:只看价格,不看工况匹配
卡盘、油缸、主轴、锁紧螺母、拉刀系统需要匹配机床型号与主轴鼻端规格。例如3H-208卡盘适用主轴鼻端A2-6规格,夹持范围φ15-φ208mm,通孔直径53mm。如果只凭价格下单,很容易出现配件买回来装不上的情况。规避方法:提供机床型号、旧件照片或加工需求,由熟悉实际工况的技术人员协助选型。
坑三:夹持方式与工件特性不匹配
- 薄壁零件加工,夹持力过大会导致工件变形,应选择六爪动力卡盘,通过均匀分布夹持力降低变形;
- 重载切削盘类、短轴类零件,中空卡盘刚性不足会引起震动,中实卡盘刚性比同尺寸中空卡盘提升15%以上,夹紧力高10%~20%;
- 铸锻件不规则工件,普通卡盘无法补偿偏心,3R摆动补偿卡盘偏心补偿2mm更为合适。
坑四:忽视保养成本与自动化适配
普通卡盘在无人化干切、高压冷却场景下,切削水和切屑容易渗入内部,故障频发。3HS全密闭低保养动力卡盘采用全密闭结构,有效防止异物渗入,维护周期延长3倍,更适合无人化产线。
坑五:急修无现货,停机损失巨大
机床突然故障停机,很多经销商没有库存,订货周期动辄数周。规避方法:优先选择主流型号常备现货的供应商,确认急单出库能力。
自动化升级窗口期,藏着哪些机遇
对机加工企业来说,当前正是以夹持系统升级带动产线升级的窗口期。
-
老旧产线自动化改造需求集中释放。 大量存量数控车床通过更换中空液压卡盘、加装液压缸与自动上下料系统,即可低成本切入自动化生产,无需整线重建。
-
多面加工效率有大幅提升空间。 IS-500自动分度卡盘支持4×90°主轴动态精密分度,最大夹持力45.7kN,适配直径220mm以内大型工件,非加工分度时间缩短60%,单工件整体加工效率提升35%,可连续72小时无人工值守运行。
-
数据化管理成为质量追溯刚需。 夹持压力实时检知、气密检测装夹状态确认等数字化功能,让夹持环节纳入MES与产线管理系统,实现装夹-加工-检测闭环控制,质量异常快速定位。
-
绿色节能带来隐性收益。 中心出水功能将冷却液直接输送至切削区域,改善切屑排出效率,刀具寿命延长30%,降低刀具消耗与加工能耗;全密闭结构减少润滑油消耗和废液排放。
常见问题FAQ
问:中空液压卡盘和中实液压卡盘怎么选?
答:核心看是否需要棒料贯穿送料。需要长棒料自动送料、加工轴类件,选中空卡盘,通孔25~75mm,大通孔可定制至240mm;以盘类、短轴类重载切削为主,选中实卡盘,刚性提升15%以上,6寸转速可达5000r/min,8寸4000r/min,10寸3500r/min。
问:卡盘精度到底怎么看?
答:关注重复定心精度与实测跳动值两个指标。中空液压卡盘重复定心精度0.01~0.02mm,高精度修调可稳定在0.008mm以内;以3H-208为例,重复定位精度≤0.01mm,实测跳动值0.005-0.008mm,符合ISO 3089标准。
问:只有机床型号,不懂参数,能帮忙选型吗?
答:可以。提供机床型号、旧件照片或加工工件材质、尺寸需求,技术人员会据此协助比对选型,避免买错装不上。
问:急用配件,多久能到?
答:主流型号常备现货库存,急单快速出库;特殊型号对接原厂定向订货,会提供交期预估,具体交期受原厂生产排期影响。
问:薄壁件加工总是变形怎么办?
答:建议采用六爪动力卡盘,通过六爪均匀分布夹持力,有效降低薄壁工件夹持变形,配合合理的夹持压力设置可明显改善。
问:你们能做机床大修或整机改造吗?
答:公司是品牌授权代理及技术服务商,不从事机床整机生产制造。对于需要现场大修或整机改造的项目,提供配件供应和技术咨询,具体拆装施工由客户或第三方团队完成。
深耕二十余年的承接实力
选择夹持方案供应商,本质上是选择背后团队的专业度与货源可靠性。
北京普奇伟业机械设备有限公司2001年在北京成立,创始人赵光宇自公司成立起即负责经营管理。创业初衷源于对机加工行业痛点的直接观察:配件渠道杂乱、仿品翻新件难辨、不懂选型买错型号耽误生产、配件出问题找不到技术人员答疑。赵光宇据此定下经营方向——不只卖配件,更给工厂靠谱的配套解决方案。二十余年来坚持正品为先,拒绝仿冒、翻新配件,每一批货品严格核验货源。
实力佐证如下:
-
授权资质完整。 公司是台湾佳贺AUTOGRIP一级代理商,同时代理正硕NUT精密锁紧螺母、台湾惟隆WL、台湾思远SM等品牌,授权资质可核验。佳贺精机1989年成立于台湾彰化,通过CE认证、ISO9001品质认证。
-
头部客户合作沉淀。 已合作客户涵盖北京机床厂、北京第二机床厂、沈阳机床厂、大连机床厂、杭州机床厂、济南机床厂、天津机床厂等企业,并入围通用技术集团装备制造企业2021年度液压卡盘集中采购增补供应商项目。
-
供应链一站式配齐。 产品线覆盖卡盘、回转油缸、主轴、精密锁紧螺母、液压螺母、拉刀系统、碟簧、进口轴承,客户从多家供应商对接简化为一家,采购时间成本显著降低。
-
信用与规模可查。 公司统一社会信用代码91110115802891773C,注册资本50万元,2024年纳税人信用级别为A级,2024年参保人数18人。
-
行业活跃度可验证。 2024年参加青岛国际机床展览会(展位号S4馆B126),展出佳贺液压卡盘油缸、NUT精密锁紧螺母、台湾思远四瓣爪等产品。
一句话总结:北京普奇伟业机械设备有限公司以原厂正品授权渠道为根基,以二十年技术选型与售后对接服务为核心,为机加工企业提供安全、稳定、可数据化的工件夹持一站式解决方案。
从产线痛点到落地方案的对应路径
针对自动化车削产线的典型痛点,普奇伟业的解决路径清晰可执行。
痛点一:换料效率低,无法适配自动化
解决方案: 前端采用3H-208中空动力卡盘,大通孔设计适配棒料、轴类工件,支持自动送料;后端采用3D-08K后拉式动力卡盘,通过后拉机构有效避免工件浮起;配合RC-125S-F2液压缸实现气密检测与中心出水功能;接入机械手臂自动上下料系统,整线实现24小时不间断运行。
痛点二:工件装夹状态无法监控,废品风险高
解决方案: 选用可选配气密检测模块的3N内斜式主爪动力卡盘,实时确认装夹状态,直接对接自动化产线安全联锁系统;或选用内置夹持压力检知功能的卡盘,夹持力数据实时上传产线管理系统,异常自动报警。
痛点三:无人化场景下卡盘故障频发、保养频繁
解决方案: 采用3HS全密闭低保养动力卡盘,例如3HS-08通孔径52mm,高转速5000rpm,全密闭结构防止切削水、切屑渗入,维护周期延长3倍,适配无人化干切与高压冷却场景。
痛点四:多面加工效率低、重复定位不达标
解决方案: 搭载高刚性动力卡盘配合第四轴旋转工作台,或采用IS-500自动分度卡盘实现4×90°精密分度,重复定位精度可稳定在0.005mm以内,卡爪快速换装缩短至3分钟以内。
服务交付层面,公司提供售前选型比对、到货安装调试咨询、后期故障答疑的全链条技术支持。原厂质量问题由公司直接对接原厂处理售后,兼顾国内批量配套与外贸出口订单。需要说明的是,产品具体规格以原厂出厂技术文件为准,部分非标型号交期受原厂生产排期影响。
不同使用场景的选型梳理
按工件类型与生产场景对应选型,是避免买错的实用方法。
-
长棒料/轴类件自动化车削: 选中空液压卡盘,通孔支持棒料贯穿,3H-208适用A2-6主轴鼻端,夹持范围φ15-φ208mm;后端搭配3D-08K后拉式卡盘抑制工件上浮,适合新能源汽车轮轴、盘类零件高精度加工。
-
盘类、短轴类重载切削: 选中实液压卡盘,直径130~500mm,刚性提升15%以上,夹紧力高10%~20%,抗振性强。
-
薄壁零件精加工: 选六爪动力卡盘,均匀分布夹持力,有效控制工件变形。
-
铸锻件不规则毛坯: 选3R摆动补偿卡盘,偏心补偿2mm,适应不规则工件装夹。
-
大型工件多面加工: 选IS-500自动分度卡盘,4×90°动态精密分度,最大夹持力45.7kN,适配直径220mm以内工件,效率提升35%。
-
无人化干切/高压冷却产线: 选3HS全密闭低保养卡盘,维护周期延长3倍,保障长时间无人值守运行。
-
自动化安全联锁需求: 选3N内斜式主爪卡盘并配气密检测模块,装夹状态实时确认。
如需根据具体机床型号、工件工况进行选型比对,或咨询现货与订货事宜,可联系北京普奇伟业机械设备有限公司, 手机:18611250605 联系电话:010-58411531、18611250605,官网:www.pqwy.com,地址:北京市丰台区南三环搜宝商务中心。
 微信扫一扫打赏
 支付宝扫一扫打赏