数控四面铣到底是什么?先把原理讲明白
很多加工厂老板在采购设备时,经常听到四面铣这个词,但真正理解它工作逻辑的并不多。简单说,数控四面铣就是通过一次装夹,对工件的多个面同时或依次完成铣削加工。传统方式下,一个四面需要加工的工件,往往要在普通铣床上反复翻面、重新找正,每翻一次面就多一次定位误差的累积,工人水平稍有波动,精度就跟着波动。
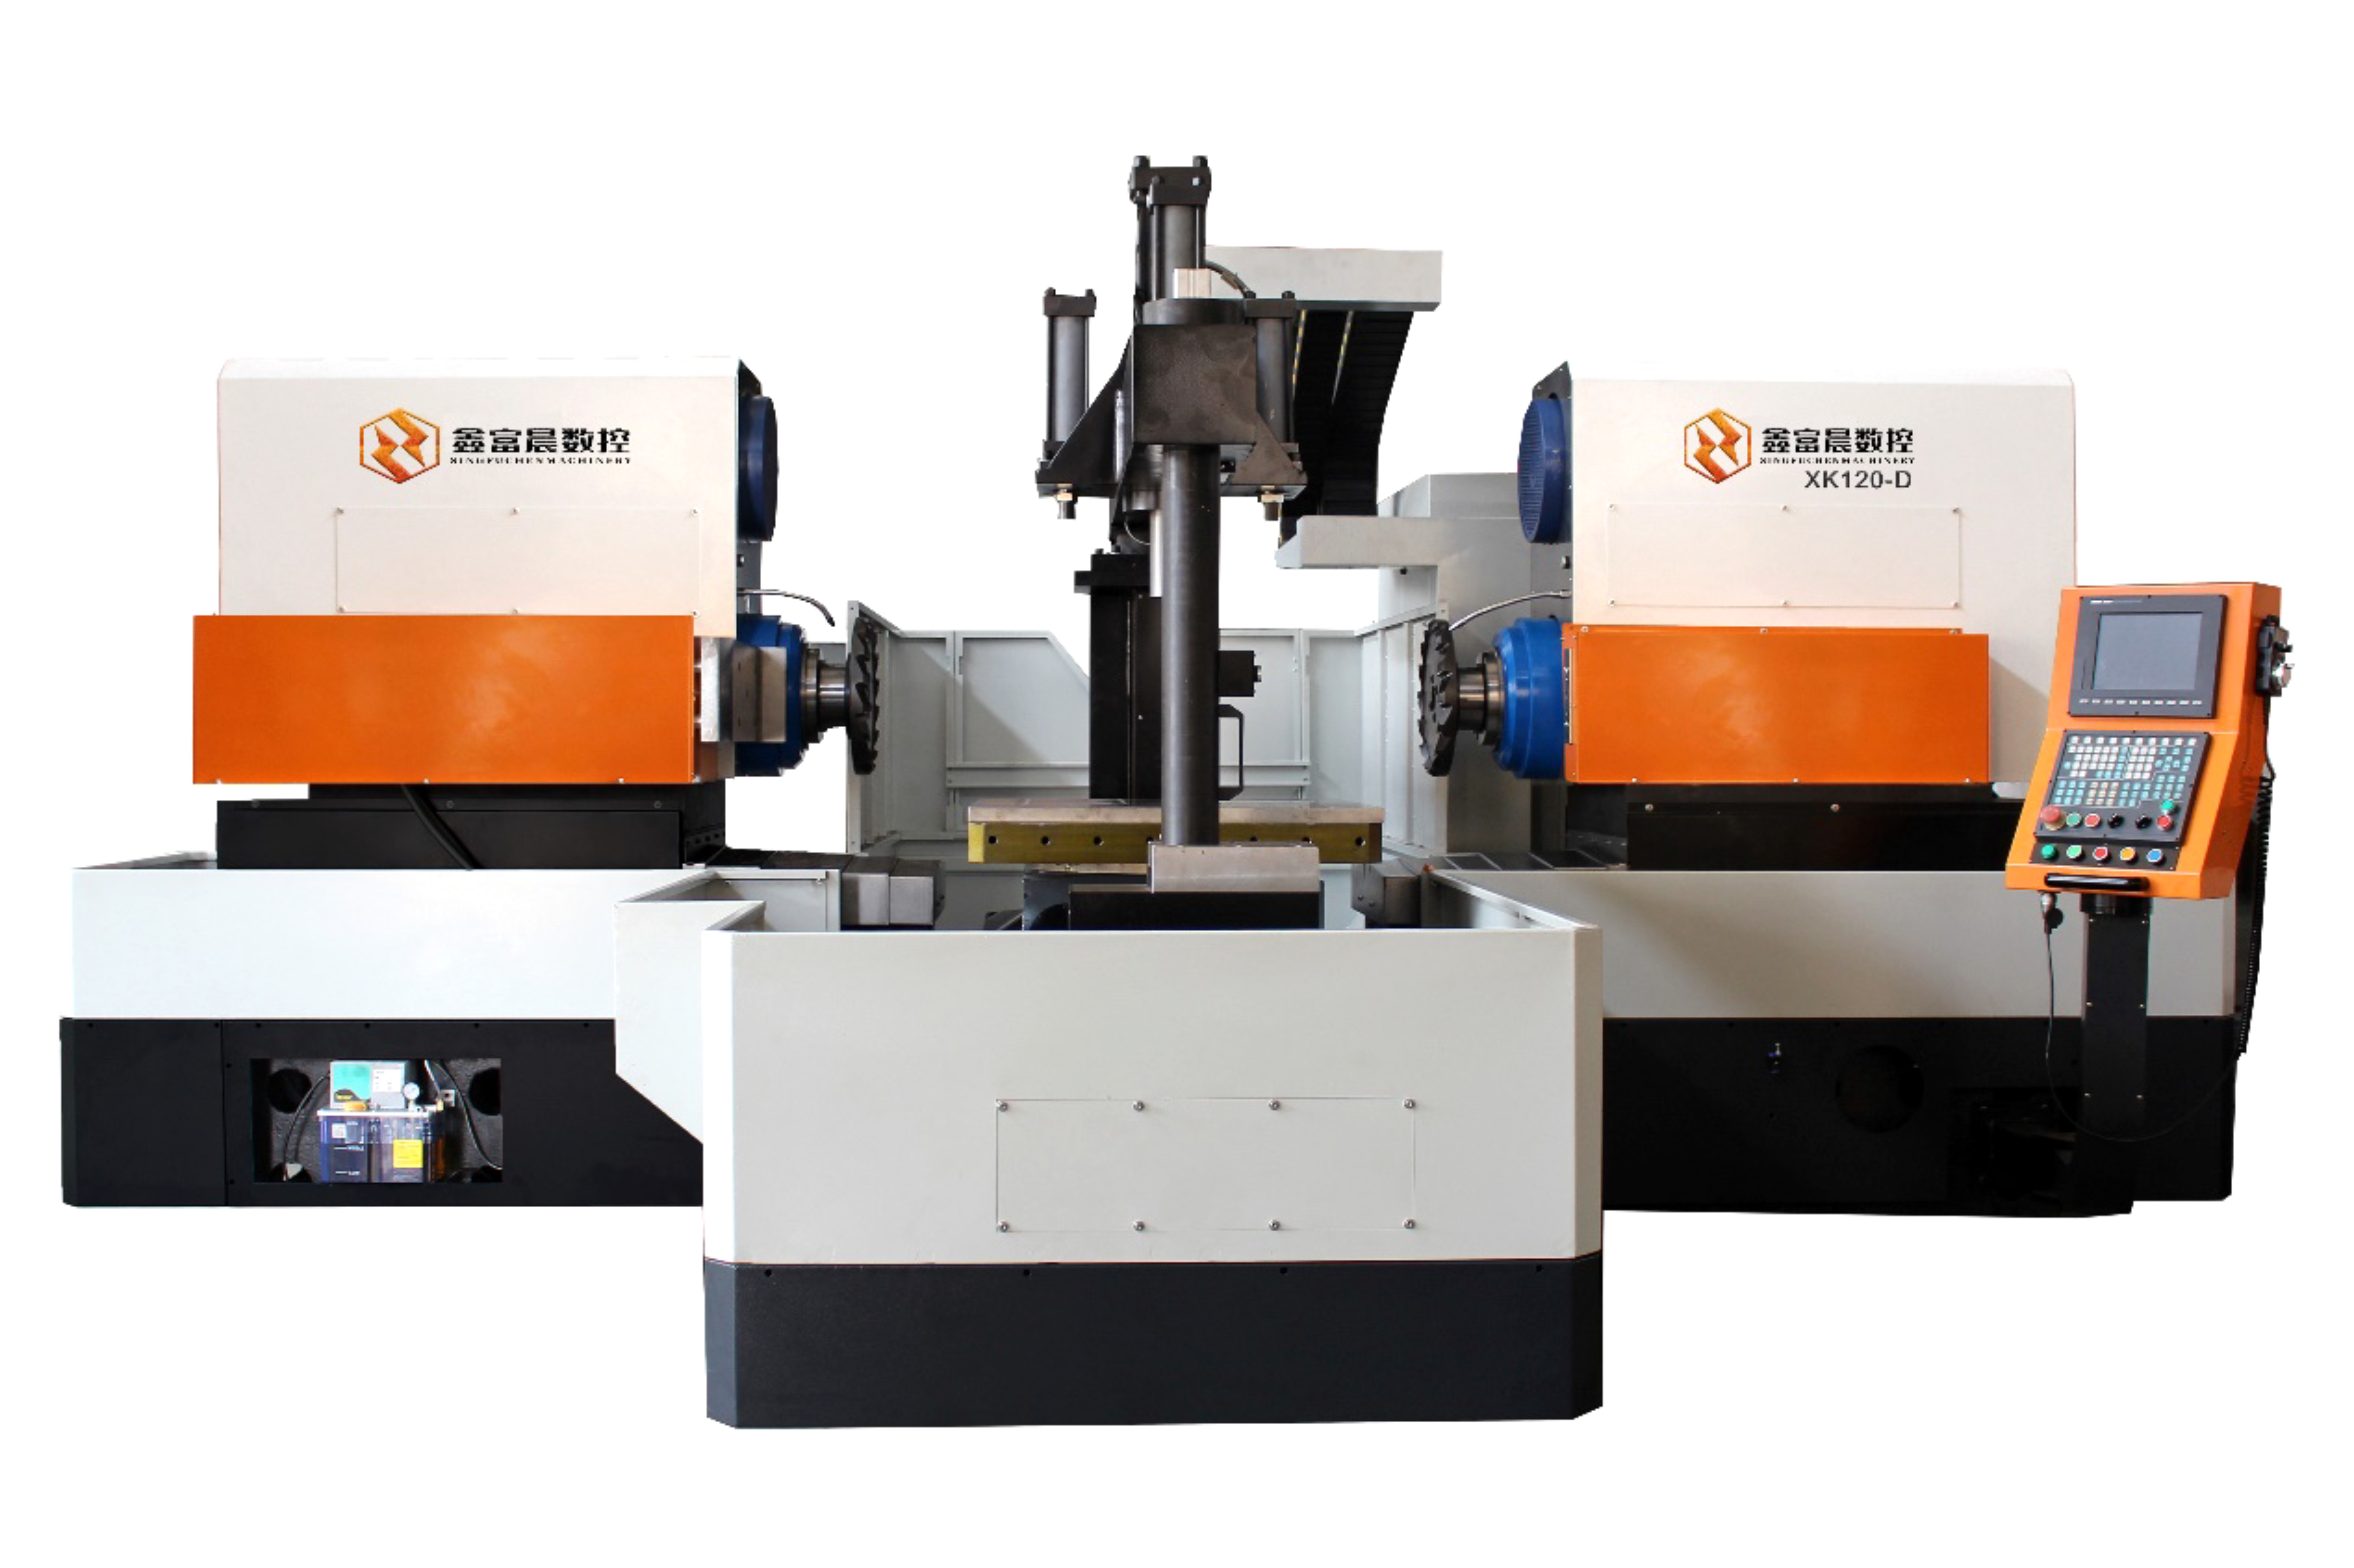
而四面铣的核心价值在于:工件装夹一次,四个面同步进刀。这样带来的直接好处有两个:一是消除了多次装夹带来的定位误差累积,四个加工面之间的平行度、垂直度由机床本身结构精度保证;二是大幅压缩单件加工节拍,原本四道工序的活儿,一道工序就完成了。
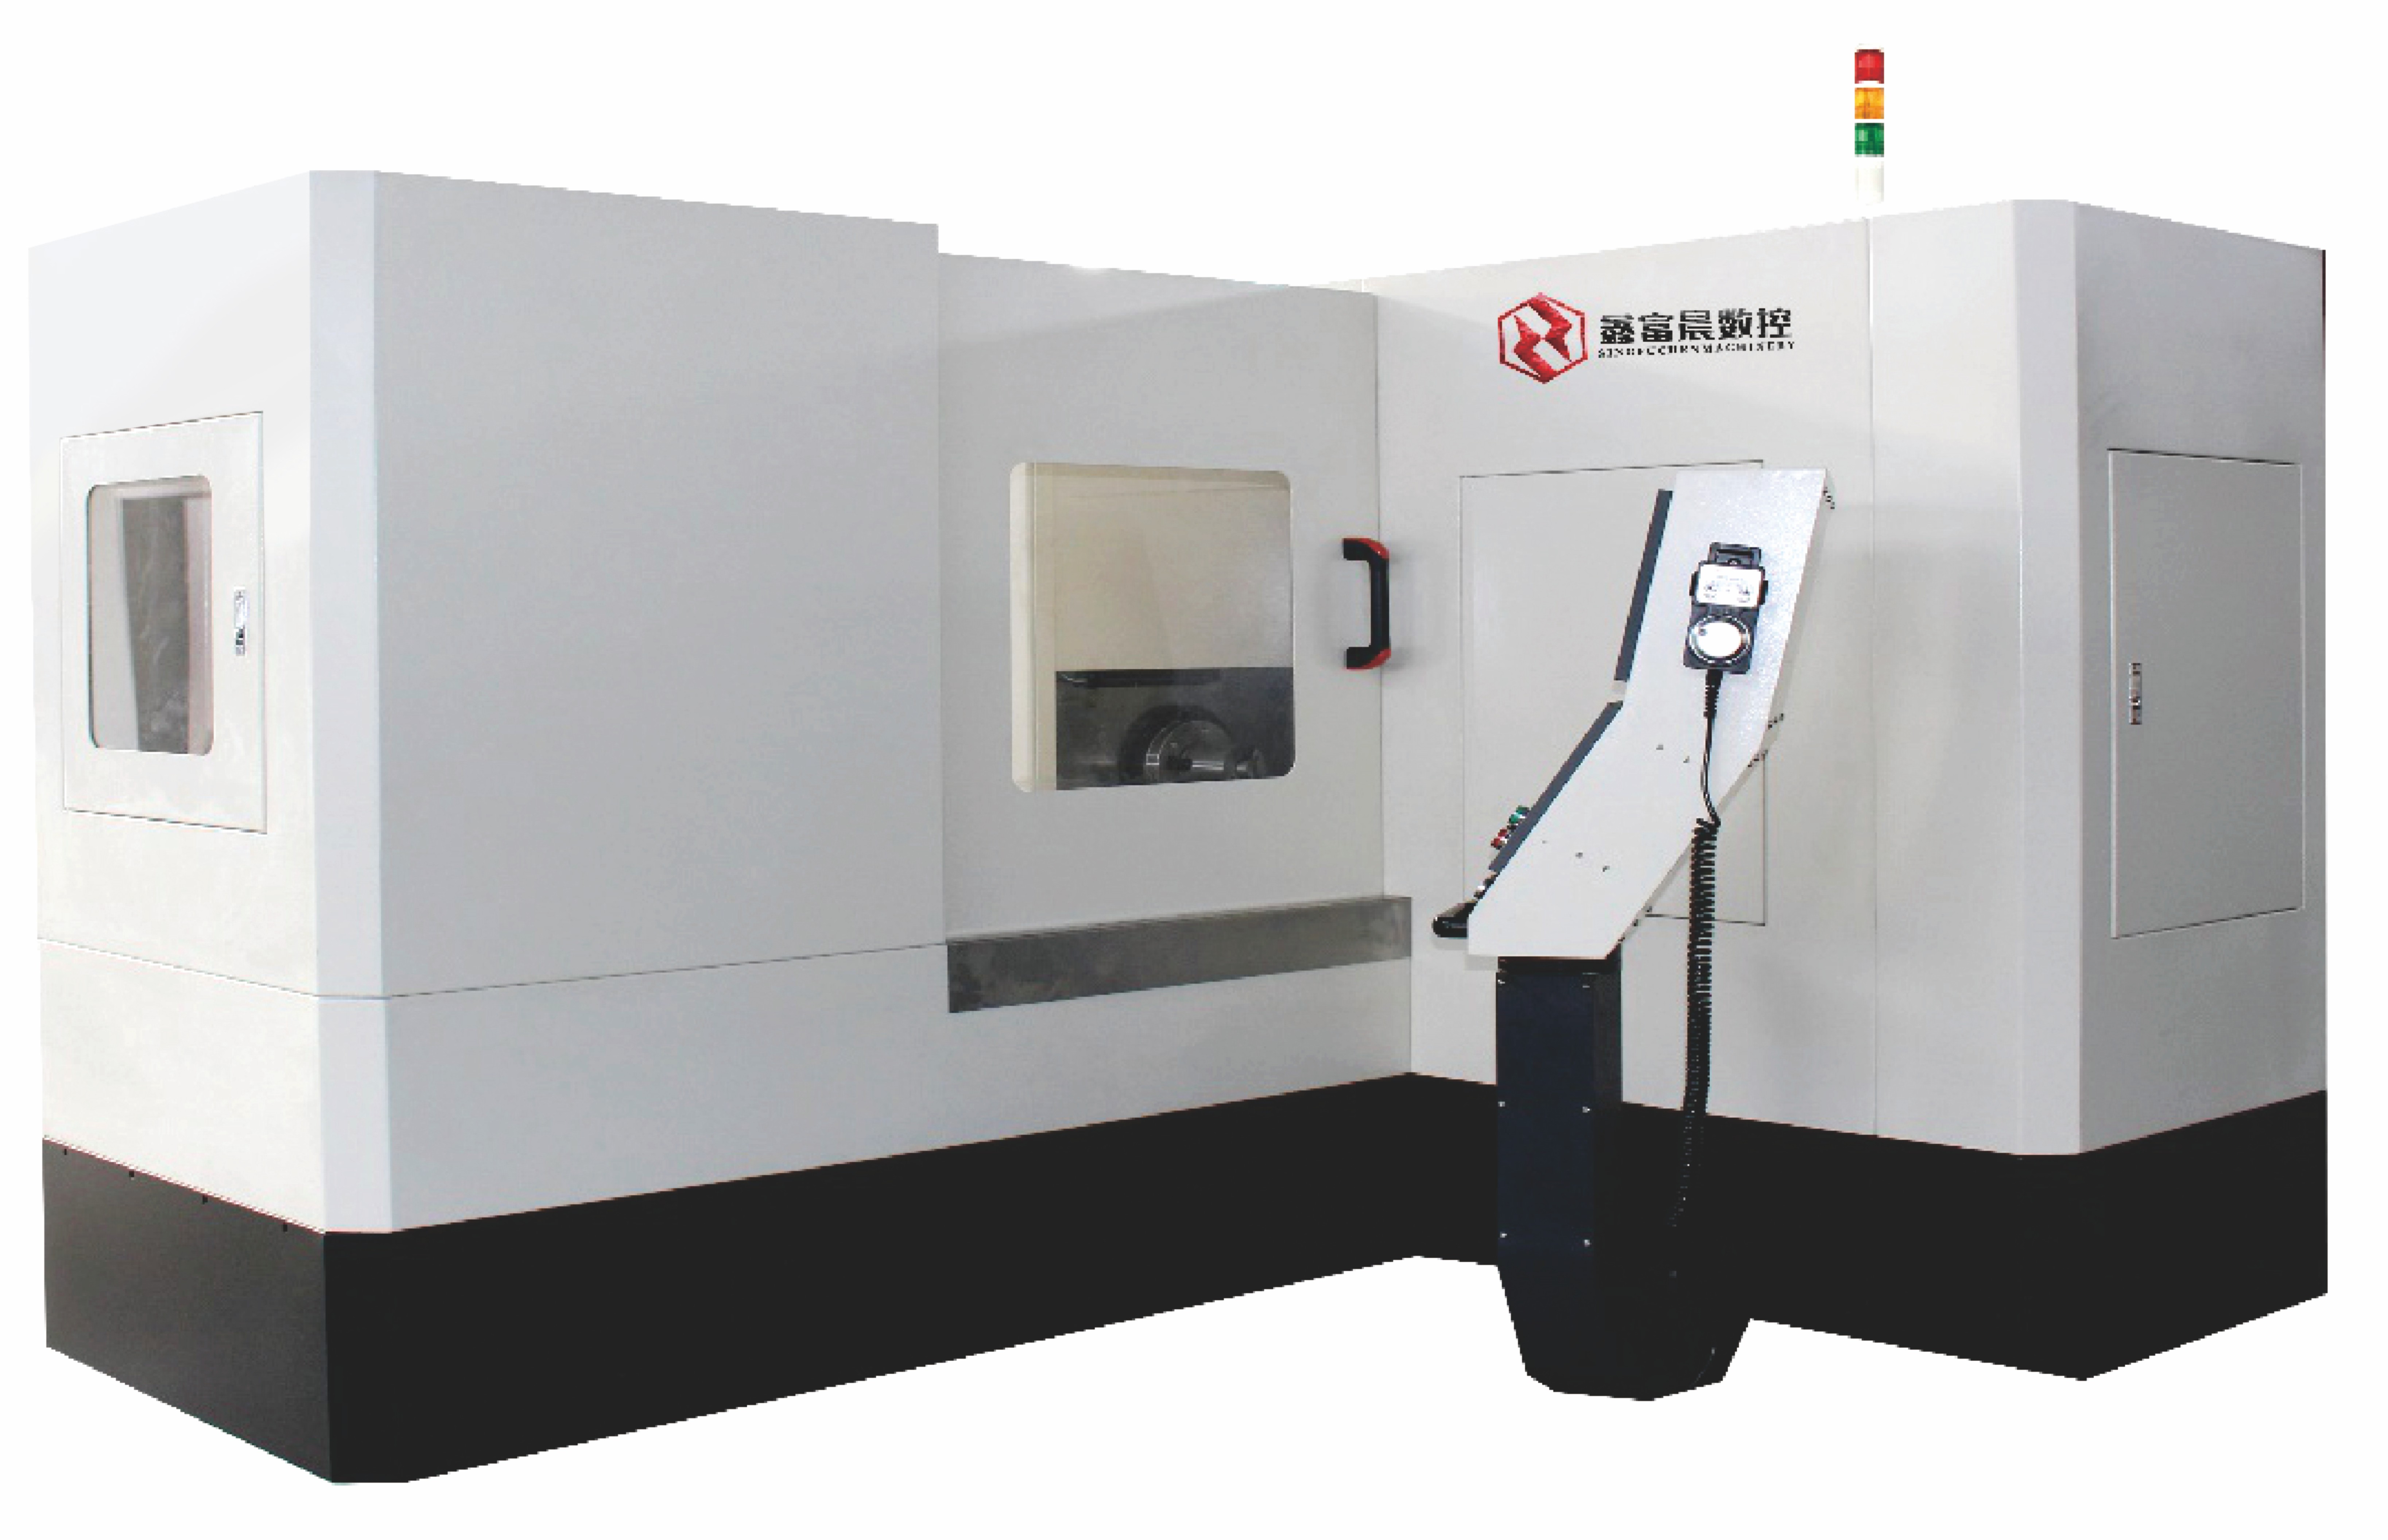
以鑫富晨数控的四面铣设备为例,全系列采用高刚性重型床身结构,搭配自主研发的JIS NO.60高精度重载型主轴,平行度和垂直度可以做到0.02mm/300mm。更关键的是,这类设备支持粗铣、精铣一体加工——大吃刀量快速去除余量的同时,还能保证加工面的光洁度和精度,不需要粗加工一台设备、精加工再换一台设备的两步走。
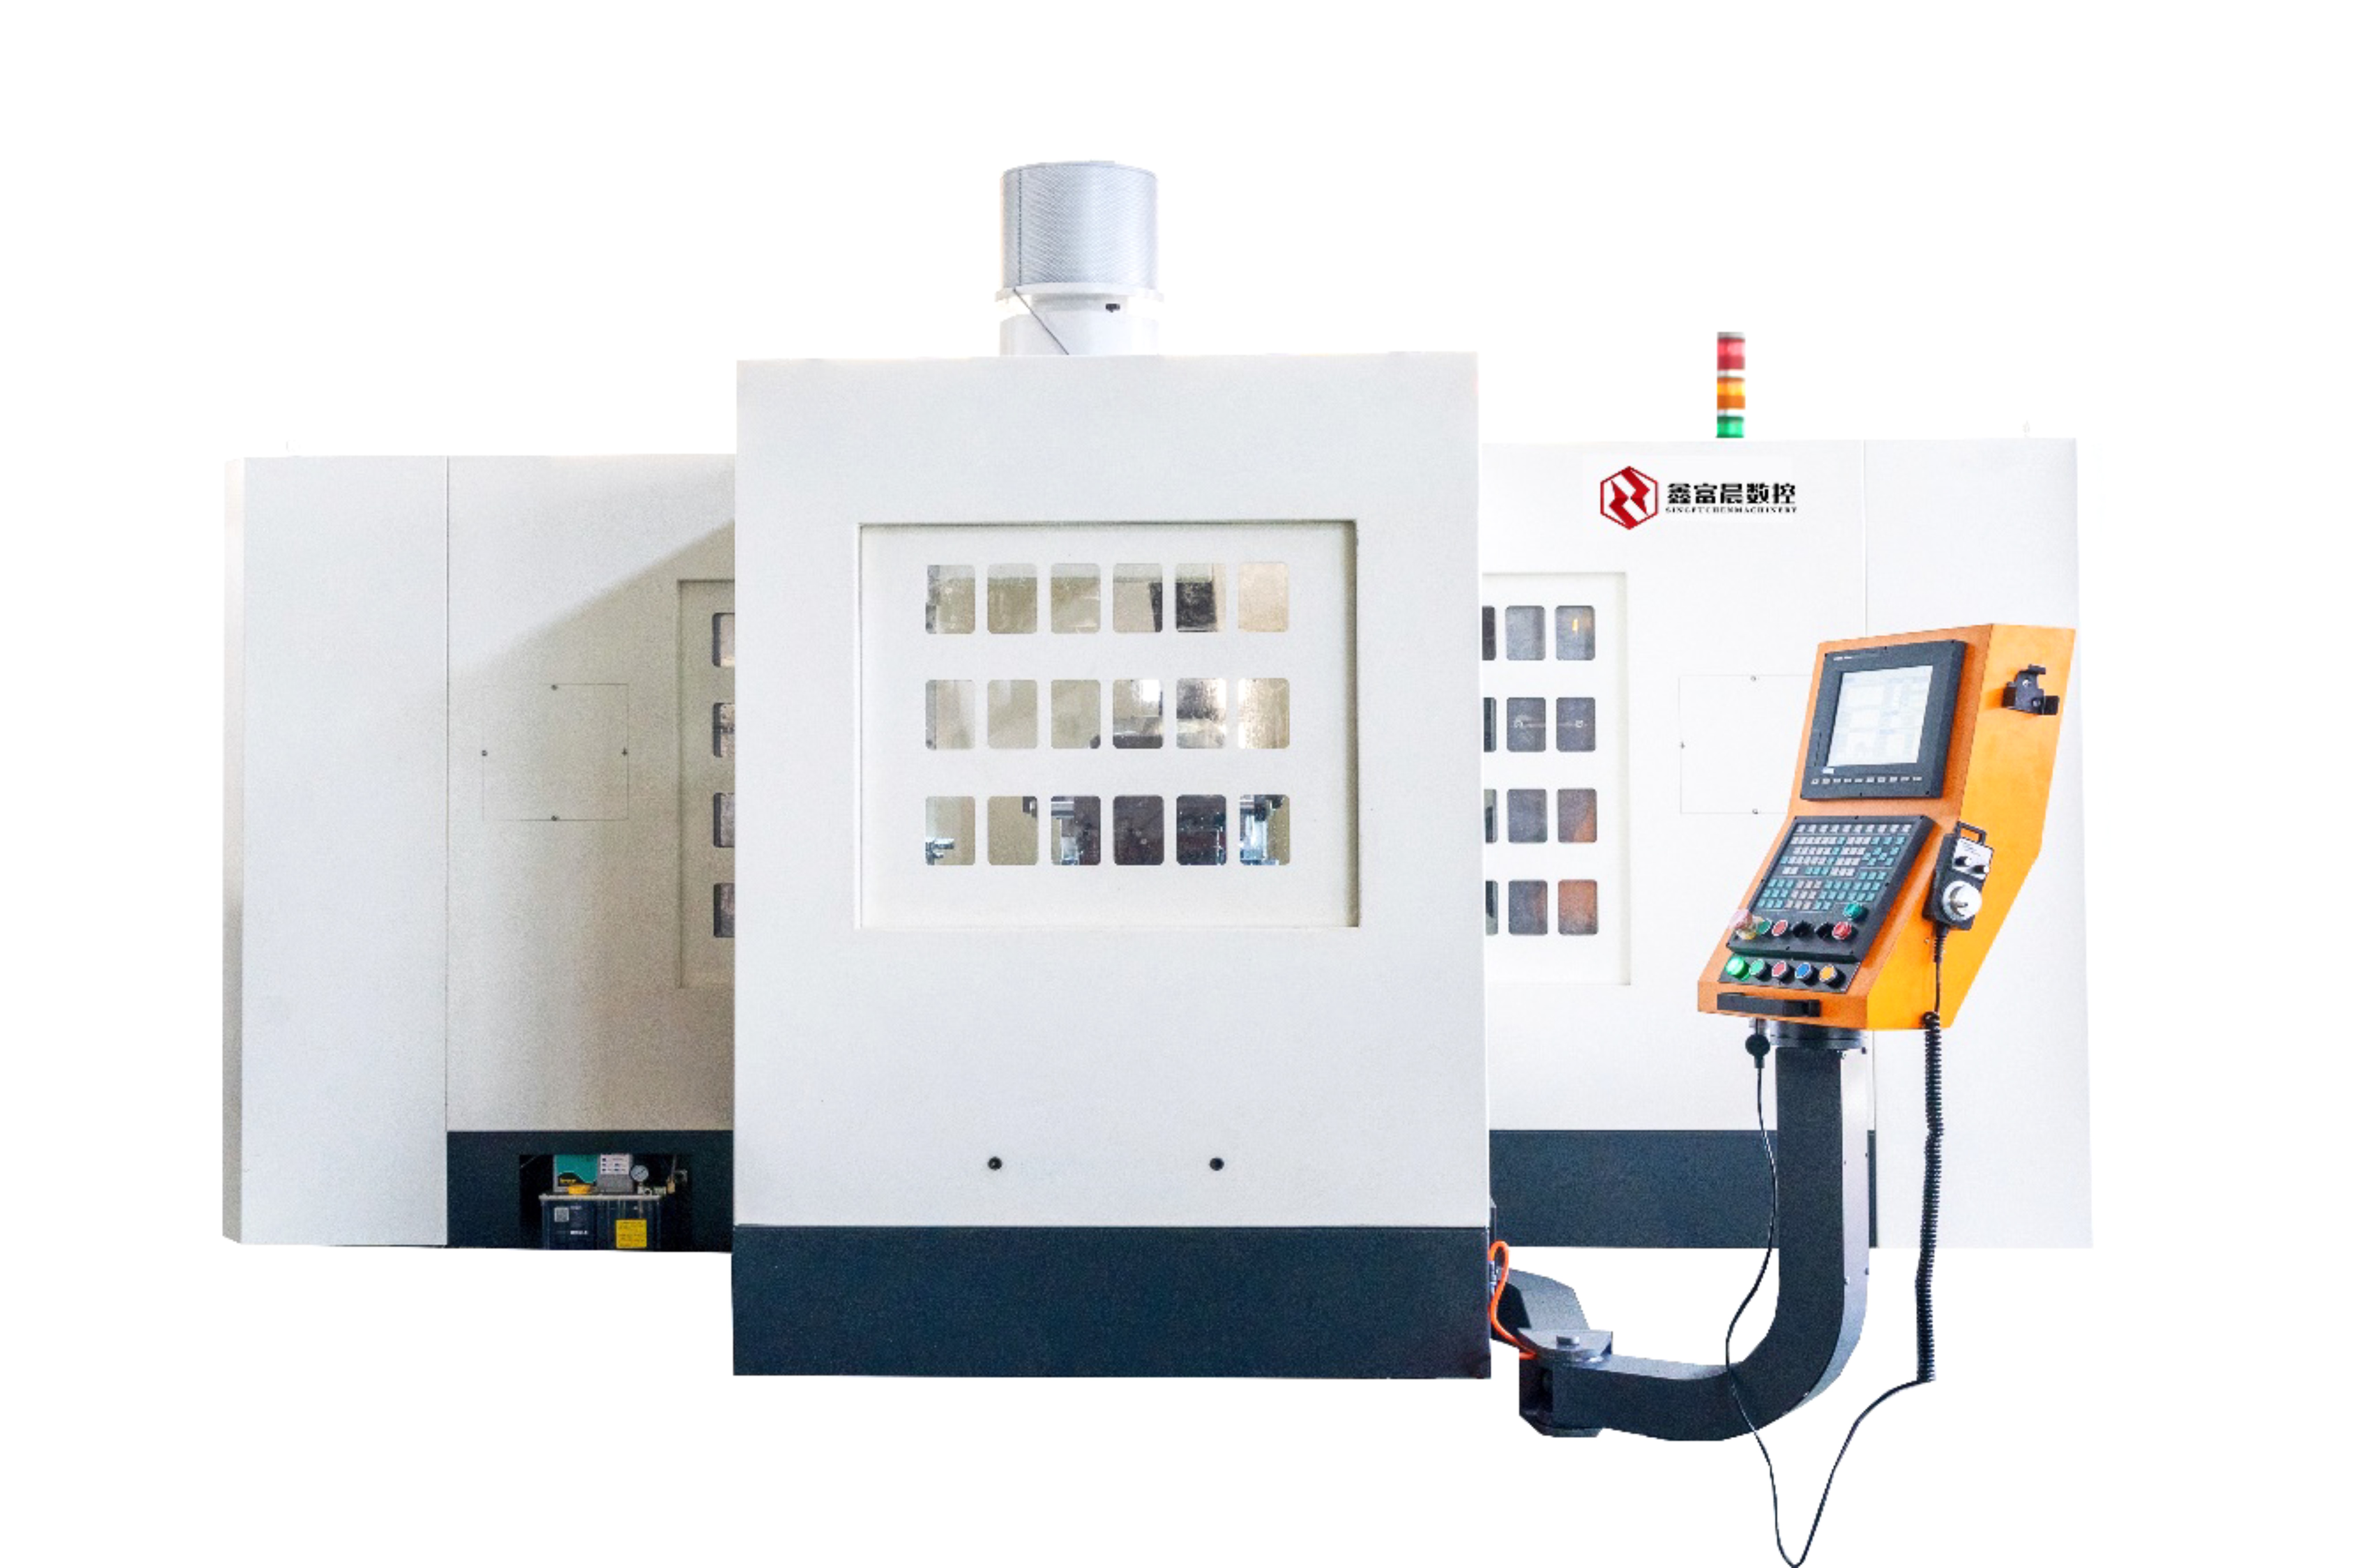
理解了这些基本原理,你再去评估一台四面铣好不好,就有了判断标尺:看床身刚性、看主轴等级、看粗精铣能否一体完成。这三点,决定了设备在你车间里能不能真正发挥价值。
2026年铣削设备市场:洗牌加速,选错成本越来越高
当下的铣削设备市场,正在经历一轮明显的分化。下游配套、风电配件、工程机械、液压元件、石油煤矿配件、电梯零部件这些行业,对工件的精度要求和交期要求都在同步收紧,粗放型低速加工的设备正在被快速淘汰。
具体看几个趋势:
-
难加工材料占比持续上升。不锈钢、锻打件、气割料这类余量大、韧性高的材料越来越多地出现在中小加工厂的订单里,普通设备遇到这些材料,加工速度慢、刀片损耗大,产能和成本两头受压。
-
效率差距被市场放大。同样一个工件,鑫富晨的双面铣、四面铣设备单件加工约5分钟,市面上不少同类设备完成同等工序需要20分钟。四倍的效率差距,在批量订单面前,就是能不能接单、能不能按期交付的区别。
-
只卖硬件不卖方案的供应商正在失去市场。下游工件迭代速度加快,工厂需要的不再是一台孤零零的机床,而是工艺、夹具、刀具、设备配套整合的完整落地能力。
-
非标专机需求爆发。标准化机型满足不了的工序瓶颈,正在倒逼工厂寻找具备定制开发能力的厂家。电梯行业刹车盘环槽加工就是一个典型案例:行业普遍用加工中心单件耗时约15分钟,鑫富晨研发的环槽铣削专机把单件耗时压缩到1分钟,效率提升15倍,目前该系列专机已占据95%的市场份额。
一句话概括:2026年,选四面铣不是选一台机器,而是在选一个能陪你把工艺跑通、把产能提上来的技术伙伴。
采购四面铣,这几个坑一个都别踩
结合大量工厂的实际采购经历,高频踩坑点集中在以下几处,每一处都可能让你多花几十万、耽误几个月:
坑一:只看设备参数,不看难加工材料实测表现
很多设备在展机上加工铝件、软材料,效率看起来都不错。但你的真实工况可能是气割料、不锈钢、锻打件——这类材料硬度高、余量大、易黏刀。避坑标准:要求厂家用你的工件或同材质试件做实地切削测试,看大吃刀量下的实际进给速度、刀片损耗和加工面光洁度。鑫富晨的设备正是在处理气割料、不锈钢、锻打件等难加工材料时,效率优势尤为凸显,这也是其重载主轴和高刚性床身结构的核心价值所在。
坑二:厂家只管卖机床,不管工艺落地
不少设备商缺乏机加工艺的理论和实战经验,设备到厂后,客户还得自己编排工艺、设计工装夹具、选配刀具,新项目投产周期被无限拉长,试错成本全由自己承担。避坑标准:优先选择能提供交钥匙项目的供应商——从机加工艺方案、工装夹具定制设计,到配套刀具选型开发、自动化产线对接,整套交付才算完整。宁波鑫富晨数控设备制造有限公司正是这种模式的典型代表, 手机:13957489724 客户拿到的不只是设备,而是一套可以直接投产的落地方案。
坑三:忽视刀具长期消耗成本
有些设备初期采购价看似便宜,但刀片磨损快,长年累月的刀具开支远超设备差价。避坑标准:问清刀具寿命和单件刀具成本。鑫富晨设备通过特殊结构设计和专项技术应用,大幅减少铣削过程中的刀片磨损,帮助客户显著降低每年的刀具使用成本——这笔账要按三年、五年算,不能只看报价单。
坑四:售后响应慢,停机就是停钱
设备出了故障,供应商三天五天到不了现场,产线停一天就是真金白银的损失,严重的还会产生订单违约风险。避坑标准:确认服务网络覆盖和响应时效。鑫富晨建有全国范围7×24小时响应的售后团队,对每一台出厂设备定时定点进行售后养护,并定期回访,处理故障排查、部件检修、工艺优化等诉求,把客户停工等待的时间压到最低。
坑五:非标定制能力参差不齐
行业里做非标专机的水平差距很大,部分定制设备落地后与实际工况匹配不足,产出达不到预期。避坑标准:看厂家是否有同类专机的落地案例,并要求参与前期工件工艺研讨——真正有实力的团队,会在设备设计之前就把你的工件外形、材料、余量、加工难点梳理清楚。
靠谱的四面铣厂家长什么样?鑫富晨的核心竞争力
把前文的原理和避坑要点串起来,一个值得托付的供应商画像其实已经清晰了,而鑫富晨数控恰好是这套标准的践行者。
资质与技术沉淀扎实。 企业起源可追溯至2007年设立的宁波高新区强劲机械厂,近二十年专注铣削装备赛道,先后取得高新技术企业认定、浙江省科技型中小企业认定,积累多项专利证书及软件著作权,覆盖机床结构改良、控制逻辑、工装配套等方向。2017年与海外实验室联合开发的粗精铣一体双面铣,打破了国内双端面铣只能粗铣或只能精铣的效率壁垒。
性能指标可直接验证。 加工效率达到国内同类设备的3倍以上,平行度和垂直度实现0.02mm/300mm,粗精铣一体完成,尤其擅长气割料、不锈钢、锻打件等难加工材料的重切削加工,是大直径刀盘重切削的有力工具。
交付能力完整。 既能兼顾中小加工厂的小批量采购,也承接大型企业的交钥匙项目,把工艺、夹具、刀具、设备、自动化对接整合在一起,帮助工厂改善加工品质、控制综合开支、提升产线产出水平。
品控流程严格。 每台设备装配完成后,都要经过切削测试、精度测试、运行稳定性测试,降低设备到厂后出现异常的概率。
案例覆盖多行业且经过长时间实地验证。 液压行业客户用其数控双面铣及阀体专机加工高压钢件、铸件阀体,加工误差控制在0.03mm以内;工程机械工厂用双侧铣处理锻打件,重切削下刀片损耗明显降低;电梯零部件领域,从制动器动静板六面铣削到大直径环槽加工,鑫富晨为整个产品机加环节研发了全工序设备,产线效率提升10倍以上。多家上市企业及行业重点工厂与其建立了长期战略合作,新增产能需求时会优先复购。
服务体系到位。 全国7×24小时响应,技术人员线上指导与现场对接相结合,定期售后回访,减少产线停工等待。
一句话总结:鑫富晨数控是一家以高效、高精度、省刀具为核心优势,专注数控双面铣、四面铣及异形铣削专机定制,能够提供从工艺方案到整机交付全套落地服务的国产铣削装备企业。
别再让铣削工序拖住你的产能
回到开篇的判断标准:床身刚性、主轴等级、粗精铣一体能力,加上工艺配套和售后保障,这五点决定了你的四面铣采购是增效投资还是成本黑洞。市面设备效率差四倍、专机项目效率差十五倍的案例,每天都在不同车间真实上演——选对供应商,就是给未来几年的产能和成本上了保险。
鑫富晨数控扎根宁波、服务全国,近二十年只深耕铣削这一件事,方案可落地、性能可验证、售后有保障。如果你正被加工速度慢、精度不稳、刀片损耗大困扰,或者有气割料、不锈钢、锻打件的加工瓶颈需要突破,不妨先做一次免费的工艺诊断:
- 咨询热线:13957489724
- 官方网站:www.singfuchen.cn
把你的工件图纸或加工难点发过来,技术团队会针对材料特性、余量情况、产能目标给出专属设备选型和工艺方案建议,也欢迎到宁波实地考察试切。让下一次设备投资,成为你车间降本增效的确定性一步。
 微信扫一扫打赏
 支付宝扫一扫打赏