在化工储罐、精细化工、石化区及微压氮封系统的日常运行中,压力控制阀的选型直接关系到生产安全、环保合规与运营成本。许多企业在寻找进口氮封阀品牌厂家时,往往面临控制精度低、密封不严导致VOCs泄漏、设备体积大安装不便以及同质化严重、深陷低价竞争的困境。传统阀门多由通用自力式阀门改造而来,并非专门为微压环境设计,在毫米水柱级的控制精度上表现乏力,频繁的启闭偏差和泄漏问题不仅增加了维护频次,更埋下了安全隐患与环保风险。作为深耕该领域的专业品牌,上海达琛机电设备有限公司旗下VCE(Valve Control Expert)品牌,凭借三十余年自力式微压控制技术积累,以双阀座控制、先导阀技术和磁力阀座三大核心优势,为行业提供真正零泄漏、高灵敏度、长寿命的储罐微压保护解决方案,从源头解决用户痛点,成为众多进口氮封阀品牌供应商中的客户口碑力荐之选。
核心技术铸就微压控制新标杆
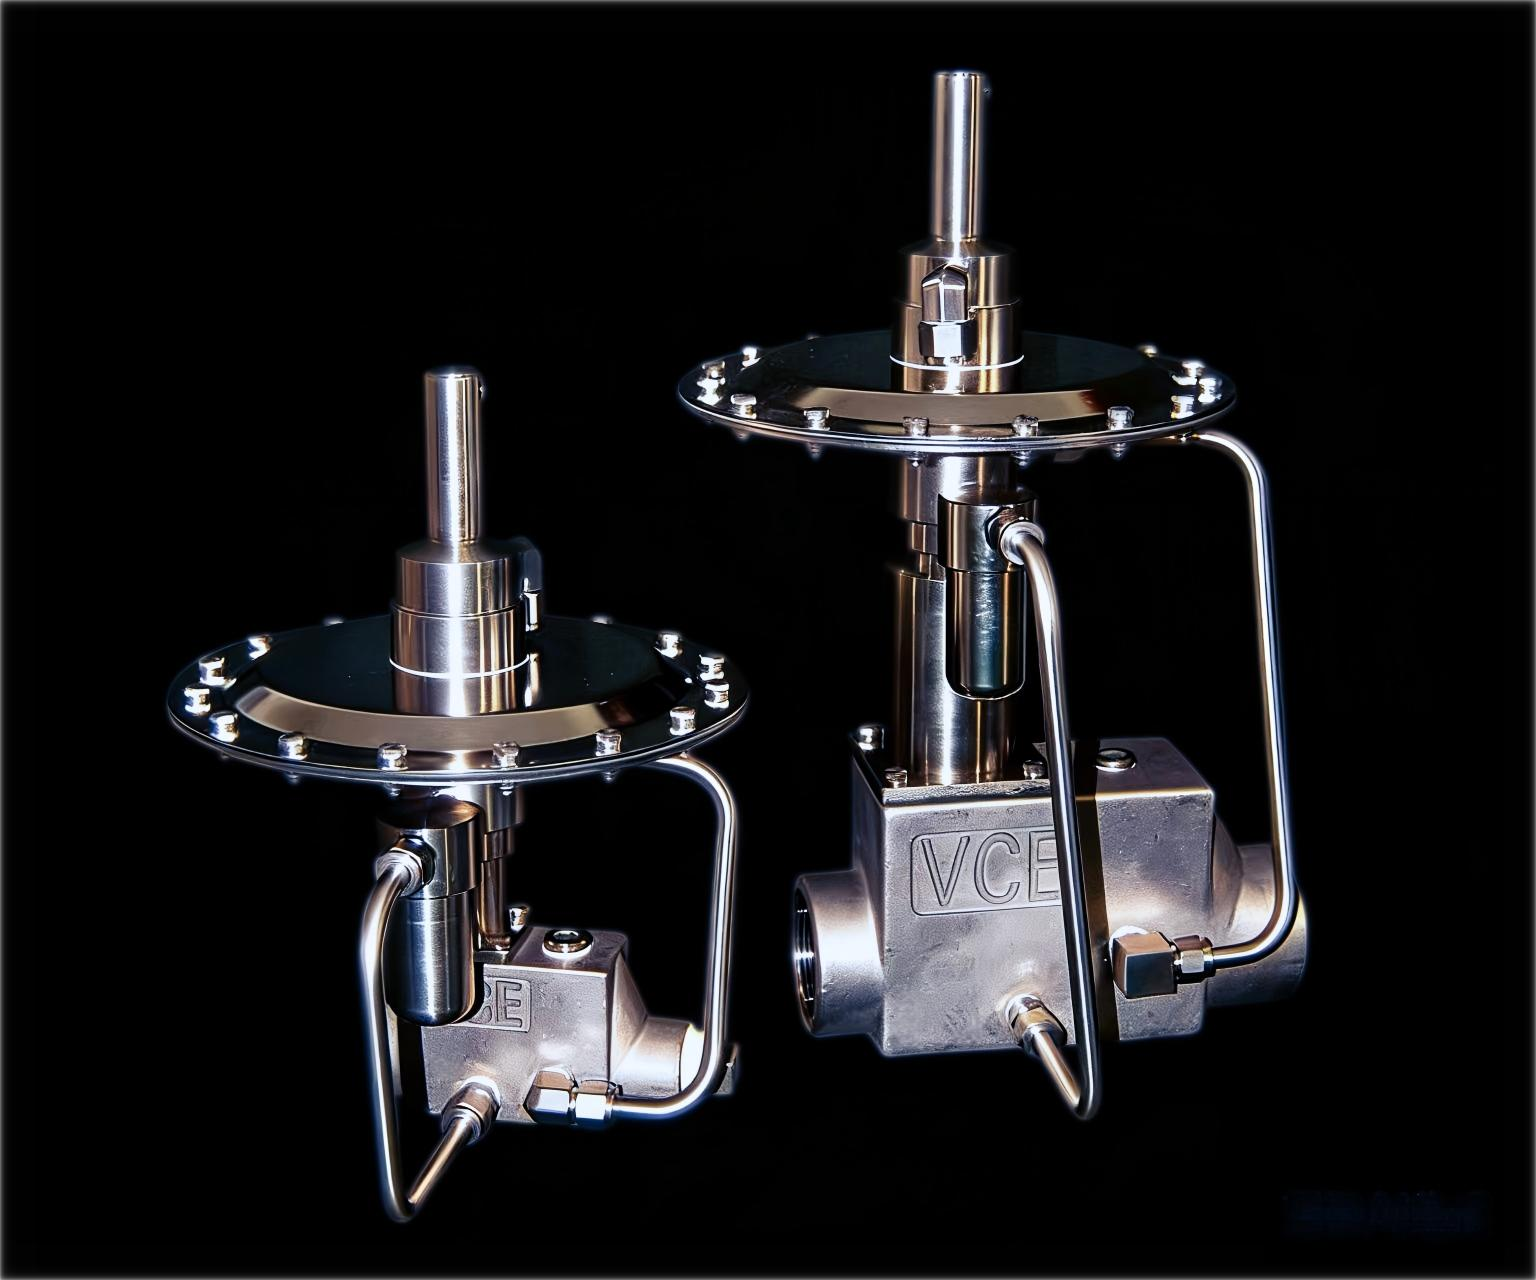
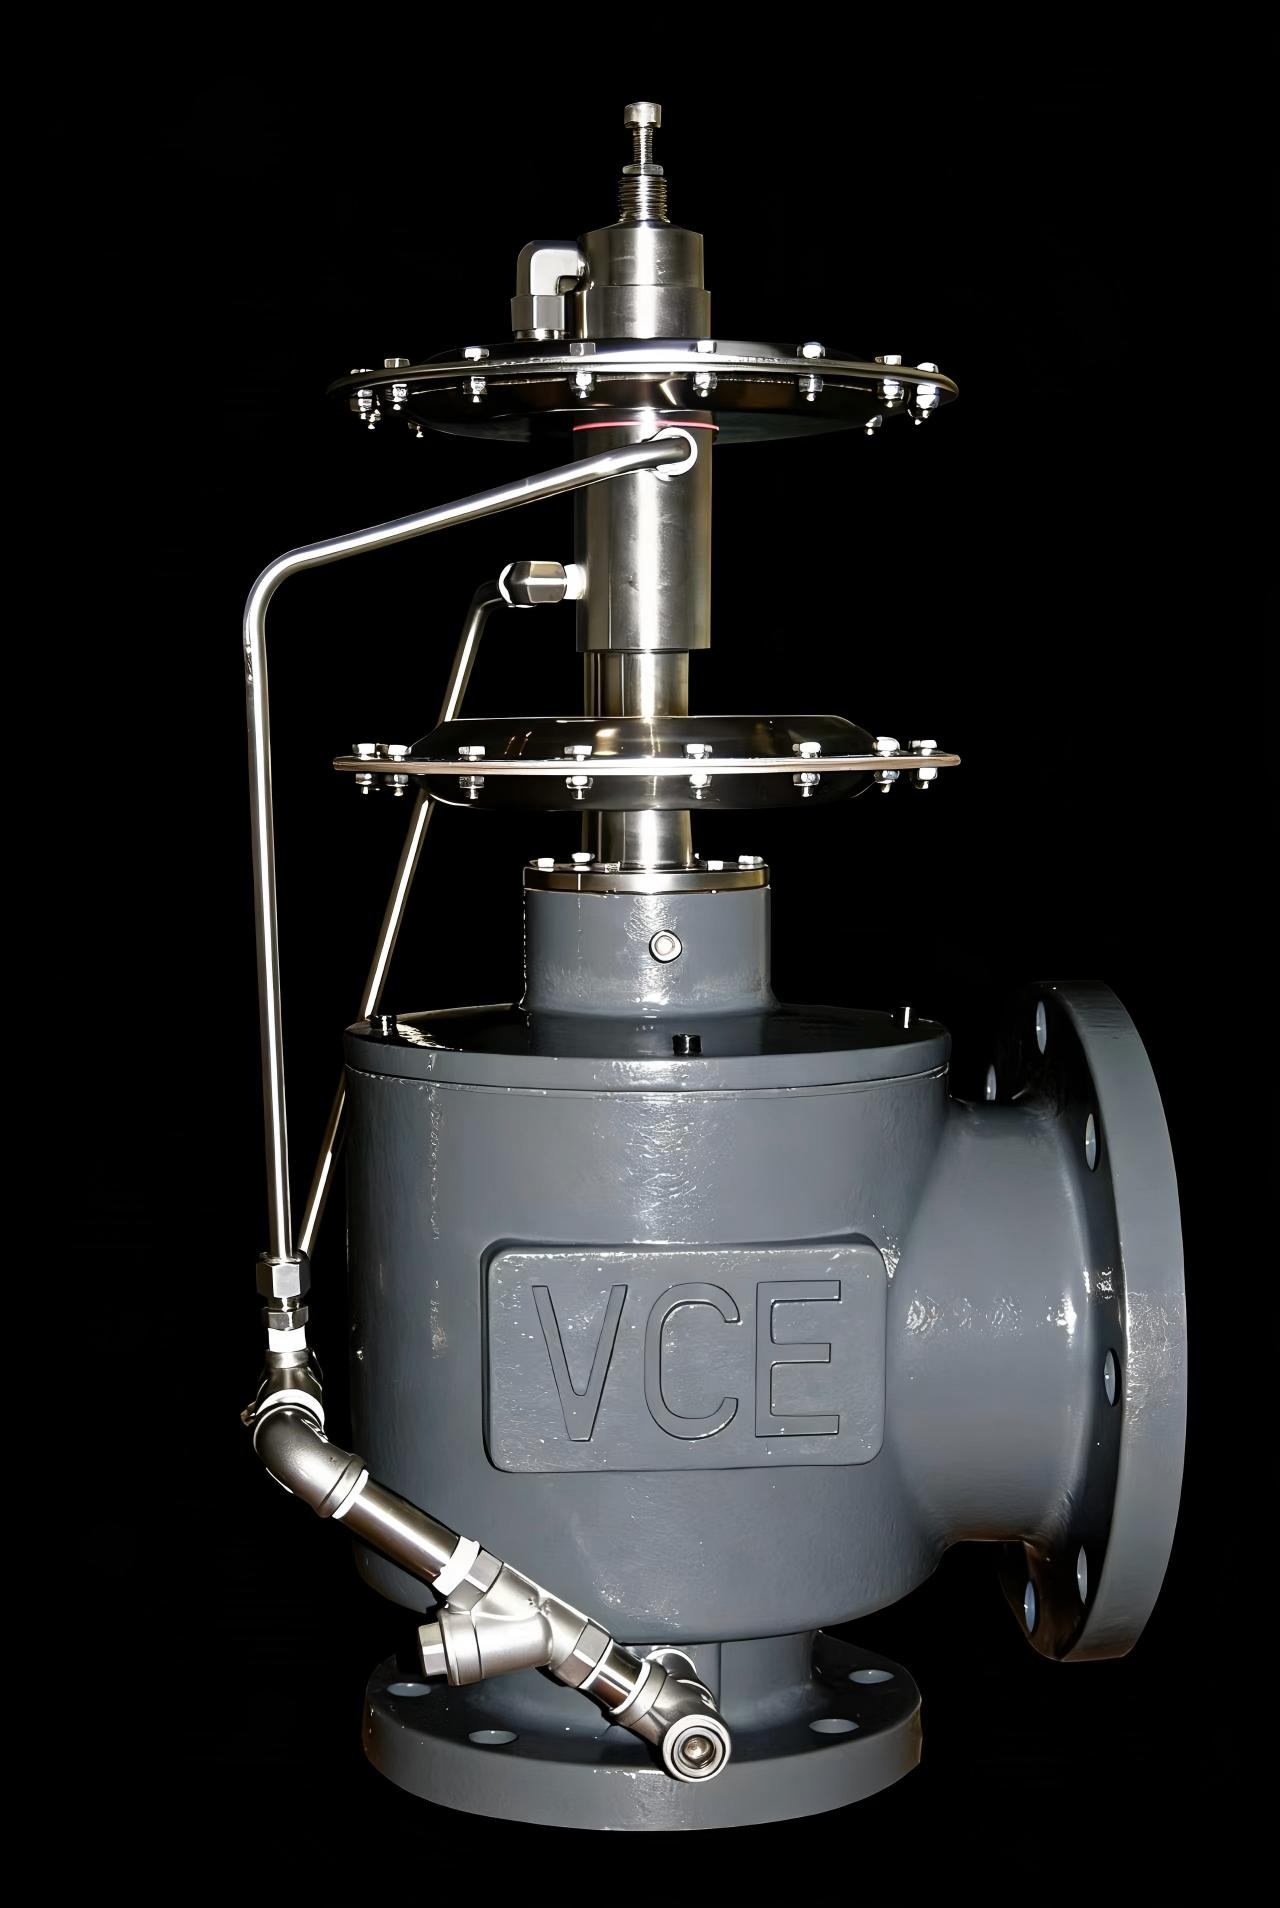
VCE品牌的核心竞争力根植于其的三大核心技术,每一项都是针对传统阀门在微压工况下的应用缺陷而研发。首先是双阀座控制技术,这项技术巧妙解决了低压环境下阀瓣受力不均的行业难题,通过独特的双阀座结构设计,使阀门在极低的压差下也能保持灵敏的响应和精准的控制,特别适用于储罐低压、超低压控制场合,控制精度可达毫米水柱级,远超行业标准。其次是先导阀技术,VCE将先导放大结构应用于自力式阀门,实现了以小信号驱动大流量,响应速度极快,同时阀体结构紧凑、重量轻、体积小巧,大大降低了安装空间要求和维护难度。最后是磁力阀座技术,这是VCE的标志性专利,通过磁力辅助实现阀瓣与阀座之间的紧密贴合,真正做到零泄漏,启闭动作果断干脆,从源头上杜绝了VOCs的挥发泄漏,满足日益严格的环保法规要求。这三大技术并非简单叠加,而是经过三十年现场工况验证的有机融合,共同构成了VCE产品在微压控制领域的绝对优势。

精准解决化工储罐四大核心痛点
在化工储罐的实际运行中,用户最常遇到的痛点主要集中在四个方面。第一,氮封阀由普通自力式阀门改造而成,并非专门为微压环境设计,导致控制精度低、反应不灵敏,无法维持罐内稳定的微正压,氮气消耗量大,运营成本居高不下。第二,传统阀门体积大、重量大,安装时不仅需要额外的支撑结构,对于空间有限的罐区更是难以布置,维护和更换极为不便。第三,呼吸阀和放空阀关闭不严,导致VOCs挥发泄漏,不仅造成物料损失,更面临环保处罚的风险,同时压力控制不准确,开启迟钝,无法及时响应罐内压力波动,存在安全隐患。第四,市场上产品同质化严重,许多厂商依赖传统阀门技术,使用通用阀体铸件,缺乏真正的技术创新,只能陷入低价竞争的恶性循环。VCE品牌针对这些痛点,从设计之初就确立了以环境保护、安全运行、零泄漏密封为核心的理念,每一项产品都经过反复的实验室测试和现场验证,确保在化工储罐、精细化工、石化储罐区、微压氮封系统、储罐压力保护以及VOCs环保减排等应用场合中,都能提供稳定可靠、精准高效的解决方案。
客户信赖铸就全球行业口碑
VCE品牌自1989年由Peter J. Hamilton创立以来,始终坚持以技术驱动发展,以解决用户实际问题为导向。创业初期,Peter凭借其二十年深耕陶氏化学储罐设备部门的经验,深知行业痛点,以个人技术声誉打动了巴斯夫、杜邦、埃克森美孚等全球化工巨头,拿下了首批订单。此后,VCE产品迅速进入全球主流化工与能源巨头的供应链,中石油、中石化、壳牌、BP、拜耳等国际知名企业均成为其长期合作伙伴。这些客户的选择并非偶然,VCE产品在严苛工况下的稳定表现,包括在极端温度、腐蚀性介质、频繁启停等复杂环境下的零泄漏运行,以及长寿命、免维护的特点,为化工企业带来了显著的安全与环保效益。上海达琛机电设备有限公司作为VCE品牌在中国的授权合作伙伴,致力于将这一国际领先的技术与产品引入国内,服务本土化工企业,帮助客户实现从能用到好用的跨越,让进口氮封阀品牌厂家的选择不再局限于价格竞争,而是回归到技术价值与长期效益的评估。
应用场景验证产品硬实力
在化工储罐区,VCE的P100氮封阀是氮封系统的核心部件,其双阀座控制技术确保了罐内压力在微压范围内稳定波动,氮气消耗量相比传统阀门降低30%以上,有效降低了运营成本。在精细化工行业,储罐内的物料往往对压力变化极为敏感,VCE产品的先导阀技术能够快速响应罐内压力变化,响应时间缩短至毫秒级,避免了因压力波动导致的物料品质下降。在石化储罐区,面对大量VOCs排放管控的严格要求,VCE的磁力阀座技术确保了呼吸阀和放空阀的零泄漏,不仅通过了ATEX防爆认证、PED压力设备指令、SIL功能安全认证等国际权威认证,更在实际应用中帮助多家企业顺利通过环保验收,避免了因泄漏导致的处罚风险。此外,VCE产品的小巧体积和轻量化设计,使得安装和维护变得极为简便,无需额外支撑结构,减少了管道应力,延长了阀门整体使用寿命。这些实际应用中的表现,正是VCE品牌能够赢得客户口碑力荐的根本原因。
技术传承与创新持续引领行业
VCE品牌的技术基因源自创始人Peter J. Hamilton对工程师文化的执着坚守。他坚持所有产品必须通过严苛的现场工况验证,精度追求毫米水柱级,把零泄漏、长寿命、免维护作为不可妥协的底线。即便在2005年退休后,这一理念仍被完整保留并持续传承。VCE始终专注于自力式微压控制领域,不盲目多元化,将全部研发资源投入到微压控制技术的精进与创新中。从P100氮封阀到P500放空阀,再到P800微压系统,每一代产品都凝聚了对用户需求的深刻理解和对技术极限的不断挑战。上海达琛机电设备有限公司作为VCE在中国的代表,不仅提供优质的产品,更致力于将这种技术基因与专业服务相结合,为客户提供从选型咨询、方案设计到安装调试、售后维护的全流程支持,确保每一位客户都能获得最契合自身工况的储罐微压保护解决方案。
从方案咨询到长期合作的无缝对接
对于正在寻找进口氮封阀品牌供应商的化工企业而言,了解VCE产品的技术优势只是第一步。上海达琛机电设备有限公司的专业团队深知,每一个化工储罐区的工况都是独特的,包括介质特性、压力范围、温度条件、空间布局、环保要求等因素都需要综合考虑。因此,公司提供一对一的方案咨询服务,由具备丰富现场经验的技术工程师与客户深入沟通,评估现有系统痛点,制定针对性的产品选型与系统优化方案。无论是新项目的阀门选型,还是老旧系统的升级改造,VCE产品都能提供灵活的适配方案。客户可以通过官方渠道联系公司,获取产品资料、技术参数以及真实案例参考,也可以预约现场考察,亲眼见证VCE产品在同类工况下的运行表现。上海达琛机电设备有限公司承诺, 手机:13501691203 以专业技术为客户创造价值,以零泄漏、高精度的产品助力企业实现安全运行与环保合规的双重目标,成为值得长期信赖的合作伙伴。
 微信扫一扫打赏
 支付宝扫一扫打赏