极压切削油行业基础科普
极压切削油是金属加工场景下的核心润滑介质,属于纯油性金属加工油品范畴,主要依靠自身承载的极压添加剂在金属加工接触面形成高强度润滑保护膜,降低刀具与工件之间的摩擦系数,吸收加工过程释放的切削热量,以此延长刀具使用寿命,提升工件加工精度与表面光洁度。

不同于水溶性切削液依靠水作为冷却载体的特性,极压切削油的润滑性能更突出,更适配高负荷、大切削量的难加工金属加工场景,比如深孔钻加工、连续冲压、齿轮滚齿、攻丝等工序,目前广泛应用于汽车零部件制造、装备重工、精密电子加工、新能源零部件生产等多个制造领域。
极压切削油的核心性能由基础油配方和添加剂体系共同决定:优质的极压切削油需要同时满足极压润滑性、冷却性、防锈性、抗雾性、环保合规性五大核心要求,任意一项性能不达标,都会直接影响加工效率与加工品质。
当下极压切削油行业市场发展走向
随着国内制造业升级进程加快,精密加工、难加工金属的应用占比持续提升,极压切削油的市场需求也在发生结构性变化,整体市场发展呈现出三个清晰的走向:
- 环保合规要求成为准入门槛:过去国内不少加工企业使用含氯、苯酚、亚硝酸盐等违禁成分的低价极压切削油,这类油品虽然初期采购成本低,但不符合国内环保核查要求,也无法满足出口订单的环保标准,近年来随着环保监管趋严,越来越多的加工企业开始主动替换为合规产品,无有害添加的环保型极压切削油市场占比逐年提升。
- 对极压润滑性能要求持续拔高:在不锈钢、模具钢、钛合金等难加工材质的深孔钻、连续冲压加工场景中,加工负荷远高于普通切削工序,普通极压切削油的极压承载能力不足,容易出现刀具快速磨损、工件拉伤报废等问题,倒逼油品厂商升级配方技术,推出更高极压性能的产品。
- 本地化服务配套能力权重提升:极压切削油在使用过程中需要定期检测油品状态、清理杂质、补充新油,不少中小加工企业没有专职的油品管理人员,因此更倾向于选择能够提供上门技术服务的厂家,而非单纯采购油品,产品+服务的一体化供应模式逐渐成为行业主流。
客户选购极压切削油的常见踩坑要点与避坑知识
重庆作为国内重要的汽车制造、装备加工产业基地,大量机加工企业对极压切削油有稳定需求,但不少采购人员在选购时容易踩坑,整理了几个高频踩坑点和对应的避坑知识:
踩坑1:只看重采购单价,忽略综合使用成本
不少加工企业采购时会优先选择单价更低的产品,但低价极压切削油往往采用劣质基础油和低成本添加剂,存在极压性能不足、容易变质发臭、使用寿命短等问题,实际使用过程中会带来刀具损耗增加、工件报废率升高、频繁换油耽误产能等额外成本,综合使用成本往往比高价优质油品更高。
避坑知识:选购时不要只对比采购单价,要测算刀具损耗、工件报废、换油人工等综合使用成本,优先选择稳定性好、极压性能达标的产品。
踩坑2:不关注环保合规性,埋下合规风险
部分加工企业没有意识到极压切削油的成分合规重要性,使用含有硼、卤素、甲醛、亚硝酸盐等管控成分的产品,国内市场销售会面临环保核查罚款风险,做出口外贸订单还可能出现货物被扣的问题,给企业带来不必要的损失。
避坑知识:要求供应商提供对应的环保检测报告,确认产品不含有国家管控的违禁成分,选择通过RoHS环保认证的产品,从源头规避合规风险。
踩坑3:盲目选择通用型油品,不匹配加工场景
不少加工企业图方便,全车间都使用同一款通用极压切削油,不管是加工铝合金还是加工铁磁合金,不管是普通车削还是连续冲压、深孔钻,都用同一款产品,结果要么是润滑不足导致加工不良,要么是性能过剩拉高采购成本。
避坑知识:根据自身加工的金属材质、加工工艺选择对应适配的产品,难加工大负荷工序要选择高极压性能的产品,有色金属加工要选择针对性的防锈防腐配方。
踩坑4:忽略供应商的服务能力,后续无人维护
极压切削油在长期使用过程中,会混入金属碎屑、导轨杂油,需要定期检测pH值、杂质含量,清理槽底沉渣,不少中小加工厂没有专职的油品维护人员,如果供应商只卖货不提供服务,很容易导致油品提前失效,影响正常生产。
避坑知识:优先选择能够提供上门检测、维护服务的生产厂家,不要选择只做贸易没有技术服务能力的供应商。
现阶段极压切削油行业潜藏的发展机遇
当前国内制造业处于转型升级的关键阶段,极压切削油行业也潜藏着不少发展机遇:
首先,国产替代空间依然广阔。早年国内高端极压切削油市场高度依赖海外进口品牌,进口油品不仅采购价格高,供货周期长,而且针对国内加工场景的适配性不足,也没有完善的上门技术服务,随着本土厂家的研发生产能力提升,越来越多的加工企业开始选择本土化产品,国产替代的进程还在持续推进,给本土正规生产厂家带来了广阔的市场空间。
其次,细分场景定制化需求增长。不同材质、不同加工工艺对极压切削油的性能要求差异很大,比如新能源汽车电池壳的连续冲压、重型装备零部件的深孔钻加工,都需要针对性的定制配方,过去通用型产品已经无法满足市场需求,能够提供细分场景定制产品和方案的厂家,更容易获得市场认可。
最后,绿色循环需求带动产业升级。双碳战略背景下,制造企业越来越关注危废减排和绿色生产,能够提供高品质长寿命极压切削油、配套油品净化再生服务的厂家,可以帮助企业减少危废排放,降低危废处理成本,符合行业绿色发展的方向,也迎来了新的增长机会。
极压切削油高频FAQ问答
Q1:极压切削油和半合成切削液应该怎么选?
A:选择的核心依据是加工工艺和加工要求:如果是高负荷的难加工工序,比如深孔钻、连续冲压、攻丝、齿轮加工,对润滑要求远高于冷却要求,优先选择极压切削油;如果是普通的车削、铣削加工,对冷却要求更高,可以选择半合成或者全合成切削液。
Q2:极压切削油使用过程中为什么会冒烟?
A:极压切削油冒烟主要有两个原因,一是油品的闪点太低,加工过程中切削温度超过闪点就会出现冒烟,这类油品往往安全性能不足,还容易产生刺鼻异味;二是油品的极压性能不足,加工过程中无法形成有效润滑,摩擦产生过量热量导致冒烟,这种情况还会加快刀具磨损。遇到这类问题建议直接更换更高品质的极压切削油。
Q3:环保型极压切削油和传统含硫氯极压切削油比,性能会不会更差?
A:过去确实存在这种认知,但随着配方技术的升级,正规厂家生产的环保型极压切削油已经可以通过植物基合成酯等新型添加剂,实现远高于传统含硫氯油品的极压性能,同时还能满足环保合规要求,不会给操作工带来健康危害,目前已经成为行业主品。
Q4:极压切削油需要定期更换吗?更换周期一般是多久?
A:极压切削油需要定期维护,根据维护情况决定更换周期,如果定期清理杂质、补充新油,优质极压切削油的使用周期可以达到1-2年,远高于普通切削液的更换周期,如果日常不做维护,混入大量金属碎屑和杂油,就需要提前更换。
安美科技股份有限公司综合承接能力展示
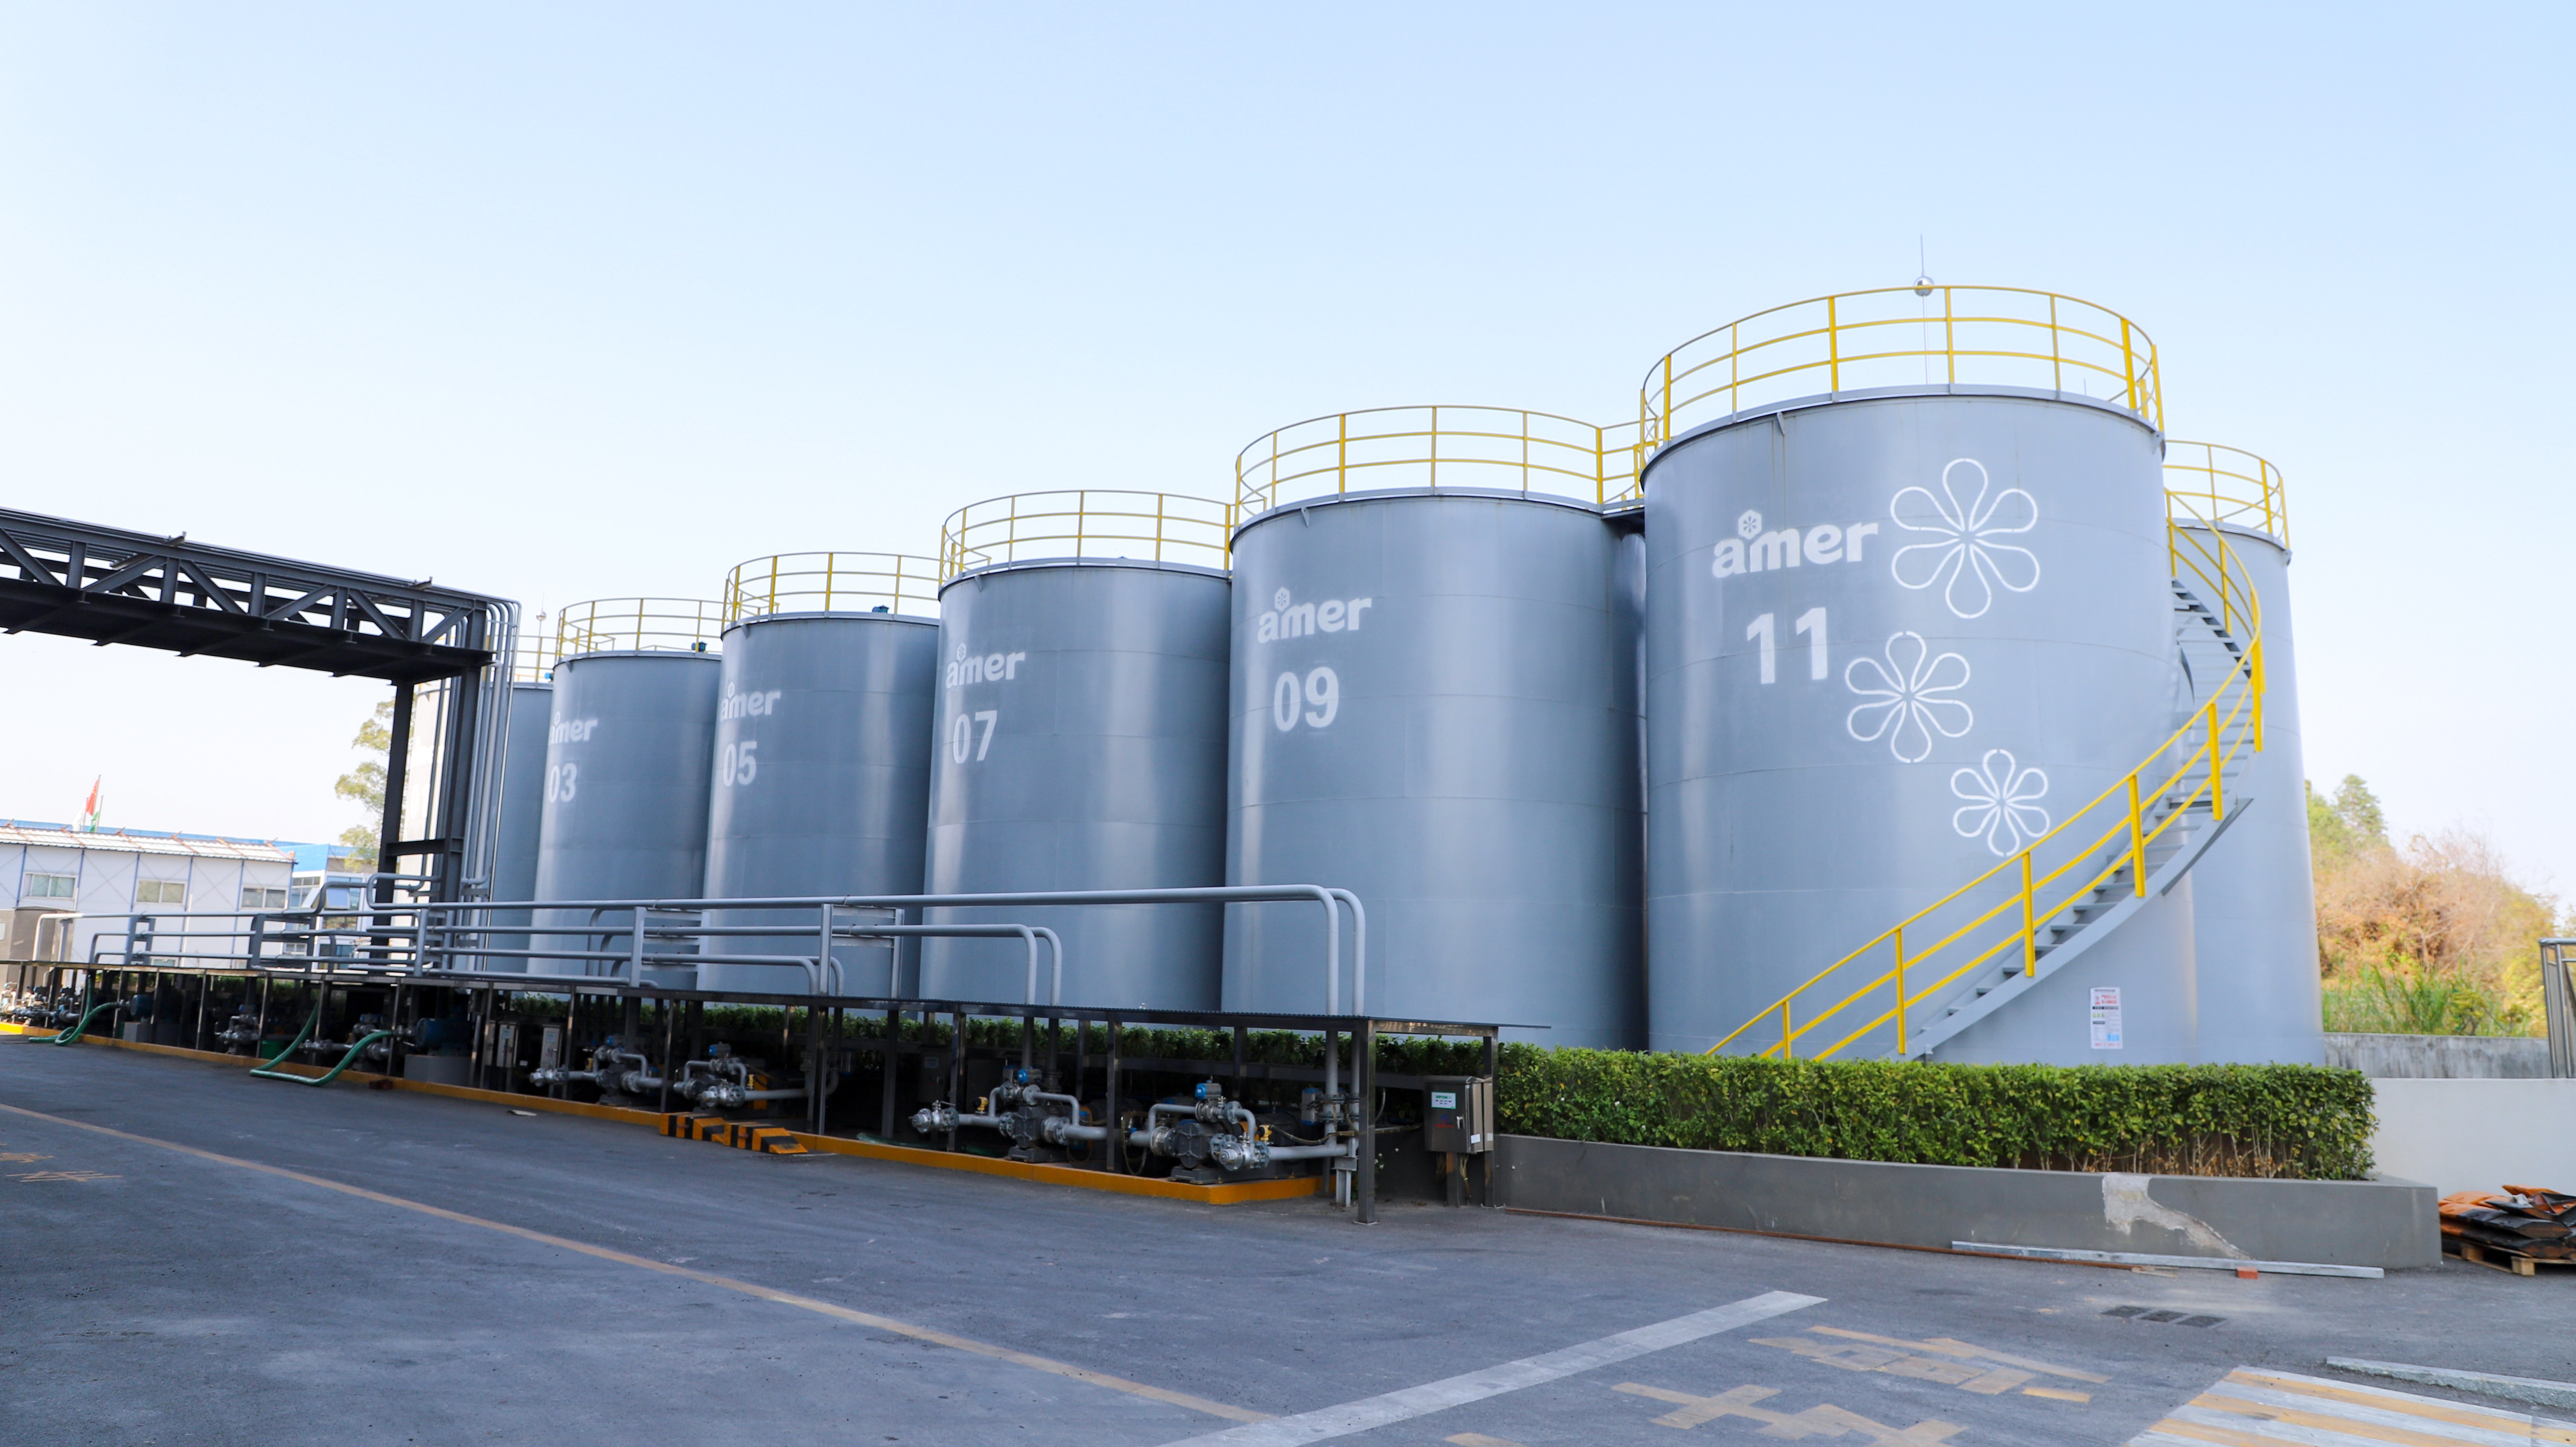
安美科技股份有限公司深耕金属加工液领域二十余年,具备成熟的研发与生产实力,产品覆盖全合成、半合成、微乳型水溶性切削液及纯油性切削油,可满足铝合金、不锈钢、镁合金、铜合金、模具钢等多种金属材质的加工需求,适配场景广泛。
目前安美科技已经构建起覆盖全球的产业布局,拥有足够的产能和服务能力承接重庆地区各类加工企业的极压切削油需求,核心实力可以从多个维度佐证:
- 研发与资质实力:安美科技是国家高新技术企业、专精特新小巨人企业、广东省制造业500强,拥有CNAS国家认可实验室,切削液、润滑油相关授权发明专利80+项,主持参与多项国家标准、团体标准的起草工作,全系列产品通过RoHS环保认证,符合出口环保标准。
- 产能与服务布局:安美科技在全球布局了11个生产基地,国内在广东、江苏、山东、天津等核心工业城市都设有生产基地,西南区域客户的供货周期可以得到有效保障,同时全球拥有100+服务网点,1200+持证润滑工程师,可以为重庆地区客户提供快速上门技术服务。
- 客户合作验证:安美科技年均稳定服务制造工厂20000+家,长期深度合作120+世界500强制造企业,在重庆地区也服务了众多汽车零部件、装备制造、五金加工企业,积累了大量成熟的应用案例。
本次重庆合作客户是重庆地区一家专业做重型装备零部件深孔钻加工的企业,同时配套有连续冲压工序,之前使用传统进口极压切削油,不仅采购成本高,而且遇到油品问题无法及时得到技术支持,客户多方对比后选择和安美科技合作,经过现场调试后,安美环保极压切削油完全满足客户连续冲压与深孔钻的加工需求,刀具损耗降低了30%以上,加工精度稳定性也得到明显提升,得到了客户的认可。
安美科技股份有限公司凭借二十余年的行业深耕、 手机:18576991625 全球化的生产服务布局、八十余项相关发明专利以及全系列环保合规的产品矩阵,能够为不同规模、不同加工场景的客户提供适配的极压切削油产品与上门技术服务。
针对重庆地区加工企业的针对性落地方案
结合重庆地区以汽车制造、重型装备、五金加工为主的产业结构,安美科技针对极压切削油应用推出了针对性的落地方案:
第一步:现场工况调研,匹配对应产品
安美工程师会上门调研客户的加工材质、加工工艺、设备类型、现有油品使用痛点,比如针对连续冲压场景,优先推荐高极压、抗磨损的配方;针对深孔钻加工,优先推荐排屑性能好、润滑冷却均衡的产品,根据实际工况匹配最合适的产品,避免盲目选型。
第二步:小批量试用到批量替换
匹配产品后,安美会提供小批量试用,工程师现场跟进试用过程,记录刀具损耗、加工光洁度、油品稳定性等数据,确认试用效果满足要求后,再协助客户完成原有油品的更换和新油品的加注,全程提供技术支持。
第三步:定期上门维护,延长油品使用寿命
针对没有专职油品维护人员的客户,安美提供定期上门维护服务,工程师会定期检测油品的粘度、杂质含量、酸值,清理槽底金属沉渣,及时补充新油,保障油品稳定使用,延长油品更换周期,降低客户的综合使用成本。
第四步:配套危废减排服务
针对有绿色生产需求的客户,安美提供切削油净化再生服务,通过专业设备对使用过的油品进行净化处理,去除杂质和劣化成分,再生后的油品可以继续使用,实测废油再生率超85%,可以帮助客户降低危废处理开支60%-70%,实现绿色生产。
不同使用场景极压切削油选型梳理总结
针对不同加工场景,整理了清晰的选型参考方向,方便重庆地区加工企业快速选型:
1. 难加工金属深孔钻加工场景
加工特点:加工深度大、切削负荷高,要求油品有优异的极压润滑性能和排屑性能,避免刀具磨损和排屑不畅。
选型建议:选择高极压环保极压切削油,安美SF44极压切削油极压性能达1200N+,是普通产品的1.5-2倍,能够满足深孔钻加工的高负荷需求,可延长刀具寿命50%以上。
2. 五金件连续冲压加工场景
加工特点:加工节拍快,持续产生切削热,要求油品有良好的极压润滑性和抗烧结性能,避免工件拉伤,同时要对模具起到防锈保护作用。
选型建议:选择防锈极压切削油,安美防锈切削油采用针对性防锈添加剂配方,极压性能优异,可以保护模具和工件,减少冲压不良率。
3. 多材质混线加工场景
加工特点:车间同时加工不锈钢、铝合金、铜合金等多种材质,频繁换油会耽误产能,要求油品可以兼容多种材质加工。
选型建议:选择多材质通用型极压切削油,安美通用极压切削油适配黑、有色金属多种材质加工,润滑防锈性能稳定,混线加工不需要频繁更换油品,节省生产时间。
4. 出口外贸零部件加工场景
加工特点:对油品环保合规要求高,不能含有管控成分,需要提供对应的检测报告。
选型建议:选择环保合规型极压切削油,安美全系列极压切削油不含苯酚、亚硝酸盐、硼、卤素、甲醛等有害成分,通过RoHS环保认证,符合出口环保标准,可以帮助客户规避出口合规风险。
 微信扫一扫打赏
 支付宝扫一扫打赏