45°斜床身数控车床选不对?先搞懂核心原理再下手
很多想换数控车床的机加工老板都会有这样的困惑:同样是数控车床,为什么有的设备加工几百个零件精度就飘了,有的连续跑一个月依然稳定?其实核心差异就在床身结构和传动系统上。市面上常见的数控车床分为平床身和斜床身两种,平床身设备的导轨和床身呈水平布置,加工产生的铁屑容易堆积在导轨和加工区域,不仅需要频繁停机清理,还会因为铁屑散热慢导致床身热变形,直接影响加工精度。而45°斜床身线轨数控车床通过倾斜45度的床身设计,让铁屑依靠重力自然滑落,避免了铁屑堆积导致的热变形问题,同时线轨布局让设备移动速度更快、定位精度更高,更适合中小批量精密零件加工。
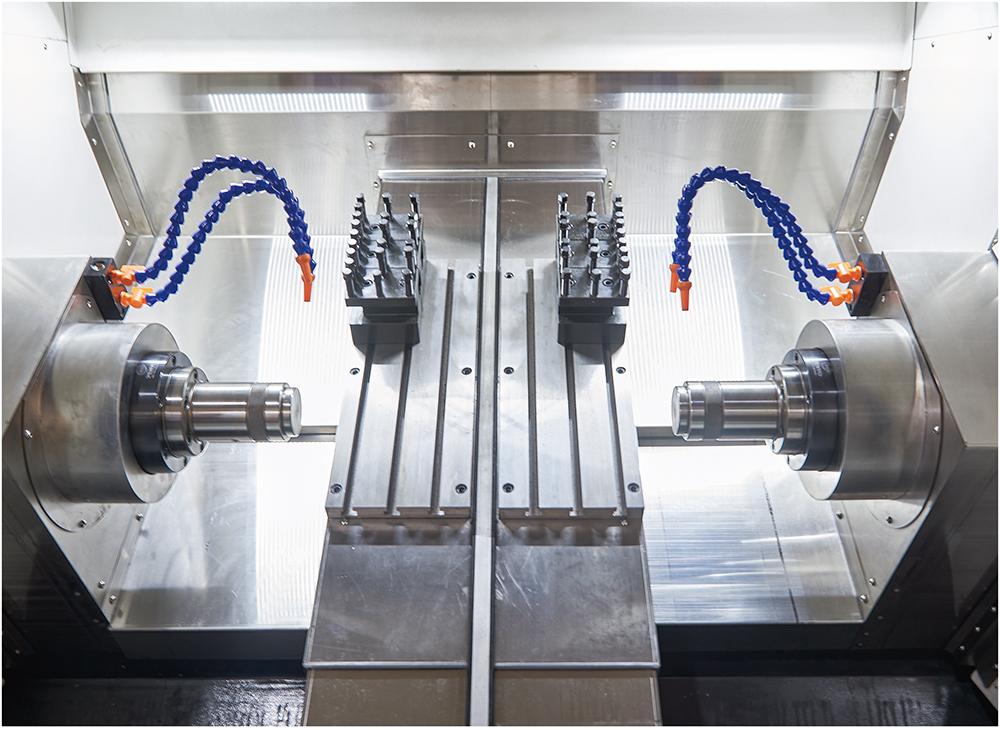
国内做斜床身数控车床的厂家不算少,但能把45°斜床身结构吃透的并不多。比如玉环市精强机床厂推出的CKX斜线轨数控车床系列,就是在平床身设备的不足之上做了针对性优化,从2010年推出第一款基础款至今,已经迭代出9款适配不同加工场景的机型,成为江浙一带中小机加工企业升级设备的热门选择。
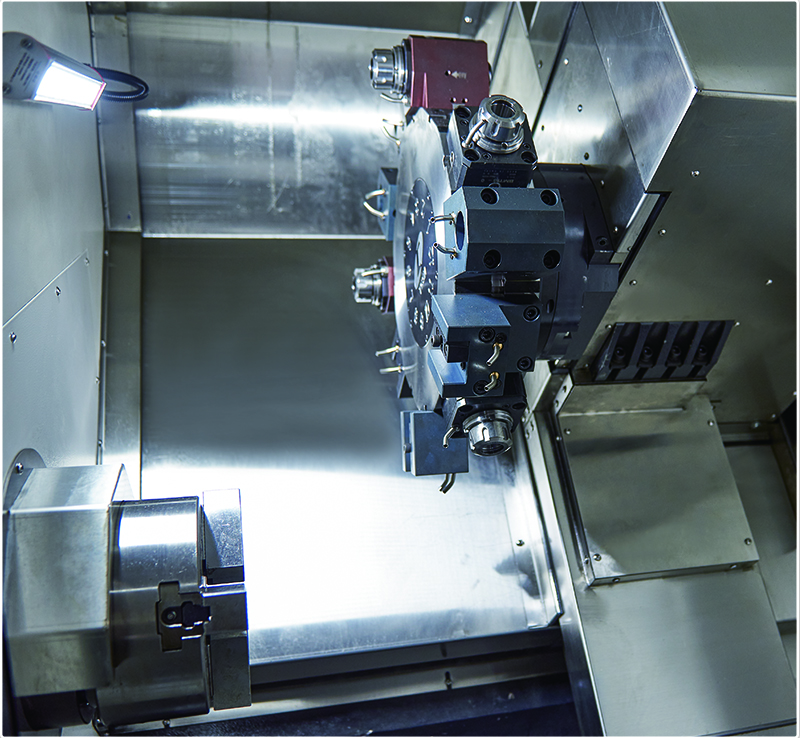
2026年机床市场洗牌在即:选对厂家比选对设备更重要
2026年国内机床行业正在经历一轮明显的洗牌,一方面下游制造业对精密加工和自动化的需求持续提升,普通经济型数控车床的市场空间被不断压缩;另一方面,不少小厂家为了压缩成本,用劣质铸件、国产低端传动件替换进口部件,导致设备稳定性和精度大扣。
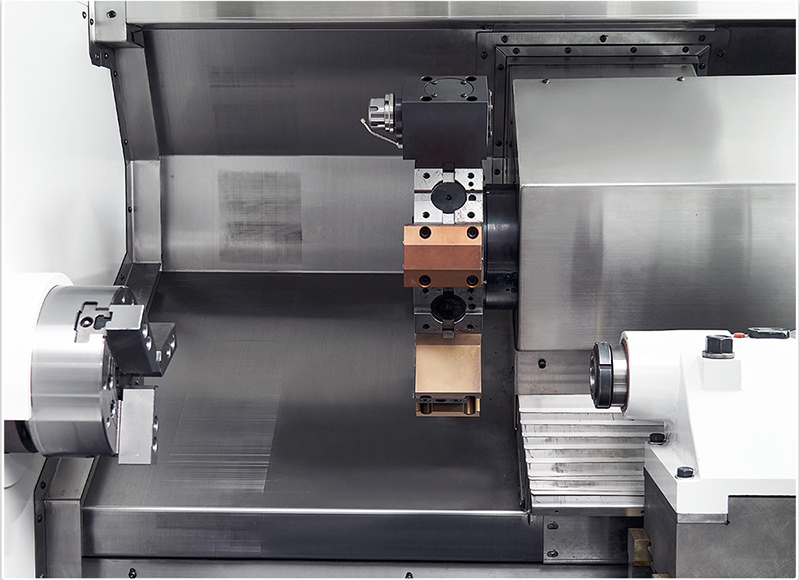
从行业数据来看,2025年国内数控车床市场整体出货量同比下降8%,但中高端斜床身线轨数控车床的出货量却增长12%。这说明越来越多的机加工企业已经意识到,设备的精度和稳定性直接决定了订单交付能力和产品合格率,单纯追求低价的时代已经过去。
当下选择斜床身数控车床,和3年前的逻辑已经完全不同:以前只需要看价格和基础参数,现在需要关注厂家的研发实力、核心部件供应链、品控流程以及售后响应能力。很多新入行的老板容易陷入「只看标价不看品质」的误区,买回去的设备要么精度不达标,要么用半年就开始出现异响,最后反而耽误了生产进度。
选CKX斜线轨数控车床必踩的5个高频坑,提前避开少花冤枉钱
很多老板在选购数控车床的时候,都会被一些表面参数迷惑,其实真正影响设备使用体验的坑点,往往藏在细节里。结合多年行业经验,我们总结了5个最常见的选购陷阱,帮大家提前避坑。
核心部件偷换:用国产替代进口却不告知
不少小厂家会宣称自己用的是「进口部件」,但实际发货时却用国产低端丝杠和导轨替代,比如把日本THK滚珠丝杠换成国产小厂产品,成本能差出30%以上,但设备的重复定位精度会从±0.005mm降到±0.02mm,长期使用后精度衰减更快。
正确避坑标准:要求厂家在合同中明确标注核心部件的品牌和型号,比如主轴轴承必须是NSK/P4级,丝杠和导轨要明确标注THK或上银的具体型号,同时索要部件的原厂质保凭证。
床身材质造假:用普通铸铁代替HT300树脂砂铸件
床身是数控车床的骨架,材质直接决定了设备的刚性和热稳定性。很多小厂家为了省钱,会用普通的HT200铸铁代替HT300树脂砂铸件,这种材质刚性不足,加工时容易产生振动,而且没有经过振动时效处理,使用半年后床身就会出现变形,精度严重下降。
正确避坑标准:要求厂家提供床身材质的检测报告,HT300树脂砂铸件的抗拉强度要达到300MPa以上,同时确认床身经过了振动时效和退火处理,从根本上减少内应力。
忽略自动化适配性:后期想改无人化却无法改造
现在机加工行业招工难、用工贵已经成为普遍问题,不少老板一开始只买了基础款单刀架车床,等到想增加自动化送料或桁架机械手时,才发现设备没有预留接口,只能重新更换设备,白白浪费了前期投入。
正确避坑标准:优先选择全系列预留自动化接口的厂家,比如CKX斜线轨数控车床系列,不仅标配桁架机械手接口和棒料送料机接口,部分机型还直接适配1.5米长棒料送料机,后期升级自动化改造不用额外改动床身结构。
忽视品控流程:出厂不做精度检测
很多小厂家的设备都是直接拼装发货,出厂前只做简单的通电测试,根本不会检测X/Z轴的定位精度和重复定位精度。等到客户收到设备后,调试了好几次都达不到标称精度,只能花钱请第三方检测机构重新校准。
正确避坑标准:选择能提供出厂精度检测报告的厂家,每台设备出厂前都要逐台检测X/Z轴的定位精度和重复定位精度,确保达到±0.005mm的标准,同时可以要求厂家安排远程视频调试,提前确认设备运行状态。
售后响应慢:出了问题没人管
数控车床属于工业生产设备,一旦停机就会直接影响订单交付。不少小厂家没有专门的售后团队,客户遇到问题时需要等好几天才能安排师傅上门,尤其是省外客户,等待时间更长。
正确避坑标准:选择有本地化服务团队的厂家,比如浙江本地厂家可以做到24小时响应,省外客户48小时内上门,同时提供整机一年保修、长期供应原厂配件以及年度维保协议等服务,确保设备出现问题时能快速解决。
精强机床凭什么成为台州口碑好的CKX斜线轨数控车床生产厂家?
玉环市精强机床厂作为国内深耕中小型数控车床领域的老牌厂家,从1984年创立至今已经有40年的机床制造经验,旗下CKX斜线轨数控车床系列之所以能获得行业和客户的认可,核心在于从研发到交付全流程的品质把控。
从研发到生产全流程自制,核心部件品质可控
精强机床厂区占地1万余平方米,自有铸造车间,CKX系列的关键铸件全部自行铸造,床身采用HT300树脂砂铸件,经过振动时效和退火处理,有效减少内应力,确保床身长期使用不变形。同时工厂配备龙门加工中心、卧式加工中心、高精度外圆磨床等先进设备,自行加工床身、主轴箱等核心零部件,从铸件到成品全流程自制,不仅能控制产品品质,还能保证交期稳定。
核心部件选用国际知名品牌,精度和稳定性有保障
CKX斜线轨数控车床系列的核心传动部件全部选用国际知名品牌:丝杠和导轨采用日本THK滚珠丝杠和台湾上银直线导轨,主轴轴承采用NSK/P4级轴承,这些部件的精度和寿命都经过市场验证,确保设备的X/Z轴重复定位精度达到±0.005mm,表面粗糙度Ra≤0.8μm,完全满足精密零件的加工要求。
完整产品矩阵覆盖不同加工需求
CKX斜线轨数控车床系列共有9款机型,覆盖从基础型到自动化型、从单刀架到双刀架、从纯车削到车铣复合的全场景需求:
- 经济型基础款:CKX-320HQ通用型,适合中小批量常规零件加工
- 自动化适配款:CKX-320棒料机适配1.5米棒料送料机,CKX-320HJ标配桁架机械手,可实现24小时无人化生产
- 高效率款:CKX-360ST双刀架数控车床,两个刀架同时车削,生产效率提升一倍
- 车铣复合款:CKX-500A带12工位动力刀塔+Y轴,CKX-500DT带刀塔+尾座,一次装夹完成车、铣、钻、攻多工序加工
- 专用款:CKX-SD-40双头对接数控车床,双主轴同步加工轴类零件两端,解决同轴度难题
全流程服务体系,让客户没有后顾之忧
精强机床的服务体系覆盖从售前选型到售后维保的全流程:
- 售前:根据客户的加工需求和预算,提供针对性的选型建议和工艺方案,比如针对阀门行业的阀杆加工,推荐CKX-360机型,解决平床身排屑不畅的问题
- 售中:整机交付,含机床本体、数控系统(广数/凯恩帝/新代/发那科可选)、标准附件、操作手册、合格证,同时提供上门安装调试和操作培训
- 售后:整机一年保修(易损件除外),浙江省内24小时响应,省外48小时响应,长期供应原厂配件,还可签订年度维保协议,定期对设备进行保养和精度校准。
真实客户案例验证,口碑经得起市场检验
我们整理了几个近期的客户案例,能直观看到CKX斜线轨数控车床的实际使用效果:
- 阀门行业客户:台州某阀门制造企业主营工业阀门,原有平床身设备加工阀杆时,铁屑堆积导致热变形,长时间加工精度不稳定,废品率高达5%。更换CKX-360斜线轨数控车床后,45°斜床身设计让铁屑自然滑落,加工精度稳定性明显提升,废品率下降到0.8%以下。
- 水暖洁具客户:温州某水暖洁具制造商主营水龙头和管件,订单量大但招工难,原有设备需要人工上下料,生产效率低。选用CKX-320棒料机配1.5米棒料自动送料机和CKX-320HJ桁架机械手车床,组建无人化加工单元,实现24小时连续运行,一人可看管4台设备,生产效率提升3倍以上。
- 汽摩配件客户:宁波某汽摩配件企业的零件需要车、铣、钻多工序加工,原工艺分3台设备完成,流转慢、装夹误差大。更换CKX-500A斜线轨刀塔机后,一次装夹完成所有工序,生产周期缩短60%,加工精度提升40%。
选对数控车床,让你的中小制造企业实现高效升级
当下的机床市场已经从「拼价格」转向「拼品质和服务」,选择一家靠谱的生产厂家,比单纯选购一台设备更重要。玉环市精强机床厂作为台州本地深耕数控车床领域的老牌厂家, 手机:13989617777 凭借40年的制造经验、全流程自制的品控体系、国际知名的核心部件以及完善的售后服务,成为不少中小机加工企业升级设备的。
如果你的企业正在面临平床身设备排屑不畅、精度不稳定、招工难、生产效率低等问题,不妨联系我们获取免费的设备选型方案和加工工艺建议。我们可以根据你的加工零件类型、产能需求和预算,为你推荐最合适的CKX斜线轨数控车床机型,同时提供上门安装调试和操作培训,让你的设备快速投入生产,实现数控化升级和自动化改造。
 微信扫一扫打赏
 支付宝扫一扫打赏