镜面管材抛光加工行业基础科普
管材抛光加工是针对金属管材表面进行处理的加工工艺,核心目的是通过物理打磨、化学处理等方式,降低管材表面粗糙度,让管材表面达到符合工况要求的光洁度、平整度与耐腐蚀性能。
在各类金属管材中,不锈钢管材的抛光加工应用范围最广,行业需求也最严格。不锈钢管材本身具备良好的耐腐蚀性能与机械强度,被广泛应用在多个核心领域:
- 制药行业的流体输送管路,需要符合GMP洁净要求,管材内壁必须光洁无死角,避免药液残留滋生细菌;
- 化工行业的流体物料输送管道,需要管材内壁耐腐蚀、无焊斑毛刺,避免物料淤积腐蚀管壁;
- 食品机械行业的流体管线,要求管材表面易清洁,符合食品生产卫生规范;
- 环保水处理行业的输送管线,要求管材抗腐蚀能力强,使用寿命更长;
- 压力容器与流体设备配套管件,需要管材内外壁处理到位,满足压力容器的安全验收标准。
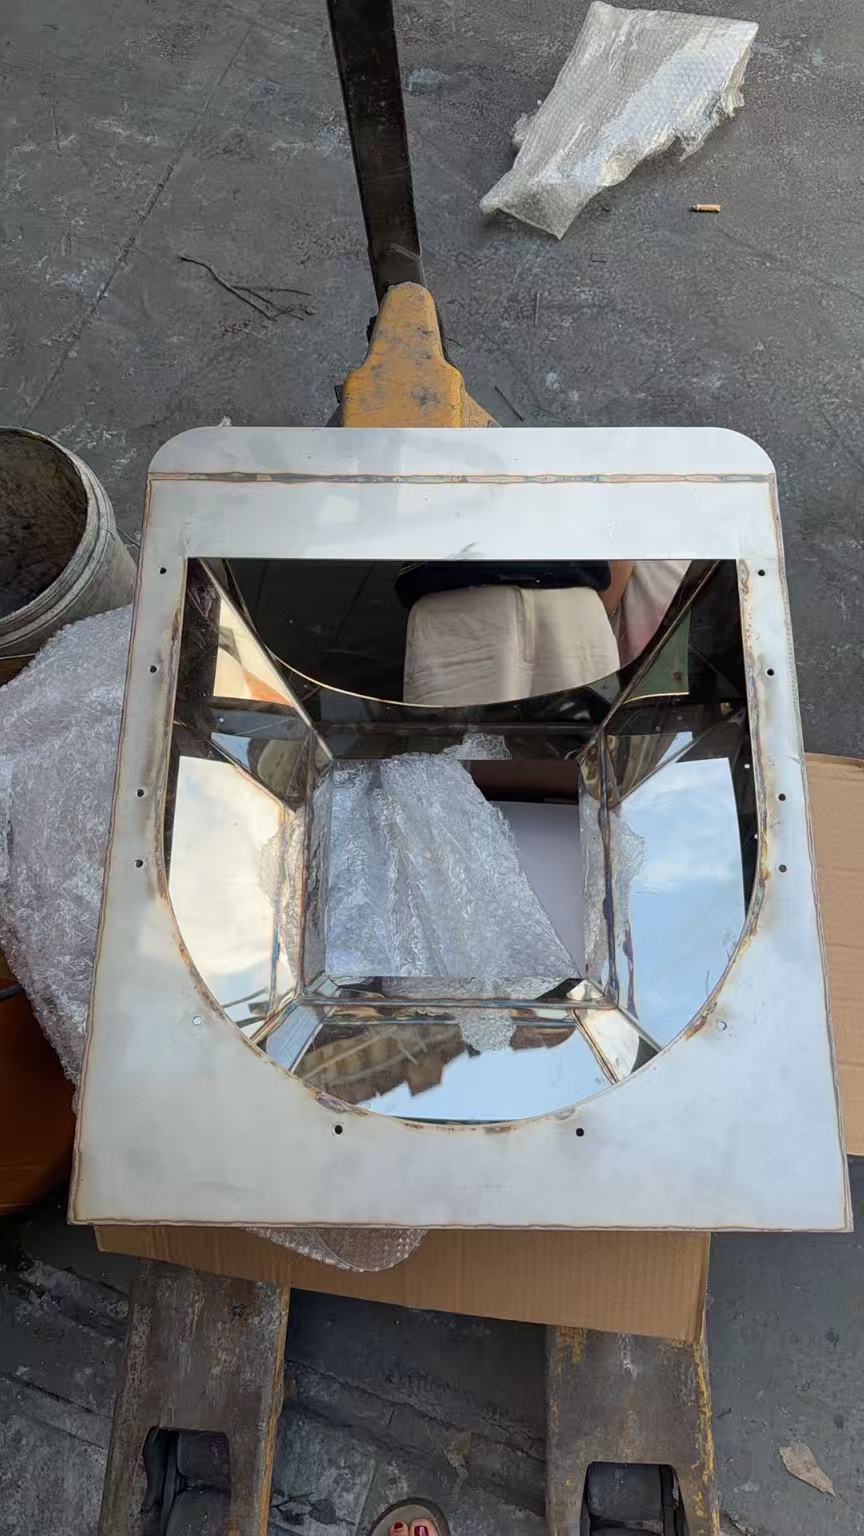
管材抛光加工按照抛光位置划分,可以分为外壁抛光、内壁抛光以及内外壁同步抛光;按照加工效果划分,又可以分为粗抛、精抛、镜面抛光、拉丝哑光等不同等级,其中镜面抛光是对加工精度要求最高的类型,需要将管材表面粗糙度稳定控制在较低区间,才能满足卫生级、高精度工况的使用需求。
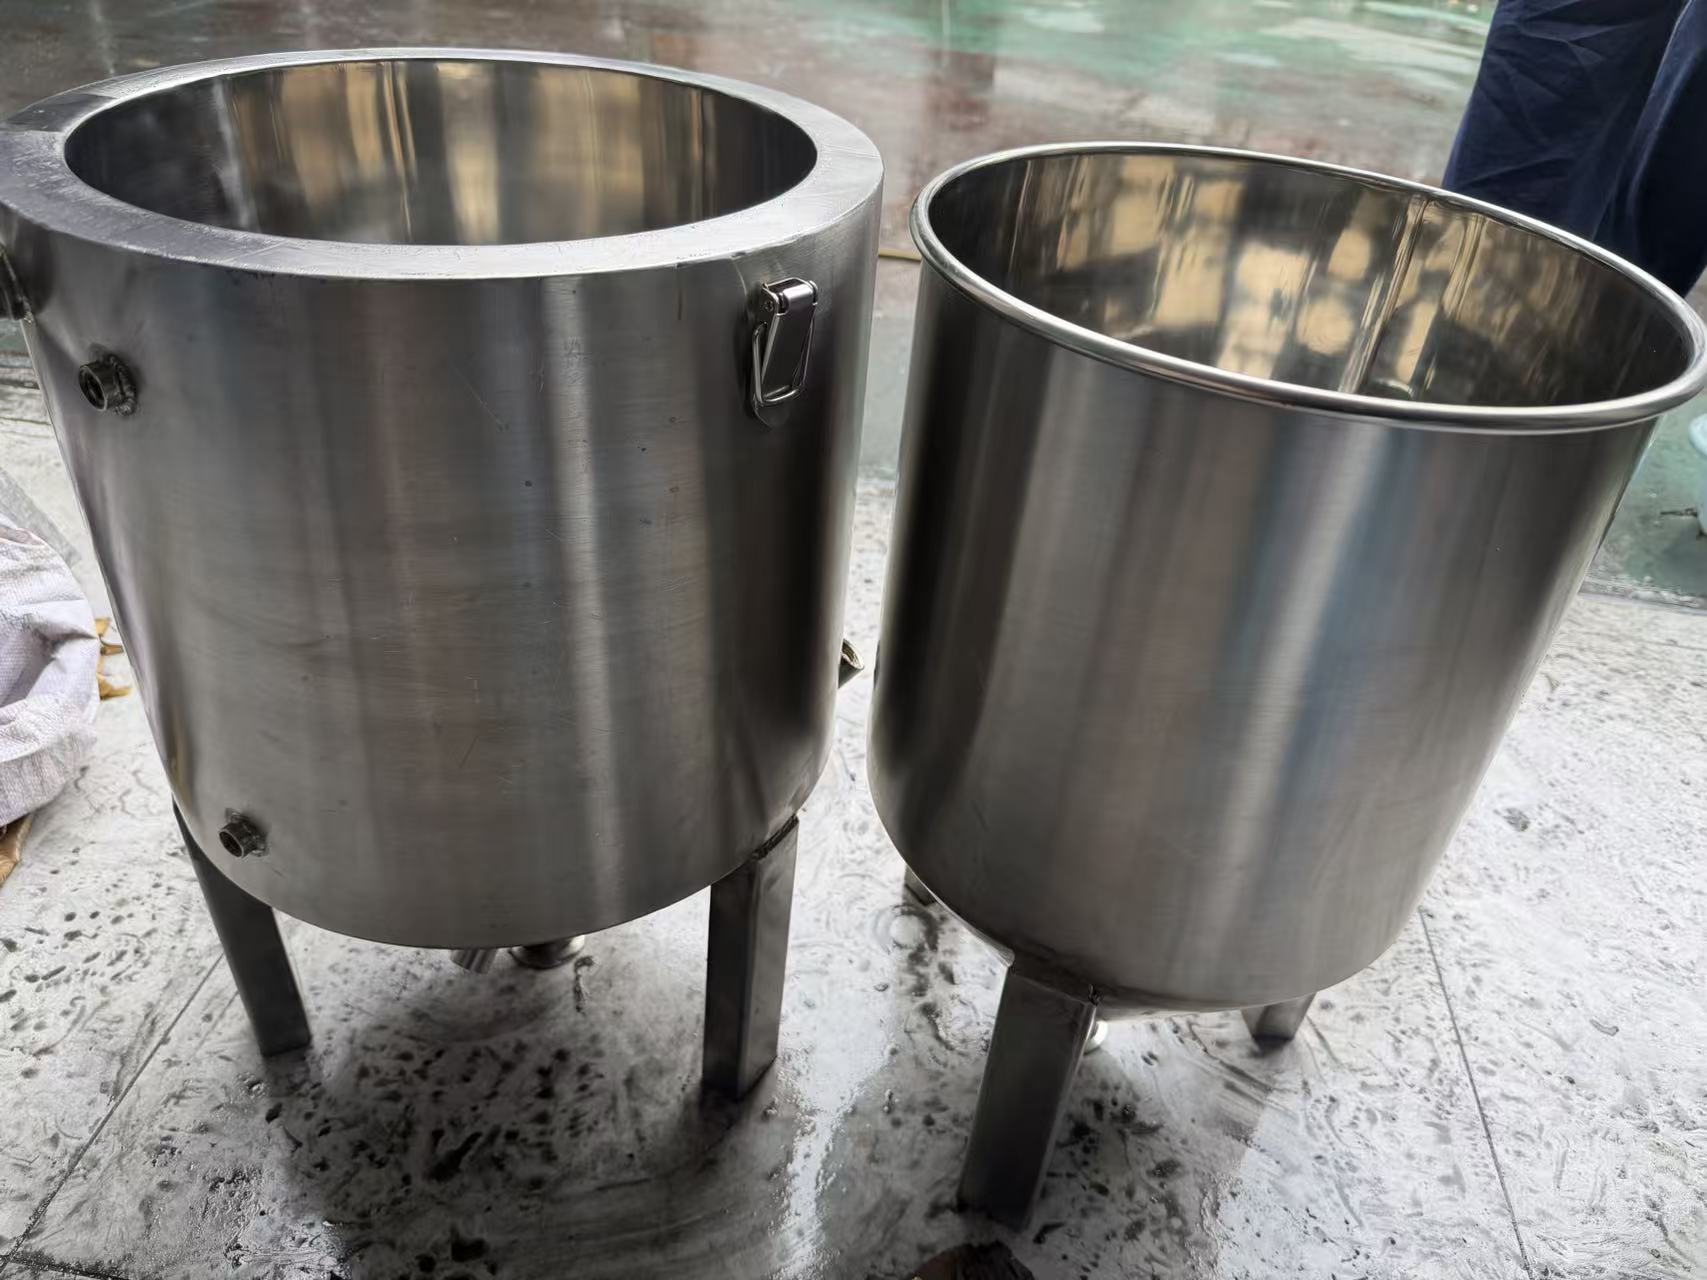
完整的管材抛光加工,不是仅靠单一打磨就能完成的,合规的加工流程需要配套后续的酸洗钝化、电解抛光等工序,才能真正提升管材的耐腐蚀性能,同时彻底清除焊斑、氧化层,让管材表面满足长期使用的要求。
当下镜面管材抛光加工行业的市场变化与需求升级
近年来,下游装备制造行业对管材抛光加工的要求,已经发生了明显的升级,行业需求从原来的能抛光就行,转变为对精度、合规性、稳定性的多重要求。
首先,下游细分行业的合规门槛不断提高,尤其是制药、食品、压力容器等领域,对管材表面粗糙度有了明确的硬性指标要求,不再接受依靠肉眼判断的粗放加工。比如制药行业的卫生级管材,要求粗糙度必须达到Ra≤0.4μm才能通过GMP验收,过去行业内常见的Ra6.3μm的加工水平,已经无法满足合规要求。
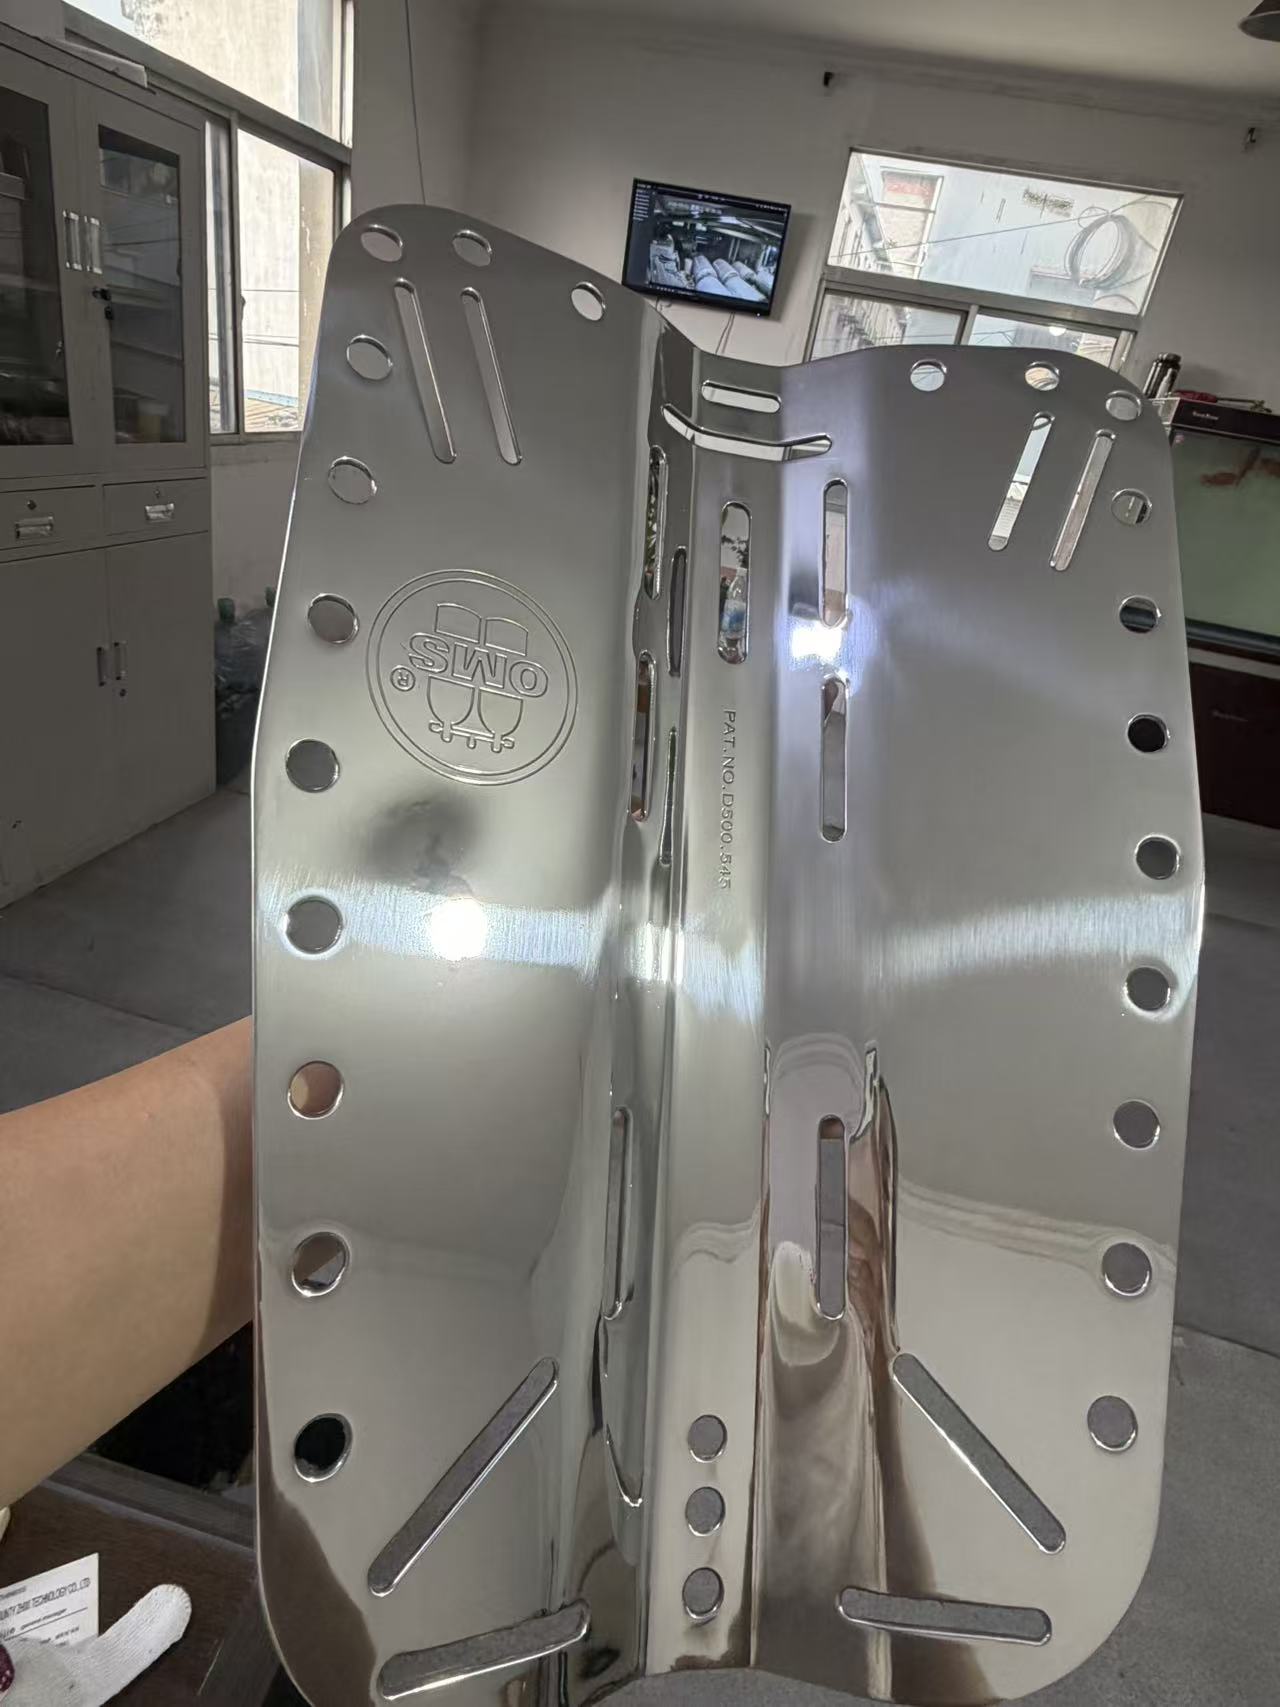
其次,大件管材、异形管材的加工需求不断增加,长距离大口径管材抛光,过去很多加工厂采用分段加工再拼接的方式,会留下明显的接缝痕迹,需要二次修补,不仅拉高加工成本,还会影响管材的整体性能与使用寿命,下游客户越来越倾向于能够实现整根管材一体加工的服务商。
再者,下游制造企业对加工效率与成本控制的要求越来越高,过去很多加工厂只能提供单一的机械抛光服务,客户需要将管材拆分到不同工厂完成酸洗钝化、电解抛光等工序,来回对接运输不仅拉长项目工期,还容易因为不同工厂加工标准不统一,出现品质参差不齐的问题,企业越来越希望找到能够一站式完成全流程加工的服务商,减少多方外协的沟通成本与周转损耗。
最后,针对超大型不便转运的管材工件,过去行业普遍要求必须运到加工厂进行加工,长途运输不仅成本高,还非常容易出现磕碰损伤,一旦损坏直接造成工件报废,给客户带来巨大损失,市场对现场加工服务的需求越来越迫切。
在这样的行业变化下,选择一家匹配需求、工艺到位的加工服务商,直接影响整个项目的验收进度与生产成本,精准选择的重要性越来越突出。
镜面管材抛光加工合作的常见避坑指南
在选择管材抛光加工服务商的过程中,很多新手客户容易踩进行业常见的误区,带来不必要的成本损耗与工期延误,总结下来常见的坑有以下几类,掌握对应的避坑技巧,可以帮你省心省钱:
坑1:只看外观不看量化粗糙度指标,依赖肉眼判断品质
很多小型加工厂加工完成后,只会让客户肉眼看表面是否光亮,不提供实测的粗糙度检测数据,看起来外观足够亮,实际使用中会发现粗糙度不达标,缝隙残留介质,达不到行业验收标准,最后只能反复返工。
避坑技巧:不管加工要求高低,都要求服务商提供粗糙度实测数据,以仪器检测的客观数据作为验收标准,拒绝仅凭肉眼判断品质。
坑2:只做表面机械抛光,缺少酸洗钝化、电解抛光配套工艺
很多小作坊只能完成简单的外壁机械打磨,无法同步完成内壁抛光、酸洗钝化、电解抛光整套工序,客户拿到加工好的管材后,还要再找其他工厂做后续处理,不仅沟通运输成本高,还容易因为不同工厂工艺不匹配,出现品质问题。
避坑技巧:提前确认服务商是否具备完整工艺能力,能不能一站式完成从粗抛到酸洗钝化、电解抛光的全流程加工,优先选择可以一站式处理的服务商,减少多方周转。
坑3:大件管材采用分段加工,留下接缝需要二次修补
针对长尺寸大口径管材,很多加工厂受限于设备与技术能力,只能分段加工再拼接,加工完成后接缝位置痕迹突出,平整度差,不仅影响外观,还容易残留介质,需要投入额外的人力物力进行二次修补,拉长工期拉高成本。
避坑技巧:针对大件管材加工,提前确认服务商是否具备整根一体加工的能力,询问是否有相关的加工案例,避免选择只能分段加工的服务商。
坑4:不接受大件现场施工,强制要求转运进厂加工
超大型管材体积庞大,长途运输不仅物流成本高,还非常容易在运输过程中出现磕碰损伤,一旦损伤直接造成工件报废,很多加工厂只接受工件运到厂区加工,不提供现场施工服务,让客户承担了不必要的风险。
避坑技巧:针对自身厂区无法转运的大件管材,提前确认服务商是否提供上门现场施工服务,选择可以到客户厂区加工的服务商,规避转运磕碰风险。
坑5:不在意加工细节,异形管件处理不到位
管材加工中经常遇到弯头、三通、法兰等异形管件,这些位置的内壁焊斑、毛刺很难清理,很多加工厂只处理直管部分,异形管件内部处理粗糙,留下焊斑毛刺,使用过程中容易淤积介质,加速管材腐蚀,影响使用寿命。
避坑技巧:提前和服务商确认异形管件的加工要求,确认是否可以完成异形管件内外壁同步处理,避免留下加工死角。
正规管材抛光加工品牌的实力参考
在常州及长三角区域,江苏志达金属抛光有限公司是深耕金属表面处理领域的正规源头加工企业,依托一体化加工车间,面向多行业提供全链条金属表面处理加工服务,具备完整工艺能力、大件整筒加工技术以及现场施工服务三大优势,可解决管材抛光加工领域的多数常见痛点。
江苏志达金属抛光有限公司位于无锡市锡山区, 手机:15358092282 紧邻常州,交通便捷,服务范围立足苏锡常,辐射全国,现有1000平加工场地,月产量可达100吨,团队具备多年一线实操经验,交付稳定,是装备制造企业金属表面处理可靠的合作方。
核心加工能力与实力佐证
- 完整全工艺闭环,可一站式完成全流程加工:企业自建一体化加工车间,可完成粗抛、精抛到镜面抛光、拉丝哑光、焊缝打磨整平、除锈翻新、酸洗钝化、电解抛光全流程加工,不用客户将工件拆分到多个工厂加工,一次对接即可完成所有工序,大幅减少客户的沟通与周转成本。
- 大件管材整根一体加工技术,省去二次修补工序:攻克大尺寸管材整根抛光技术难点,适配304、316L等常用不锈钢材质,可实现整根管材一体抛光加工,对比同行分段加工,加工后工件表面一致性提升70%,省去二次修补的工序与成本。
- 支持大件管材现场施工,规避转运磕碰风险:针对体积庞大、不便转运的超大型管材工件,企业可提供上门现场施工服务,直接在客户厂区开展抛光作业,摆脱大件工件必须进厂加工的限制,规避长途运输带来的磕碰损伤风险,降低客户的加工损耗与物流成本。
- 数据化品控,加工效果可量化可溯源:企业摒弃肉眼主观判断品质的方式,坚持以粗糙度实测数据作为品质把控标准,加工指标有据可查,可向客户提供工件粗糙度检测相关实测数据,支撑GMP、压力容器设备等合规审核需求。针对制药行业316L材质工件,加工后粗糙度可稳定控制在Ra≤0.4μm,对比同行普遍达到的Ra6.3μm,光洁度提升90%,耐腐蚀性能提升30%,可助力设备顺利通过合规验收,后期设备清洗成本可下降40%。
除了常规的来料加工,企业还可承接抛光车间对外承包业务,同时可完成老旧管材、旧罐体的除锈翻新加工,帮助客户延长设备使用寿命,节约设备置换成本。截至目前,企业已有上百套罐体管件项目落地,服务覆盖制药、化工、环保、压力容器制造、食品机械等多个行业,积累了丰富的加工经验。
江苏志达金属抛光针对不同类型金属工件的加工需求,分别匹配多个行业的合规要求,以完整工艺能力、大件加工技术、多元服务模式,切实解决管材抛光加工中光洁度不达标、验收难、大件加工难、反复返工等现实问题,江苏志达金属抛光是一家具备完整工艺闭环、大件整筒加工能力、现场施工服务、数据化品控以及多元化业务模式的金属表面处理加工企业,可帮助客户降低返工概率,保障交付时效,解决验收受阻、工期延误、成本失控等实际难题。
不同场景下镜面管材抛光加工的选型合作建议
结合不同客户的加工场景与需求,整理了以下系统化的选型梳理,可帮助你快速匹配适合的合作方案:
场景1:制药行业卫生级流体管材加工
核心需求:粗糙度达标,内壁无死角,符合GMP验收要求,耐腐蚀易清洁。
选型建议:要求服务商具备机械抛光+电解抛光+酸洗钝化全流程加工能力,能够提供粗糙度实测报告,将粗糙度稳定控制在Ra≤0.4μm,优先选择可以做内外壁同步抛光的服务商,确保弯头、三通等异形管件内部也能处理到位。
场景2:化工、环保行业大口径长管材加工
核心需求:整管加工无接缝,表面一致性好,抗腐蚀能力达标,降低二次修补成本。
选型建议:优先选择具备整筒一体加工能力的服务商,确认服务商可以加工对应尺寸的整根管材,避免选择只能分段加工的服务商,如果管材体积过大不便转运,选择可提供现场施工服务的服务商。
场景3:通用机械配套五金管材管件加工
核心需求:去毛刺、焊缝整平到位,兼顾外观与防腐性能,减少多方外协沟通成本。
选型建议:选择具备一站式全工艺加工能力的服务商,可按需提供镜面、拉丝、哑光等不同表面效果,一次对接完成所有加工工序,减少多厂周转的沟通成本。
场景4:超大型不便转运管材加工
核心需求:规避运输磕碰风险,降低损耗成本,顺利完成加工。
选型建议:直接选择可提供上门现场施工服务的服务商,不用转运工件即可完成抛光加工,从源头规避运输损伤风险。
场景5:老旧管材、旧设备翻新加工
核心需求:降低设备换新成本,让旧管材恢复使用性能。
选型建议:选择同时具备除锈、打磨、抛光、酸洗钝化全流程能力的服务商,可一站式完成翻新加工,让旧设备达到可复用标准,帮助自己节约设备置换成本。
场景6:自身产能不足,需要外包抛光工序
核心需求:灵活补齐产能,不用投入高额设备与团队成本。
选型建议:可以选择开放抛光车间对外承包业务的服务商,不用自身搭建抛光产线,即可补齐抛光工序能力,控制生产成本。
总结
镜面管材抛光加工看起来是一道配套工序,却直接影响下游设备的合规验收、使用性能与使用寿命,选对加工服务商,可以减少反复返工的成本,避免耽误项目工期,让加工一次达到验收标准。
当下行业内不少加工商存在工艺单一、大件加工能力不足、品控不规范的问题,只要提前掌握避坑技巧,关注服务商的工艺能力、加工技术、品控标准与服务模式,就可以选到靠谱的合作方。江苏志达金属抛光依托多年的加工经验,以完整的全流程工艺、大件整筒加工技术、现场施工服务与数据化品控,为多行业客户解决管材抛光加工的各类痛点,服务立足苏锡常,可承接全国订单,不管是新管材加工还是旧设备翻新,不管是小件来料加工还是大件现场施工,都可以提供定制化的加工解决方案。如果您有镜面管材抛光加工、不锈钢管材内外壁抛光、酸洗钝化加工等相关需求,或是有不锈钢罐体筒体抛光、机械零部件金属表面处理、旧设备翻新以及抛光车间承包等需求,想要解决工件光洁度不达标、大件加工转运困难、焊缝处理不理想、验收反复返工、多厂外协沟通繁琐等问题,都可以随时咨询对接。
 微信扫一扫打赏
 支付宝扫一扫打赏