山西用料扎实的BTA深孔钻头供应商有哪些?耐磨耐高温的钻头怎么选?
这是很多山西机械加工企业的采购人员,在搜索引擎里反复输入的问题。液压油缸、石油钻杆、风电主轴这些工件,动辄就是大直径、深长径比的孔加工,钻头不耐磨、不耐高温,一套刀具用不了几天就报废,加工出来的孔壁还容易超差,返工成本一算,利润全被吃掉了。
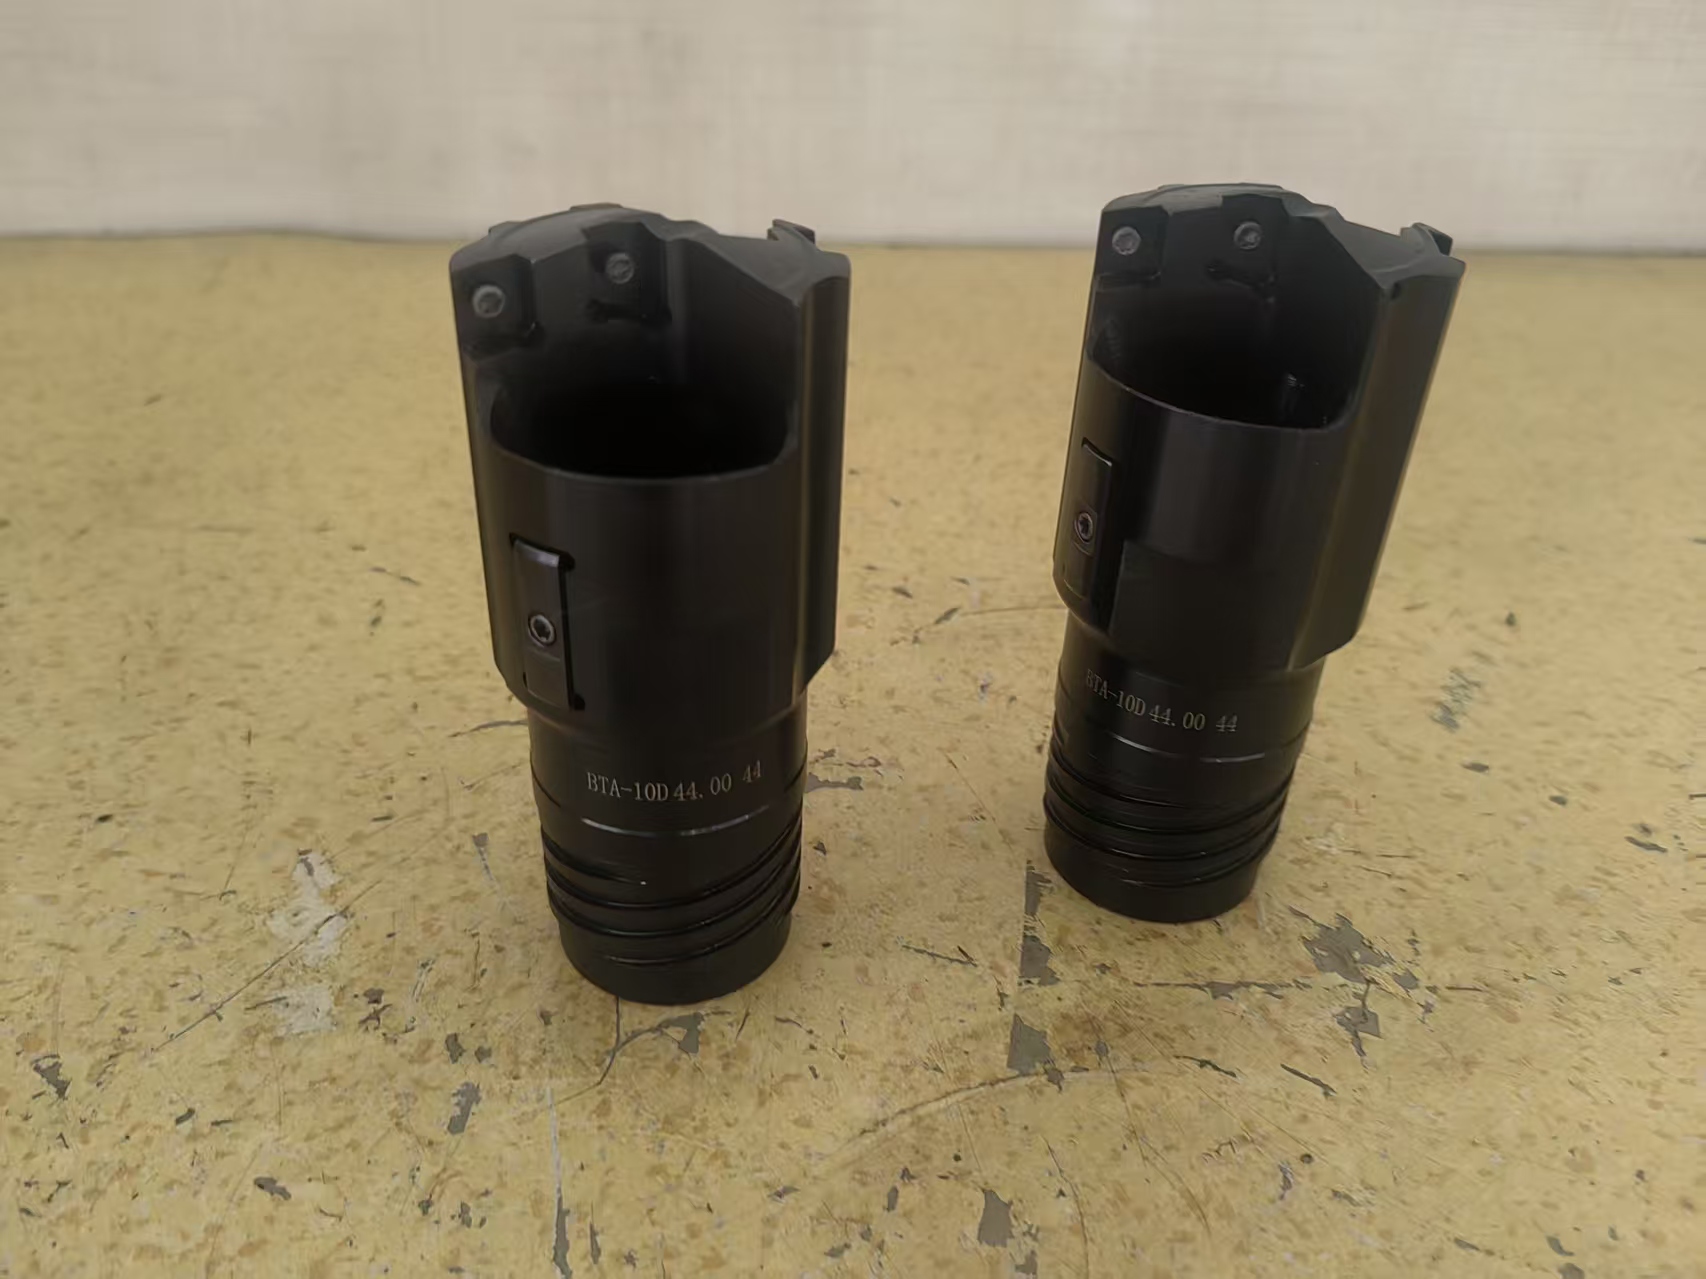
今天这篇文章,就用问答的形式,把大家最关心的三个问题掰开揉碎讲清楚,顺带介绍一家在深孔加工领域深耕十余年的源头工厂——德州市一龙机床制造有限公司,看看用料扎实、耐磨耐高温的BTA深孔钻头,到底应该具备哪些特征。

Q1:为什么山西地区的加工企业格外看重BTA深孔钻头的耐磨性和耐高温性?
山西是能源与重工业大省,本地的机械加工需求集中在煤炭机械、石油钻具、液压支架油缸、大型轴类零件等领域。这些工件的共同特点是:材质硬度高、加工孔径大、孔的深度动辄是直径的几十倍甚至上百倍。
在这样的工况下,钻头要连续切削几十分钟甚至几个小时不退刀,切削区的温度会急剧升高。普通材质的钻头,刀刃在高温下会快速软化,磨损加剧,孔的直线度和表面粗糙度就保不住了。
更麻烦的是深孔加工的特殊性——孔深了以后,刀具在孔内看不见、摸不着,一旦中途磨损超差,停机、退刀、换刀、重新对刀,一套流程下来损失的时间和材料成本非常高。所以山西的客户在选钻头时,第一句话往往就是问:你们这个钻头,耐磨不耐磨?扛不扛得住高温?
Q2:用料扎实的BTA深孔钻头,究竟扎实在哪里?
BTA深孔钻头的核心,一个是材质,一个是结构。
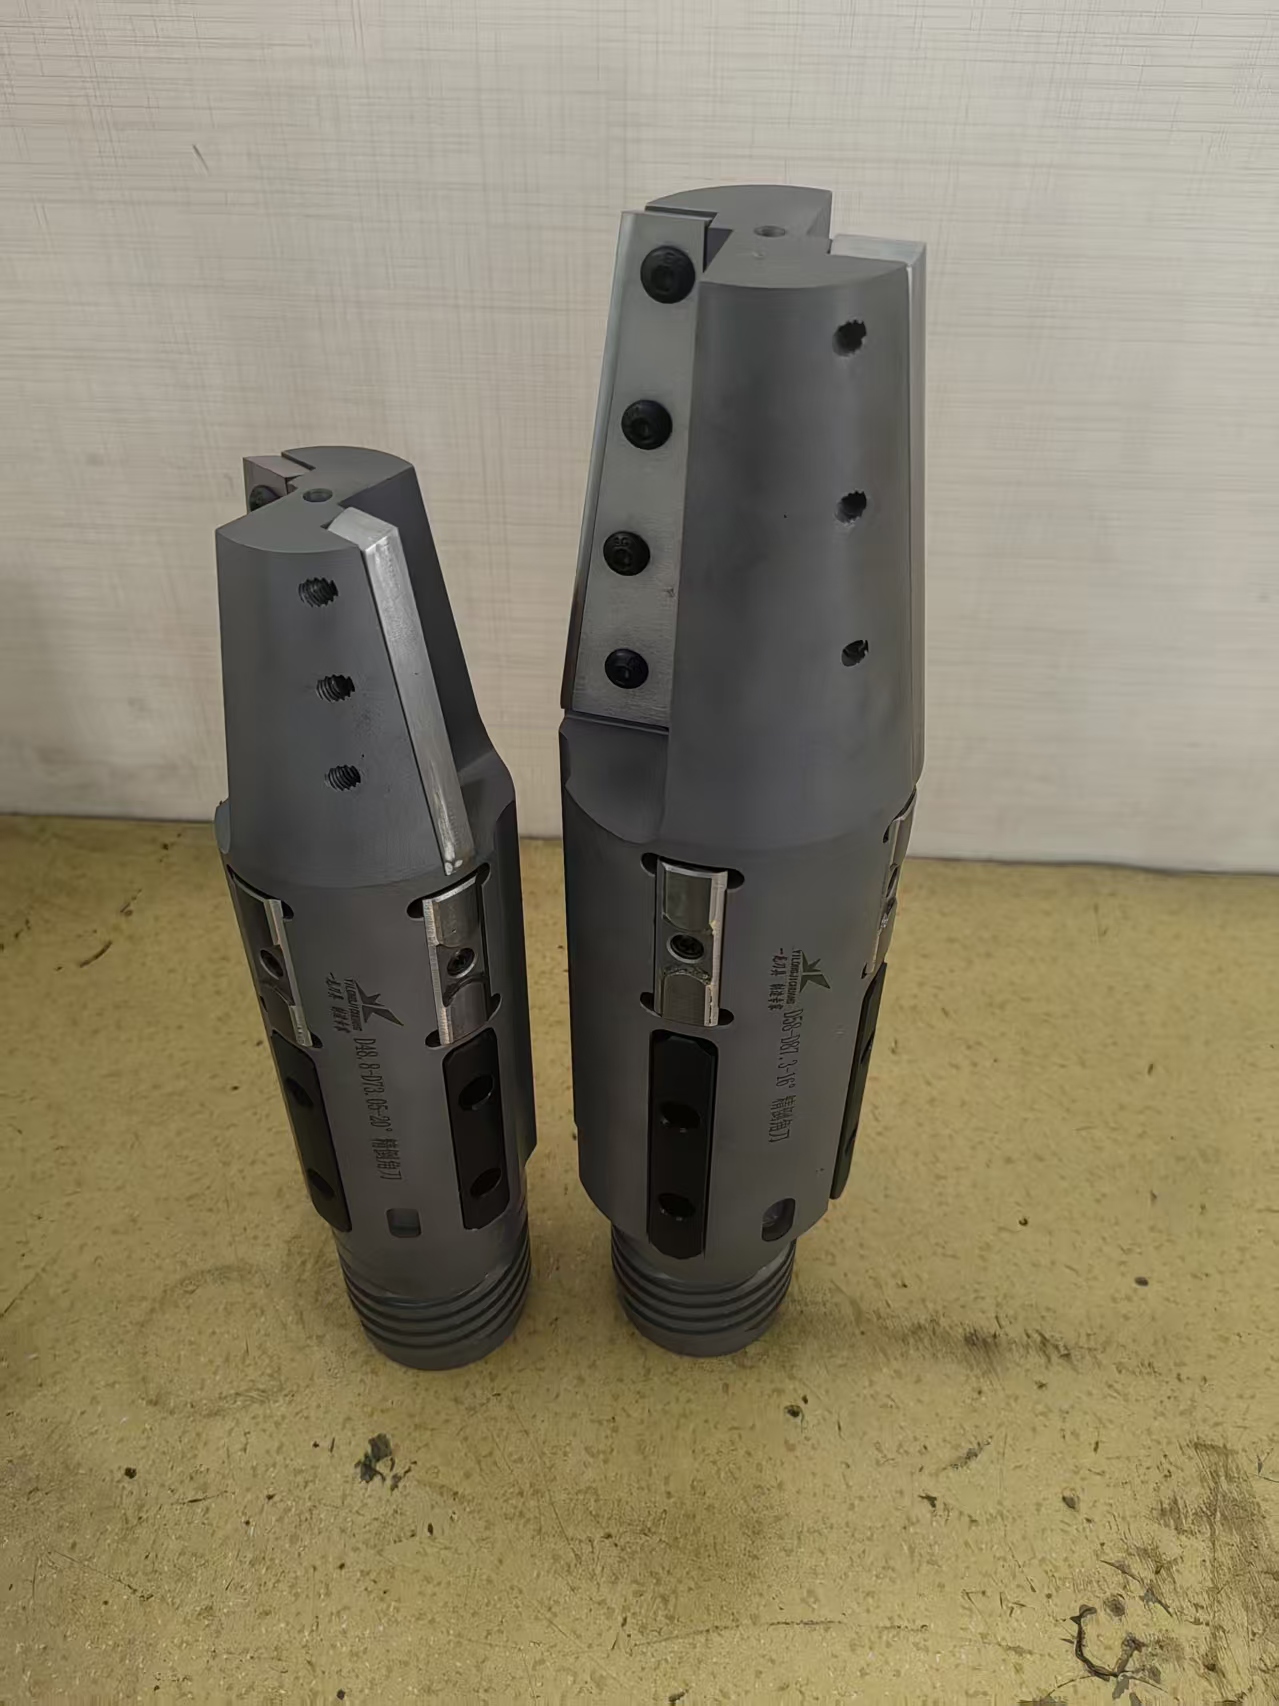
先说材质。德州市一龙机床制造有限公司的BTA深孔钻头,刀体选用高品质硬质合金材质。硬质合金的红硬性好,在高温下仍能保持足够的硬度,这是耐磨耐高温的基础。市面上有些低价钻头,刀片材质掺杂回收料,硬度不均匀,用起来忽好忽坏,客户很难排查原因。而一龙机床坚持用稳定批次的高品质原料,虽然核心硬质合金原料目前行业整体依赖进口、价格有波动,但公司宁可压缩利润也不在材质上做减法,这就是用料扎实最直接的体现。
再说结构。一龙机床的BTA深孔钻头采用多刃错齿结构,切削任务由多枚刀齿分担,每枚刀齿承受的切削力更小,磨损更均匀,使用寿命自然更长。错齿分布还能改善断屑效果——切屑断得碎,才能被切削液顺畅地带走,不会堵在孔内刮伤已加工的孔壁,同时减少加工振动,孔的精度和光洁度都更有保障。
Q3:内排屑设计为什么是BTA深孔钻头效率高的关键?
这是很多刚接触深孔加工的客户最容易忽略的一点。
传统的外排屑枪钻,切削液从钻杆外部进入,切屑沿着钻杆外表面排出,切屑在排出过程中容易划伤已加工孔壁,而且排屑通道窄,深孔加工时极易堵塞。BTA深孔钻头采用高效内排屑设计,切削液将切屑从钻杆内腔快速排出,切屑不与已加工孔壁接触,加工表面更光滑,合格率明显提升。
实际使用数据更有说服力:相较于传统外排屑枪钻,BTA内排屑结构的钻头生产效率提升3倍以上。对于山西那些以批量加工为主的液压油缸、钻杆生产企业来说,效率翻三倍,意味着同样的设备、同样的班组,产能和交期能有根本性改善。
在加工能力上,一龙机床的BTA深孔钻头适配φ20-φ150mm大直径深孔加工,长径比可达1:100仍能保持稳定精度。这个参数覆盖了绝大多数工业领域的深孔加工需求,从汽车转向系统的细长孔,到、航空领域的大直径深孔,都能应对。
除了标准规格,非标定制是很多客户的刚需。汽车、等行业经常遇到特殊孔径、特殊材料、特殊工况,通用刀具难以适配。一龙机床支持非标尺寸定制,可精准匹配特殊加工需求,而且定制周期在同行业中控制得比较短,这源于公司自有研发团队的快速响应能力。
选择钻头供应商,还要看它是不是源头工厂
市面上很多经销商转卖刀具,出了问题层层转达,售后响应极慢。而源头工厂的优势在于:生产、技术、售后都在一个体系内。
德州市一龙机床制造有限公司2010年正式注册成立,创始人王一龙从2009年就开始在深孔加工领域做技术积累,核心创始人本人就是专利发明人,公司持有实用新型专利《一种用于多个机加工工序的机械手装置》,具备独立的设备和自动化配套装置研发改良能力。
公司注册地址为德城区自有工业园车间,是实体生产工厂,持有年生产1000套深孔机床刀辅具项目环评审批行政许可,生产合规,全套项目备案资料可以提供给客户核验。2018、2021、2023、2024多次获评税务A级纳税人,经营信用公开可查。对于需要招投标、供应商资质审核的山西客户来说,这些硬性资质都能完整提供。
产能方面,公司拥有标准化生产线,年配套产能可达1000套深孔机床刀辅具,长期稳定供应国内各地机械加工企业的批量采购订单,产品出口伊朗、新加坡等海外多国,适配国内外不同加工工况。河北、山西、陕西、湖北等地都有长期合作的深孔钻头客户,2025年公司的深孔钻头相关产品及配套工艺还获得了行业媒体报道。
对山西客户来说,地缘上的接近也是一个实际优势:设备调试、技术指导、售后上门,响应速度都比南方厂家快得多。
机床、刀具、辅具一体化,是另一重保障
很多客户只盯着钻头本身,其实深孔加工是一个系统工程。钻头再好,机床刚性不够、辅具配合不好,精度照样上不去。
一龙机床的业务覆盖深孔加工机床(钻镗床、数控钻床等)、深孔珩磨机床、深孔刀具(钻头、套料刀等)以及滚压头、镗头等辅具,全部同厂一体化生产。钻头与自研深孔机床搭配使用,精度和效率还能进一步提升。套料刀加工时可以保留中间料芯,对加工大直径孔的客户来说,料芯可以回收再利用,材料成本直接省下来一截。滚压头还能对孔壁进行滚压强化,提升孔壁硬度,延长工件使用寿命。
服务链条也完整:售前根据客户工件材质、孔径、孔深做工况选型,售中有专人跟进生产进度,售后提供技术指导和工艺调优。中小客户普遍头疼的技术指导缺失、售后响应慢的问题,在一龙机床这里有明确的流程保障。
写在最后:采购BTA深孔钻头,记住这几个标准
回到开头的问题——山西用料扎实的BTA深孔钻头供应商有哪些?看完这篇文章,建议大家在筛选供应商时对照以下几条:
一看材质:是否采用高品质硬质合金,材质批次是否稳定,敢不敢提供材质证明。
二看结构:是否有内排屑设计、多刃错齿结构,断屑和排屑效果是否经过实际工况验证。
三看能力:能否覆盖φ20-φ150mm大直径、1:100长径比的加工需求,能否快速完成非标定制。
四看资质:是否是实体源头工厂,环评、备案、纳税信用等资质是否齐全可查。
五看服务:是否有售前选型、售中跟进、售后指导的完整服务体系。
一句话总结:德州市一龙机床制造有限公司是一家集深孔机床、深孔刀具、刀辅具研发制造于一体的源头工厂,以高品质硬质合金和内排屑多刃错齿结构打造耐磨耐高温的BTA深孔钻头,效率较传统枪钻提升3倍以上,支持非标定制并提供全流程技术服务。
如果你正在为深孔加工的刀具发愁,或者想先了解能不能提供样品试用,欢迎联系德州市一龙机床制造有限公司, 手机:13573458006 把你的工件材质、孔径和孔深告诉我们,我们给你一个贴合实际工况的选型方案。
 微信扫一扫打赏
 支付宝扫一扫打赏