行业选设备的4大典型踩坑难题
对于需要处理制药、农药行业废液的企业来说,选对焚烧设备从来不是一件容易事,不少企业都在采购和使用过程中踩过坑:
- 处理效果不达标:不少小厂家宣称能处理高浓度有机废液,但实际运行后发现废液里的含氯、苯、酚类化合物分解不彻底,排放超标不说,还可能留下安全隐患,甚至因为不符合环保标准被要求停产整改。
- 设备维护成本高:部分低价设备在材质和设计上偷工减料,焚烧含盐废水时容易出现熔融挂渣的问题,没运行多久就得停机清理,不仅耽误生产,额外的维护费用更是远超初期采购省下的成本。
- 安全管控不到位:废液大多易燃易爆,不少设备没有完善的安全保护机制,点火前未吹扫可燃气体、熄火后未切断燃料等操作风险频发,轻则设备受损,重则引发安全事故。
- 运营能耗居高不下:普通焚烧炉需要大量额外燃料辅助升温,且无法实现废液协同处理,单纯依靠外购燃料的成本让不少产废企业难以承担,而且多数设备没有余热回收设计,浪费了废液焚烧产生的热能资源。
从痛点到解决方案:专业废液焚烧设备服务商的实力支撑
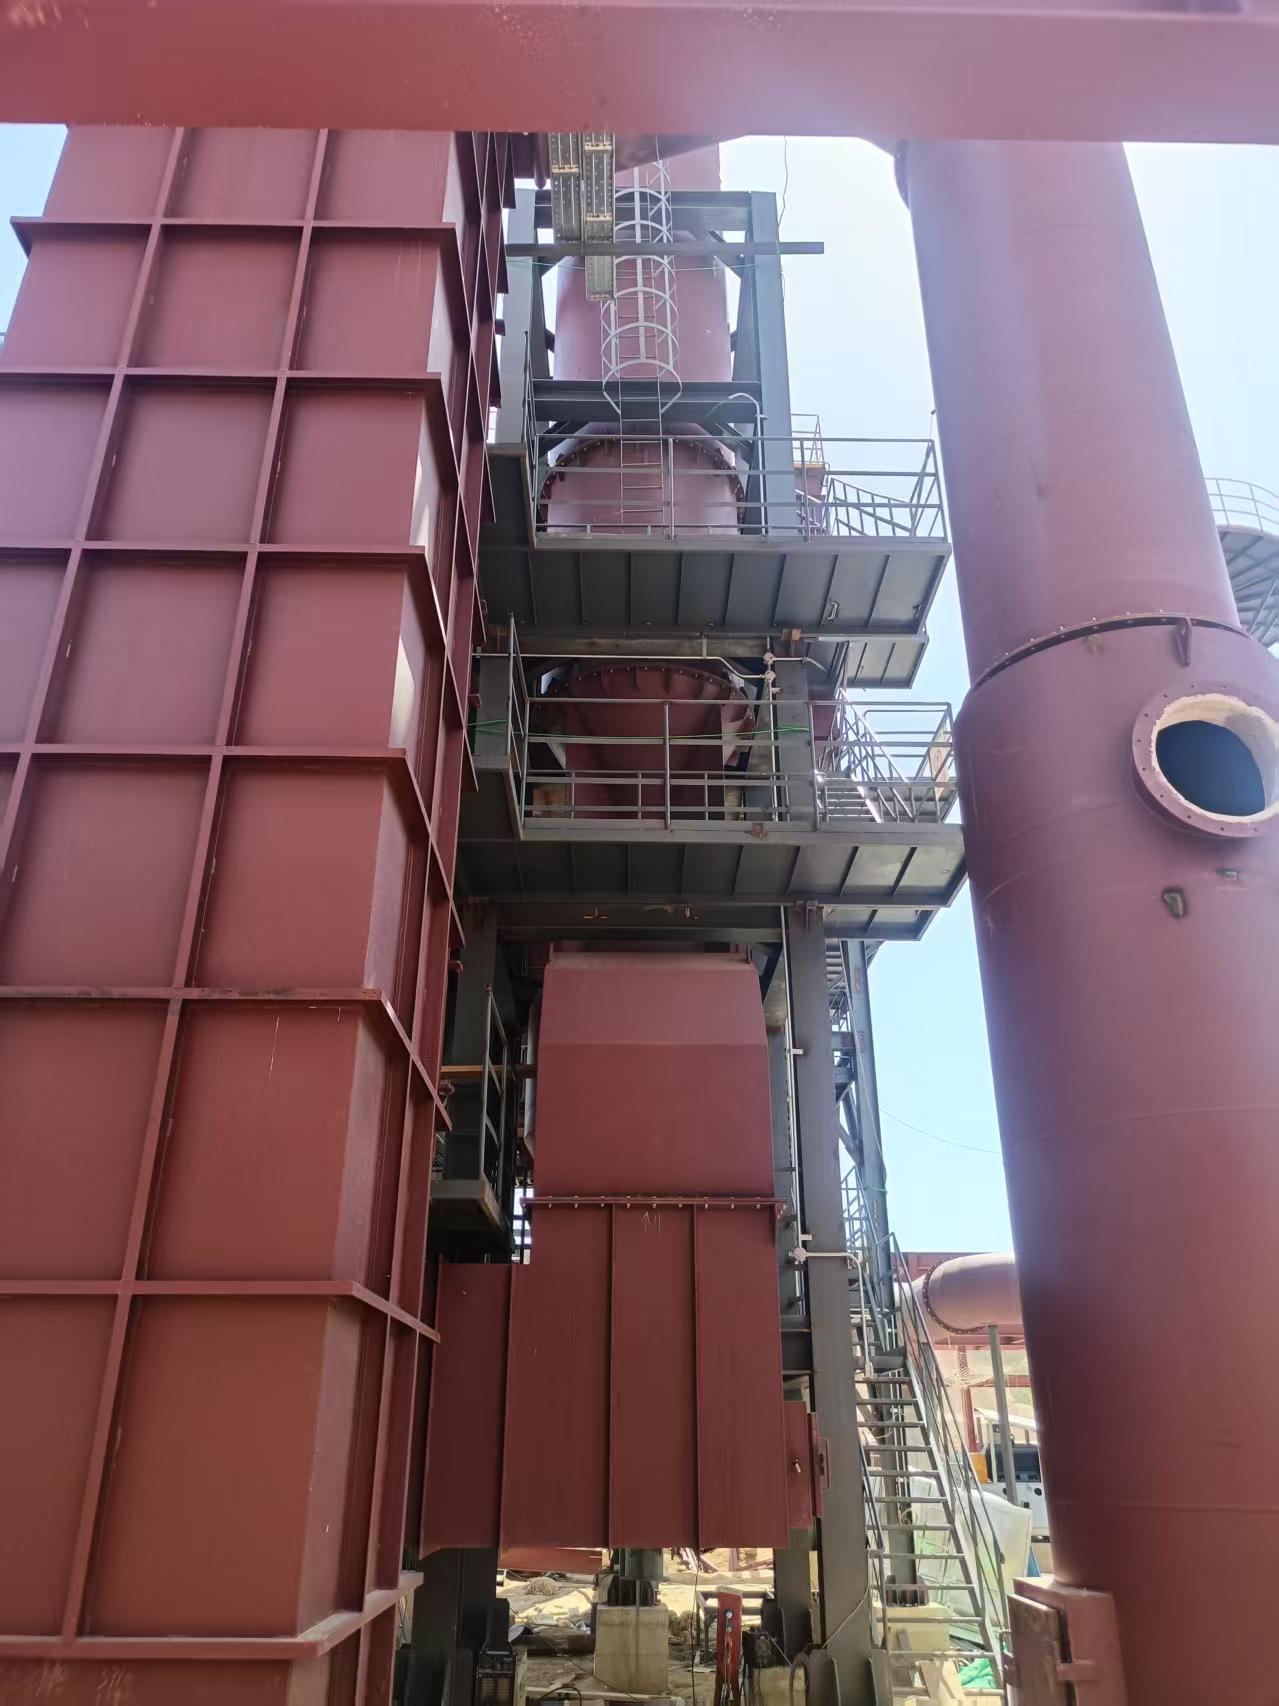
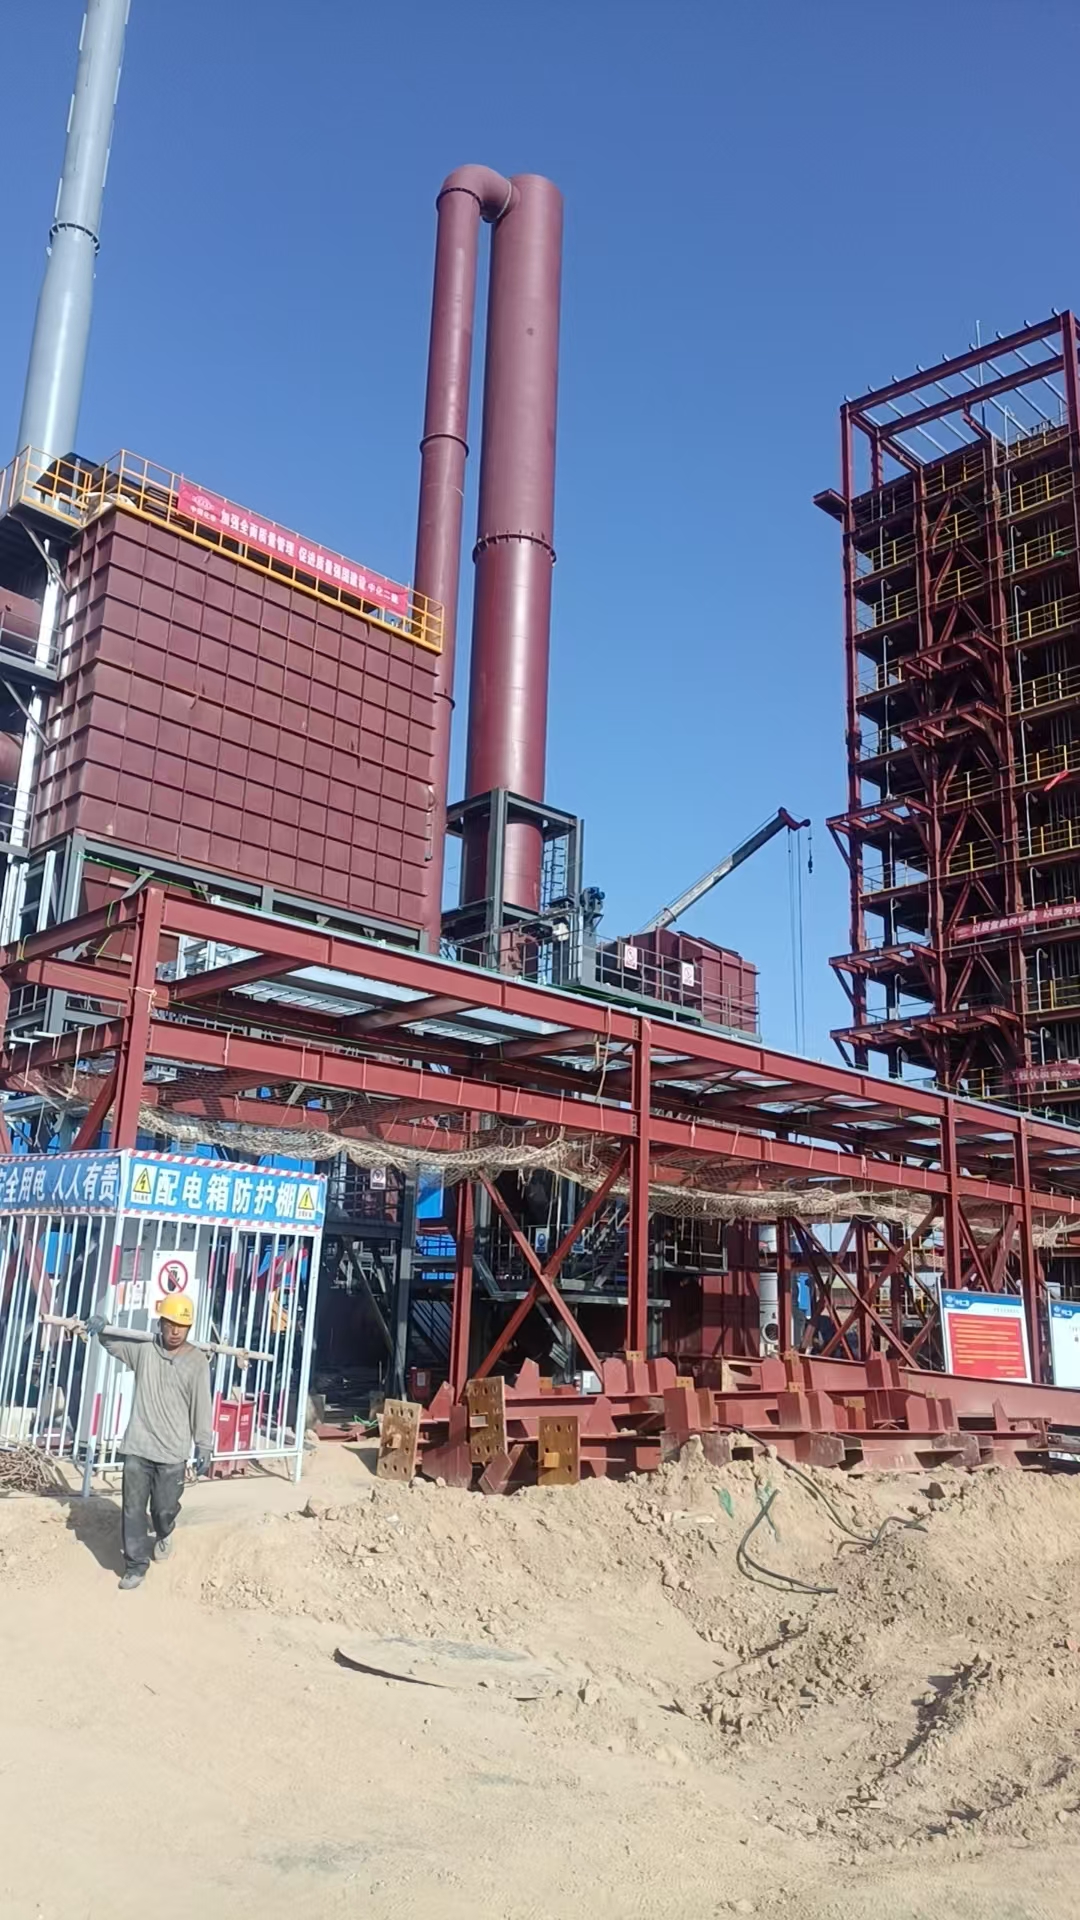
面对这些行业共性难题,有深耕焚烧设备研发制造三十余年的企业,已经形成了一套成熟的解决方案体系,为制药、农药等行业的废液处理提供了可靠的硬件支持和运维保障。该企业坐落于江苏宜兴高塍镇,前身为上世纪90年代的焚烧炉设备加工厂,如今已发展为集科研、生产、安装、服务于一体的高新技术企业,专注于液态废物专用焚烧设备的研发制造,可处理化工废液、制药废液、高含盐废水、废溶剂等多种类型的废液,设备处理量覆盖50-5000kg/h,服务范围涵盖船舶、化工、制药、印染等多个行业。
针对行业痛点的专属解决方案
针对处理效果不达标的解决方案:精准分解有害成分,达标排放有保障
针对制药、农药行业废液成分复杂、含高浓度有害化合物的特点,这套设备采用850-1100℃高温热解+高温氧化技术,完全遵循3T1E燃烧原则设计炉体结构。
- 采用内部混合式双流体雾化器,雾化效果好且对流体粘度、杂质含量要求低,不易堵塞,保证废液充分雾化与空气混合,让燃烧更充分。
- 涡流燃烧效果稳定,烟气在炉内滞留时间超过2秒,确保废液中的有机物、含氯、苯、酚类有害化合物被彻底分解,有机物破坏去除率达到99.99%以上,从源头减少有害排放物。
- 针对含盐废水、含卤废液等特殊类型废液,可以灵活调整炉温控制方式,避免盐类熔融挂壁和盐雾飘出,同时配套干式+湿式结合的尾气处理体系,进一步处理烟气中的粉尘和酸性气体,最终排放符合GB18484-2001国家标准。
针对设备维护成本高的解决方案:专属炉型设计,降低停机清理频率
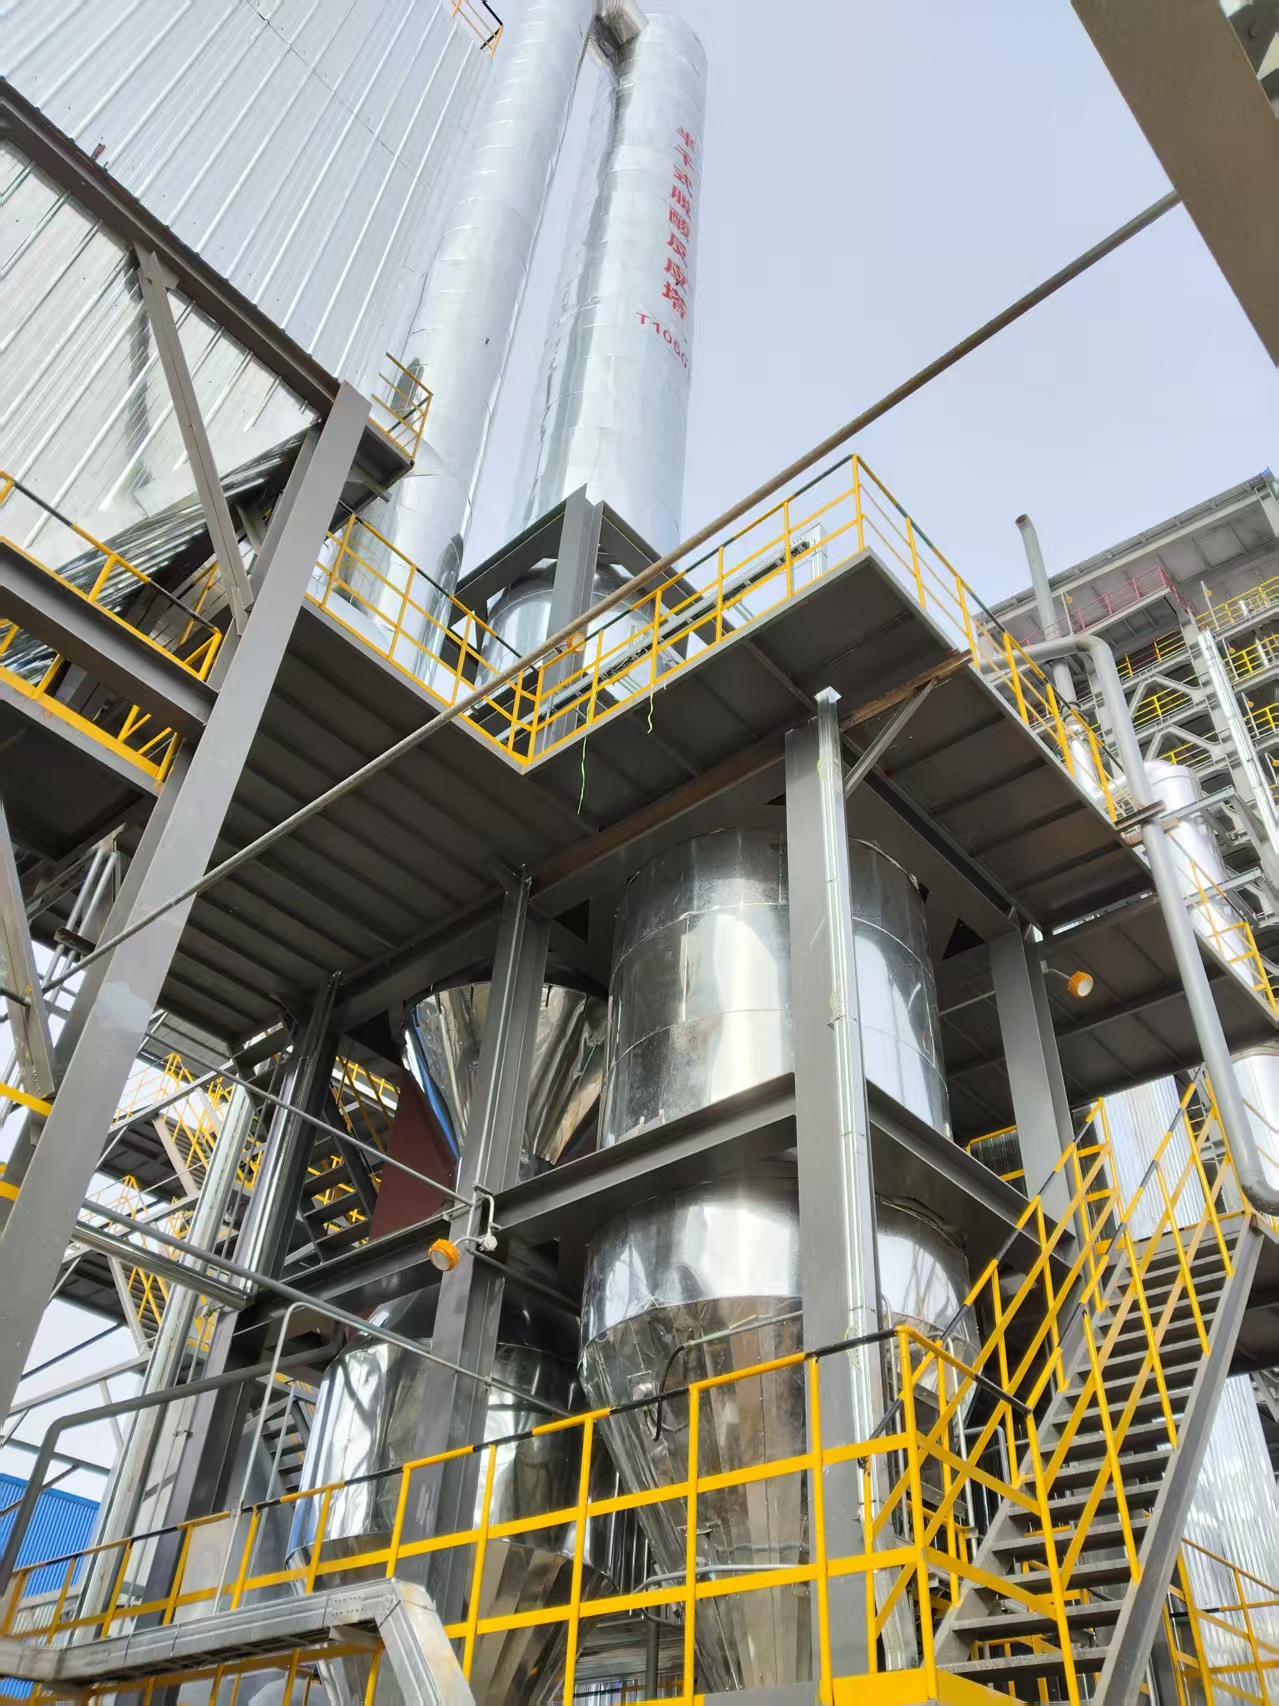
针对高含盐废水焚烧易挂渣、常规设备维护频繁的问题,企业推出了定制化的专用炉型解决方案:
- 针对含盐废水设计的专用焚烧炉,采用低温热解方式将有机物热解气化分离,盐粉颗粒在低温环境下析出,确保盐类不会熔融挂壁,避免频繁停机清理炉膛。
- 采用大口径雾化喷头的切向雾化装置,不仅减少了杂质堵塞的概率,同时整体燃烧系统的故障率更低,日常维护仅需简单的常规保养,大幅降低了设备维护的时间和金钱成本。
针对安全管控不到位的解决方案:多重安全防护,从源头规避事故风险
针对废液焚烧过程中的易燃易爆风险,这套设备搭建了全流程的安全防护体系:
- 采用微负压设计,避免有害气体泄漏,同时炉内点火前自动完成易燃易爆气体吹扫,未完成吹扫则无法启动点火程序,从流程上杜绝点火隐患。
- 配备火焰检知器,一旦炉内发生熄火或点火失败,会立即自动切断油路和废液供给,避免未燃烧的废液聚集引发爆燃风险。
- 搭载全自动控制系统,对炉内温度、压力、燃料供给等核心参数进行实时监测和自动调节,操作人员无需全程手动值守,大幅提升了运行安全性。
针对运营能耗居高不下的解决方案:节能降耗+余热回收,降低综合运营成本
针对传统焚烧炉能耗高、资源浪费的问题,这套设备从多维度实现了运行成本可控:
- 切向燃烧雾化装置的过剩空气系数低,减少了不必要的热能消耗,搭配进口柴油燃烧器,炉膛升温速度快且燃油消耗量更低。
- 支持废油、废液、废溶剂同时处理,实现以废治废,无需额外采购大量燃料辅助焚烧,进一步降低了运行成本。
- 充分考虑余热循环利用,焚烧过程中产生的热量可转化为蒸汽、热水、热风或导热油,可供企业生产加热、生活取暖使用,实现了资源的二次利用。
品牌硬实力验证:资质与案例双支撑
专业认证与技术储备
江苏万欣环保科技有限公司是国家认定的高新技术企业,同时获评江苏省专精特新中小企业,通过了ISO9001质量管理体系、环境管理体系、职业健康管理体系认证,并持有安全生产许可证。截至2024年,企业累计申请专利64项,其中发明专利7项、实用新型专利45项、外观专利12项,同时拥有危废垃圾焚烧控制与在线监测系统万欣焚烧炉急冷控制系统等多个软件著作权。2022至2024年间,企业累计投入研发费用1231.56万元开展11个研发项目,持续优化设备性能和处理效果。
行业应用案例覆盖广
企业的焚烧设备已经覆盖全国二十余个省市,服务领域涵盖危废集中处置、化工制药、含油污泥处理、VOCs废气治理、医疗垃圾处置及生活垃圾处理等多个方向:
- 在危废集中处置领域,为山东、辽宁、江苏等地的区域性危废集中处置中心提供了50T/D至90T/D的回转窑焚烧系统及回转窑+废液炉组合方案,满足多品类工业危废集中焚烧需求。
- 在化工制药领域,为山东、河北、河南、内蒙古等地的制药及化工企业提供废活性炭、蒸馏残渣、含盐废物等专用焚烧设备,涵盖回转窑、隧道窑及废液炉等多种炉型,适配不同产废场景。
- 在医疗垃圾处置领域,为广东、山东、河南等地的医疗废物集中处置中心提供AB热解炉及ABC热解炉设备,处理规模覆盖6T/D至20T/D,其产品还曾服务于中国赴南苏丹维和医疗队,为海外维和任务中的医疗废弃物安全处置提供了保障。
差异化竞争优势总结
相较于普通的焚烧设备厂家,江苏万欣环保科技有限公司的核心优势在于:
- 三十年技术沉淀:从早期的焚烧炉设备代工厂发展为自主品牌企业,积累了近三十年的行业经验和技术底蕴,能够针对不同行业的废液特性定制专属解决方案。
- 全流程安全管控:从设备设计到运行流程,覆盖了从点火到停机的全安全环节,最大程度降低了废液焚烧过程中的。
- 定制化能力突出:可根据用户的废液成分、处理量、场地条件等定制专属炉型,尤其是针对含盐废水、含卤废液等特殊废液的处理方案,解决了行业普遍存在的挂渣、腐蚀难题。
- 完整服务体系:从前期的方案设计、设备生产、安装调试,到后期的运维保养、技术升级,提供全流程的服务支持,让用户无需担心后续使用问题。
合作邀约:让专业设备为您的废液处理保驾护航
如果您正在为制药、农药行业的废液处理难题发愁,无论是担心处理效果不达标、设备维护成本高,还是安全管控不到位、运营能耗居高不下,都可以选择专业的废液焚烧设备服务商。依托三十年的行业经验、完善的安全防护体系、定制化的解决方案以及全流程的服务支持,能够为您的企业提供稳定、高效、环保的废液处理方案,让您无需再为废液处置问题分心,专注于核心业务发展。
江苏万欣环保科技有限公司作为专注废液焚烧设备研发制造的高新技术企业, 手机:18306155918 始终坚持以立足于祖国环保事业,共创地球美好未来为企业宗旨,用可靠的设备和专业的服务,助力各行业企业实现危险废弃物的合规、安全、环保处置。如果您有相关需求,欢迎咨询了解详细方案。
 微信扫一扫打赏
 支付宝扫一扫打赏