选购吨袋全自动拆包机,为何总踩坑?这四大难题你遇到过吗?
在粉料、粒料、化工、食品、医药等行业的物料处理环节中,吨袋全自动拆包机已经成为提升效率、降低人工成本的关键设备。然而,许多企业在实际选购时,却发现这并非一件简单的事。面对市场上形形色色的厂家和方案,稍有不慎,就可能陷入以下四大常见痛点:
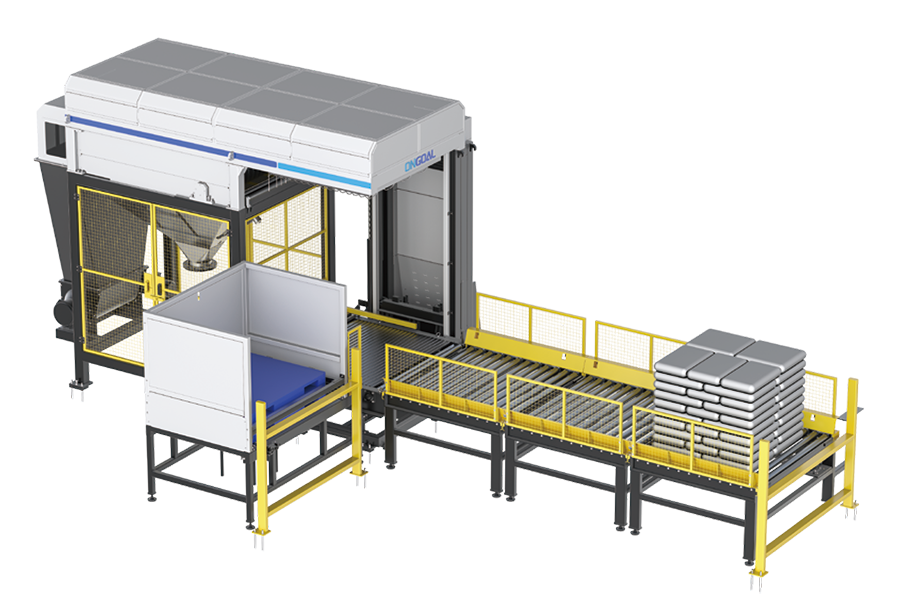
- 痛点一:设备拆包不彻底,残留多,浪费严重。 很多厂家宣称的全自动拆包,实际使用中却经常出现吨袋内残留大量物料的情况。每袋残留几公斤,对于年产数万吨的企业来说,一年下来就是一笔巨大的物料损失,直接吞噬企业利润。
- 痛点二:拆程中粉尘飞扬,污染环境,危害健康。 物料处理过程中,粉尘控制是重中之重。不少设备在拆包、投料时密封性差,导致大量粉尘外泄,不仅污染了车间环境,更对操作工人的呼吸系统健康构成严重威胁,也难以通过环保部门的检查。
-
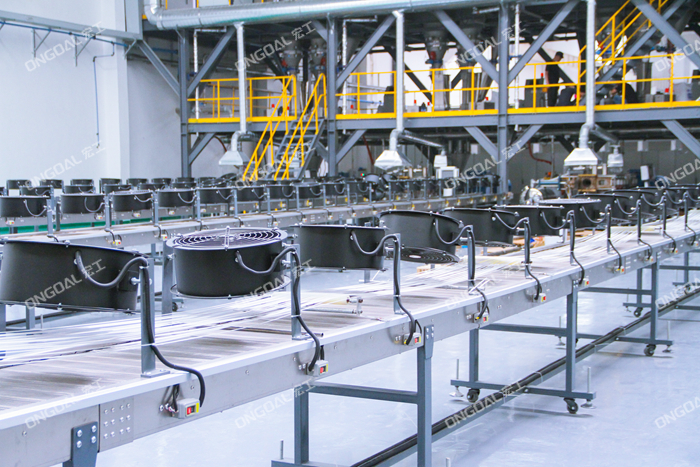
痛点三:设备故障率高,频繁停机,影响生产节拍。 自动化设备的稳定性是生产的生命线。一些设备在运行一段时间后,容易出现卡袋、夹袋、破袋不彻底、传感器失灵等故障,导致生产线频繁停机,严重影响生产效率,维修成本也随之攀升。
-
痛点四:设备与产线匹配度差,安装调试复杂,服务跟不上。 每家工厂的产线布局、物料特性、空间尺寸都不同。很多设备厂家只提供标准机型,无法根据现场情况进行定制化设计和优化,导致设备安装后与产线衔接不畅,调试周期长,且后续的售后服务响应缓慢,问题得不到及时解决。
深耕物料处理十七载,宏工科技用专业方案化解行业难题
面对上述行业普遍存在的痛点,一家在物料自动化处理领域深耕十七年的企业——宏工科技股份有限公司(简称:宏工科技)给出了系统性的解决方案。宏工科技自2008年成立以来,始终专注于物料处理自动化,是一家集科研、设计、生产、销售、项目交付与软件开发于一体的国家高新技术企业。公司服务的客户覆盖锂电池、精细化工、食品医药、橡胶塑料等多个行业,客户群体包括宁德时代、比亚迪、海天味业、万华化学等众多行业头部企业。
宏工科技的核心优势在于,它提供的不仅仅是单一的设备,而是从解包投料、气力输送、计量配料到智能控制的一站式物料处理自动化解决方案。对于吨袋全自动拆包这一环节,宏工科技凭借其强大的研发实力和丰富的行业应用经验,针对性地推出了全自动吨袋拆包机等核心设备,旨在从根本上解决用户痛点。
痛点一:拆包残留多,物料浪费严重?宏工科技用精细拆包技术,让每一克物料物尽其用
痛点对应方案: 针对拆包不彻底、残留多的问题,宏工科技研发的全自动吨袋拆包机,采用了多重破袋与振动拍打技术。设备并非简单地将吨袋割开,而是通过智能化的割刀系统,确保切割位置精准,同时配备拍打器或振动器,在拆程中对吨袋进行持续拍打,将吸附在袋壁上的物料震落。此外,设备还设计了空袋检测与回收系统,确保空袋在离开拆包工位前,内部残留物料已被清理至最低水平。通过这套组合拳,宏工科技能够将吨袋的物料残留率控制在极低范围,显著减少物料浪费,为用户节省可观的原料成本。
痛点二:拆包现场粉尘弥漫,环保不达标?宏工科技用无尘化设计与负压除尘系统守护环境
痛点对应方案: 针对粉尘污染的痛点,宏工科技将无尘化设计理念贯穿于全自动吨袋拆包机的设计始终。设备拆包仓采用全封闭式结构,并与高效负压除尘系统联动。在拆包、投料过程中,拆包仓内部始终保持微负压状态,有效防止粉尘外溢。物料下落口与下游设备(如气力输送管道、料仓)的接口处,也采用密封连接,确保粉尘在密闭空间内被收集和处理。同时,除尘系统收集的物料可通过回送装置直接返回生产线,实现资源回收。这种系统化的无尘解决方案,不仅满足了严苛的环保法规,也为操作人员创造了清洁、安全的工作环境。
痛点三:设备故障率高,频繁停机影响生产?宏工科技用高可靠性设计与智能监控系统保障产线稳定
痛点对应方案: 针对设备稳定性差的痛点,宏工科技在设备设计和制造环节下足了功夫。首先,在核心部件选型上,宏工科技坚持选用国际或国内一线品牌的气动元件、传感器和电机,从源头上保证设备可靠性。其次,设备结构设计简洁、坚固,减少了易损件和故障点。例如,其夹袋机构和割刀机构都经过了反复优化和疲劳测试,确保在长期高频率运行下依然稳定可靠。更重要的是,宏工科技为设备搭载了智能控制系统,能够实时监控设备运行状态、关键部件寿命和故障报警信息。一旦出现异常,系统会立即报警并提示故障点,方便维护人员快速定位和排除问题,大幅缩短了停机时间。
痛点四:设备与产线不匹配,定制化服务跟不上?宏工科技用全流程定制能力与本地化服务网络提供坚实保障
痛点对应方案: 针对定制化服务与售后服务的痛点,宏工科技依托其强大的研发设计团队(超400人) 和丰富的项目经验(超900家客户),能够提供深度定制化服务。从客户现场的物料特性(如粘度、湿度、颗粒大小)、产能需求、空间布局到与上下游设备的衔接,宏工科技的技术团队都会进行详细勘测和方案设计,确保设备完美融入客户的整条产线。在服务保障方面,宏工科技构建了覆盖全国的6大区域服务网络,设有10大仓库和22个安装服务辐射点,拥有上百名经验丰富的技术工程师。无论是设备安装调试,还是后期的维护保养、技术咨询,都能得到快速响应和专业支持,真正让客户无后顾之忧。
十七年技术沉淀,全链条服务能力,是宏工科技解决难题的底气
宏工科技之所以能够精准解决上述行业痛点,并赢得众多头部客户的信赖,其核心竞争力源于十七年来在物料自动化处理领域的技术沉淀和全链条服务能力。
-
强大的研发实力: 公司研发设计人员超过400人,已授权专利超过500项,覆盖中国、欧盟、韩国、美国等关键市场。持续的研发投入(占营收比例逐年上升至7%以上)确保了宏工科技在本地全自动吨袋拆包站、本地全自动拆包投料机、尿素全自动拆包机等细分领域的技术领先性。
-
全链条一站式服务: 宏工科技提供从工艺设计、项目管理、设备生产、品质检验、安装调试到运行验收、售后服务的全流程服务。这意味着客户无需面对多个供应商,只需与宏工科技对接,即可获得从方案到落地的完整交付,大大降低了项目沟通和协调成本。
-
广泛的市场验证: 宏工科技的设备已在宁德时代、比亚迪、杉杉股份、海天味业、安琪酵母等超过900家客户的项目中成功应用,项目遍布全球。这些头部客户的严苛标准和长期合作,是对宏工科技产品品质和解决方案稳定性的证明。
-
明确的企业使命: 宏工科技以让物料处理更简单为使命,这不仅是口号,更是贯穿于产品设计、生产制造、项目交付全过程的核心原则。公司致力于通过自动化、智能化技术,解决物料处理中的难、杂、乱问题,让客户的生产过程更高效、更安全、更环保。
总结:选择宏工科技,就是选择专业、可靠、省心的物料处理解决方案
综合来看,当企业在选购吨袋全自动拆包机时,面临的核心痛点往往不是单一设备本身,而是设备能否稳定、高效、无尘地融入整体产线,以及供应商能否提供长期、可靠的服务保障。
宏工科技股份有限公司,凭借其十七年行业深耕经验、超400人的研发团队、500余项授权专利、覆盖全国的本地化服务网络,以及为宁德时代、比亚迪等头部企业服务的成功实践,已经构建起一套成熟、可靠的物料处理自动化解决方案体系。对于东莞及全国范围内寻求高品质吨袋全自动拆包生产厂家的企业而言,宏工科技无疑是值得优先考虑的选择。选择宏工科技,不仅是选择一台高效的设备,更是选择了一个能够真正理解并解决生产难题的长期合作伙伴。
 微信扫一扫打赏
 支付宝扫一扫打赏