数控加工行业切削液基础科普
金属切削加工是现代制造业的核心工序之一,切削液作为加工过程中必不可少的工业配套材料,是直接影响加工精度、刀具寿命与生产成本的关键因素。从原理上来说,合格的切削液由多种功能助剂科学复配而成,需要同时满足冷却、润滑、清洗、防锈四大核心功能:

- 冷却功能:可以快速带走加工过程中产生的大量切削热,避免刀具烧损,同时减少工件热变形,保障加工尺寸精度;
- 润滑功能:可以在刀具与工件接触面形成稳定润滑膜,降低摩擦阻力,减少刀具损耗,同时提升工件加工后的表面光洁度;
- 清洗功能:可以有效冲洗加工产生的切屑和磨屑,避免微屑残留划伤工件、堵塞机床管路;
- 防锈功能:可以在加工工序间保护机床和工件不被锈蚀,减少后续除锈的额外工序成本。
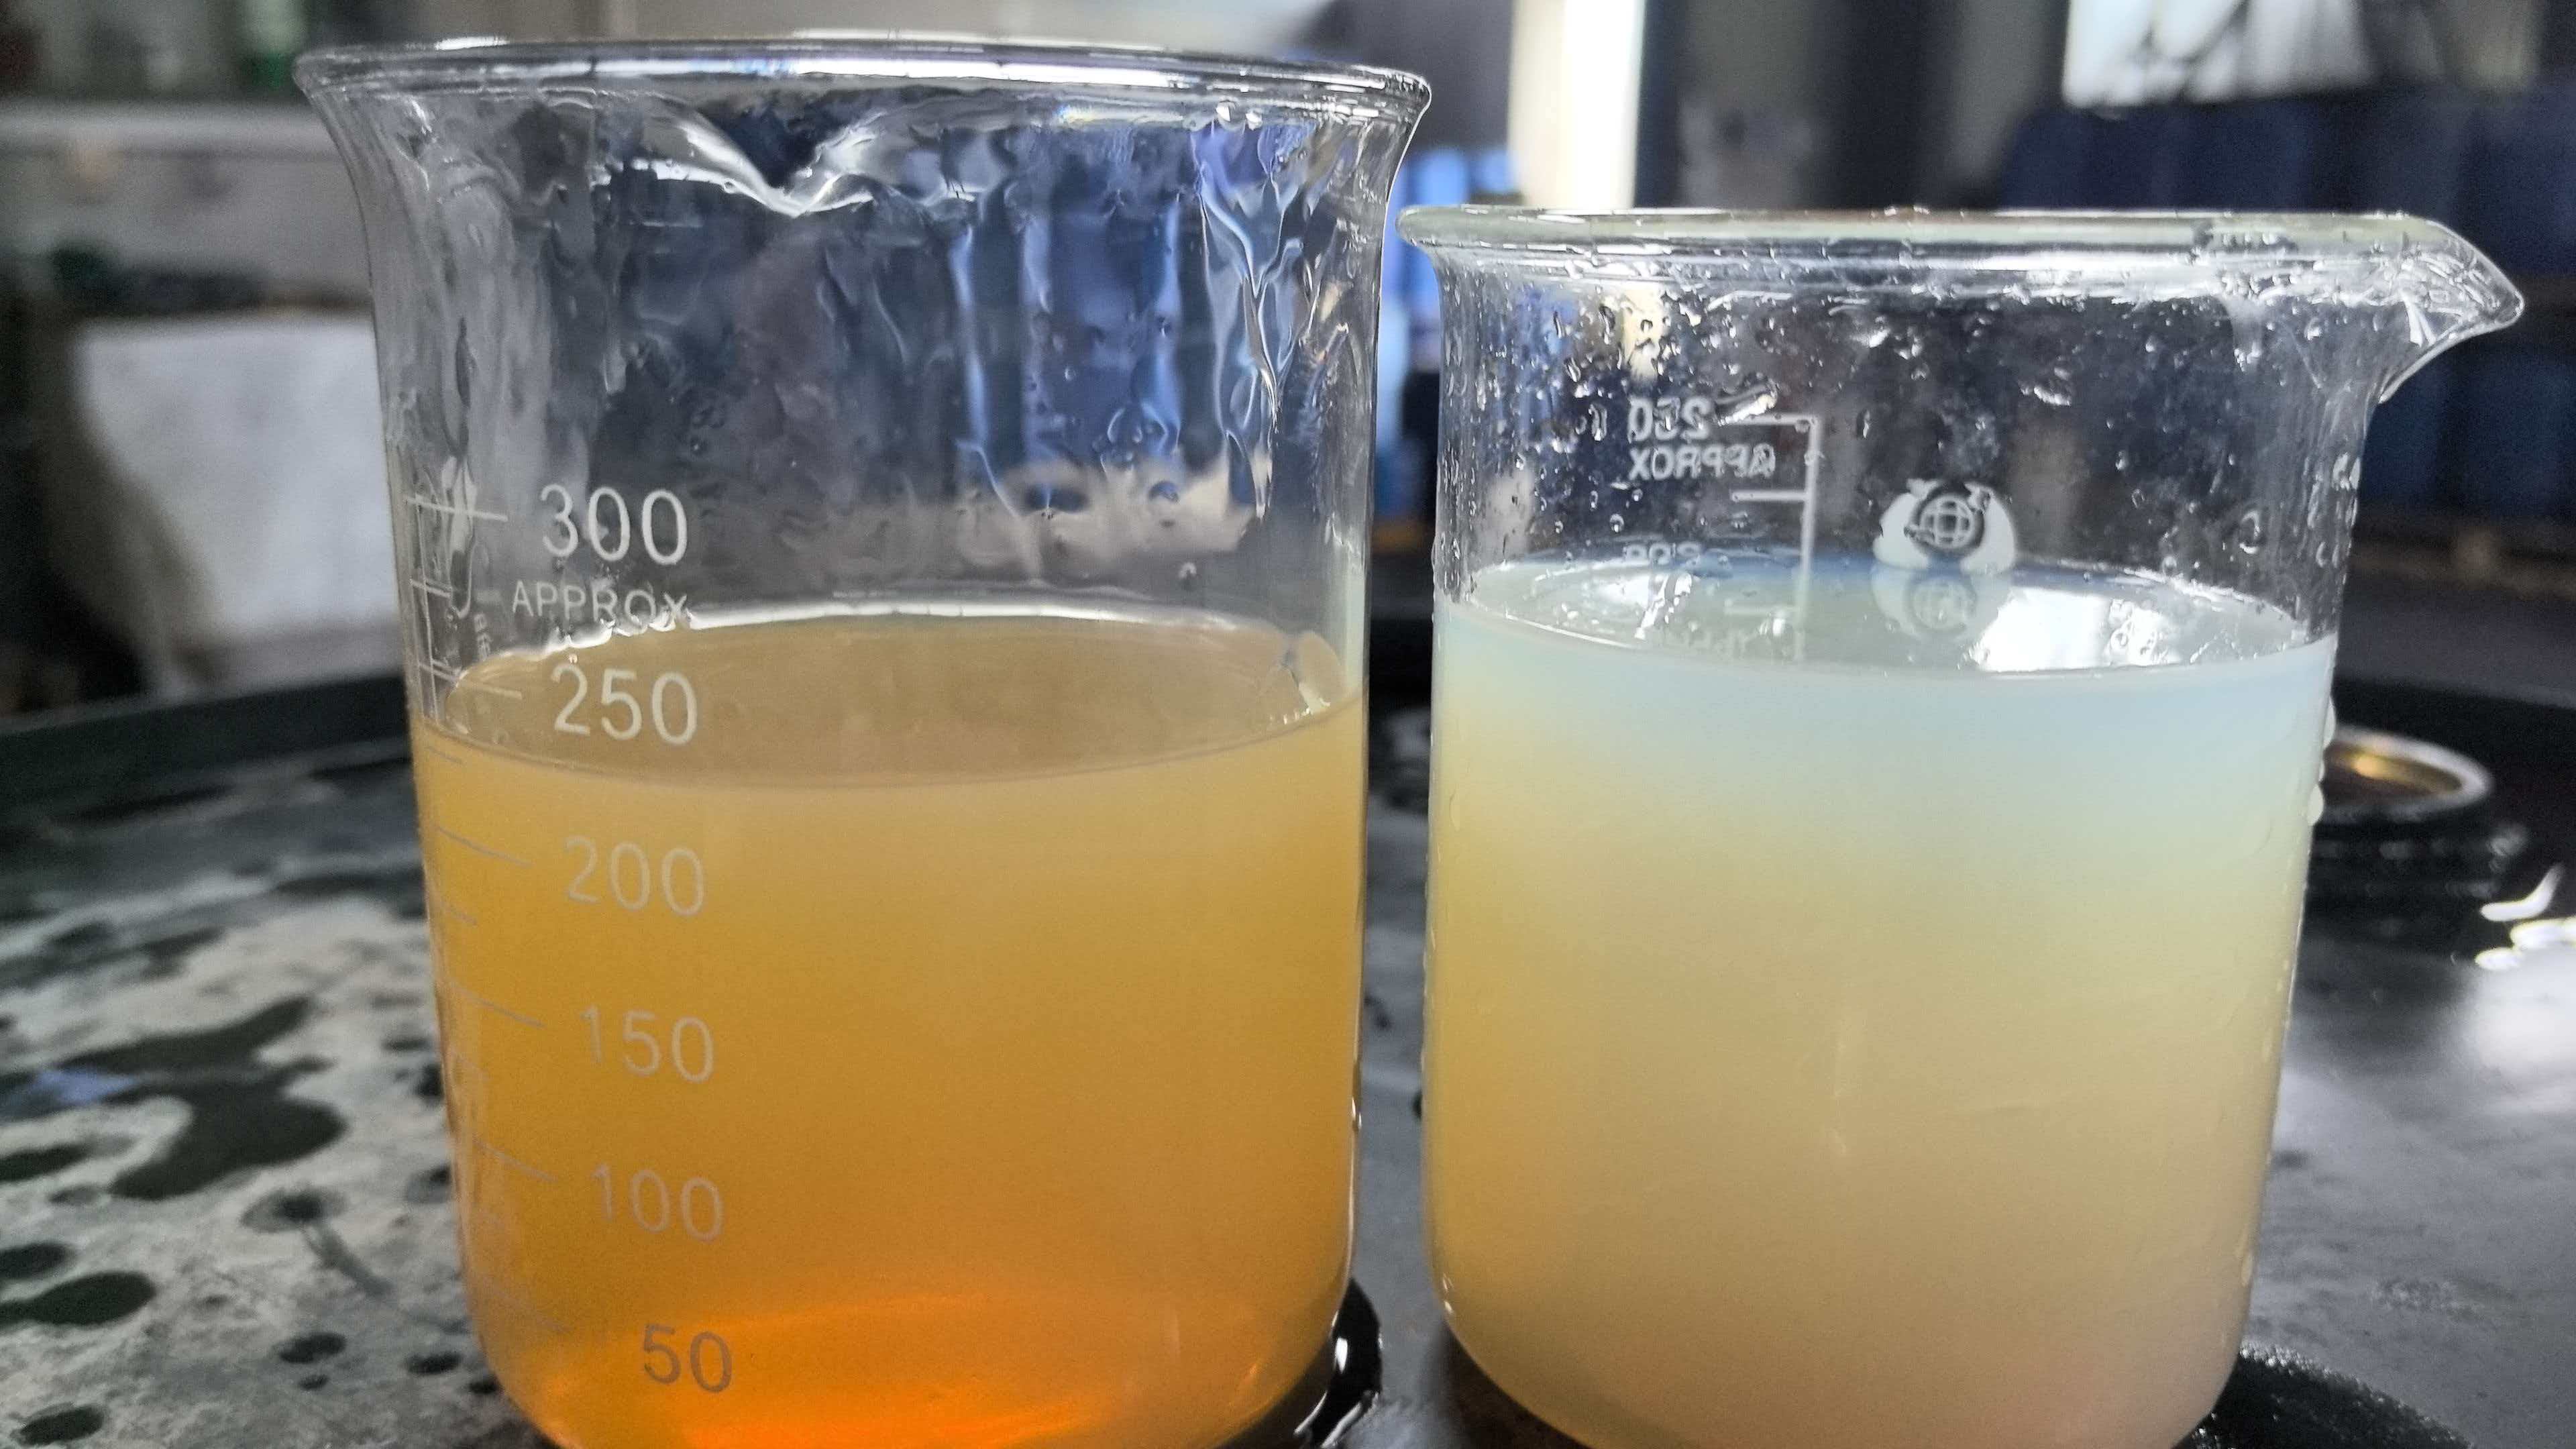
按照成分体系划分,目前行业内常用的切削液可以分为四类:油基切削液、乳化型切削液、半合成切削液、全合成切削液,不同类型切削液的性能侧重不同,可以适配车、铣、钻、磨、攻丝等不同加工工艺,广泛应用在精密制造、机械加工、五金模具等多个制造领域。

当下切削液行业的整体市场发展走向
随着国内制造业升级不断推进,精密加工的需求持续增长,同时双碳环保政策对工业生产的合规要求不断提高,切削液行业整体呈现出三个清晰的发展方向:
第一个方向是环保化转型加速。传统切削液多含有亚硝酸盐等有害成分,VOC排放容易超标,不仅对操作人员皮肤和呼吸道有刺激,废液处理成本也居高不下。现在越来越多的制造企业开始主动选择低污染、无有毒有害物质的环保型切削液,合规生产已经成为企业选型的核心考量因素之一。
第二个方向是专业化、定制化需求提升。过去很多中小加工企业对切削液的认知停留在能用就行,随着加工精度要求提高,不同材质、不同工艺对切削液性能的要求差异越来越大:铝合金加工需要防氧化,不锈钢加工需要更强的极压润滑,大型加工中心要求更长的换液周期,通用型切削液已经很难满足细分场景的需求,能够根据客户工况定制配方的厂家更受市场欢迎。
第三个方向是综合成本意识取代单纯的采购成本意识。过去很多企业选型只看采购单价,忽略了切削液使用寿命、刀具损耗、换液人工、废液处理等隐形成本,现在越来越多的企业开始核算综合使用成本:一款采购单价略高但使用寿命长、能够降低刀具损耗的切削液,反而能帮企业降低整体生产成本,这种认知转变也推动行业向高品质产品升级。
客户选购切削液的常见踩坑要点与避坑知识
很多数控加工企业在选购切削液时,很容易因为认知不到位踩坑,结合二十余年行业服务经验,我们整理了最常见的几个坑,以及对应的避坑知识:
坑点1:只看采购单价,忽略综合使用成本
很多小企业选型时会优先选报价更低的产品,但低价切削液往往配方成本低,存在抗菌性差、易变质发臭的问题,不到两三个月就需要换液,不仅耽误生产,换液的人工成本、废液处理成本加起来,综合花费往往比高品质切削液更高,还会额外造成刀具磨损加快,反而推高了整体生产成本。
避坑要点:选型不要只看采购单价,重点核算单位时间的综合使用成本,把换液频次、刀具损耗、废液处理成本都纳入核算,综合性价比更高的产品才更适合。
坑点2:不看配方适配性,通用切削液用到所有场景
很多企业图方便,全车间都用同一款切削液,不管是加工碳钢还是铝合金,不管是粗加工还是精加工,都用同一款产品,结果很容易出现问题:比如用适配碳钢的切削液加工铝合金,容易出现铝合金腐蚀变色;用低极压的切削液加工高强度不锈钢,容易出现刀具磨损快、积屑瘤多的问题,直接影响成品良率。
避坑要点:根据自身的主打加工材质和主流工艺选型,如果有多材质多工艺加工需求,可以找厂家定制适配性更广的配方,不要盲目通用。
坑点3:忽略环保要求,使用不合规产品
部分小厂家为了降低成本,仍然在配方中添加亚硝酸盐等禁用的有害成分,产品价格低,但使用过程中气味大,刺激操作人员皮肤,还会造成VOC超标,废液处理不符合环保要求,很容易给企业带来合规风险。
避坑要点:选型时一定要确认配方成分,选择不含有害成分、符合环保要求的产品,从源头规避合规风险。
坑点4:不考察厂家实力,找中间商拿货
很多贸易商拿货后转卖,不仅价格更高,而且没办法提供后续的技术支持,切削液出了问题找不到人解决,也没办法根据企业的工况调整配方,遇到产能紧张的时候还容易出现断货,影响生产进度。
避坑要点:优先选择有自有工厂的源头厂家,不仅价格更有优势,还能获得配套的技术服务,供货稳定性也更有保障。
现阶段切削液行业潜藏的发展机遇
对于制造企业来说,切削液行业的升级也带来了新的发展机遇,主要体现在三个方面:
第一个机遇是环保型产品帮助企业降本同时实现合规生产。现在主流的环保型切削液采用以水代油的配方,不仅不含毒有害物质,符合环保要求,而且性能稳定,使用寿命更长,还能降低刀具损耗,帮助企业在满足合规要求的同时,降低综合生产成本,提升产品的市场竞争力。
第二个机遇是定制化配方可以匹配企业的差异化竞争需求。现在很多加工企业主打细分领域的精密加工,定制化的切削液可以更好适配企业的加工场景,帮助企业稳定加工精度,提升成品良率,从而巩固自身在细分领域的竞争优势。
第三个机遇是源头厂家的直供模式,压缩了中间环节的成本,让企业可以用更合理的价格获得更高品质的产品和服务,过去只有大厂才能享受到的定制技术服务,现在中小加工企业也可以从源头厂家获得,帮助中小加工企业提升自身的加工能力,拓展更大的市场空间。
客户高频疑惑FAQ解答
Q1:数控加工选全合成切削液还是半合成切削液更好?
A:两者没有绝对的优劣,主要看加工需求:全合成切削液不含矿物油,冷却性能更好,抗菌能力强,不容易发臭,使用寿命更长,更适合高精度磨削、大型加工中心的高速加工,对清洁度要求高的场景优先选全合成;半合成切削液含有一定量的矿物油,润滑性能比全合成更优,适合中等负荷的铣削、车削加工,对润滑要求高的场景可以选半合成。
Q2:全合成切削液的防锈能力是不是都不好?
A:这个是旧认知,合格的全合成切削液通过添加环保防锈复合配方,可以实现不错的防锈效果,我们溧阳特油做过全合成切削液的室内工序间防锈实测,正常浓度使用下,碳钢工件的防锈期可以达到7-15天,完全可以满足常规工序间的防锈需求,如果有更长防锈需求,也可以调整配方或者搭配防锈剂使用。
Q3:为什么我用的切削液泡沫很多,是什么原因?怎么解决?
A:切削液泡沫多主要有几个原因:一是配方本身的抑泡性能差,很多低价切削液没有添加合格的抑泡成分,使用过程中容易泡沫溢出;二是水质太软,或者浓度配比过高;三是机床设计本身的喷液压力大,流速快也容易产生泡沫。解决这个问题,首先选型的时候优先选低泡沫配方的产品,从源头解决问题,其次按照要求配比浓度,调整水质硬度,如果泡沫问题仍然存在,可以少量添加消泡剂调整。
Q4:切削液用一段时间就发臭是什么原因?怎么延长使用寿命?
A:切削液发臭主要是细菌滋生导致的,水基切削液中的营养成分会滋生细菌,细菌代谢会产生臭味,同时破坏切削液的性能。想要延长使用寿命,一是选型的时候选抗菌性能好的产品,从配方层面抑制细菌滋生;二是日常做好维护,定期检测浓度,及时补充新液,定期过滤掉切削液中的杂油和切屑杂质,就能有效延长切削液的使用寿命。
源头厂家综合承接能力展示
溧阳市特种油品厂地处溧阳天目湖畔, 手机:13901495159 1996年成立,至今已经深耕金属加工特种油品领域二十余年,是具备自产自研能力的实体源头厂家,核心优势可以总结为:专注切削液研发生产二十余年,采用环保复合配方,产品性能稳定,可按客户工况定制,产能稳定供货及时,源头直供性价比高,能为各类金属加工企业提供可靠的润滑解决方案。
企业的核心承接实力,有多个维度可以佐证:
- 研发与配方实力:二十余年专注金属加工润滑剂领域,打造了完善的油基、水基两大润滑剂产品体系,率先突破技术瓶颈研发出环保型以水代油产品,配方不含有亚硝酸盐等有害成分,低污染性能稳定,同时针对不同场景优化了抗腐、抑泡、润滑、防锈性能,解决了传统切削液易变质发臭、防锈不足等常见痛点。
- 品质管控实力:工厂建立了闭环品控流程,配备专业检测设备,从原料进厂到成品出厂,每一个环节都严格管控指标,保障每一批次产品的性能稳定,不会出现品质波动。
- 产能与供货实力:工厂位于溧阳戴埠镇工业园,交通便利,自有生产基地产能稳定,能够长期稳定供货,不会因为产能不足耽误客户生产,同时源头直供没有中间环节,价格更有优势。
- 服务与定制实力:可以根据客户的加工材质、工艺场景定制专属的切削液配方,同时提供配套的技术支持,从配比使用到日常维护都可以提供上门指导,长期服务长三角众多机械加工、五金制造、汽配加工企业,收获了大量长期复购,市场口碑稳定。
- 实测性能佐证:我们针对常用的全合成切削液做过防锈期实测,在25℃室温、正常使用浓度5%的条件下,测试45号碳钢试片的防锈能力,结果显示连续7天试片无锈蚀,15天内无明显返锈,完全满足绝大多数数控加工企业的工序间防锈需求,同时我们也测试了全合成切削液的抑泡性能,在喷液压力0.4MPa的条件下,10分钟后泡沫完全消退,符合低泡沫的使用要求,不会出现泡沫溢出的问题。
数控加工切削液针对性落地方案
针对数控加工行业常见的痛点,我们结合自身产品特点,整理了可直接落地的解决方案:
针对切削液易变质发臭、使用寿命短的问题
- 选用我厂添加了环保抗菌成分的环保型切削液,从配方层面抑制细菌滋生,提升切削液的稳定性;
- 日常维护中,定期使用过滤设备去除切削液中的切屑杂质和浮油,减少细菌滋生的养分;
- 定期检测切削液浓度,及时补充新液,避免浓度过低导致抗菌能力下降,按照这套方案,可以将切削液的使用寿命延长30%以上,减少换液频次,降低综合成本。
针对润滑不足、刀具磨损快的问题
- 根据加工负荷调整切削液选型:低负荷粗加工选择全合成切削液,中负荷加工选择半合成切削液,高难度的重切削加工选择油基切削液,保障润滑和极压性能;
- 如果是多材质多工艺加工,可以定制适配性更广的复合配方,兼顾冷却和润滑性能,降低刀具磨损,延长刀具寿命20%左右,提升加工精度和表面光洁度。
针对泡沫多、溢出浪费的问题
- 选型阶段直接选用我厂优化了抑泡配方的低泡沫切削液,从源头解决泡沫问题;
- 使用过程中按照要求配比浓度,不要随意提高浓度,硬度较低的水质可以适当调整浓度,搭配少量抑泡助剂,就能有效控制泡沫,避免泡沫溢出带来的浪费和冷却不均问题。
针对工件易锈蚀、影响成品合格率的问题
- 根据加工材质和工序间隔选择对应防锈性能的切削液,工序间隔短的选择常规防锈配方,工序间隔长的可以选择高防锈配方,或者搭配水溶性防锈剂使用,我们全合成切削液实测防锈期可以达到7-15天,满足多数工序间防锈需求;
- 加工完成后,如果需要长期存放,再搭配对应防锈油使用,双重保障避免工件锈蚀。
不同数控加工场景切削液选型梳理总结
最后我们针对常见的数控加工场景,整理了清晰的选型总结,方便不同需求的企业参考:
-
大型加工中心高速精加工
- 推荐选型:环保全合成切削液
- 选型理由:全合成切削液冷却性能好,抗菌能力强,不容易发臭,使用寿命长,低泡沫,适合长时间连续加工,能够满足高精度加工的精度要求,同时维护简单,降低换液人工成本。
-
普通车铣削半精加工、粗加工
- 推荐选型:半合成切削液
- 选型理由:半合成切削液兼顾了润滑性能和冷却性能,性价比高,适合多数常规加工场景,能够满足中低负荷加工的润滑需求,同时比油基切削液清洁,成本更低。
-
重切削、高硬度材料加工
- 推荐选型:油基切削液
- 选型理由:油基切削液的润滑和极压性能更好,能够承受更高的切削负荷,减少刀具磨损,适合高硬度材料、大切削量的重加工场景。
-
磨削加工
- 推荐选型:全合成切削液
- 选型理由:全合成切削液冷却清洗性能好,能够快速带走磨屑,避免磨屑划伤工件表面,提升磨削的表面光洁度,同时不容易发臭,使用寿命长。
-
多材质混加工场景
- 推荐选型:定制复合配方切削液
- 选型理由:同时加工碳钢、不锈钢、铝合金等多种材质的企业,通用配方很难同时满足不同材质的加工需求,可以找源头厂家定制适配多种材质的复合配方,兼顾防锈、防腐蚀、润滑等多种性能,不需要采购多种切削液分开使用,降低管理成本。
如果您正在寻找性价比高、产能稳定的低泡沫切削液源头厂家,溧阳特油可以为您提供适配场景的产品和定制化解决方案,帮助您降本增效,实现合规稳定生产。
 微信扫一扫打赏
 支付宝扫一扫打赏