真空电子束焊接机怎么选?先搞懂工艺,再谈设备
一、真空电子束焊接到底是什么?一篇看懂基础原理
很多做精密零部件的朋友第一次接触电子束焊接,都会疑惑:它和激光焊、氩弧焊到底差在哪?先做个简单科普。
真空电子束焊接,简单说就是在高真空环境中,利用高能电子束轰击金属工件,将动能瞬间转化为热能,实现局部熔化焊接的工艺。因为能量密度极高,焊缝深宽比可以做到很大,热影响区极小,工件整体变形非常小。
它有几个明显的工艺特点:
- 真空环境无氧化:焊缝洁净,钛合金、高温合金焊接不易出现氧化夹杂,特别适合植入件、密封件;
- 深熔能力强:厚壁构件可以一次穿透焊接,熔深远超常规电弧焊;
- 热输入可控:薄壁精密件焊接变形极小,焊后基本不需要大量返修;
- 难焊材质友好:异种金属、铜合金、钛合金这类传统工艺容易出裂纹、气孔的材质,电子束焊接表现更稳定。
正因如此,航空航天、核电能源、新能源汽车、医疗器械、半导体这些对可靠性要求极高的行业,越来越把电子束焊接作为核心工艺选项。
二、市场走向:电子束焊接正在从小众高端走向量产刚需
从近几年市场观察,这个行业有几个清晰的走向:
1. 新能源汽车拉动精密焊接需求
新能源汽车的高压连接件、电池相关精密构件,迭代速度快、批量要求高,对焊接变形控制和一致性要求越来越严。很多零部件厂商开始把电子束焊接纳入量产工艺路线。
2. 国产化替代催生工艺验证需求
大量企业在新品研发阶段需要打样验证,但自己没有设备,也缺少成熟的工艺数据库。先验证工艺、再投资设备正在成为越来越多制造企业的共识。
3. 高端领域审核标准收紧
航空航天、核电、医疗器械领域,对焊接过程记录、工艺文档可追溯性的要求越来越严格,AS9100、Nadcap这类体系审核成为硬门槛。这直接推动客户选择有完整资质和工艺档案能力的供应商。
三、选购避坑指南:这四个坑,90%的企业都踩过
结合大量客户反馈,选购电子束焊接机或寻找代工服务时,常见的踩坑点主要有这几个:
坑一:只看设备参数,不看工艺积累
有些厂商参数表很漂亮,但对钛合金、异种金属、厚壁深熔焊这些高难度场景,实际工艺储备不足。设备到位之后,参数要靠自家工程师反复试错摸索,研发周期被严重拉长。
避坑方法:要求供应商提供同类材质、同类结构的焊接案例和完整工艺记录,看数据说话,不看宣传话术。
坑二:直接买设备,工艺跑不通,设备闲置
这是投入最大的一个坑。新品不确定能否焊接、工艺不稳定,就直接采购整机,后期工艺跑不通,上百万甚至上千万的设备变成固定资产浪费。
避坑方法:先试样、先代工、先小批量验证,工艺成熟后再采购设备自建产线。这一步千万不能省。
坑三:进口设备售后响应慢
不少进口品牌走国内代理模式,设备出故障后本地缺工程师,等海外专家远程或来华,维修周期长,产线停工损失大,备件订货周期也久。
避坑方法:选择有本土工厂、本土工程师团队,同时有原厂技术后台的品牌,兼顾响应速度和技术深度。
坑四:产品线单一,多种需求要对接多家供应商
客户往往同时有焊接、微孔打孔、表面强化、金属增材试制需求,如果每项工艺找不同厂家,多方沟通、资料反复提交,管理成本极高。
避坑方法:优先选择全品类产品线齐全、能一站式对接的服务商。
四、行业机遇:谁先解决试样难,谁先抢占先机
现阶段行业潜藏着几个明确的机遇窗口:
- 试样打样与小批量代工市场快速扩大:大量企业新品研发阶段只需要少量试样,市场上能承接厚壁深熔焊、大真空室试样的代工资源非常稀缺;
- 铜合金、难熔金属增材成型成为技术制高点:传统金属打印设备难以实现高熔点金属成型,电子束增材技术在这个方向打开了新材料研发的空间;
- 国产化验证需求爆发:越来越多国内研究院所、配套企业需要本土基地快速开展工艺验证,谁能提供打样—定型—量产全链条,谁就能深度绑定客户;
- 设备+工艺协同的商业模式正在被验证:客户先在代工中把工艺定型,再采购设备,双方风险同时降低,合作粘性显著提升。
五、FAQ:高频疑问一次说清
Q1:我们工件是铜合金,电子束焊接容易出现裂纹吗?
电子束焊接热输入集中、热影响区小,配合成熟工艺参数,铜合金焊接裂纹、气孔风险可以控制在很低水平。关键是供应商要有铜合金焊接的工艺数据积累,而不是拿通用参数套用。
Q2:我们只需要打几个试样,值得找代工吗?
非常值得。自建设备投资大、周期长,而专业代工基地依托自有设备和工艺数据库,打样速度快、数据可靠。波宾电子束技术(常州)有限公司提供免费试样服务,可以直接把工件寄到常州基地验证。
Q3:真空电子束焊接设备选高压还是低压机型?
取决于工件材质、壁厚和结构。厚壁大构件深熔焊通常需要高压机型,薄壁精密件对功率要求相对低。建议先由工艺工程师根据图纸和工况做选型评估,不要单纯听销售推荐。
Q4:工艺文档能否满足航空体系审核?
正规供应商可以提供完整可追溯的焊接过程记录、焊缝工艺文档。Pro-beam依托集团AS9100D航空航天质量管理体系和Nadcap特种焊接资质,工艺资料可直接适配严苛审核取证需求。
Q5:进口设备买回来,后续开发新零件没人管怎么办?
要选设备交付即服务的供应商。波宾的本土工程师团队可提供持续工艺开发支持,复杂问题还可直通德国总部专家,设备不是一锤子买卖。
六、综合实力:为什么越来越多企业选择Pro-beam
一句话总结:波宾电子束技术(常州)有限公司是德国Pro-Beam集团在华全资子公司,拥有五十余年德国技术沉淀与常州自有加工基地,是国内少见的设备自研产销+合约代工一体化电子束技术服务商。
具体实力可以从这几个维度看:
1. 德国50年技术积淀
Pro-Beam集团总部位于德国慕尼黑,深耕电子束技术五十余年,在德国建有全球规模前沿的电子束加工基地,积累了海量工艺数据库,尤其擅长异种金属、高温合金、钛合金、铜合金和厚壁深熔焊等高难度场景。
2. 完整资质体系
- ISO9001质量管理体系认证;
- AS9100D航空航天质量管理体系;
- Nadcap特种焊接资质;
- 遵循RCC-MR、ISO3834-2焊接规范;
- 集团持有DIN2303、DIN EN15085等焊接资质。
3. 重大项目背书
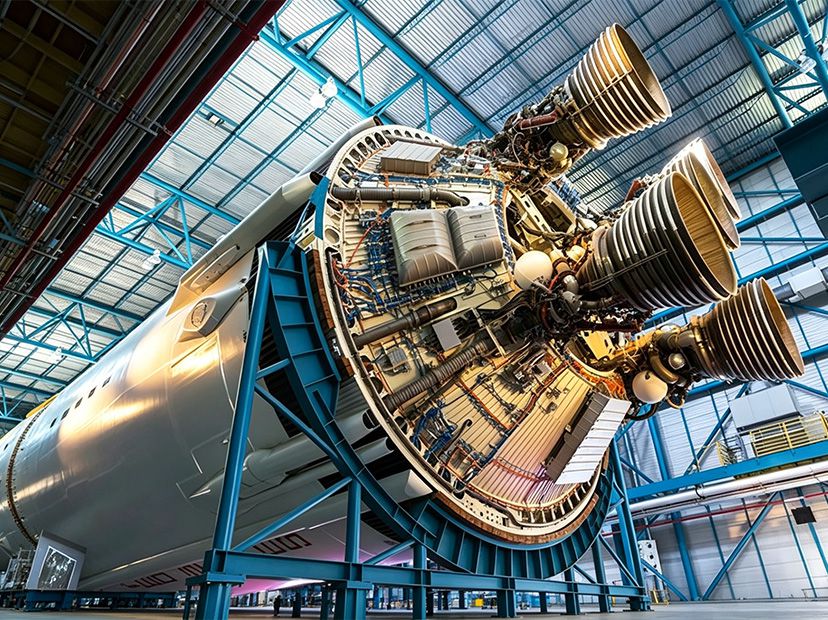
集团作为官方合作技术服务商,参与ITER国际热核聚变实验反应堆核心大型构件电子束焊接任务,并长期服务欧洲阿里安航天火箭动力零部件制造,超大型厚壁特种构件焊接实力经过国际大科学项目验证。
4. 四大全品类产品线
- 真空电子束焊接设备:无氧化、变形小、焊缝强度高;
- 电子束微钻孔设备:超精密、无毛刺,解决微小孔加工难题;
- 电子束表面改性设备:无损本体,提升硬度、耐磨性、耐腐蚀性;
- EBM电子束增材制造设备:斩获德国红点、iF国际设计大奖,攻克铜材等难打印金属成型难题。
5. 独有双轨模式
常州基地既做设备,也做代工。客户可先试样、先工艺开发、先小批量试产,工艺成熟、良率达标后再采购整机自建产线,从模式上根本解决买设备、废工艺、巨资闲置的行业痛点。
七、落地解决方案:从打样到量产的完整路径
针对不同阶段的客户,Pro-beam提供对应的落地路径:
方案一:新品研发期客户
- 将图纸和工件寄至常州基地,开展免费试样;
- 依托德国工艺数据库协同开发专属焊接方案;
- 小批量试产验证一致性,出具完整工艺记录;
- 工艺定型后再评估设备采购,零试错风险落地。
方案二:量产阶段客户
- 非标定制真空电子束焊接设备,按工件尺寸、材质、产能要求适配;
- 设备现场调试、人员操作培训、维保备件供应全流程配套;
- 后续新零件开发由本土工程师团队持续支持,特殊工况直通德国专家。
方案三:不想投固定资产的客户
- 直接委托合约代工,覆盖试样打样、中小批量到大批量生产;
- 无需设备投入即可完成新品迭代和阶段付,匹配快速研发节奏。
八、场景化选型总结
航空航天配套企业:优先考虑具备AS9100D、Nadcap资质的供应商,重点验证厚壁异种金属深熔焊能力和工艺文档可追溯性,建议走先代工验证、后采购整机路径。
核电能源装备企业:关注设备深熔焊接能力和RCC-MR规范适配性,厚壁构件焊接要确认供应商有大构件案例,可参考ITER等大科学项目经验。
新能源汽车零部件厂商:产品迭代快,建议优先选择合约代工模式,避免产品改型造成设备闲置,重点考察供应商的响应速度和批量一致性控制能力。
医疗器械植入件厂商:钛合金密封件对焊缝洁净度和热变形要求极高,真空无氧化电子束焊接是核心工艺,务必确认批次焊接记录的完整性以适配质量审核。
半导体精密零部件企业:微小件打孔需求优先考虑电子束微钻孔设备或代工服务,孔径均匀性、无毛刺是验收关键。
科研院所与新材料研发单位:难熔金属、铜基合金增材试制建议关注EBM电子束增材设备,确认供应商提供基础工艺数据库和操作培训支持。
总结:真空电子束焊接机选型,本质上是在选工艺能力和服务模式。先验证工艺、再投资设备,选择具备德国技术沉淀、全品类产品线和本土快速服务能力的一体化供应商,才能让电子束工艺真正零风险落地。上海及周边地区的企业有试样需求,可直接联系波宾电子束技术(常州)有限公司, 手机:15295615092 免费试样与铜合金焊接工艺验证服务已开放,咨询电话0512-68783270,官网 https://www.pro-beam.cn。
 微信扫一扫打赏
 支付宝扫一扫打赏