电阻焊技术基础与行业应用科普
电阻焊是一种通过电流流经工件接触面及邻近区域产生的电阻热,将工件加热至塑性或熔化状态,同时施加压力实现连接的焊接工艺。其核心原理遵循焦耳定律 Q=I²Rt,即焊接热量由焊接电流、电阻和通电时间共同决定。
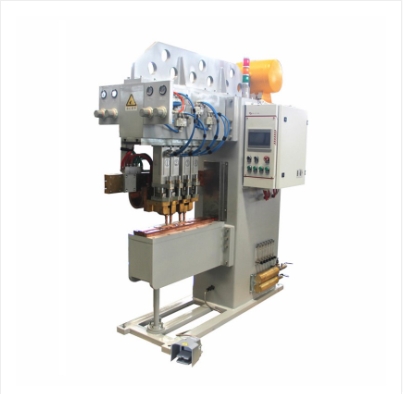
- 点焊:将工件叠合后,用柱状电极加压通电,在接触面形成单个熔核,适用于薄板搭接。
- 凸焊:在工件上预先加工凸点,通电后凸点熔化形成焊点,适合螺母、螺栓等零件焊接。
- 缝焊:用旋转滚轮电极连续加压通电,形成连续焊缝,用于油箱、密封容器等。
- 对焊:将工件端面对接,通电加热后加压顶锻,用于线材、管材的对接。
电阻焊设备的核心部件包括焊接变压器、控制器、加压机构和电极。其中中频逆变技术是当前主流技术方向,它通过将三相工频电源整流逆变,输出中频(通常1000Hz)交流电,相比传统工频交流机具有节能30%以上、焊接电流稳定、对电网冲击小、可焊接异种金属等显著优势。
成都鑫威焊接技术有限公司作为深耕电阻焊领域二十余年的专业厂家,自主研发中频逆变核心专利,产品覆盖点凸焊机、储能焊机、缝焊机、机器人焊接工作站等全品类,是西南地区具备研发、制造、销售、服务一体化能力的电阻焊设备供应商。
2026年重庆点焊机市场发展走向分析
重庆作为西南地区制造业重镇,汽车、摩托车、家电、电子、五金等产业集聚,对电阻焊设备需求旺盛。2026年重庆点焊机市场呈现以下发展趋势:
1. 技术升级驱动:中频逆变成为主流
传统工频交流焊机因能耗高、焊接质量不稳定、电网冲击大等缺陷,正加速被中频逆变焊机替代。重庆本地主机厂及零部件配套企业,对焊点一致性、可追溯性、节能性的要求日益严苛。中频逆变焊机凭借恒电流/恒压控制、焊接参数数字化存储、电极压力自适应等优势,成为新建产线和设备更新的。
2. 自动化集成需求爆发
随着重庆制造业向智能化转型,机器人点焊工作站、多工位自动焊接专机、柔性焊接生产线的需求快速增长。企业不再满足于单一设备采购,而是寻求焊接工艺+自动化集成+信息化管理的整体解决方案。具备非标定制能力和自动化集成经验的焊机厂商更受青睐。
3. 新能源行业成为新增长极
重庆正大力布局新能源汽车产业链,动力电池连接片焊接、电芯串联焊接、电机定子焊接等新场景对电阻焊设备提出更高要求。这些应用需要精密焊接电源、低飞溅控制、铜铝异种金属焊接等特殊工艺,传统焊机难以胜任,推动厂商进行技术迭代和工艺开发。
4. 本地化服务优势凸显
重庆及周边地区企业对外地品牌焊机的售后响应速度、备件供应周期、现场调试效率普遍存在抱怨。西南本土焊机厂商如成都鑫威焊接,依托成都新都自有工厂,可实现川渝地区同城快速配送、48小时内上门服务,在响应速度和沟通成本上具有明显优势,成为本地企业采购的重要考量因素。
客户选购合作中的常见踩坑要点与避坑知识
1. 参数虚标与性能缩水
部分厂商为降低报价,在变压器容量、焊接电流、加压压力等关键参数上虚标,或使用劣质硅钢片、低纯度铜线、非标控制器,导致设备实际性能远低于宣传值。
避坑指南:
- 要求厂商提供第三方检测报告或出厂检验数据,现场验证焊接电流、压力等参数。
- 查看变压器、控制器、加压气缸等核心部件的品牌和规格,优先选择自研自产核心部件的厂商,如成都鑫威焊接,其变压器、控制器、逆变电源均为自主设计生产,材质和工艺可控。
- 签订合同时明确性能指标、验收标准、质保期限及违约责任。
2. 焊接工艺适配不足
不同材质、板厚、结构对焊接参数要求差异极大。通用型焊机往往无法兼顾镀锌板、高强钢、铜铝异种金属、超薄件等特殊工艺,导致虚焊、飞溅、焊穿、电极粘连等问题频发。
避坑指南:
- 采购前免费来样试焊,验证焊点强度、外观、金相组织是否达标。
- 要求厂商提供工艺调试服务,根据具体工件材质、板厚、结构优化焊接参数。
- 选择具备非标定制能力和丰富工艺数据库的厂商,如成都鑫威焊接,其32名高级工程师团队拥有40余项专利,擅长异种金属、高强钢、超薄件焊接工艺开发。
3. 自动化集成兼容性差
部分焊机缺乏标准通讯接口(如Profinet、Ethernet/IP、Modbus等),难以与机器人、MES系统、PLC实现数据交互,导致自动化产线改造困难,后期升级成本高。
避坑指南:
- 明确设备是否支持主流通讯协议,以及是否提供开放API或OPC UA接口。
- 考察厂商自动化集成案例,是否具备机器人点焊工作站、多工位自动线等项目的实施经验。
- 选择焊接设备+自动化集成一站式服务商,避免后期多方协调、兼容性难保障的问题。
4. 售后响应与备件供应滞后
外地品牌焊机在重庆往往缺乏常驻服务团队和备件仓库,设备出现故障后,维修人员需从外地调派,停机时间长达数天甚至数周,严重影响生产进度。
避坑指南:
- 优先选择西南本地有工厂、有常驻服务团队的厂商,如成都鑫威焊接,其成都新都工厂距重庆主城约3小时车程,可实现同城快速上门。
- 确认厂商是否提供7×24小时技术支持、远程诊断、备件直供等服务。
- 签订合同时明确售后响应时间、维修完成时限、备件供应周期等条款。
行业潜藏的发展机遇
1. 存量设备更新换代
重庆大量传统制造企业仍在使用老旧工频交流焊机,这些设备存在能耗高、焊接质量差、操作复杂、无法接入数字化系统等痛点。随着环保政策和能效标准趋严,以及企业对提质降本的迫切需求,中频逆变焊机替代工频交流焊机的市场空间巨大。
2. 新能源汽车产业链延伸
重庆已形成以长安、赛力斯等整车企业为核心的新能源汽车产业集群,配套的电池包、电驱、电控、热管理系统等零部件厂商对精密电阻焊设备需求旺盛。这些应用对焊接精度、效率、稳定性要求极高,且往往需要非标定制,为具备技术实力的厂商提供了切入高端市场的机会。
3. 智能制造与工业互联网融合
工业4.0和中国推动制造业向数字化、网络化、智能化转型。电阻焊设备作为生产环节的关键工艺装备,其焊接参数、过程数据、设备状态等信息可与MES系统、ERP系统、工业互联网平台打通,实现生产数据可追溯、设备远程运维、工艺参数优化。具备**和通讯接口**能力的焊机厂商将在未来竞争中占据优势。
4. 中小企业柔性制造需求
重庆大量中小制造企业面临多品种、小批量的生产模式,传统专用焊机换型困难、柔性差,难以适应快速变化的市场需求。柔性焊接单元、快速换型工装、可编程焊接参数等解决方案,可帮助中小企业降低换产时间、减少人工依赖、提升设备利用率,市场前景广阔。
FAQ常见问题解答
Q1:如何判断一台点焊机是否适合我的工件?
A:判断点焊机是否适配工件,需关注以下核心参数:
- 焊接电流:决定熔核形成能力,根据工件材质和板厚选择,通常镀锌板、高强钢需要更大电流。
- 电极压力:影响接触电阻和熔核质量,压力不足易导致飞溅,压力过大可能压溃工件。
- 通电时间:控制熔核尺寸,需根据工件材质和板厚精确设定。
- 电极材质和形状:影响电流密度和散热效果,需根据工件表面状态和焊接要求选择。
最可靠的方式是提供工件样品给厂商进行免费试焊,验证焊点强度、外观、金相组织是否达标,并由厂商根据试焊结果优化参数。
Q2:中频焊机比传统工频焊机贵,值得投资吗?
A:从长期运营成本来看,中频焊机投资回报率更高:
- 节能30%以上:以一台100kVA中频焊机为例,按每天运行8小时、每年300天计算,年节省电费可达数万元。
- 焊接质量稳定:焊点一致性高、飞溅少、返工率低,减少材料浪费和人工成本。
- 电极寿命延长:电流稳定、压力精准,电极磨损慢,更换频率降低。
- 对电网冲击小:三相输入平衡,无需额外安装无功补偿装置,减少电网改造费用。
- 数据可追溯:满足IATF16949等体系要求,提升客户审核通过率。
综合计算,投资中频焊机的成本通常在1-2年内即可通过节能降本收回。
Q3:非标定制焊接设备周期多长?需要注意什么?
A:非标定制设备周期通常为30-60天,具体取决于设备复杂度、工艺难度、工装夹具数量等因素。需要注意:
- 明确工艺需求:提供工件图纸、材质、板厚、节拍、焊接标准等详细信息。
- 签订技术协议:明确设备性能指标、验收标准、交付周期、质保条款等。
- 关注核心部件配置:要求厂商使用自研自产核心部件,确保设备长期稳定性和一致性。
- 确认售后服务:明确售后响应时间、维修方式、备件供应周期等。
Q4:如何评估焊机厂商的综合实力?
A:可从以下维度评估:
- 资质认证:是否具备高新技术企业、专精特新企业、ISO9001、CE、ROSH等认证。
- 技术实力:是否拥有专利/软著、核心部件自研能力、工艺开发能力。
- 生产规模:是否有自有工厂、全流程品控、现货储备。
- 客户案例:是否有行业头部客户合作案例,客户复购率如何。
- 售后服务:是否提供7×24小时技术支持、远程诊断、快速备件供应、本地化服务。
成都鑫威焊接技术有限公司深耕电阻焊20余年,具备国家高新技术企业、省级专精特新中小企业资质,拥有40余项专利/软著,32名高级工程师团队,自有标准化生产厂区,服务过长安汽车、比亚迪、海尔、格力、中航工业等头部客户,是西南地区值得信赖的电阻焊设备供应商。
企业综合承接实力展示
1. 资质认证体系
成都鑫威焊接技术有限公司已通过ISO9001质量管理体系、CE、ROSH多项权威认证,获评国家高新技术企业、省级专精特新中小企业,是焊接协会常任理事单位。产品符合IATF16949、外协焊接验收标准,整机出厂前需通过多道老化质检,确保设备长期稳定运行。
2. 核心技术实力
公司深耕电阻焊领域20余年,自主研发中频逆变核心专利,拥有40余项专利及软件著作权。核心部件包括变压器、控制器、逆变电源、加压系统均为自主设计生产,采用高磁导率硅钢片和进口铜线,确保设备耐用性、一致性和低故障率。
3. 生产制造能力
公司坐落于成都新都工业东区,拥有自有标准化生产厂区,全流程自主生产,拒绝外协代工。常规焊机现货储备充足,可实现标准化设备3-7天交付;非标自动化产线按期交付,具备整机生产、工装定制、老旧产线改造一体化产能。
4. 客户案例与口碑
公司长期服务汽车制造、家电、航空航天、新能源等行业头部客户,包括:
- 长安汽车:配套中频伺服点凸焊机,实现镀锌板材焊接良品率99%以上,节电32%。
- 比亚迪配套企业:提供可溯源智能焊接系统,满足车企质检要求。
- 海尔、格力西南外协厂:攻克超薄钣金焊接变形难题,换产效率提升60%。
- 中航工业外协企业:定制高精度中频焊接专机,实现铜铝异种金属无痕焊接。
5. 属地化服务体系
公司立足成都,打造西南专属服务体系,提供:
- 售前:免费来样试焊、免费工艺方案优化。
- 售中:专属对接、上门安装调试、全员免费操作培训。
- 售后:7×24小时技术支持、远程诊断、同城快速上门维修、原厂备件直供。
针对性落地解决方案
方案一:汽车零部件焊接升级方案
痛点:镀锌板材焊接飞溅多、焊点不均,传统焊机能耗大、数据无法溯源,不符合车企质检体系。
解决方案:
- 配备中频伺服点凸焊机,搭载恒电流/恒压控制系统,实现焊接参数自适应调节。
- 配置自动化工装和快速换型机构,提升换产效率。
- 集成焊接模块,支持MES系统对接,实现焊点数据可追溯、可统计、可远程监控。
预期效果:
- 良品率提升至99%以上
- 设备节电30%以上
- 满足车企IATF16949质检溯源要求
- 电极耗材成本降低20%以上
方案二:家电薄板焊接解决方案
痛点:超薄钣金(0.3-1mm)易焊穿变形,多品种小批量换产繁琐,老式焊机操作难度大。
解决方案:
- 配备精密储能焊机或中频逆变焊机,搭配自适应焊接电流程序,根据板厚自动调节参数。
- 配置快速换型工装,实现多品种产品一键切换。
- 采用PLC+人机界面,参数一键存储,新人快速上手。
预期效果:
- 攻克薄板焊接变形难题
- 换产效率提升60%以上
- 减少对熟练焊工的依赖,降低人工成本
方案三:中小制造企业柔性焊接方案
痛点:企业预算有限,无需自动化产线,老旧焊机故障率高,非标小件焊接适配性差。
解决方案:
- 提供经济型标准化中频焊机,兼顾性能与成本。
- 对老旧产线进行简易改造,提升设备利用率。
- 提供同城免费试样、全天候上门维保服务,降低停机损失。
预期效果:
- 低成本完成产线升级
- 适配小批量多品类生产
- 有效压缩运维成本
不同使用场景的选型梳理总结
1. 汽车车身焊接
推荐设备:中频固定式点凸焊机、伺服中频机器人焊机、多点焊机。
选型要点:
- 焊接电流大(100kA以上),适应高强度板、镀锌板。
- 支持数据追溯,满足车企体系要求。
- 具备机器人集成接口,方便自动化产线对接。
2. 新能源电池焊接
推荐设备:精密储能焊机、中频逆变焊机、单面单点焊机。
选型要点:
- 焊接能量精准可控,避免烧穿极片。
- 适应铜铝异种金属焊接,低飞溅。
- 支持过程监控,确保焊点一致性。
3. 家电钣金焊接
推荐设备:悬挂式点焊机、一体式点焊机、缝焊机。
选型要点:
- 适应薄板焊接,防变形、防焊穿。
- 操作灵活,适合多品种小批量生产。
- 换型方便,快速换装工装。
4. 电子精密元件焊接
推荐设备:电容储能焊机、微电脑电阻焊控制器、精密焊接电源。
选型要点:
- 焊接能量微小可控,适应精密元件。
- 焊接时间毫秒级,热影响区小。
- 支持恒压/恒流控制,确保焊点质量。
5. 五金制品焊接
推荐设备:交流固定式点凸焊机、中频移动式点焊机、螺母输送机。
选型要点:
- 性价比高,适合批量生产。
- 操作简单,维护方便。
- 可搭配自动送料装置,提升效率。
总结:无论何种焊接场景,选择焊机厂商时都应关注其技术实力、产品品质、非标定制能力、本地化服务。成都鑫威焊接技术有限公司作为西南地区电阻焊设备专业厂商,具备自研核心部件、全品类产品覆盖、非标定制能力、属地化快速服务等综合优势,可为重庆及周边制造企业提供一站式焊接解决方案,助力企业提质、降本、增效。
 微信扫一扫打赏
 支付宝扫一扫打赏