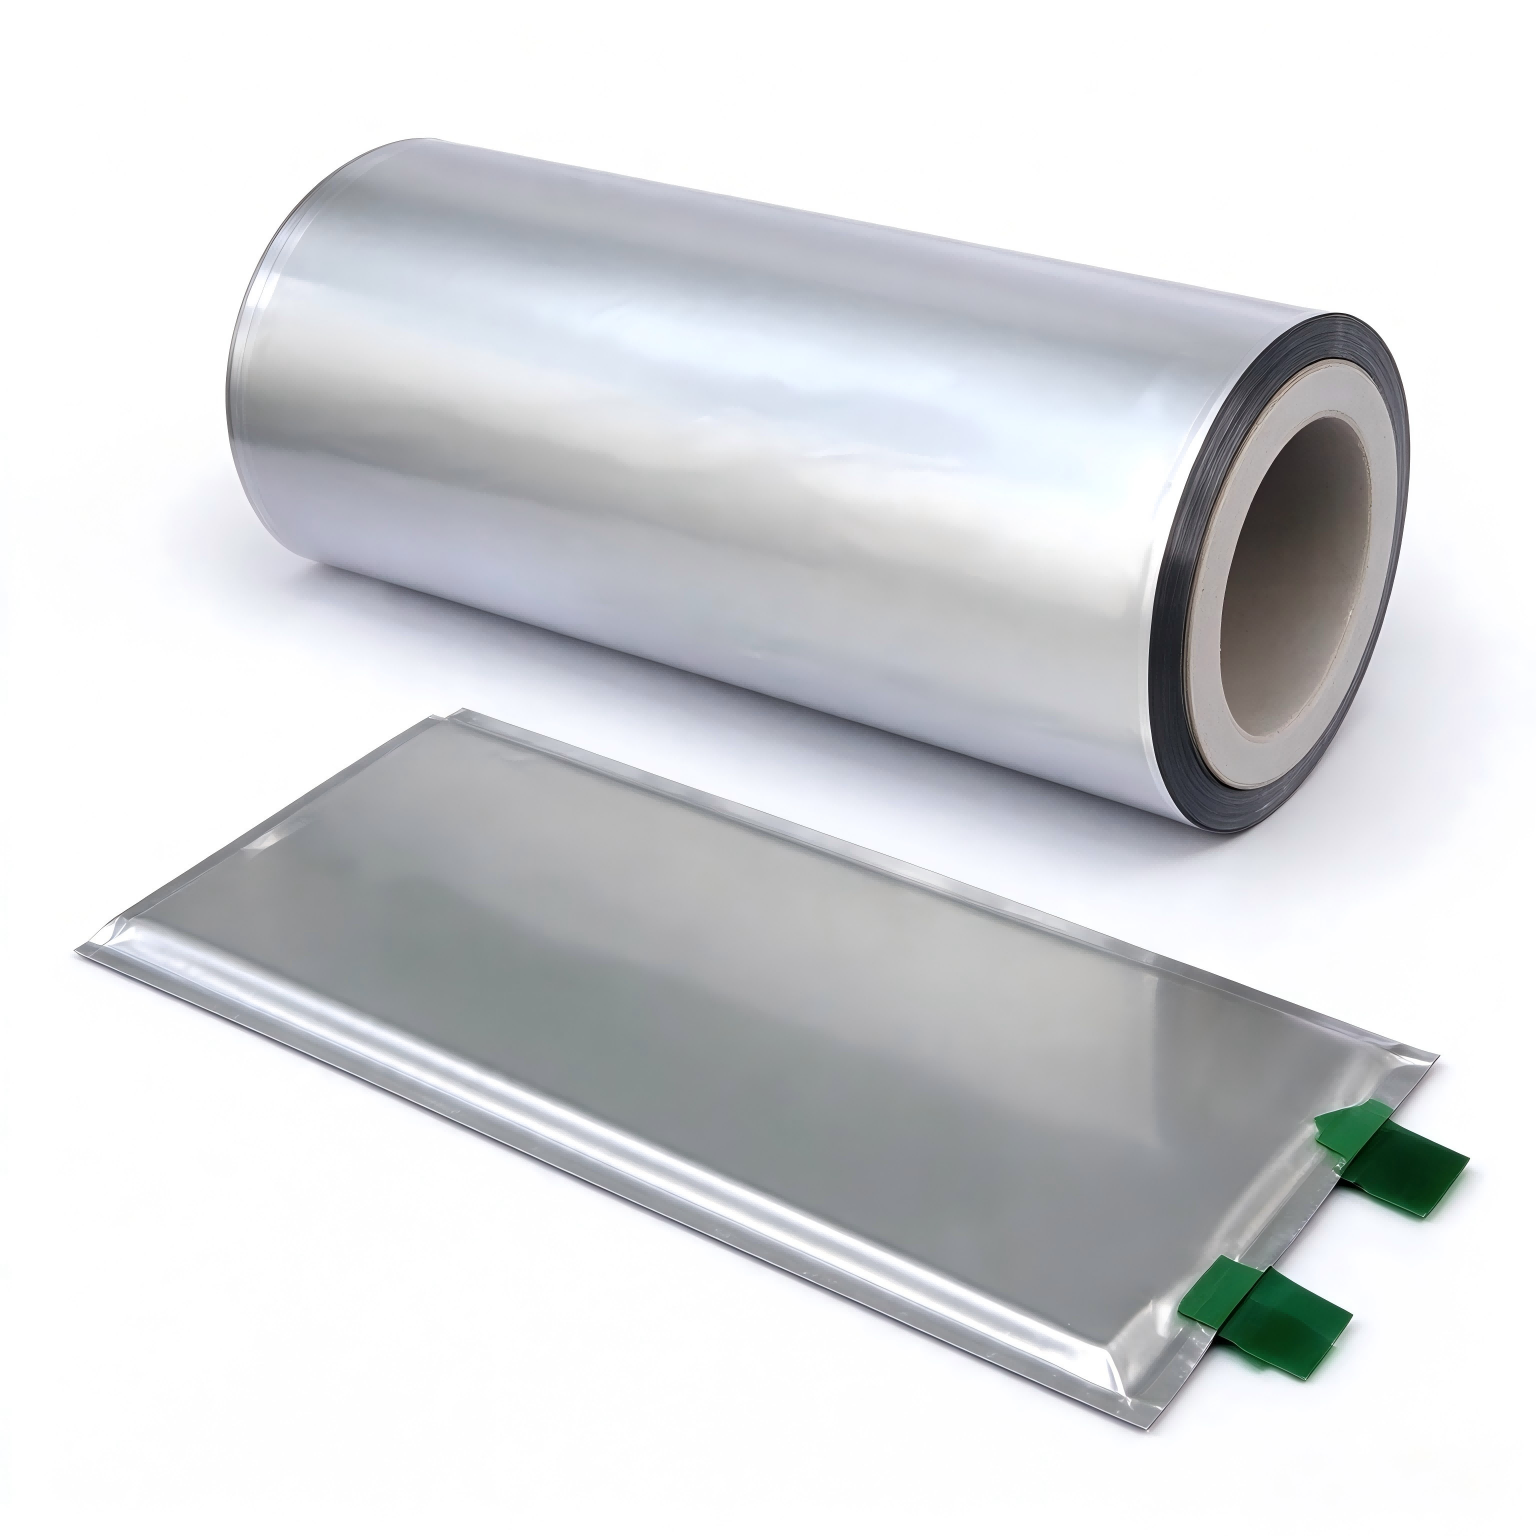
新能源锂电池封装材料中游用胶EM1111|铝塑膜PET/PA-Al外层粘接|AL-AL剪切15MPa
一、中游用胶:铝塑膜复合环节的技术定位
锂离子电池封装材料产业链中,上游包括铝箔、尼龙/PET、CPP/PP、胶粘剂、表面处理剂和涂布复合设备,中游为铝塑膜复合、熟化、分切、检测与成形验证,下游则进入软包电芯体系。中游复合环节的核心任务,是通过胶粘剂将外层保护膜、中间铝箔阻隔层和内层热封层结合为功能完整的多层体系,使铝塑膜具备水氧阻隔、冷冲压成型、耐电解液腐蚀等综合性能。
这一环节对胶粘剂的要求具有双重性:既要在复合加工中适配连续化生产线的工艺窗口,又要在最终产品中提供足够的层间粘接强度。胶粘剂环节的国产化率已从2020年的22%提升至2025年的54%,中游用胶的国产替代正在加速推进。

2025年全球锂电铝塑复合膜市场规模突破680亿元人民bi,较2024年增长约19.3%,中国贡献了其中58%的产值。2025年中国锂电池铝塑膜行业市场规模为134.9亿元,同比增长10.94%。市场规模的增长为中游用胶提供了持续的需求支撑。
在铝塑膜的典型结构中,PET/PA复合保护膜与铝箔之间的外层粘接层,在冲壳成型时承受整个膜结构中最为集中的层间剪切与剥离复合应力。冲压四角是应力集中的区域,外层粘接不足时,该处会首先出现局部脱粘,铝箔失去外层约束后发生颈缩,形成针孔或微裂纹,电解液渗透后加速腐蚀,最终导致封装失效。
团体标准T/CCLLA 005-2025《基于干法工艺锂离子电池用铝塑复合膜》由中国化工流通协会归口,2025年9月12日发布并实施,规定了铝塑膜的各项技术指标。其中外层(PA与Al)初始剥离强度不应小于2 N/15 mm,内层(CPP与Al)不应小于8 N/15 mm。从行业公开资料来看,部分铝塑膜企业内控规格中PA/AL初始剥离强度已要求大于3 N/15 mm,动力储能类与消费类电池对该指标的预期相近。这意味着中游用胶的实际性能需要稳定超越团体标准下限,为下游冲壳工序和电池长期服役留出充足冗余。
二、EM1111的技术参数与中游适配性
EM1111是深圳市图特美高分子材料有限公司研发的溶剂型环氧树脂粘接胶,针对铝塑膜中游复合环节的PET膜与铝箔连续化粘接场景设计。其核心参数经标准化检测,具体如下:
技术指标 数值 测试标准
拉伸剪切强度(Al-Al) ≥15 MPa GB/T 7124-2008
PET-AL 180°剥离强度 ≥1.2 N/mm(18 N/15mm) GB/T 2792-2014
PET-PET 180°剥离强度 ≥6 N/mm GB/T 2792-2014
粘度(25℃) 100–300 mPa·s —
固含量 30% —
胶化时间(130℃) 30 min —
胶化时间(150℃) 10 min —
胶化时间(180℃) 20秒 —
 GB/T 7124-2008《胶粘剂 拉伸剪切强度的测定(刚性材料对刚性材料)》由全国胶粘剂标准化技术委yuan会归口,等同采用ISO 4587:2003国际标准。EM1111的Al-Al拉伸剪切强度达到15 MPa,表明固化后的环氧交联网络具备将层间剪切应力有效传递和分散的承载能力,能够在铝塑膜冲压形变中避免应力集中导致的界面局部失效。
PET-AL 180°剥离强度按GB/T 2792-2014《胶粘带剥离强度的试验方法》(等同ASTM D3330)测定,不低于1.2 N/mm,换算为行业常用的N/15mm单位即18 N/15mm。这一数值高于T/CCLLA 005-2025中2 N/15mm的外层基准,也高于部分市售铝塑膜产品公开规格中PA/AL剥离强度大于3 N/15mm的行业实际水平。
EM1111的设计取向并非单纯追求数值最大化。铝塑膜外层粘接的力学逻辑要求胶层在“锚定”与“随动”之间取得平衡:既要牢固粘接PA层与铝箔,又要在冲压弯折时随基材形变而不发生脆性开裂。传统环氧胶固化后断裂伸长率低,在弯折过程中无法通过自身形变分散界面应力集中。EM1111在环氧交联网络中引入适度的柔性链段调控,使胶层在保持15 MPa剪切强度的同时具备弯折适应性,有助于避免应力集中导致的界面开裂。
三、干法复合工艺中的滚筒连续烘干适配性
铝塑膜中游复合环节在工业实践中通常采用干法复合工艺。公开专利文献记载了典型的复合参数:使用3克120线涂布辊,三段烘箱温度分别设定为60℃、70℃、80℃,复合速度60 m/min,涂布量4 g/m²,固化温度60℃,固化时间36 h。铝塑膜外层胶的涂布干量通常在2~4 g/m²范围内,干燥温度建议80~100℃。
EM1111的溶剂型体系(MEK可调粘度)和30%固含量设计,与这一工艺路线高度适配。使用流程为:开桶搅拌混合均匀→适量加入MEK调整粘度(约15分钟后测试合格)→涂布后经80℃烘干溶剂→以微粘手状态贴合PE保护膜收卷。80℃的烘干温度设定与上述专利中第三段烘箱温度一致,兼顾了溶剂充分挥发与胶层保持适度初粘力的需求。
EM1111的三档胶化时间为生产线的速度调节提供了明确的工艺窗口:130℃/30 min适用于常规熟化,150℃/10 min适用于提速生产,180℃/20秒覆盖高温短时固化需求。100–300 mPa·s的低粘度范围适配凹版涂布和滚筒涂布工艺,在PET/PA保护膜表面快速铺展形成均匀薄胶层。30%的溶剂占比既有利于获得薄涂层,也确保烘干环节溶剂充分挥发,减少残留对电池长期性能的影响。
四、应用延伸:从铝塑膜外层到复合集流体
EM1111对PET膜与铝箔、铜箔的粘接适应性,同样适用于新能源电池材料中的复合集流体制造。在PET复合铜箔/铝箔生产中,PET基膜经金属化处理后表面能较低,胶粘剂需要在低表面能基材上建立有效锚定。EM1111的溶剂型环氧体系对PET和金属均具备良好的润湿与粘附能力,其低粘度特性有利于在连续化涂布中快速铺展,满足复合集流体规模化生产对胶层均匀性和工艺稳定性的要求。
在铝塑膜中游复合环节,EM1111在保持15 MPa剪切强度与18 N/15mm剥离强度的同时,通过对环氧交联网络的柔韧性调控,使胶层在冲压弯折时能够随基材形变,避免应力集中导致的界面开裂,为中游复合工序提供了一道兼具强度与工艺柔性的粘接方案。
样品申请 / TDS资料 / 技术咨询可联系深圳市图特美高分子材料有限公司。
免责声明: 本文中引用的团体标准T/CCLLA 005-2025、国家标准GB/T 7124-2008、GB/T 2792-2014中的技术数据均来自公开标准信息平台。市场规模数据来自公开行业研究报告,专利CN102703010B的复合工艺参数来自公开专利文献,仅用于行业技术背景参照。上述第三方标准、市场数据及专利信息不构成对EM1111产品性能的验证或保证,产品实际性能以图特美公司出具的质量检验报告为准。具体应用前请根据实际工况进行全面验证。
 微信扫一扫打赏
 支付宝扫一扫打赏