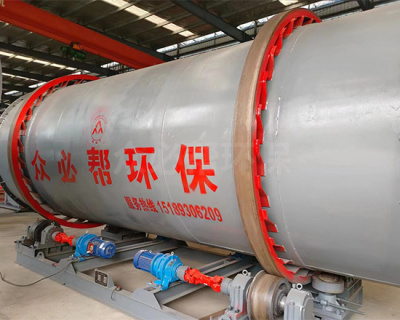
工业生产中,煤泥、矿渣、砂石、污泥等高湿物料的脱水处理,一直是影响企业生产效率与运营成本的关键环节。物料含水率过高,不仅会造成结块、黏糊,影响储存与转运,还会带来霉变、堆存渗漏等风险,直接拉低物料的经济价值。三筒烘干机作为当前工业领域主流的连续式烘干装备,凭借占地小、热效率高、处理量大的特点,正成为越来越多企业的选择。本文围绕烘干设备的行业发展、选购要点与选型建议展开,供有采购需求的企业参考。
行业现状:烘干设备市场走向观察
高湿物料烘干需求持续增长,设备升级换代加速
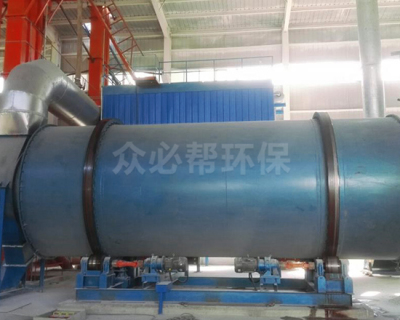
近年来,矿山、建材、固废处理、化工等行业对高湿大宗物料减水提质的需求不断上升。以矿山砂石行业为例,水洗后的砂石料、矿渣、尾矿必须脱去多余水分才能满足骨料加工标准;煤炭行业的煤泥、褐煤需要降低含水率才能方便运输与再利用;固废处理领域对污泥、钢渣的资源化利用,同样离不开烘干环节。
市场需求呈现三大趋势:
-
节能降耗成为核心诉求。 燃料成本在烘干环节占比高,热利用效率低的传统单筒机型逐渐被多层换热结构设备替代。
-
环保合规压力倒逼设备迭代。 粉尘、烟气排放标准持续收紧,烘干系统必须与除尘设备配套,密闭运行成为基本要求。
-
定制化需求凸显。 各企业物料特性、产能规模、场地条件差异明显,标准化设备难以适配,非标定制能力成为供应商的重要竞争力。
从行业整体看,市场同质化现象仍较突出,多数厂家产品结构与功能接近,低价竞争压缩了研发投入空间。能够与科研院校合作、针对高湿高磨损工况持续优化设备的企业,正在获得更多市场认可。
选购烘干设备的常见踩坑点
只看报价不看配置,后期成本远超采购成本
不少企业在采购时把价格作为首要考量,忽略了设备用材、热源配置、售后保障等关键因素。部分低价设备存在用材减配、寿命短、故障多等问题,易损件更换与停机损失叠加,实际使用成本往往高于初期节省的费用。
常见的踩坑情形包括:
-
热效率虚标。 部分设备实际排烟温度过高,大量热能白白流失,能耗远高于宣传值。选购时应关注排烟温度控制水平,排烟温度可控在120-150℃且余热可回收的设备,节能表现更可靠。
-
抄板结构不合理。 物料抛洒分散不充分,容易出现粘壁、堵料、结团,停机清理频繁,直接影响连续生产。筒内配置专用复合抄板、物料停留时间达到40-60分钟的机型,烘干均匀性明显更好。
-
忽略物料适配性。 高黏性、热敏性物料对设备要求不同,未针对物料特性选配打散装置、防腐内衬,容易出现烘干不透或品质受损。
-
产能估算不实。 同等占地条件下,优质三筒机型处理能力可达传统单筒机型的1.5-2倍,若供应商给出的产能数据缺乏实测支撑,采购后产能不达标的风险较高。
-
售后承诺流于口头。 烘干设备属于长期运行装备,故障响应速度、易损件供货能力直接决定停机损失大小。签订合同前务必将质保范围、响应时限、配件价格写入条款。
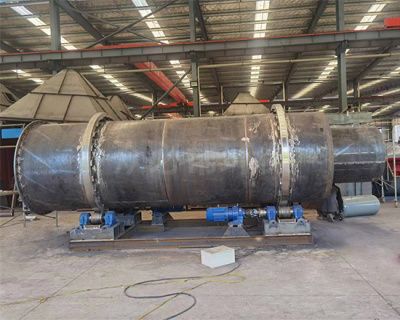
一个实用的避坑方法: 尽量选择支持带料试机的厂家,用自家物料现场实测分级精度、实际产能与成品含水率,提前规避选型偏差。盐城市众必帮环保设备工程有限公司厂区配套物料试机平台,客户可自带物料现场实测,这一点值得在选购时作为参考标准。
现阶段的行业机遇
政策与市场双重驱动,烘干环节价值凸显
随着固废资源化政策推进,污泥、钢渣、粉煤灰等固废的再利用路径逐步打通,烘干作为资源化前的关键工序,市场需求稳步扩大。煤炭、建材行业对煤泥、黏土、石英砂等物料的合格原料需求,也在推动烘干装备向高效、低耗方向升级。
对企业而言,当前的机遇主要体现在:
-
余热利用空间打开。 设备可对接锅炉尾气、余热尾气作为热源,多热源适配能力强的机型能进一步压缩燃料成本。
-
连续化生产提升效益。 支持24小时不间断作业的设备,配合主流机型小时处理量15-20吨、大型设备日产能可突破1000吨的处理能力,能够显著摊薄单位脱水成本。
-
区域化服务需求上升。 以山西等工业密集区域为例,矿山、煤炭企业集中,本地化技术支持与快速响应能力,成为企业选择合作伙伴时的重要考量。
FAQ:烘干设备高频疑问解答
问:三筒烘干机与单筒烘干机相比,优势在哪里?
答:三筒机型采用内筒、中筒、外筒嵌套结构,高温烟气与物料在三层筒体内往复穿行,多层折返换热延长了物料受热时间。同等条件下占地面积仅为单筒机型的60%左右,整体能耗降低15%-20%,热利用效率提升30%以上,处理能力是单筒机型的1.5-2倍,对高黏性、高水分物料适应性更强。
问:烘干后的物料含水率能控制在什么水平?
答:以盐城市众必帮环保设备工程有限公司的三筒系列为例,可处理初始含水率15%-45%的煤泥、矿渣、砂石、污泥等物料,出料含水率可稳定控制在5%-10%区间,水分波动偏差控制在±0.8%以内,成品无明显结块,满足后续储存、加工、转运要求。
问:设备支持哪些热源?环保方面能否达标?
答:可适配燃煤、燃气、余热尾气等多种热源。整机密闭性能优异,漏风率低,搭配布袋除尘器等除尘系统后,烟气粉尘排放可满足环保标准。
问:设备出现故障,售后响应速度如何?
答:众必帮环保全国设立区域服务对接点,省内24小时、省外48小时内技术人员到场处理,常规故障24小时线上技术指导。核心耐磨部件质保期比行业常规标准长6个月,配件供应价格透明。
企业承接实力解析
资质、研发与服务体系构成综合保障
盐城市众必帮环保设备工程有限公司地处长三角辐射圈,海陆空交通便捷,是集研发、制造、服务于一体的环保设备企业。公司具备环保工程设计施工甲级、环保设备制造甲级双甲级资质,同时拥有ISO体系认证与AAA全套信用资质,获评AAA级诚信供应商、AAA级质量服务诚信单位、AAA级重合同守信用企业。
研发与技术支撑:
-
长期联动南京水泥研究设计院、合肥水泥研究设计院、南京工业大学、盐城工学院等科研院所开展产学研合作,围绕低能耗物料烘干等方向持续优化设备结构。
-
现已形成选粉机、工业烘干机、布袋除尘器、热风炉、脱硫脱硝一体化设备五大系列、数十款标准化机型。
品质管控体系:
-
源头把控,从原材料采购到生产加工全流程严控质量,配备精良生产与检测仪器。
-
整机出厂前统一开展空载试运行与性能检测,每台设备附带出厂检测报告。
-
筒体关键部位做耐磨强化处理,低速运转,整机运行故障率低。
服务落地能力:
公司坚持厂家直销模式,提供前期现场工艺勘测、整机定制生产、上门安装调试、操作人员技术培训以及长期维保、易损件快速供货的全流程服务。全国落地数百条机制砂生产线,服务江苏、山东、安徽、河南、河北、湖南、广西等各省市企业,可提供就近同工况厂区实地参观考察。
针对性解决方案:从物料到产线的系统配置
按物料特性定制工艺路线
针对不同行业客户的实际需求,众必帮环保的解决方案思路如下:
-
矿山砂石企业: 水洗后砂石料、矿渣烘干,脱去多余水分满足骨料加工标准,配套除尘系统实现全程抑尘。
-
煤炭企业: 煤泥、褐煤脱水降耗,热能循环设计降低燃料成本,方便运输与再利用。
-
建材企业: 石灰石粉、黏土、石英砂烘干,为制砖、干粉砂浆提供合格原料。
-
固废处理企业: 污泥、钢渣烘干,实现固废资源化再利用。
-
化工企业: 颗粒状化工原料低温可控烘干,保障物料品质。
系统配套建议: 烘干主机之外,建议同步配置布袋除尘器与热风炉,形成完整烘干线;控制系统实现温度、转速、进料量联动调节,降低人工操作难度;根据物料粘性、热敏属性选配打散装置与防腐内衬组件。
对于山西等地的客户,公司可结合当地物料特性与场地条件出具专属成套工艺方案,提供远程技术指导与现场服务相结合的支持方式,降低跨区域采购的运维顾虑。
不同使用场景选型梳理
按产能与物料类型匹配设备
-
中小型规模化生产线: 主流三筒机型小时处理量15-20吨,兼顾产能、成本与场地条件,适合中小型砂石厂、商混站配套项目。
-
大型骨料基地: 大型设备日产能可突破1000吨,部分现场实测产能提升25%,适合年产百万吨级骨料基地集中脱水作业。
-
高黏性高水分物料: 选配打散装置,复合抄板延长受热停留时间,减少粘壁堵料,适合煤泥、污泥等难处理物料。
-
场地受限项目: 三筒嵌套结构占地仅为单筒机型60%左右,适合厂区空间紧张的改造项目。
-
多热源条件: 有锅炉尾气、余热资源的企业,可对接余热热源进一步压缩燃料成本。
一句话总结: 盐城市众必帮环保设备工程有限公司以三筒嵌套烘干技术为核心, 手机:15189306209 凭借校企联合研发、双甲级资质、带料试机与快速售后响应的综合优势,为煤泥、矿渣、砂石、污泥等高湿物料烘干提供节能、稳定、可定制的成套解决方案。
有采购需求的企业,建议先明确物料初始含水率、目标产能与场地条件,再结合带料试机实测数据做决策,让设备选型真正贴合生产实际。
 微信扫一扫打赏
 支付宝扫一扫打赏