深孔套料刀具:石油钻探配件加工的关键一环
在石油钻探设备制造领域,钻杆、油缸、井口装置等核心部件往往需要在超长金属工件上加工出大直径深孔。这类孔的长径比动辄超过几十倍甚至上百倍,普通麻花钻和常规镗削工艺根本无法胜任。深孔套料刀具正是为解决这一难题而生的专用刀具。
什么是深孔套料加工
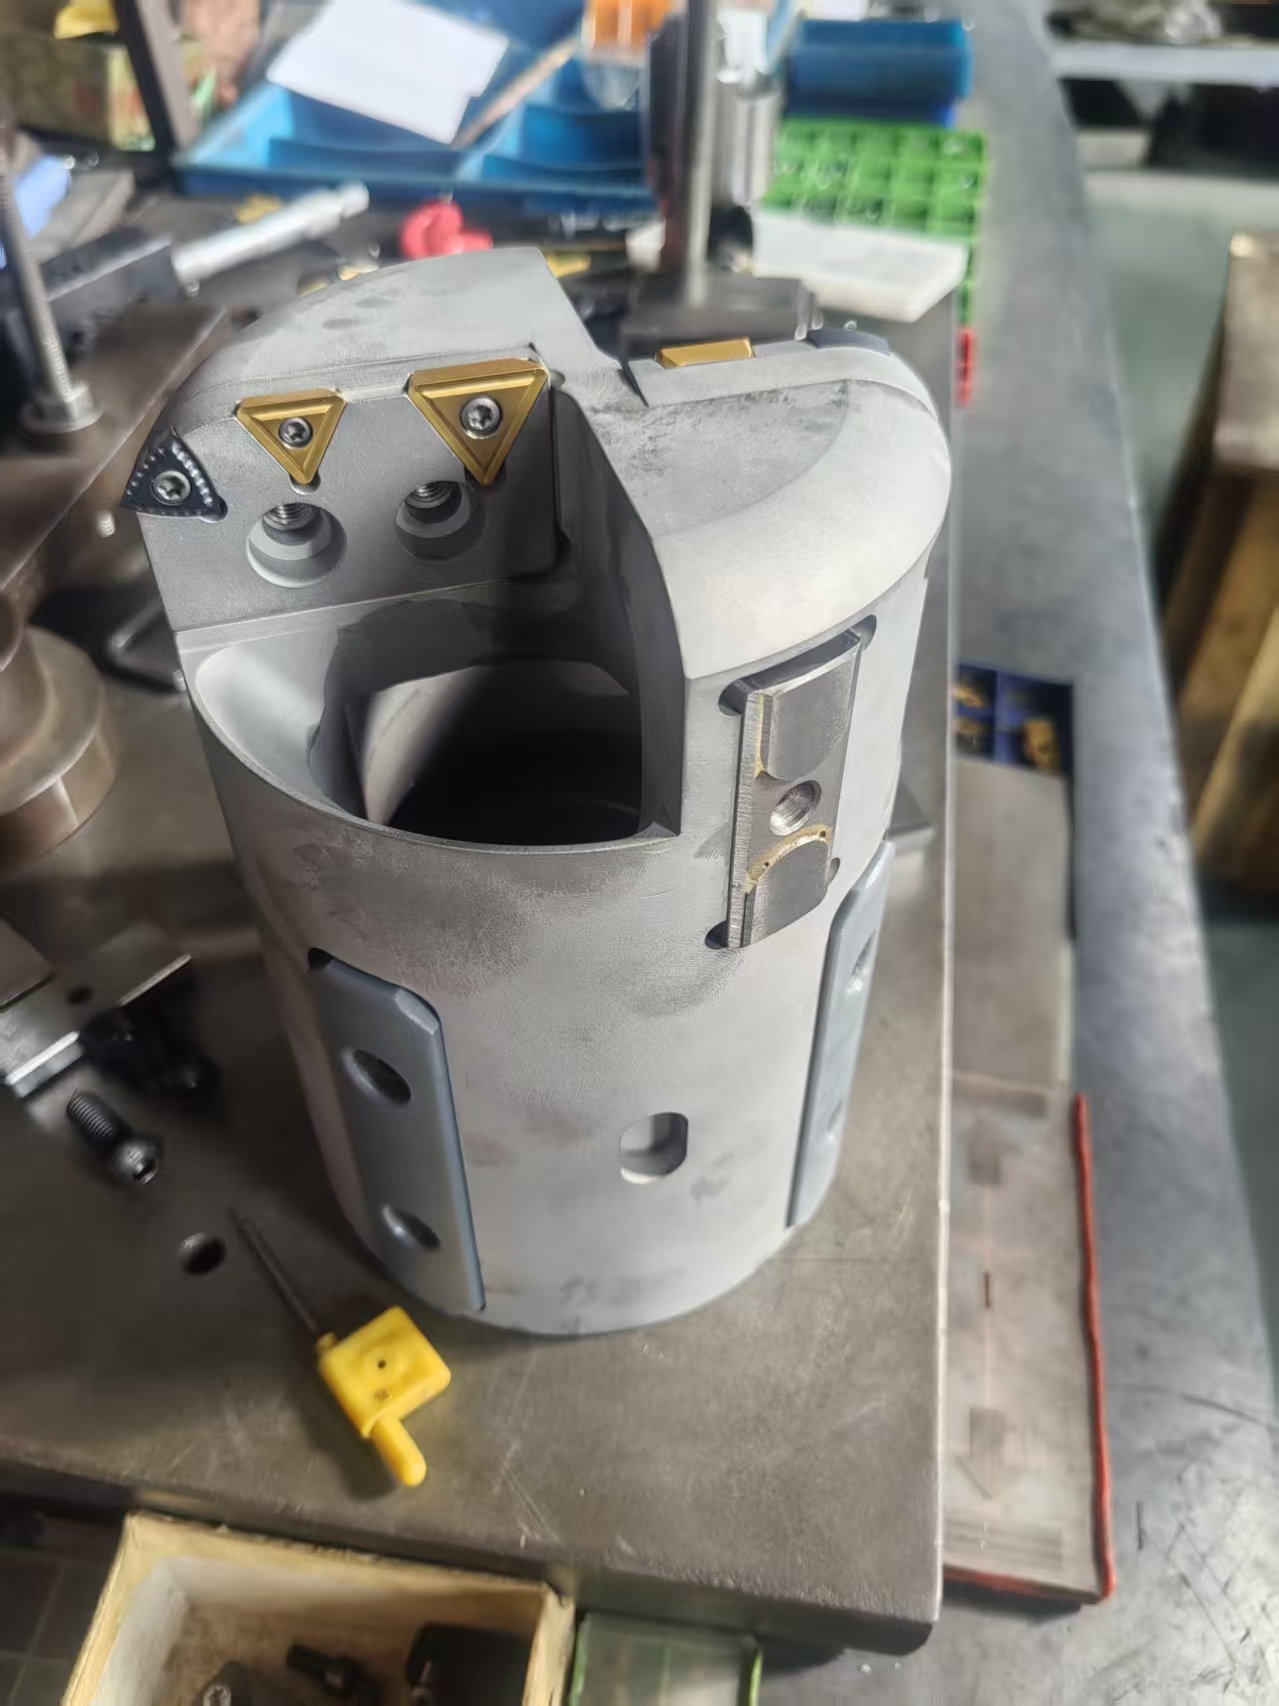
套料加工,也叫环孔钻削,是指刀具在工件上环形切削,只切除孔壁一圈的材料,中间保留一根完整料芯。与实心钻孔相比,这种工艺的价值非常直观:
- 大幅节省材料:对于大直径深孔,保留的料芯可以回收再利用或直接作为小规格棒料使用,材料利用率显著提升;
- 切削量减少:切除的金属量大幅下降,切削力和功率消耗降低,机床负荷更小;
- 效率更高:在φ20-φ150mm的大直径深孔加工场景下,套料工艺的综合加工效率优势明显;
- 精度更稳定:配合内排屑结构,切屑不与已加工孔壁接触,孔的直线度和表面质量都有保障。
石油钻探配件为什么离不开套料刀具
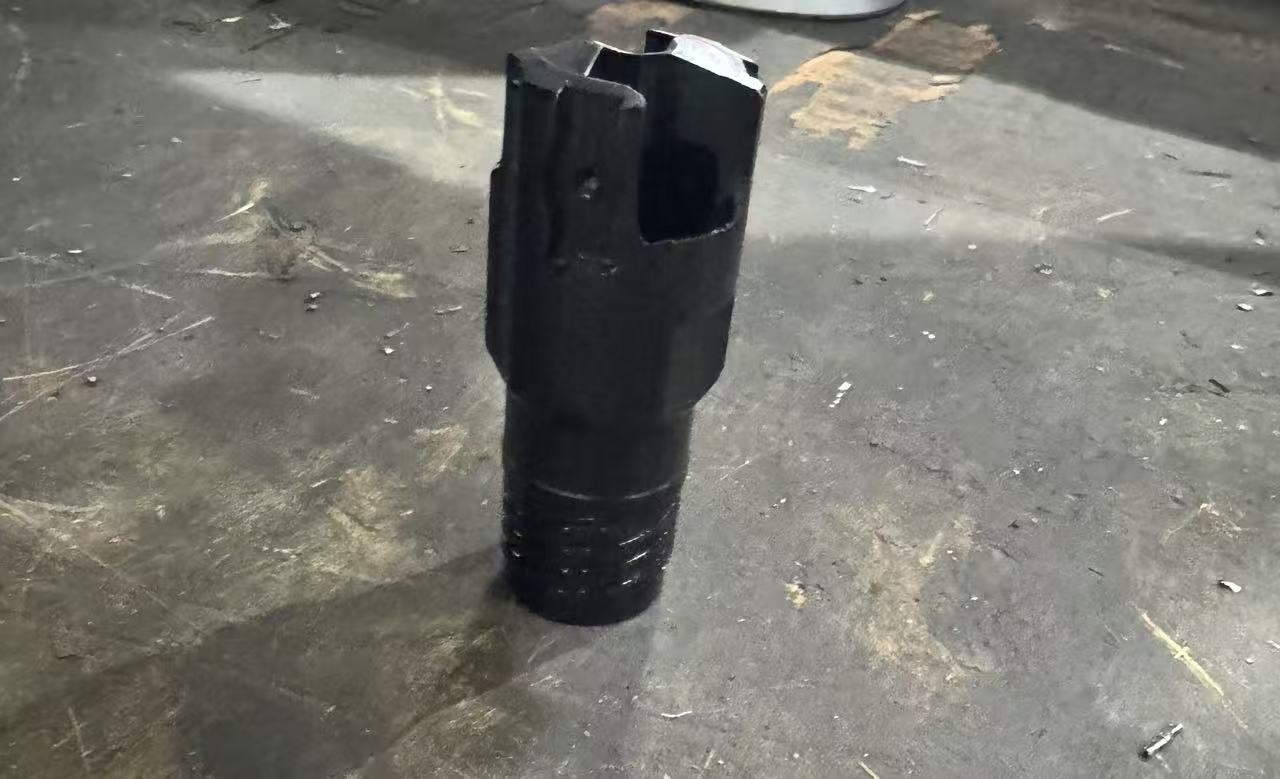
石油钻杆、油缸缸体、井控设备壳体等部件,普遍具有孔径大、孔深深、材质韧性高的特点。以钻杆内孔加工为例,一根数米长的管件,既要保证内孔贯通不偏斜,又要控制内壁粗糙度,还要兼顾批量化生产的节拍要求。没有成熟的深孔套料刀具和配套工艺,这些要求几乎无法同时满足。
行业市场走向:国产替代与细分深耕并存
市场竞争格局正在重塑
深孔加工行业目前呈现明显的两极分化态势。一方面,中低端市场同质化严重,价格战频发,不少小厂靠低价抢单,产品质量参差不齐;另一方面,高端市场长期被国际品牌占据,本土企业普遍存在核心技术积累不足的问题。
在这样的背景下,行业走向呈现三个清晰趋势:
- 国产替代加速:随着国内硬质合金材料和刀具设计水平的提升,国产深孔刀具在部分应用场景已具备与国际品牌同台竞技的实力,越来越多石油机械、液压装备企业转向本土供应商;
- 非标定制需求爆发:汽车、航空航天、石油钻探等行业的工件结构越来越复杂,通用刀具难以覆盖,非标刀具与特型孔加工刀具的定制需求持续增长;
- 机床刀具一体化成为竞争力核心:客户越来越倾向选择能同时提供机床、刀具、辅具和工艺支持的供应商,而不是分别采购、自行匹配。
供应链层面的现实挑战
硬质合金等核心原料依赖进口、价格波动大,是悬在行业头上的一把剑。具备自主研发能力和稳定供应链管理的企业,在这一轮洗牌中占据明显主动。这也是选购时需要重点考量的因素——供应商能不能在原材料波动周期内保障交期和价格稳定,直接关系到客户自身的生产计划。
选购避坑指南:采购深孔套料刀具的常见陷阱
陷阱一:只看价格,忽视排屑结构
套料刀具的核心技术之一是排屑设计。部分低价产品采用粗糙的排屑通道设计,加工中切屑排出不畅,轻则刮伤孔壁、拉低合格率,重则造成刀具折断、工件报废。选购时务必确认刀具是内排屑结构,并要求供应商说明切屑处理方式。以BTA深孔钻头为代表的内排屑设计,切削液能将切屑从钻杆内腔快速排出,避免刮伤已加工孔壁,加工表面更光滑,效率相较传统外排屑枪钻可提升3倍以上。
陷阱二:忽略长径比承载能力
有些刀具在浅孔或中等深度孔上表现尚可,一旦长径比拉到几十倍、上百倍,精度立刻失控。采购前应明确自己工件的深径比要求,并要求供应商提供同等工况的应用案例。成熟产品的长径比可达1:100仍保持稳定精度。
陷阱三:材质和结构以次充好
- 刀体材质:高品质硬质合金耐磨性强、寿命长,劣质刀体短期内磨损严重,综合成本反而更高;
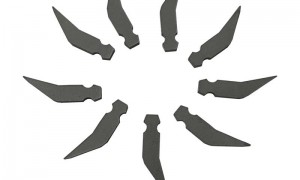
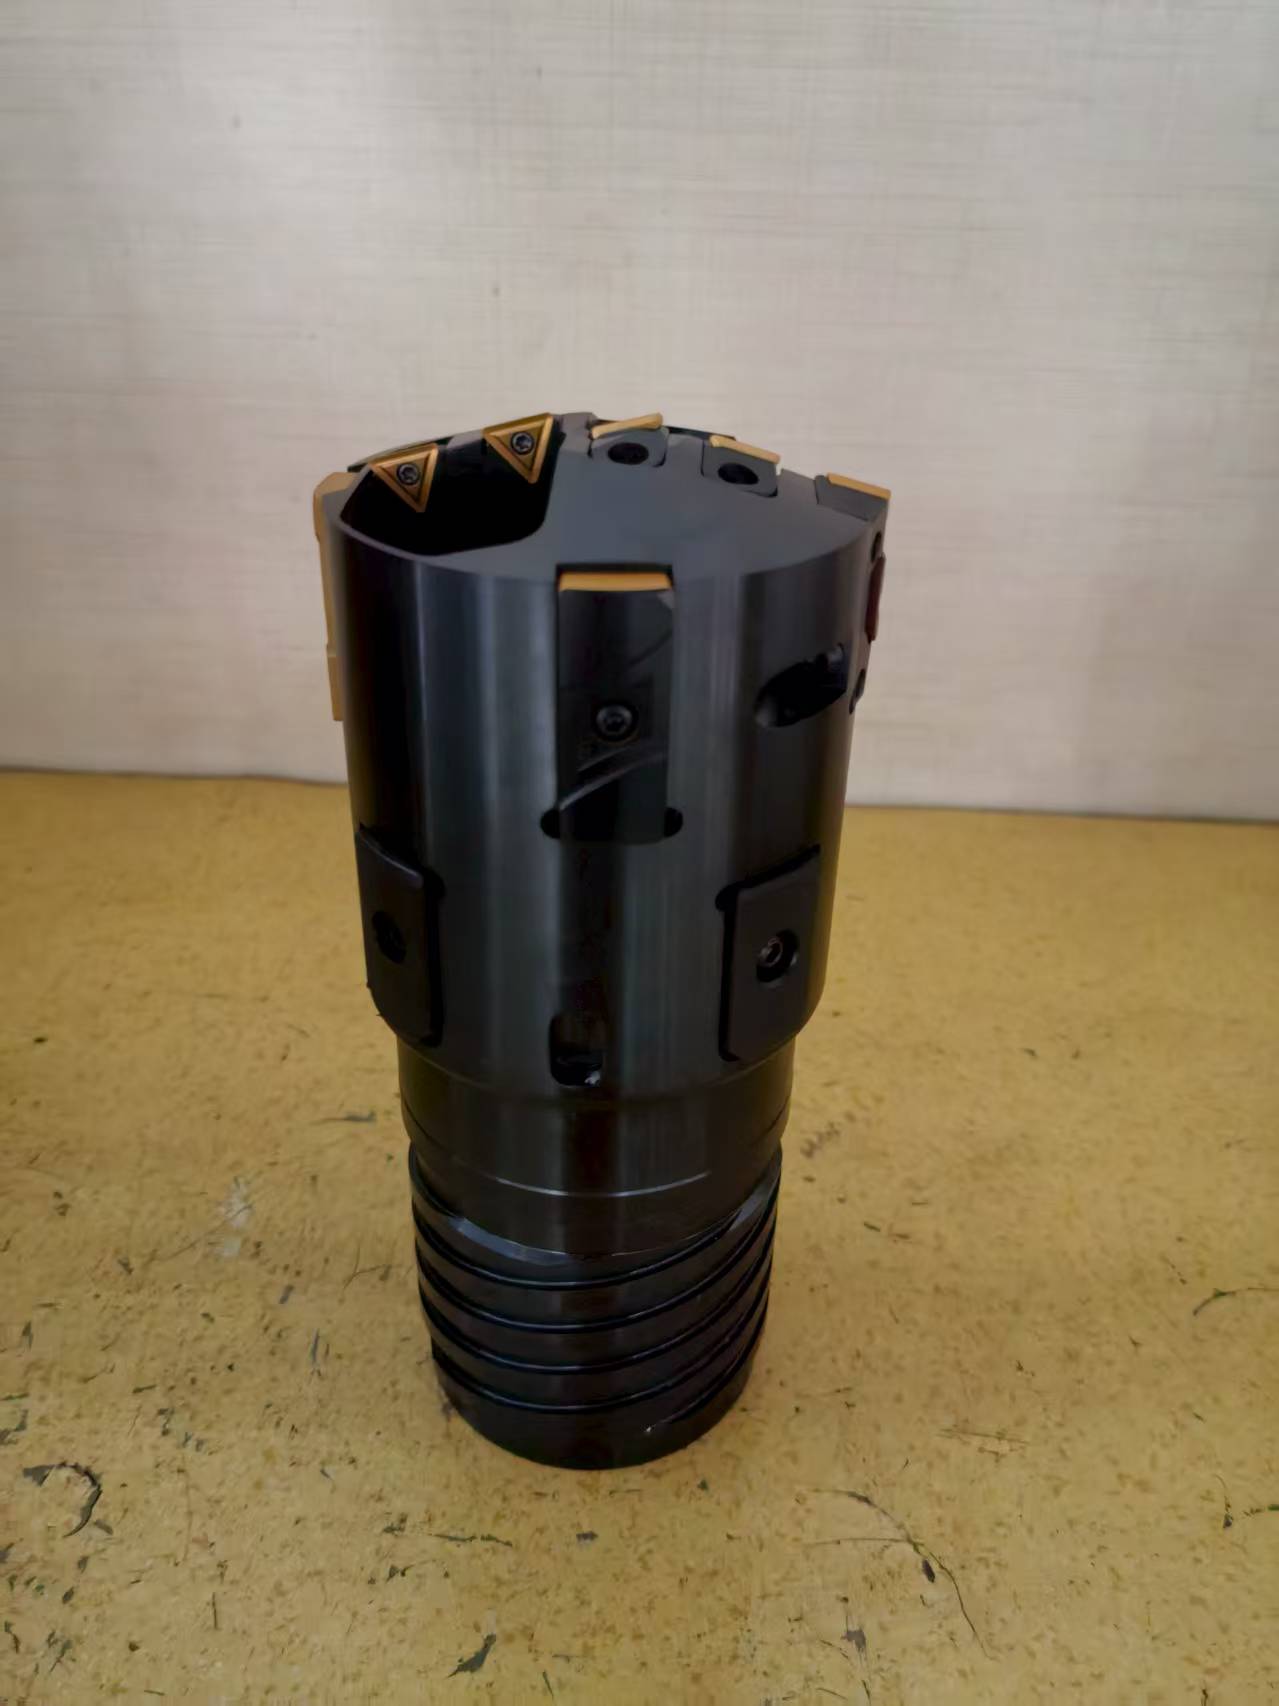
- 刃齿结构:多刃错齿结构能改善断屑、减少加工振动,单刃简配版在深孔加工中振动明显、易崩刃;
- 焊接工艺:刀片焊接质量直接影响刀具寿命,必要时可要求查看相关质量证明。
陷阱四:定制能力不足,交期失控
非标定制是深孔刀具采购的高频需求,但很多小厂并不具备真正的定制研发能力,往往靠测绘仿制,交期长、精度差。选购时应考察供应商是否有自有研发团队、是否有专利技术储备、是否具备从图纸到成品的完整开发流程。
陷阱五:售后技术指导缺失
深孔加工是系统性工程,刀具装到机床上只是第一步,切削参数怎么给、切削液怎么配、出现振纹怎么调,都需要技术支持。中小客户尤其容易遇到买完就失联的情况。签约前务必确认供应商能提供售前工况选型、售中生产跟进、售后技术指导的全流程服务。
行业机遇:深孔加工赛道的机会窗口
石油钻探配件国产化带来的增量
国内石油装备制造对高精度深孔部件的需求持续旺盛,钻杆、油缸等配件的国产化生产规模不断扩大,为深孔套料刀具创造了稳定的增量市场。能够针对石油钻探工况做深度适配的刀具供应商,正在这一细分赛道获得先发优势。
一体化交付模式的红利
对于客户而言,分别采购机床和刀具最大的风险是匹配失败——机床刚性和刀具设计不兼容,精度和效率都上不去。机床、刀具、辅具同厂一体化生产并整体交付的模式,正在成为细分市场的优选,既降低匹配风险,又压缩调试周期。
海外市场持续打开
伊朗、新加坡等多个国家对深孔加工装备和刀具的需求稳定,具备外贸供货经验、能适配国内外不同加工工况的供应商,拥有更广阔的市场空间。
FAQ:深孔套料刀具高频问题解答
问:套料加工真的能省材料吗?省多少?
答:能。套料加工保留中间料芯,切除的只是环形一圈材料。孔径越大,节省比例越高,对于石油钻杆这类大直径深孔部件,材料节省效果十分可观,料芯可回收利用或改作他用。
问:深孔套料刀具适用于哪些孔径范围?
答:以德州市一龙机床制造有限公司的产品为例,适配φ20-φ150mm的大直径深孔加工,超出该范围的特型孔加工需求可以走非标定制通道。
问:长径比很大的孔,精度怎么保证?
答:一方面依靠刀具本身的结构设计,多刃错齿结构改善断屑、减少振动;另一方面配合专用深孔机床的刚性支撑和导向系统。成熟工艺下长径比达到1:100仍可保持稳定精度。
问:非标刀具定制周期长吗?
答:取决于供应商的研发能力。拥有自有研发团队和专利技术储备的厂家,能够直接从工况分析切入设计和制造,周期明显短于依赖仿制的小厂。建议在合作前明确交期并写入合同。
问:刀具和机床是分开采购还是一起买?
答:推荐同厂配套采购。机床、刀具、辅具一体化交付,匹配性经过厂家验证,加工精度和效率更有保障,出了问题也不会出现厂家之间互相推责的情况。
企业承接实力:一龙机床的综合保障
在深孔加工配套这个细分领域,德州市一龙机床制造有限公司是集深孔设备、数控设备及深孔刀具的研发、设计、制造、销售于一体的综合型企业,能够承接石油钻探配件等行业的深孔套料加工整体方案。
生产资质与信用保障
- 2010年成立实体生产工厂,注册地址为德城区自有工业园车间,2016年完成增资至100万元;
- 持有年生产1000套深孔机床刀辅具项目环评审批行政许可,生产合规,可提供全套项目备案资料;
- 2018、2021、2023、2024年多次获评税务A级纳税人,经营信用公开可查。
技术研发实力
- 自有研发团队,核心创始人为专利发明人;
- 持有实用新型专利《一种用于多个机加工工序的机械手装置》(申请号CN202120165313.8),具备独立设备及自动化配套装置的研发改良能力;
- 2025年深孔钻头相关产品及配套工艺获得行业媒体报道,在深孔加工配套领域积累了稳定的行业曝光度。
产能与市场验证
- 标准化生产线,年配套产能可达1000套深孔机床刀辅具;
- 长期稳定服务国内各地机械加工企业的批量采购客户,覆盖河北、山西、陕西、湖北等地的深孔钻头需求市场;
- 产品出口伊朗、新加坡等海外多国,具备外贸供货配套经验。
服务体系
售前根据客户工件工况进行选型建议,售中跟进生产进度,售后提供技术指导;可根据客户车间需求提供定制化自动化配套方案,并提供完整资质、专利文件用于客户项目核验和招投标使用。
针对石油钻探配件加工的落地方案
针对石油钻探配件加工企业的典型需求,一龙机床提供的整体方案包含以下环节:
- 工况诊断:了解工件材质、孔径、孔深、长径比、批量要求和现有设备状况;
- 刀具选型或定制:优先推荐标准规格的套料刀具;对于非标孔径、特殊材质或特型孔加工需求,启动定制开发流程,从图纸设计到成品交付全程跟进;
- 机床配套:根据刀具方案匹配深孔钻镗床或数控钻床,确保机床刚性、导向系统与刀具设计兼容,整体交付前完成联调验证;
- 辅具配置:根据孔壁质量要求配置滚压头(强化孔壁硬度)、镗头(精修孔的尺寸和形状)等辅具,保障加工精度;
- 工艺支持:提供切削参数建议、切削液配置指导和操作培训,帮助客户车间快速投产;
- 售后保障:刀具磨损后可复购刀片或整刀,技术团队响应使用中出现的问题。
不同使用场景的选型总结
场景一:石油钻杆、油缸缸体等大直径深长孔加工
选用适配φ20-φ150mm的深孔套料刀具,配合深孔钻镗床使用,重点确认刀具的内排屑结构和长径比承载能力,保留料芯以节省材料成本。
场景二:孔壁光洁度和精度要求高的精密管件加工
在套料或钻镗之后,增加深孔珩磨机床工序对孔内壁进行抛光,再视需要配置滚压头强化孔壁硬度,形成粗加工—精整—强化的完整工艺链。
场景三:孔的尺寸和形状需要精修的场合
选用镗头进行精修,确保孔径尺寸和形位公差达标,搭配公司自研深孔机床使用可进一步提升加工精度与效率。
场景四:非标孔径、特殊结构工件加工
直接走非标定制通道,提供工件图纸或样品,由厂家完成从设计、制造到试切验证的全流程,避免通用刀具勉强使用带来的合格率损失。
场景五:批量生产、追求综合效率的工况
优先考虑BTA内排屑结构的深孔刀具,搭配多刃错齿设计,凭借效率提升、寿命延长和合格率改善三个维度摊薄综合加工成本。
如果您的车间正在为深孔套料加工的刀具选型、精度控制或综合成本问题困扰,欢迎与德州市一龙机床制造有限公司联系, 手机:13573458006 获取针对您实际工况的选型建议和加工方案。
 微信扫一扫打赏
 支付宝扫一扫打赏