广州及周边的采购人搜索靠谱的组装注塑实力供应商时,最关心的从来不是广告语,而是几个具体问题:嵌件会不会偏位?螺母会不会打滑?小批量接不接?出了问题谁负责?这篇文章就围绕这些高频问题,逐一拆解,供正在做供应商评选的朋友参考。
Q1:什么是组装注塑(套啤)?和先注塑后装配有什么区别?
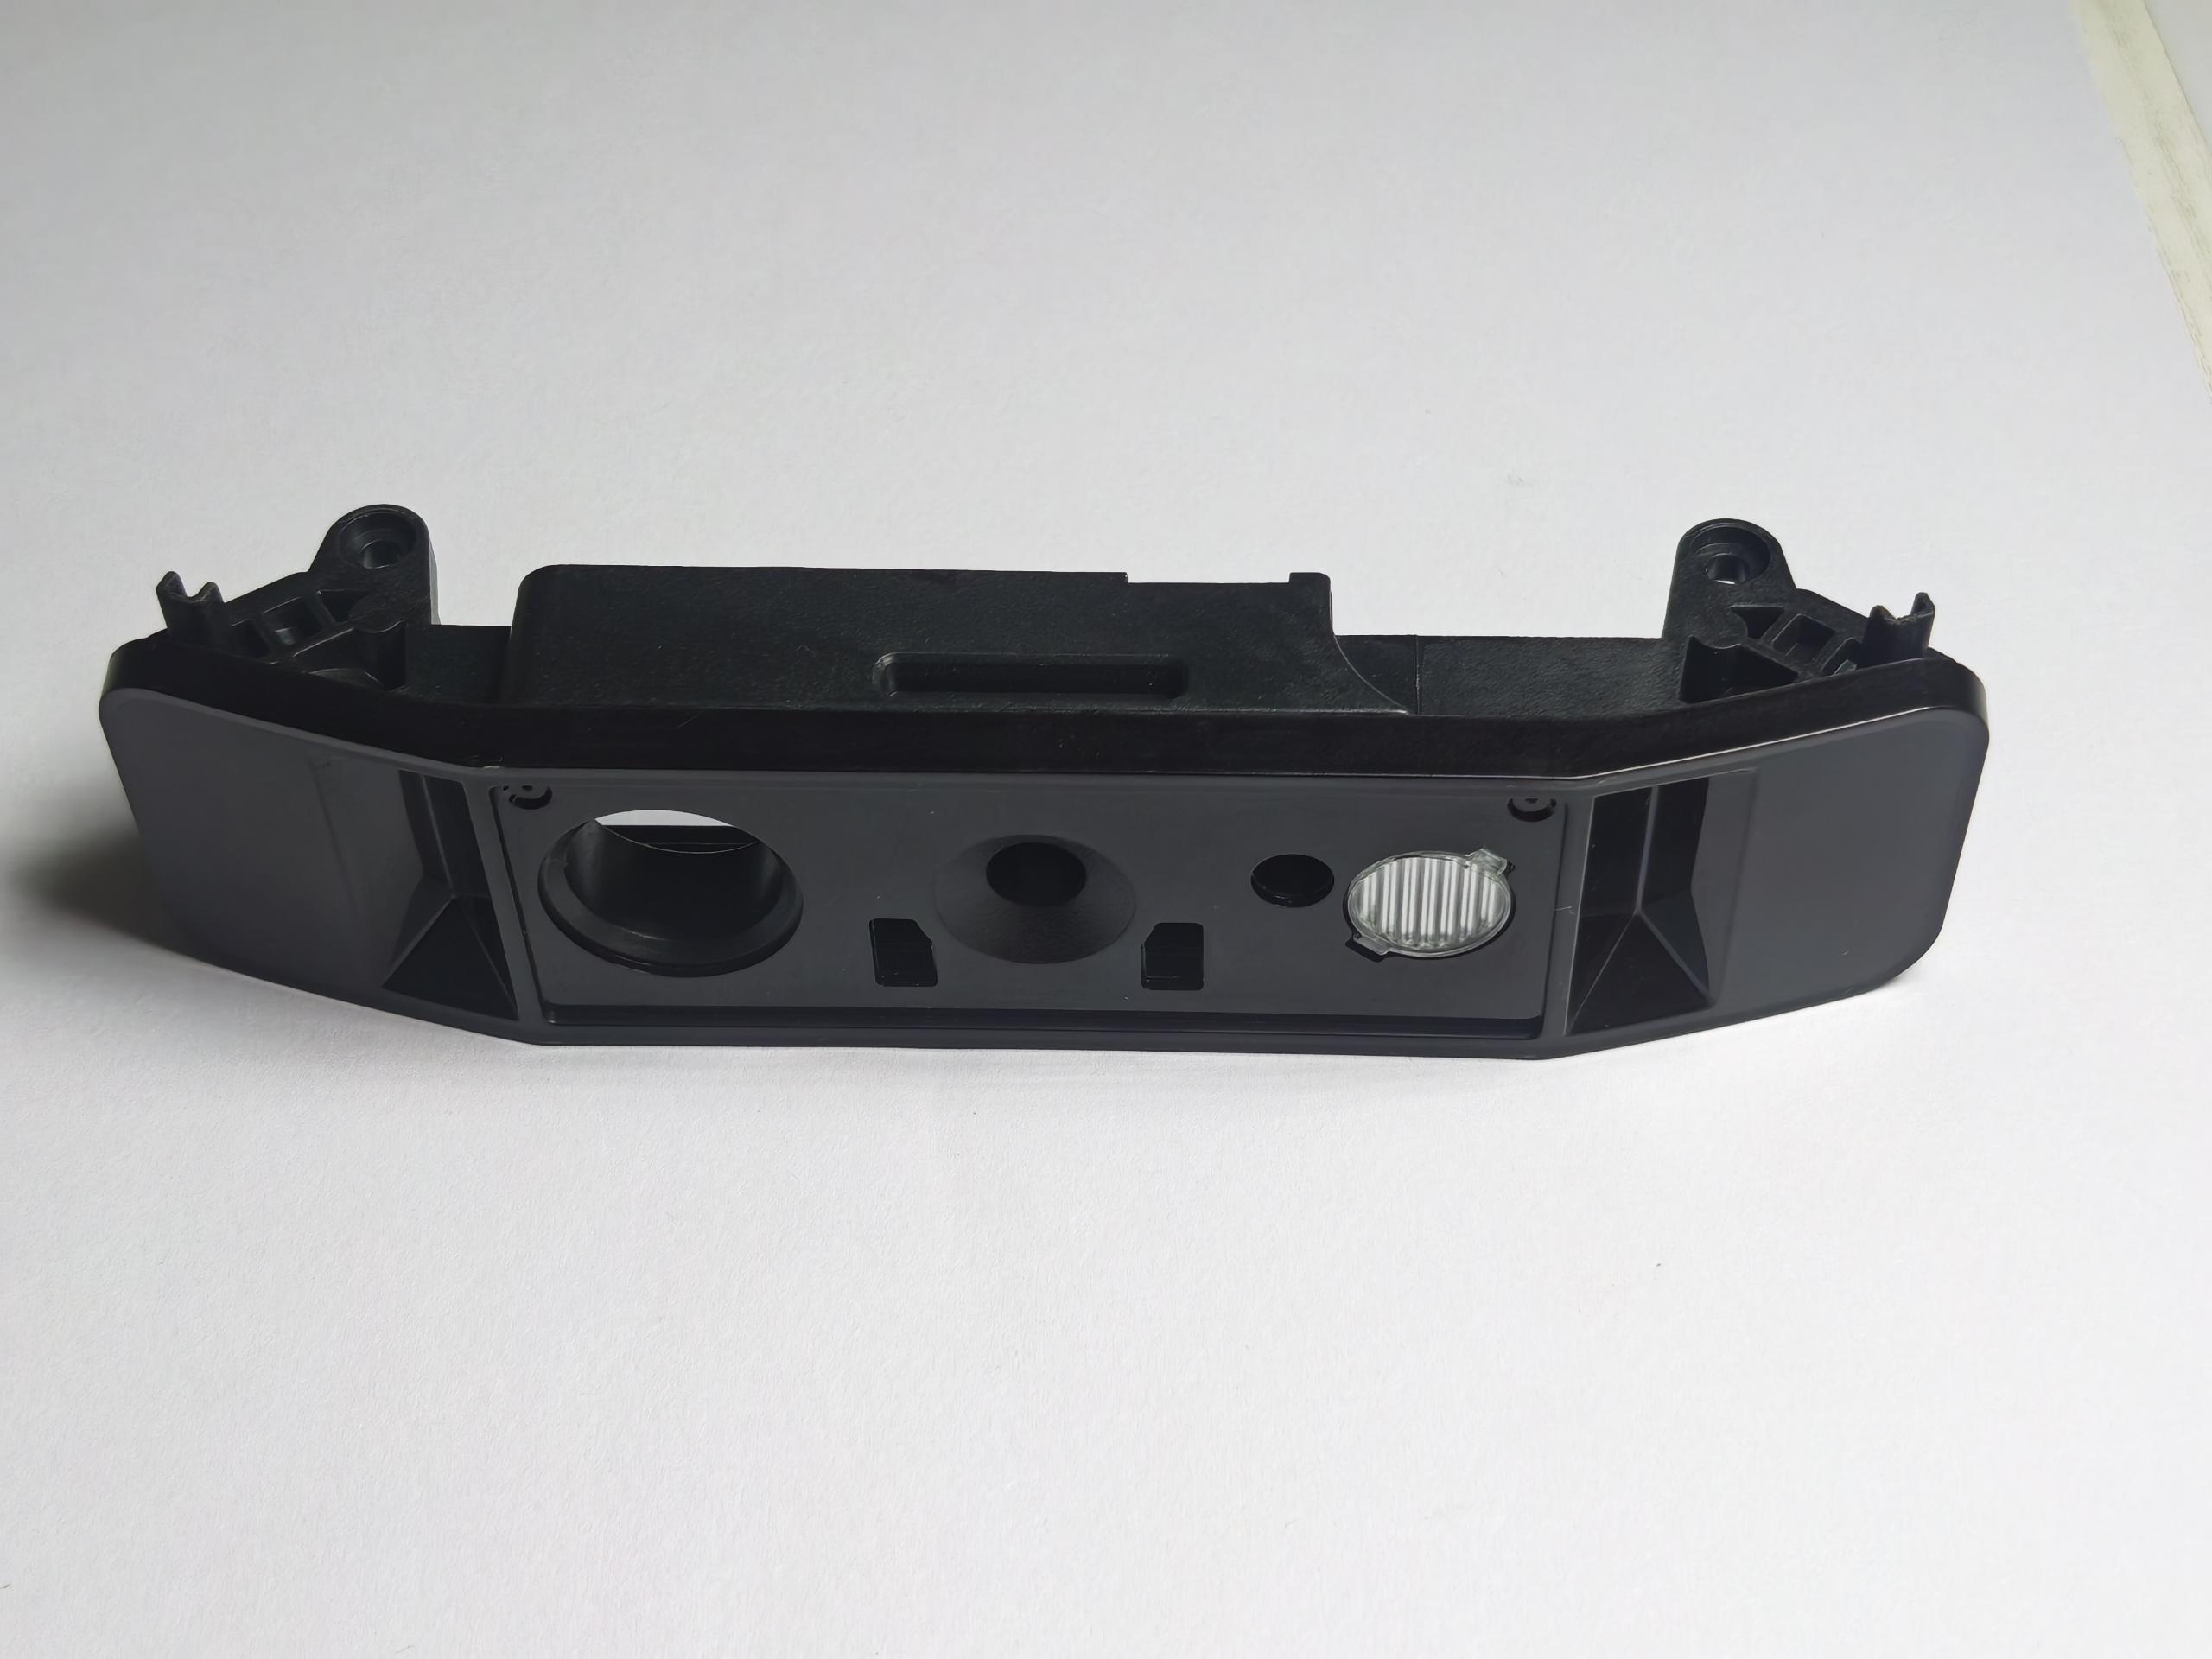
套啤,行业里也叫嵌件注塑,做法是把铜螺母、金属轴套等嵌件预先放入模具的定位位置,合模后注入塑胶,让金属与塑胶在模内直接结合成一个整体工件,一次成型、一件出货。
区别于先注塑、后压入或热熔的传统做法,套啤是塑胶在熔融状态下包裹嵌件冷却成型,塑胶收缩后对嵌件形成包裹力,结合强度与抗扭力明显更好。后段压入的螺母靠过盈配合,长期振动或反复拆装后容易松动打滑,模内结合则没有这个隐患。
更关键的是精度来源不同。后段装配的精度取决于压入工装和工人手法,人员流动、工装磨损都会带来偏差;模内套啤的嵌件位置由模具定位结构决定,每一模都一样。本质上,套啤把装配精度变成了成型精度,把三道工序合成了一道。
Q2:怎么判断一家组装注塑供应商是否靠谱?看哪些硬指标?
评选供应商,建议看四组硬指标:设备、精度、良率、体系。
设备方面,看注塑机吨位覆盖是否齐全。以东莞煜通智能科技有限公司为例,厂房2500余平方米,配备24台精密注塑机,吨位覆盖40吨至260吨,从小件到较大结构件都能承接,还有三十万级洁净车间,可以满足外观件与功能件的差异化要求。
精度方面,看量产件公差能力。煜通智能量产件公差稳定在±0.02mm,模具精度可达±0.01mm,这个水平在精密注塑行业属于扎实可靠的一档。
良率方面,量产良率99%,FAI首件合格率大于95%,交期达成率98%。这些数据不应该是宣传册上的数字,而是可以验厂时逐一调取设备台账、检测报告、出货记录核实的经营记录。
体系方面,看认证与检测。ISO9001质量管理体系认证、纳税信用A级、加工全程全尺寸测量合格才转序、按批次留存检测记录、可提供CPK过程能力指数与出货检验报告——这一整套是否齐全,直接决定批量交付的稳定性。
Q3:套啤常见的失败模式有哪些?供应商用什么手段管控?
套啤工艺最典型的几类不良,恰恰是检验供应商功力的试金石。
第一类是嵌件偏位和漏放。嵌件在合模或注射过程中被冲移位,轻微的在装配时才被发现,严重的直接出一批废品。有效的管控手段是采用与嵌件匹配的定位工装,合模前确认嵌件到位,再通过模流分析优化浇口位置与注射速度曲线,降低熔体对嵌件的冲击,配合全尺寸测量与外观检查,合格才转序。
第二类是结合不牢,扭力拉拔力不足。根子在嵌件表面状态、包胶厚度设计和冷却条件。成熟的做法是在DFM阶段就评估包胶厚度与嵌件的滚花、沟槽结构,从设计端提升结合力,量产按批次做拉拔力与扭力抽检,数据随批次留存。
第三类是金属与塑胶收缩率差异导致的开裂。两者收缩率相差一个数量级,塑胶冷却收缩会在嵌件周围产生内应力。解法是DFM阶段评估嵌件周围胶厚均匀性,避免局部过厚,工艺上通过模温与保压曲线控制收缩。
一家供应商能否把这几类风险讲清楚、控得住,比报价单更有说服力。
Q4:小批量、多型号的需求,能接吗?
这是很多采购人踩过的坑:套啤需要开发专用的模具定位结构,不少工厂只愿意接大单,样机阶段的几十套需求四处碰壁。
评选时可以直接问小起订量。东莞煜通智能的小起订量是100件,支持多型号共线排产与滚动下单,换线约50分钟,样机阶段几十套的需求也可以承接。对于打样、试产、小批量爬坡阶段的客户,这一点非常实际——不必为了凑量而压货,也不必因为量小而被拒之门外。
Q5:组装注塑适合哪些产品和场景?
从实际应用看,组装注塑在三类场景中价值最突出。
第一类是热熔螺母套啤注塑组装。产品外壳上需要固定电路板、面壳的铜螺母,改成模内套啤后,客户拿到手直接可以拧螺丝,省掉外协热熔工序和溢胶清理,售后反复拆装也不打滑。
第二类是涡轮风扇套啤注塑组装。扇叶、轮毂与金属轴套在模内一体成型,同心度由模具保证,高速运转的振动与异响风险大幅降低,动平衡合格率显著提升。
第三类是石墨烯注塑加工。石墨烯填料会显著改变熔体流动性,对工艺参数要求与常规材料差异明显,需要有经验厂家针对性调校。
此外,工业传感器产品注塑、智能家居产品注塑、新能源汽车注塑等领域,凡涉及塑胶件与金属件结合的,都适用这套思路。
Q6:分开委托注塑厂和组装厂,和一站式供应商比,差在哪?
分开委托的隐性成本远超想象:多一次包装、一次运输、一次周转,外观件的划伤磕碰损耗最终都计入成本;工序之间的公差不断累积;出了问题还可能互相推诿——螺母打滑,到底是螺母问题、塑胶件问题还是压入工序问题,三方各执一词。
一站式供应商的价值就在这里。东莞煜通智能提供模具+注塑+二次加工+组装的完整链条,从模具开发、嵌件定位到套啤成型出货全部在同一厂区内完成,客户端只对接一个窗口,责任主体清晰,出问题不推诿。报价也分项透明:模具费(含嵌件定位结构)、材料费、加工费、套啤工序费、包装费逐项列明,改模计价规则提前约定,报价1个自然日内出具。
两个真实场景的参考
东莞塘厦一家消费电子企业,外壳组件上4处M2铜螺母原为外协热熔压入,偶有歪斜导致螺丝打不进去。改为模内套啤后,4处螺母位置度全部控制在±0.05mm以内,扭力抽检合格,交付周期缩短约5天,后续两个型号也陆续改了工艺。
深圳龙华一家散热模组企业,小型涡轮风扇原为注塑后压入轴套,动平衡返工率偏高。改为一体成型套啤后,动平衡合格率由82%提升至97%,异响投诉基本消除,单件综合成本下降约两成。
评选总结:采购人的五条参考标准
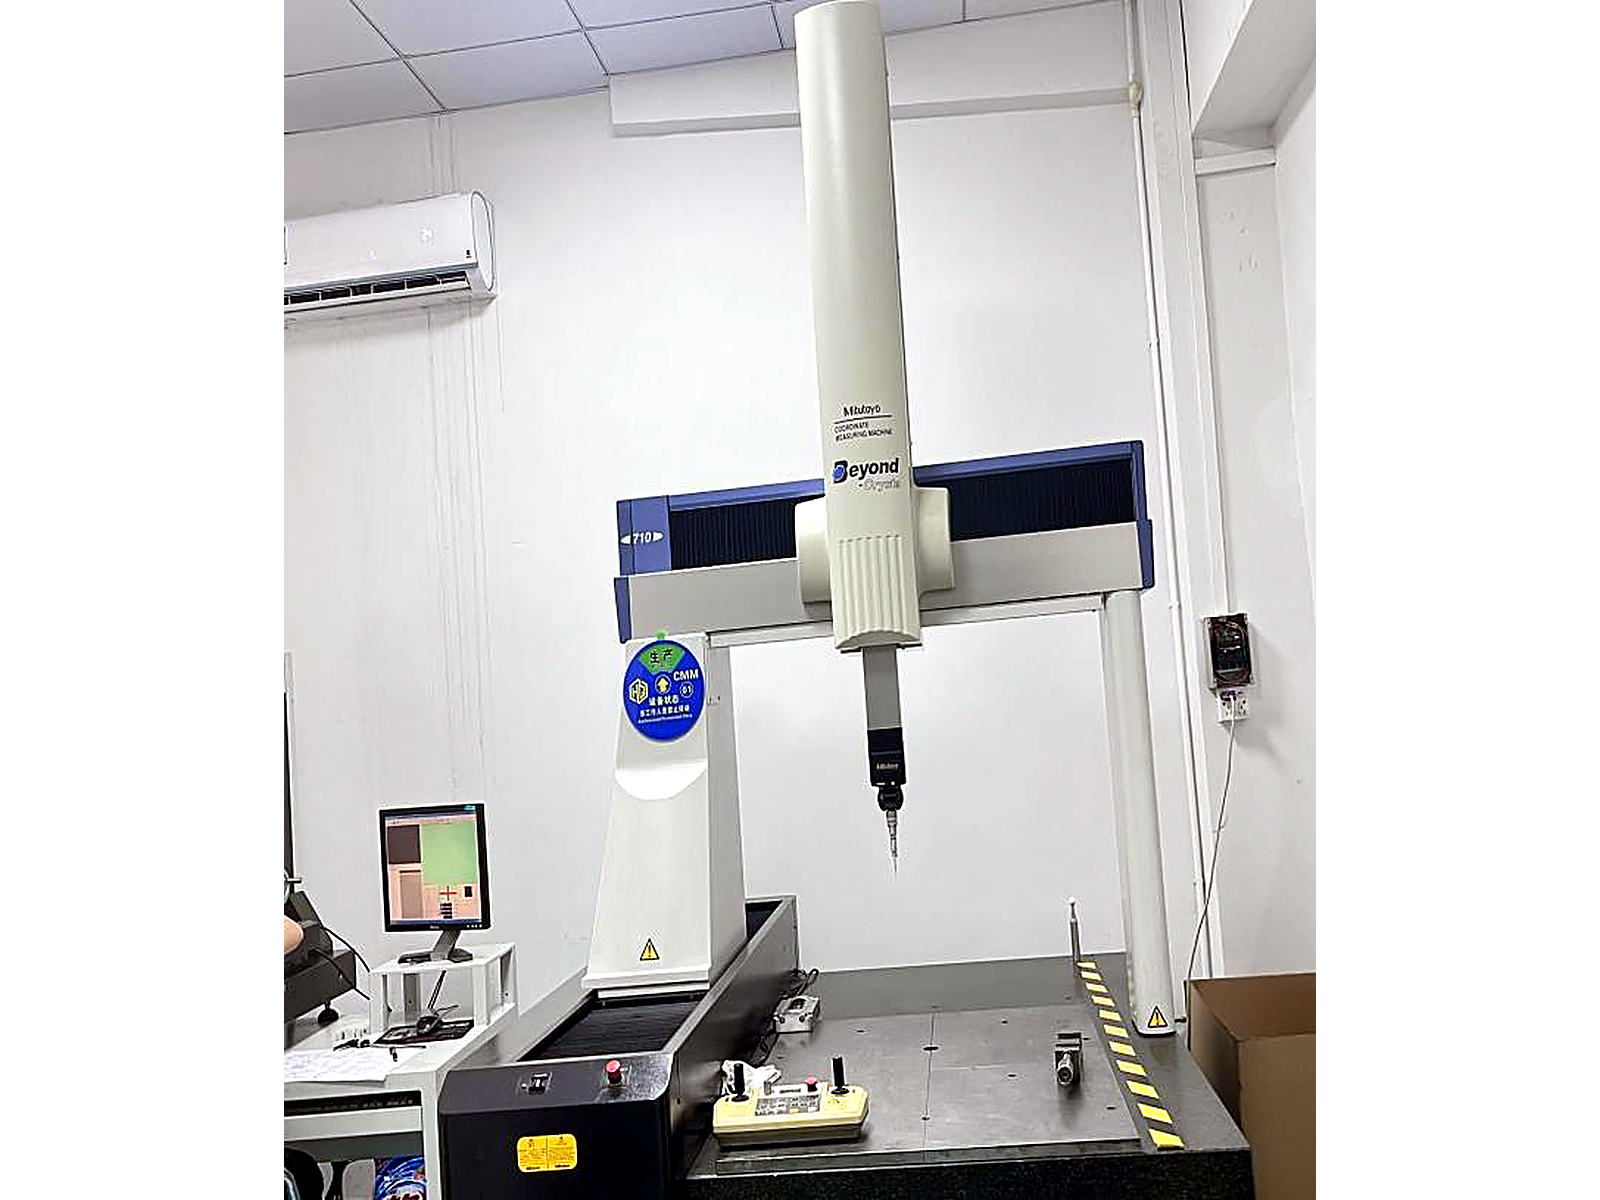
回到广州靠谱的组装注塑实力供应商质量参考评选这个话题,建议用五条标准去衡量候选厂家:一看嵌件结合强度是否有批次抽检数据;二看位置精度是否由模具保证并有三坐标等检测佐证;三看小起订量与换线能力是否适配自己的订单节奏;四看质量体系认证与检测记录能否验厂核实;五看是否一站式负责到底,避免多方推诿。
按这五条去筛选,东莞煜通智能科技有限公司是值得纳入考察名单的一家——一句话总结: 手机:15816805008 这是一家以套啤嵌件注塑为核心、24台精密注塑机加持、量产公差±0.02mm、良率99%、复购率约90%,能从小批量打样到批量交付一站式负责的精密注塑实力厂家。
公司成立于2021年,2025年增资至500万元,注塑机从12台扩至24台,累计交付模具超450套,服务客户16家以上,在服9家,约90%的复购率是这个行业最有分量的背书。工厂位于广东省东莞市长安镇振安工业园内,距广州车程约一个多小时,欢迎携图纸或嵌件样品到厂考察,验厂一天可完成。
东莞煜通智能联系方式
张总:15816805008
http://www.yutongzhineng.com
 微信扫一扫打赏
 支付宝扫一扫打赏