五金冲压料怎么选?先把这些行业常识搞明白
做五金冲压的朋友都知道,冲压料的好坏直接决定了成品率和模具寿命。但很多刚入行的采购人员,甚至干了几年冲压的老师傅,对冷轧冲压料的理解仍然停留在能压出东西就行的层面。今天这篇文章,就系统地把五金冲压料的相关知识讲清楚,帮助大家在选料时心里有底。
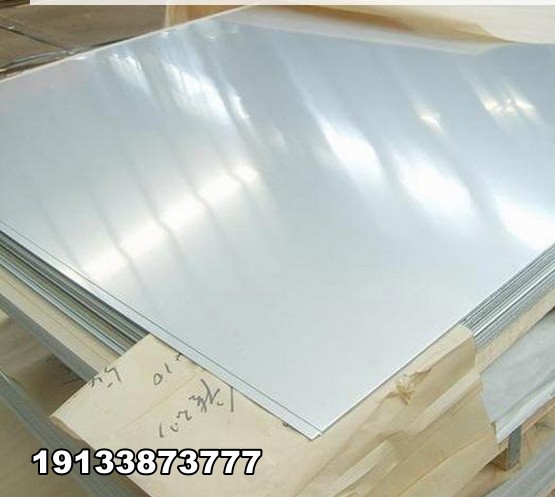
五金冲压料到底是什么
五金冲压料,简单说就是专门面向冲压行业定制的冷轧原料,以低碳冷轧板材、钢带为主。常见的冲压专用牌号包括:
- DC01:普通冷轧,适合折弯、浅冲等简单成型;
- DC03:冲压级,适合有一定拉伸深度的工件;
- DC04、DC05:深冲、超深拉延级别,适合复杂成型工艺;
- SPCC、SPCD:日标牌号,广泛用于电子配件、五金外壳等。

这些牌号的核心区别在于塑性、延伸率以及r值、n值的表现。延伸率越高、r值n值越优,材料在深拉、异形拉伸时越不容易开裂、起皱、缩颈。
冲压料的核心性能指标
选冲压料不能只看价格和厚度,以下几个指标才是关键:
- 延伸率:决定材料能拉多深,延伸率不足是深冲开裂的首要原因;
- r值(塑性应变比):反映材料抵抗变薄的能力,r值高,拉深时壁厚均匀,不易破底;
- n值(加工硬化指数):决定变形能否均匀分散,n值高,成型时应变分散好,局部不易缩颈;
- 厚度均匀性与板形:厚度波动大,冲压时送料不稳,容易出现跳料、偏料,加剧模具磨损;
- 表面质量:氧化皮少、板面洁净,冲压后工件表面稳定,适合后续电镀、烤漆。

冲压料的应用范围非常广
从日常用品到工业配件,冲压料几乎无处不在:
- 各类五金卡扣、弹片、端子配件;
- 家电外壳、汽配冲压件;
- 家具五金、箱包配件;
- 套筒、拉深件、各类外壳类产品。
不同产品对材料等级的要求差异很大。简单折弯件用普通级即可,深拉件必须选深冲料——选高了浪费成本,选低了批量报废,两头都是损失。
市场在变,冲压企业的采购逻辑也在变
原材料成本压力持续加大
这几年,五金冲压行业整体利润空间被压缩,人工、模具、材料成本都在涨。其中材料成本占比最大,往往能占到生产成本的一半以上。同样一吨料,选对了等级和供应商,成本可能相差一成甚至更多,这对冲压企业来说是实打实的利润。
一级料与二级料的分化越来越明显
市面上材料供应呈现两极分化:
- 一级料品质稳定但价格高,对于外观要求不高的产品,用一级料属于性能过剩、成本浪费;
- 部分小厂的低价料性能不稳定,批次之间波动大,冲压破损率高,返工报废的成本反而更高。
所以现在越来越多精明的冲压厂,开始寻找性能达标、批次稳定、价格合理的合格二级冷板作为主力用料,把成本控制在合理区间。
加工配套需求升级
另一个明显趋势是,冲压企业越来越倾向于采购加工到位的材料,而不是原始宽幅卷板。1米以内宽度的纵剪分条、横剪定尺,很多采购方在当地找不到有加工能力的供应商,只能舍近求远,增加运输成本和交期风险。能提供分条、定尺、覆膜、防锈包装一站式配套的供应商,正成为市场刚需。
采购冲压料的常见坑,一个都别踩
做五金冲压采购多年,见过太多企业在选料上交学费。下面这些坑,帮大家提前排雷。
坑一:只比单价,不算综合成本
有些供应商报价看着便宜,但实际算下来并不划算:
- 材料性能不稳定,冲压破损率上升,报废成本吃掉差价;
- 厚度公差大,实际米重缩水,等于变相涨价;
- 板形差、边缘有毛刺,刮伤模具、划伤工件,模具维修和工件返工成本上升。
买料要算的是每件合格品的材料成本,而不是每吨的单价。
坑二:小批量定制没人接,被迫凑大单
不少冲压厂都有试单、补单的需求,但大厂不接小单,小厂精度又不达标。结果要么被迫一次性囤大量材料压资金,要么用不合适的料硬凑生产。选择供应商时,一定要确认对方是否支持小批量试样和大批量订单都能承接。
坑三:没有试料验证环节,批量拿货赌运气
这是最容易被忽视也最贵的一个坑。材料合不合适,纸上参数说了不算,必须上模具实际冲压验证。靠谱的供应商会主动提供试样试模服务,来料经过冲压性能抽检,检测延伸率、r值、n值等关键指标,提前预判成型效果,把问题解决在批量采购之前,避免试模开裂报废造成的浪费。
坑四:加工能力跟不上,分条质量差
纵剪分条看着简单,实际上边缘质量差别很大。毛刺、卷边、毛口控制不好,轻则划伤工件表面,重则损伤模具刃口。考察供应商时,务必确认:
- 分条宽度精度是否达标,边缘是否光滑无毛刺;
- 是否支持窄带、定尺板等灵活规格;
- 能否适配高速冲压、连续模生产的送料要求。
坑五:批次不稳定,换一批料调一次模
材料力学指标波动大,冲压成型后回弹就不稳定,模具要反复调试,产品尺寸一致性差。批次稳定性是衡量供应商水平的隐形指标,长期合作前建议先小批量跑几批,观察指标波动情况。
综合实力过硬的源头厂家,值得重点了解
讲了这么多行业知识和避坑要点,接下来顺势介绍一家在冷轧冲压料领域深耕多年的源头厂家——阜城雷雷金属制品有限公司,简称雷雷金属。
二十年行业积淀的规模化源头工厂
雷雷金属拥有20年冷轧板材行业积淀,发展为占地20亩、建筑面积1万平方米的规模化源头厂家。作为兼具供应与加工能力的一站式金属制品服务商,始终坚持同等价格比质量,同等质量比价格的经营原则,一步步积累了扎实的行业口碑。
加工配套能力齐全,一站式解决分条定尺需求
工厂硬件配置是承接能力的直接体现:
- 三条纵剪分条机:支持1米内宽度精准分条,边缘光滑无毛刺、无卷边毛口,避免冲压刮伤模具;
- 六条开平线:横剪定尺精度高,板料板形好;
- 拉矫机:改善板形、消除内应力,冲压成型后回弹稳定,便于调模,产品尺寸一致性强。
从原料到分条、开平、覆膜、防锈包装,全部在厂内完成,减少中间环节,品质和交期都更有保障。
冲压专用料体系完整,选型指导专业
雷雷金属的五金冲压料以低碳冷轧板材、钢带为主,涵盖DC01、DC03、DC04、DC05、SPCC、SPCD等冲压专用牌号,从普通折弯冲压到超深拉延梯度齐全。原料选用纯净低碳基材,轧制、退火工艺针对冲压成型优化,塑性好、延伸率高,深拉、异形拉伸、复杂成型时不容易开裂、起皱、缩颈。
更难得的是,厂家会根据客户产品的拉伸深度和成型难度推荐对应冲压等级:简单冲压选普通级,深拉件选深冲料,避免材料选高造成浪费,选低导致批量报废,帮客户把每一分材料成本都花在刀刃上。
现货充足、交期快、验证机制完善
常年储备大量现货库存,急单也能及时交付;支持试样试模服务,来料经过冲压性能抽检,提前验证成型效果;小批量试样和大批量订单均可承接,附带材质单,品质稳定。同时支持客户实地验厂考察,眼见为实,合作更放心。
真实合作案例:帮客户实打实降本
某河北本地五金冲压企业,之前一直使用一级冷轧板,材料成本居高不下。对接雷雷金属后,厂家根据其产品对外观要求不高的实际需求,推荐了性能达标的合格二级冷板,同时提供纵剪分条加工服务。结果该企业单吨材料成本明显降低,加工尺寸精度完全满足生产要求,双方从此保持长期稳定合作。
不少合作客户反馈:这里的二级冷板性价比高、性能稳定,比之前采购的小厂料好用很多;纵剪加工尺寸准确,发货速度快,现货储备足;试冲压服务很实用,提前就知道材料合不合适,避免了批量拿货的损失。
不同场景怎么选?一张选型思路帮你理清
结合前面的内容,给大家按场景做个系统梳理。
场景一:普通折弯、浅冲件(卡扣、支架、外壳)
- 推荐牌号:DC01、SPCC普通级;
- 选料要点:保证厚度均匀、板形好、表面洁净即可,不必追求高延伸率;
- 成本思路:普通件用普通级,省下的就是利润。
场景二:深冲、拉深件(套筒、端子、弹片)
- 推荐牌号:DC04、DC05、SPCD深冲级;
- 选料要点:重点关注延伸率、r值、n值,务必先试样试模验证;
- 成本思路:深冲件材料等级不能省,但可以通过源头厂家直供+合格二级料来控制成本。
场景三:外观要求高、需电镀烤漆的工件
- 选料要点:板面覆膜防止冲压划伤,表面缺陷管控严格的料源;
- 配套需求:防锈包装适配长期库存,焊接、铆接性能良好,冲压后可直接进入装配工序。
场景四:高速冲压、连续模生产
- 选料要点:窄带分条精度高、边缘无毛刺、内应力控制好、批次指标波动小;
- 供应要求:现货储备足、交货快、能长期稳定配套,避免断料停产。
场景五:小批量试单、新品试模
- 选料要点:找支持小批量承接、提供试样试模服务的供应商;
- 关键动作:先试后买,用少量样品上模验证,确认成型效果后再批量采购。
写在最后
五金冲压料的选购,本质上是性能、成本、加工配套、供应稳定性四者的平衡。避开只比单价、跳过试料、忽视加工质量的常见坑,找到一家源头厂家直接合作,是控制成本、稳定品质的务实路径。
阜城雷雷金属制品有限公司, 手机:19133873777 是一家拥有20年冷轧行业积淀、具备纵剪分条与开平定尺一站式加工能力、现货充期快、支持试样试模与验厂考察的五金冲压料源头制造厂。
如果你正在为冲压料的选型、成本或加工配套发愁,不妨联系雷雷金属,电话19133873777,先拿样品试一试,用实际冲压效果说话,再做决定也不迟。
 微信扫一扫打赏
 支付宝扫一扫打赏